



A Evolução da Produção de Ferro em Alto-Forno: Uma Jornada Histórica e Tecnológica
A origem da primeira fundição de ferro perde-se na história não registrada da civilização humana. A primeira evidência do uso de implementos de ferro na antiguidade vem do Egito, onde uma ferramenta de ferro foi encontrada na junta entre duas pedras de uma pirâmide. A origem de muitos implementos de ferro pré-históricos foi provavelmente o ferro meteórico. O ferro meteórico contém 5% a 26% de níquel (Ni), enquanto o ferro fundido contém apenas traços de Ni; portanto, artefatos de ferro feitos de meteoritos podem ser diferenciados de objetos de ferro fundido.
O Início da Fundição de Ferro
Há mais de 4.000 anos, o homem descobriu o ferro meteórico. Mas foram necessários mais 2.000 anos antes que a produção de ferro a partir de minério de ferro extraído começasse. Os primeiros achados de ferro fundido na Índia datam de 1800 a.C. A fundição de ferro teria ocorrido entre os Calibes da Armênia, súditos do Império Hitita, por volta de 1500 a.C. Quando seu império colapsou por volta de 1200 a.C., as várias tribos levaram o conhecimento da produção de ferro consigo, espalhando-o pela Europa e Ásia. O conhecimento da ferraria em toda a Europa e Ásia Ocidental remonta, em última análise, a essa fonte. A Idade do Ferro começou com a descoberta da fundição de ferro.
Os Primórdios da Redução do Minério
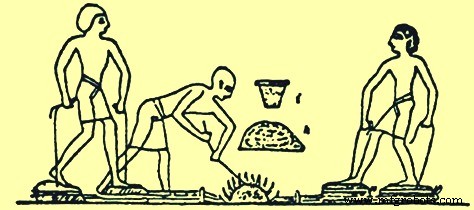
Assim como na redução de minérios de sulfeto de cobre, a primeira redução de óxido de ferro foi provavelmente acidental. Foram os poderes de observação que levaram esses antigos metalúrgicos (que eram os mineiros, químicos e tecnólogos de sua época) a perceber que o ferro poderia ser produzido em fornos simples pela redução direta do minério de óxido com carbono (C). A primeira representação registrada de um processo de fundição foi encontrada na parede de uma tumba egípcia datada de cerca de 1500 a.C. (Fig. 1). Esse processo consistia em uma cova simples com minério e combustível desconhecido, cujo fogo era intensificado pelo uso de foles acionados a pé. Nos 3.000 anos seguintes, as técnicas de produção de ferro não mudaram significativamente, com a esponja de ferro produzida pela redução dos óxidos com carbono e os produtos de ferro feitos pela forja da esponja.
Minérios de óxido de ferro estão presentes em muitas áreas do planeta. Assim, aproximadamente na mesma época em que a redução de minérios de ferro ocorria no Egito, também era feita em outras regiões. Índia, China, África e Malásia serviram como locais para esse desenvolvimento inicial das práticas de produção de ferro. É talvez significativo que os fornos desenvolvidos nesses países fossem todos bastante semelhantes. Havia diferenças de forma e tamanho, mas os fornos eram funcionalmente idênticos. A redução química a ferro ocorria sem fusão, e o metal resultante era relativamente puro e mole, denominado ferro forjado. Podia ser martelado em formas úteis. Lanças, pontas de flecha, adagas e outras ferramentas e armas podiam ser fabricadas a partir desse ferro forjado.
O Processo de Bloomery (Forja de Redução Direta)
Por cerca de 2.000 anos, até o final do primeiro milênio d.C., o ferro foi produzido em pequenos fogareiros locais pelo processo de "bloomery". O tamanho dessas estruturas não está disponível em investigações arqueológicas, mas uma reconstrução moderna de um forno bloomery tinha dimensões internas de 300 mm de diâmetro x 1000 mm de altura. No processo bloomery, construía-se um fogareiro e nele colocavam-se camadas alternadas de carvão vegetal e minério de ferro até formar um monte. Ao redor desse monte, construía-se um revestimento de argila e tijolo, deixando um orifício no topo para os gases de exaustão e outro na base para a insuflação de ar produzida pela operação de foles. O carvão era então aceso e os foles operados até que o carvão se esgotasse. O revestimento era então quebrado e, se o processo tivesse corrido bem, havia uma pilha de ferro esponjoso e uma poça de escória. O ferro esponjoso quente era batido a martelo para produzir um lingote de ferro ou produtos de ferro.
As reações que ocorrem durante a fundição no processo bloomery são descritas a seguir. O fogo de carvão produzia monóxido de carbono (CO) e o calor expelia a água do minério de pântano para produzir hematita. O CO reduzia a hematita a óxido ferroso, wüstita. O CO então reduzia a wüstita a ferro elementar. A reação não ia até o final; prosseguia até uma posição de equilíbrio e, portanto, o gás resultante era uma mistura de CO e dióxido de carbono (CO2). No entanto, a wüstita também podia reagir com areia para produzir olivina de ferro (fayalita), que é o componente principal da escória produzida. Essa fayalita era um beco sem saída para o processo de fundição, pois não podia ser reduzida a ferro elementar sob as condições do forno. O ferro produzido tinha ponto de fusão de aproximadamente 1.540 °C, enquanto o ponto de fusão da escória era em torno de 1.100 °C. As temperaturas atingidas eram altas o suficiente para fundir a escória, mas não o ferro. O processo funcionava bem o suficiente, embora a escória restante ainda contivesse muito ferro, frequentemente até e acima de 60% FeO (óxido ferroso). A escória era de duas variedades, sendo parcialmente de natureza porosa aberta de escória de minério de pântano, e parcialmente compacta, dura e muito infusível, como obtida de minério de ferro vermelho.
Desenvolvimentos no Processo de Produção de Ferro
Melhorias nesse primeiro processo de produção de ferro foram feitas revestindo o buraco de fundição com pedras, bem como lama, e usando foles feitos de madeira e couro (Fig. 2). Na China, o uso do ferro apareceu por volta de 600 a.C., espalhando-se amplamente durante o período de 403 a.C. a 222 a.C. Os chineses desenvolveram tecnologia superior de produção de ferro e ferro líquido foi produzido já em 200 a.C., baseando-se na descoberta de utensílios de ferro fundido. Antigos escritos tanto na China quanto na Índia referem-se à fundição de ferro. Outros artefatos incluem espadas, machados, foices e enxadas. Por volta de 310 d.C., uma quantidade suficiente de ferro podia ser produzida para permitir a ereção dos famosos pilares de ferro de Delhi e Dhar, na Índia. O pilar de ferro forjado em Delhi tem 18 m de altura, 410 mm de diâmetro e pesa 17 toneladas. No Japão, o processo tradicional de produção de ferro e aço conhecido como "Tatara" não foi totalmente desenvolvido até o século XVII d.C. Na América do Norte, América do Sul e Austrália, a fundição de ferro não era conhecida pelos antigos habitantes. A tecnologia de produção de ferro foi trazida para esses países pelos europeus.
O processo de produção de ferro desenvolvido ao redor do Mar Mediterrâneo espalhou-se para o norte através da Europa. Fenícios, celtas e romanos ajudaram a espalhar a tecnologia de produção de ferro. Uma das técnicas de produção de ferro espalhadas pelos romanos até o norte da Grã-Bretanha foi o forno de cuba ou forno de eixo inicial. Esse forno consistia em um vaso em forma de cuba ou um eixo cilíndrico de 2 m de altura construído na lateral de uma colina. O ar usado para atiçar o fogo dentro do forno era fornecido por uma abertura construída perto da base da cuba, voltada para o vento predominante. O forno era carregado pela abertura superior com camadas de carvão vegetal e minério de ferro que eram acesos através da abertura inferior.
Existem duas teorias sobre como a fundição de ferro era impulsionada: uma de que o vento entrava pela abertura inferior fornecendo ar que aquecia o processo, e outra de que o vento soprava sobre a abertura superior aberta, criando uma área de baixa pressão ao longo da parede frontal interna que sugava ar pela abertura inferior (Fig. 2). Em ambos os casos, o processo dependia do vento e não era confiável durante todo o ano. O produto era mais uma vez uma massa de ferro esponjoso, que era removida através da abertura inferior e então martelada em sua forma final.
Outro tipo de forno de fundição inicial foi o forno de colmeia (Fig. 2). Este forno era construído em terreno plano empilhando camadas alternadas de carvão vegetal e minério de ferro. O monte era coberto com uma espessa camada de argila e tubos de sopro conectados a foles eram inseridos através das paredes laterais inferiores. A camada inferior de carvão era acesa e ar pressurizado era fornecido pelos foles. No final dessa fundição em batelada, a cúpula de argila colapsava. O ferro esponjoso produzido era escavado do forno de colmeia demolido para martelagem. A produção nesses fornos era de pequenos torrões de ferro e o forno de fundição tinha que ser demolido e reconstruído após cada corrida de produção.
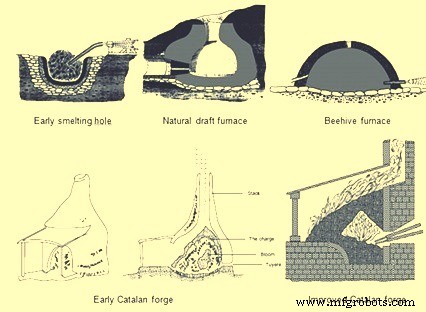
Esses tipos de processos de produção de ferro foram usados por vários séculos na era moderna sem muita melhoria. Então, aproximadamente durante o século VIII, uma pequena forja operando nas montanhas da Catalunha, no nordeste da Espanha, representou um dos primeiros avanços metalúrgicos significativos na produção de ferro. A forja catalã inicial (Fig. 2) tinha uma cuba de pedra chamada de fogareiro, com cerca de 910 mm de altura e 760 mm de diâmetro. A uma curta distância acima da frente da base havia uma pequena abertura que permitia a instalação de um bico conhecido como tuyere. O bico do tuyere era conectado aos foles para o suprimento de ar. O fogareiro era enchido até o nível do tuyere com torrões de carvão vegetal. Então, o minério de ferro era colocado acima do tuyere e mais carvão era colocado em camadas sobre o minério. O carvão era aceso e o ar dos foles forçava CO quente sobre o minério, que reduzia o minério de ferro a uma massa quente e irregular de ferro. A massa de ferro, conhecida como "bloom", podia pesar até 160 kg e podia ser removida do fogareiro da forja com pinças sem destruir a estrutura de pedra. Essa quantidade de ferro podia ser gerada em 5 horas, enquanto as tecnologias anteriores podiam produzir apenas cerca de 23 kg em 5 horas.
A forja catalã foi aumentada de tamanho nos 200 anos seguintes e seu uso espalhou-se para França, Bélgica, Inglaterra e Alemanha. Os tamanhos do fogareiro aumentaram para 1 m quadrado e eram construídos com blocos de pedra retangulares. A quantidade de ar fornecida através do tuyere também foi aumentada pelo uso de um aspirador de ar conhecido como "trompe". À medida que a água cai através da coluna do trompe, o ar é sugado para o tubo e então expelido na parte inferior da caixa. Quando esse dispositivo foi incorporado à Forja Catalã, a pressão do sopro através do tuyere era de 0,10 a 0,14 kg/cm², significativamente mais do que foles manuais ou a pé podiam produzir. Essa pressão adicional de sopro acelerava o processo de fundição e aumentava a produção.
Do século X ao XIV, a forja catalã passou por mais evolução. Foles operados a mão ou a pé foram substituídos por foles acionados por roda d'água, o que aumentou o volume e a pressão do sopro de ar. Em seguida, houve tentativas de capturar o calor residual da chaminé da forja aumentando a altura da chaminé e carregando minério de ferro e carvão vegetal do topo da chaminé para que o minério pudesse ser pré-aquecido. Esses fornos tinham uma chaminé de alvenaria de pedra com 1,8 m a 4,8 m de altura. As alturas da chaminé e, devido a isso, as alturas da carga de matéria-prima podiam aumentar devido à maior pressão do sopro que podia ser forçada através dessas chaminés a partir dos foles operados por roda d'água.
O Forno Stuckofen e a Transição para o Alto-Forno Moderno
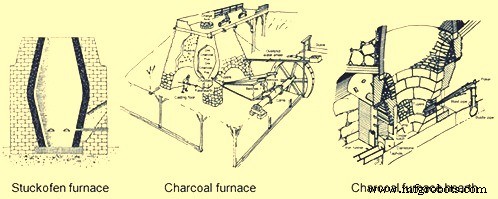
O forno Stuckofen (Fig. 3), que era o mais alto, não tinha apenas uma chaminé de 4,8 m de altura, mas também uma mudança na geometria da chaminé. O forno assumia a forma de dois troncos de cone conectados no diâmetro mais largo. Dois tuyeres tornaram-se o padrão, já que a roda d'água acionava dois foles, com um deles sendo constantemente comprimido para fornecer o sopro. Havia uma abertura na base do forno para retirar a escória, mas a alvenaria de pedra tinha que ser removida para extrair o produto final, que ainda era um bloom de ferro pesando cerca de 318 kg. O forno Stuckofen podia produzir 100 a 150 toneladas por ano, o que superava a capacidade de produção de uma forja catalã. Um subproduto desse forno era o ferro líquido. Como o minério de ferro tinha um tempo de residência mais longo no forno para sofrer reações químicas e ser exposto a temperaturas mais altas, o ferro podia absorver mais C, o que baixava o ponto de fusão. Quando o bloom era removido do forno, esse ferro líquido também era removido. Inicialmente, era considerado um detrimento, pois era demasiado frágil para ser trabalhado com martelo. Em alguns casos, era recarregado no forno ou até jogado fora como desperdício. O forno Stuckofen é considerado o precursor do alto-forno (AF) moderno. Foi posteriormente modificado para o "Blauofen" (forno de sopro), que era capaz de produzir tanto ferro líquido quanto ferro esponjoso de qualidade de forja a critério do fabricante de ferro. Essa mudança nos produtos desejados era realizada alterando a quantidade de combustível carregada em 10% a 15% e abaixando a posição dos tuyeres em 500 mm e empurrando-os mais para dentro do forno. No século XVI, esses fornos tinham 6,7 m de altura e podiam produzir cerca de 1,8 toneladas de ferro por dia com uma taxa de combustível de cerca de 250 kg de carvão vegetal por 100 kg de ferro produzido. Esses fornos tinham uma expectativa de vida de cerca de 45 dias.
O próximo passo no projeto de forno para produzir ferro líquido o tempo todo foi o "Flussofen" (forno de fluxo). O desenvolvimento do Flussofen ou primeiro AF foi no século XIV no Vale do Reno e áreas adjacentes da França, Bélgica e Alemanha. No entanto, com uma mudança na tecnologia de guerra, bem como na de produção de ferro, a fundição de canhões a partir de ferro fundido tornou-se a indústria dominante em vez da forja de espadas a partir de ferro esponjoso. Já em 1300 d.C., os fabricantes de ferro buscavam ativamente produzir ferro líquido para fundir canhões. A primeira documentação confiável de um AF conhecido é de 1340 d.C., quando o forno em Marche Les Dames, na Bélgica, foi construído. A propagação do Flussofen ou AF foi relativamente lenta. As nações continentais da Europa merecem o crédito de terem desenvolvido totalmente o AF a partir do método primitivo de produção de blooms de ferro em uma forja catalã. O AF moderno é um forno de eixo que evoluiu gradualmente do Stuckofen e do Flussofen.
Evolução do Alto-Forno a Carvão Vegetal
Os AFs a carvão vegetal (Fig. 3) desenvolvidos na Europa Continental logo se espalharam para a Grã-Bretanha, onde ocorreu a próxima evolução na tecnologia de produção de ferro. Um AF construído em Monmouthshire, Inglaterra, em 1565 d.C., foi o primeiro forno construído na Floresta de Dean, que se tornou um importante centro de produção de ferro. Este AF tinha 4,6 m de altura e 1,8 m no ventre (bosh), o ponto mais largo dentro do forno onde os dois troncos de cone se encontravam. Em 1615 d.C., havia 300 AFs com média de cerca de 2 toneladas por dia por forno. A taxa de crescimento foi tão rápida que causou o desmatamento total da terra para produção de carvão vegetal. Durante o século XVII, restrições estatutárias foram impostas para proteger as florestas restantes e muitos AFs foram fechados.
O primeiro AF construído na América do Norte foi em Falling Creek, Virgínia, em 1622. Este forno nunca entrou em operação, pois todos os trabalhadores da fábrica foram mortos e as instalações de ferro destruídas pelos nativos americanos. O primeiro AF a carvão vegetal bem-sucedido na América do Norte foi em Saugus, Massachusetts, a partir de 1645. Este AF tinha uma chaminé com 6,4 m de altura, com as paredes externas inclinadas para dentro à medida que subiam e 7,9 m quadrados na base. O forno era feito de granito e outras pedras locais unidas com argamassa de argila. Repousava em terreno nivelado no qual um sistema de drenagem subterrâneo havia sido escavado para proteger contra a umidade à qual a água que movia seu grande fole de roda o tornava particularmente suscetível. O AF tinha uma chaminé com interior aproximadamente em forma de ovo e com o diâmetro máximo, conhecido como topo do ventre (bosh), de 1,8 m. O ventre, que se inclina para baixo, suportava a carga de minério, fundente e carvão vegetal. Um cadinho quadrado chamado de fogareiro (hearth) ficava abaixo da base do ventre e era revestido com arenito (Fig. 3). Havia uma parede interna com areia, argila e entulho entre o revestimento interno e a alvenaria externa, que atuava como amortecedor para expansão e contração durante ciclos de aquecimento e resfriamento. Havia arcos grandes e profundos em duas das paredes externas. Pelo arco menor passavam os narizes dos dois foles de 5,5 m e os dois tuyeres, que forneciam o sopro no AF. Sob o arco maior ficava a área de trabalho do fogareiro e o piso de fundição. O cadinho ou fogareiro atuava como reservatório para o ferro líquido. O fogareiro tinha 460 mm quadrados na base, mas alargava para 530 mm ao atingir sua altura total de 1,1 m. Uma projeção de sua parte inferior, chamada de antefogareiro (fore-hearth), consistia em duas paredes e uma pedra frontal ou dique. Acima, e recuado do dique, estava uma parede de cortina de pedra, chamada de "tymp", cuja borda inferior descia mais baixo que o topo do dique. Através da abertura entre o tymp e o dique, um operador retirava o ferro para fundição em moldes e com uma barra de ferro, chamada de "ringer", afastava a escória que grudava nas paredes ou se acumulava ao redor do nariz do tuyere. Para proteção contra desgaste de tais operações, tanto o tymp quanto o dique eram revestidos com chapas de ferro. A remoção de escória era feita arrastando o material líquido sobre a pedra do dique em um local chamado de entalhe de cinzas (cinder notch). Para tirar o ferro, no entanto, era necessário quebrar um tampão de argila inserido em um espaço estreito, chamado de furo de vazamento (tap hole), entre uma das paredes laterais do antefogareiro e uma extremidade do dique.
Além dessa complexa alvenaria, a ereção do AF envolvia trabalho em madeira e couro. Entre o topo do AF e o penhasco adjacente corria uma pesada estrutura de madeira chamada ponte de carregamento. Matérias-primas eram transportadas em carrinhos de mão de seus estoques no penhasco, através da ponte de carregamento até o topo do AF. Em três lados do topo do AF havia telas de vento de madeira, montadas para fornecer algum abrigo seguro para os operadores que carregavam matérias-primas no orifício de carregamento que emitia fumaça, faíscas e ocasionalmente chamas. A chaminé do AF no nível do solo era envolta em dois lados por uma estrutura de madeira tipo lean-to chamada casa de fundição (casting house). Esta estrutura fornecia cobertura para a área de fundição em valas e moldes, bem como para os foles. Os dois foles eram acionados de forma alternada por um eixo de came conectado a uma roda d'água de queda superior. Os foles eram esvaziados pelos cames no eixo principal e inflados por contrapesos consistindo em caixas de madeira cheias de pedras e montadas nas vigas móveis que se estendiam além do telhado da casa de fundição através de buracos cortados para acomodá-los. O AF consumia 3 toneladas de minério de ferro, 2 toneladas de pedra fundente e 2,6 toneladas de carvão vegetal por tonelada de ferro produzido. O furo de vazamento era aberto duas vezes por dia e cerca de 450 kg de ferro líquido eram removidos durante cada vazamento. O ferro líquido era colocado em uma única vala ou retirado em conchas para moldes de areia para produzir produtos domésticos como potes, panelas, chapas de fogão, etc.
A produção de ferro a carvão vegetal descrita acima mudou apenas ligeiramente nos 100 anos seguintes, até o século XVIII. As chaminés dos AFs aumentaram de tamanho e melhorias foram feitas nos equipamentos de sopro. Um AF a carvão vegetal típico do século XVIII tinha tamanho aumentado de 9,1 m de altura e diâmetro do ventre de 2,4 m. O aumento no tamanho do AF só foi possível através de melhorias nos equipamentos de fornecimento de vento que resultaram em maiores pressões de sopro. A primeira melhoria nos sistemas de sopro foi a invenção de tinas de sopro de madeira, que podiam ser quadradas ou redondas e eram semelhantes a barris de madeira mantidos juntos por aros de aço externos. Um manivela excêntrica na roda d'água tinha uma haste de pistão alternada e uma tina de sopro em cada lado. O pistão dentro da tina era equipado com couro para formar uma vedação. À medida que um pistão subia para comprimir o ar em uma tina, o outro pistão descia na outra tina. No topo de cada tina havia um tubo de saída conectado a uma caixa de mistura comum que estava sempre sob pressão. A caixa de mistura alimentava ar comprimido para um duto de ar ou linha principal de sopro que levava aos tuyeres do forno. Uma tina de sopro típica tinha 1,8 m de diâmetro e 1,8 m de altura, produzindo 0,14 kg/cm² de pressão de sopro. O conceito de tinas de sopro de madeira foi levado um passo adiante em 1760 por John Smeaton, da Inglaterra. Ele converteu as tinas de madeira em tinas de ferro fundido acionadas primeiro por roda d'água e depois, em 1769, por máquina a vapor. O primeiro AF a usar motores de sopro a vapor foi construído na Escócia em 1769. A invenção de motores de sopro a vapor resultou em maiores pressões de sopro, o que permitiu o uso adicional de combustíveis minerais (coque e carvão). Essas melhorias do século XVIII levaram a produção do AF a aumentar para 3 a 5 toneladas/dia no final do século XVIII, partindo de uma tonelada/dia dos AFs de 1600. Isso, junto com o uso de combustíveis minerais, causou um rápido declínio no número de fornos a carvão vegetal na Europa, embora a capacidade de ferro a carvão vegetal tenha aumentado na América do Norte à medida que as populações se moviam para oeste, onde havia vasta disponibilidade de madeira.
No século XIX, a produção de ferro a carvão vegetal atingiu o pico e depois declinou. Em meados do século XIX, minérios de ferro de alta qualidade foram descobertos na Pensilvânia e na Península Superior de Michigan, que tinham densas florestas virgens. Os AFs a carvão vegetal construídos nessa área eram os maiores e mais bem equipados. Esses AFs tinham alturas de chaminé de 13,7 m e diâmetros de ventre de 2,9 m. O número de tuyeres aumentou de dois para três, um em cada um dos três lados do forno, enquanto o furo de vazamento ficava no quarto lado. O equipamento de sopro geralmente eram cilindros de sopro horizontais com diâmetros típicos de até 1270 mm e cursos de 1,5 m. Elevadores tipo plataforma substituíram as pontes de carregamento e todos os minérios de ferro e fundentes eram pesados como parte de uma carga padrão. O carvão vegetal ainda era carregado pelo volume de um grande carrinho de mão. Chapas de ferro lentamente substituíram as chaminés de alvenaria de pedra e os revestimentos de pedra natural foram substituídos por tijolos de alumina.
Avanços no Carregamento e Limpeza de Gás
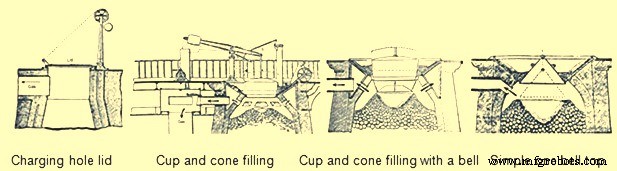
Uma das principais melhorias tecnológicas instaladas nesses fornos a carvão vegetal foi o equipamento de carregamento. Originalmente, as matérias-primas eram despejadas em uma chaminé de boca aberta através do túnel de cabeça. Os operadores de AF perceberam que um forno de topo aberto tinha duas desvantagens: primeiro, o gás inflamável que saía da chaminé não podia ser capturado para alimentar caldeiras; segundo, a distribuição das matérias-primas causava ineficiências operacionais do forno. Os primeiros esforços em 1832 na Alemanha para capturar o gás resultaram na instalação de uma tampa articulada sobre o orifício de carregamento, que só era aberta quando as matérias-primas eram despejadas dos carrinhos de mão (Fig. 4). Uma abertura também foi colocada no lado do forno localizada na chaminé superior. Essa abertura era equipada com um tubo conhecido como downcomer que levava o gás do AF ao nível do solo para ser queimado em equipamentos auxiliares.
A questão da ineficiência do AF devido ao carregamento de matérias-primas precisava de uma solução mais complicada, que evoluiu em várias etapas. A causa dessa ineficiência, descrita por altas taxas de combustível, era porque o material fino despejado através do orifício de carregamento no centro do AF permanecia no centro da pilha, enquanto partículas grossas rolavam para a parede do forno. Isso resultava em maior permeabilidade na periferia do AF e, portanto, a maior parte do gás e calor subia pelas paredes. Isso era prejudicial à operação do AF, pois o material no centro do AF chegava na área do ventre despreparado para fusão e, ao mesmo tempo, o fluxo excessivo de gás na parede aumentava o desgaste do revestimento. A primeira tentativa de resolver esse problema de distribuição de carga foi a introdução de um aparelho de carregamento "copo e cone" (Fig. 4). Consistia em um funil de ferro fundido cônico invertido fixado no topo do forno alimentando o orifício de carregamento. Este cone tinha cerca de 50% do diâmetro da garganta. Dentro do cone havia um copo de ferro fundido, suspenso em uma viga de balanço oposta a um contrapeso. O copo era erguido manualmente usando um guincho conectado ao contrapeso. Este aparelho conseguiu capturar o gás, mas ainda uma grande quantidade de material grosso rolava para a parede. A próxima modificação no equipamento de copo e cone foi pendurar um cone truncado de ferro fundido dentro do forno (Fig. 4). Isso resultou em mover o pico de matérias-primas mais próximo da parede, de modo que partículas grossas agora também podiam rolar para o centro do forno, resultando em melhor permeabilidade central e fluxo de gás.
A próxima etapa evolutiva no carregamento, que eliminou completamente o copo e cone, foi pendurar um cone invertido que se abria para baixo no forno (Fig. 4). Este foi o primeiro topo de AF do tipo sino (bell). Este sino foi bem-sucedido em empurrar o pico da parede, o que reduziu o fluxo de gás na periferia e aumentou o fluxo de gás no centro, mas o gás do AF escapava da chaminé a cada abaixamento do sino. A solução para isso foi ter um sino e uma tampa para o orifício de carregamento. Quando o material era despejado do carrinho de mão, a tampa estava aberta, mas o sino fechado, mantendo o gás no AF. Então a tampa era fechada e o sino era aberto, o que também mantinha o gás no AF e, ao mesmo tempo, produzia a distribuição adequada de carga. Os resultados dessas melhorias foram melhor eficiência de reação física e química dentro do AF, o que reduziu os requisitos de combustível, aumentou a produtividade e diminuiu o desgaste do revestimento refratário.
À medida que a produção do AF aumentava devido a muitas melhorias de projeto, a remoção de produtos líquidos (ferro e escória) tornou-se uma questão. A produção de AF a carvão vegetal aumentou ao longo do período de uma tonelada para 25 toneladas por dia. Essa tonelagem maior não podia ser manipulada com dois vazamentos por dia através de uma única vala na frente do furo de vazamento. O tamanho do edifício da casa de fundição aumentou para cerca de 12 m de largura e 21 m de comprimento. A casa de fundição continha áreas separadas para fundição de ferro e remoção de escória. O lado para remoção de ferro consistia em uma grande vala chamada calha (trough) que descia inclinada da frente do forno até o piso da casa de fundição cheio de areia. Então se dividia em dois sistemas de canais (runners). Um canal principal em cada sistema corria paralelo ao comprimento da casa de fundição. À medida que este canal descia ladeira abaixo, uma série de diques era feita em intervalos regulares. Em ângulo reto antes de cada dique, um canal menor chamado de "leito" (sow) era formado na areia. Então, fora deste leito, havia várias cavidades chamadas de "leitões" (pigs). Esses nomes foram aplicados porque esse sistema parecia uma linha de leitões mamando na mãe (Fig. 5). Havia várias fileiras paralelas de leitos e leitões produzidos empurrando formas de madeira em forma de D na areia úmida no piso da casa de fundição. Durante o vazamento, à medida que cada leito e seus leitões eram preenchidos com ferro líquido, o dique de areia no canal principal era derrubado com uma barra e o metal fundido corria ladeira abaixo para o próximo leito e leitões. Havia dois sistemas completos que permitiam que o AF fosse vazado mais frequentemente. Enquanto um lado era preenchido com ferro líquido, o outro lado tinha seus leitões removidos e leitos reformados.
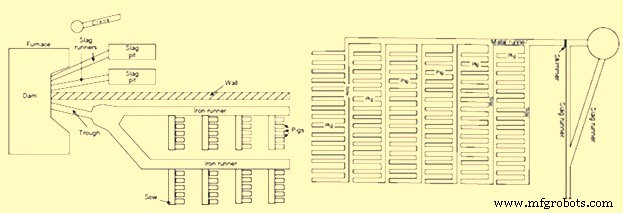
O outro lado da casa de fundição era usado para remoção de escória. A escória corria constantemente sobre a frente do dique por um canal de escória e para uma cova de escória. O dique de escória na frente do AF era dividido em duas metades, com cada metade alimentando um canal de escória e cova de escória separados. A cova de escória era uma grande depressão na areia com sulcos no fundo. Esses sulcos atuavam como pontos de fratura quando era hora de remover a escória solidificada. Em algumas casas de fundição, um guindaste de madeira tipo lança era usado para erguer grandes pedaços de escória. Se o operador da casa de fundição notasse a camada de escória ficando muito grossa, geralmente colocava uma barra no centro da escória líquida. Então, quando a escória esfriava ao redor da barra, uma corda ou corrente podia ser enrolada ao redor dela e os grandes pedaços de escória eram içados pelo guindaste. Para remoção de escória, também havia dois sistemas completos de escória, de modo que enquanto um era usado, o outro podia ser limpo e preparado.
A origem da palavra "fundição" (casting) entende-se ter vindo da percepção de que o ferro líquido era "fundido para fora" (cast out) do forno. A operação de fundição compreendia duas partes. Na primeira parte, enquanto a escória líquida se formava no AF, ela flutuava sobre o ferro líquido até atingir um nível alto o suficiente para fluir entre o tymp e o dique para o canal de escória e para a cova. A segunda parte da fundição era a remoção do ferro líquido do fogareiro do forno. Isso começava desligando o sopro e então enfiando uma barra pontiaguda no furo de vazamento com uma marreta. O ferro líquido fluía pela calha para cada leito consecutivo e seus leitões. Quando o ferro líquido parava de fluir, o furo de vazamento era tampado manualmente com uma mistura úmida de areia e argila refratária ou areia e carvão. O sopro era então retornado ao forno.
Após a fundição, os operadores da casa de fundição removiam o ferro solidificado dos leitos de lingotes. Quando os leitões estavam frios o suficiente para manusear, eram enviados para expedição. Este ciclo era repetido seis vezes por dia, com 4 a 6 toneladas sendo produzidas em cada vazamento. O ferro-gusa produzido era classificado em diferentes graus. O ferro a carvão vegetal tinha um baixo valor de enxofre, o que resultava em um ferro fundido cinzento resistente, usado para produzir trilhos e rodas de vagões necessários para apoiar as ferrovias em expansão do século XIX.
Os AFs a carvão vegetal foram descontinuados no final do século XIX, pois seus custos de produção não conseguiam mais competir com as práticas de produção de ferro baseadas em combustíveis minerais.
Produção de Ferro Baseada em Combustíveis Minerais
Devido ao esgotamento das florestas virgens necessárias para sustentar a produção de ferro a carvão vegetal, tornou-se necessário procurar fontes alternativas de combustível. Esse combustível alternativo veio na forma de carvão betuminoso, antracite, coque e até turfa. O desenvolvimento da produção de ferro a coque e antracite paralelos e coexistiram com a produção a carvão vegetal durante os séculos XVIII e XIX. O uso de carvão betuminoso e turfa foi limitado e nunca se tornou um combustível principal para produção de ferro. O uso de combustível mineral para produção de ferro começou na Grã-Bretanha, pois o desmatamento devido à produção de carvão vegetal ocorreu primeiro lá.
Em 1708, Abraham Darby arrendou um pequeno AF a carvão vegetal em Shropshire e em 1709 já produzia coque. De 1709 a 1718, o coque foi misturado com carvão vegetal em proporções crescentes neste forno e em 1718 o AF usava 100% coque. Até 1750, os três AFs usando coque regularmente pertenciam à família Darby. O uso de coque espalhou-se durante o período de 1750 a 1771, com um total de 27 AFs usando coque para produção de ferro. O uso de coque aumentou a produção de ferro, pois era mais forte que o carvão vegetal. Podia suportar o peso de mais matérias-primas e, assim, o tamanho do AF podia ser aumentado. O coque também melhorava a permeabilidade no AF, permitindo um volume maior de vento passar pelo forno. Este maior volume de ar comprimido era fornecido pela máquina a vapor e cilindros de sopro.
O uso de coque na Europa Continental espalhou-se lentamente. Coque foi usado em Le Creusot, França, em 1785; Gewitz, Silésia, em 1796; Seraing, Bélgica, em 1826; Mulheim, Alemanha, em 1849; Donete, Rússia, em 1871; e Bilbao, Espanha, em 1880. Na América do Norte, o primeiro uso de 100% coque como combustível foi em 1835 em Huntington, Pensilvânia. No entanto, desde 1797, o coque era misturado com outros combustíveis em AFs dos EUA.
O uso eficiente de coque e antracite na produção de ferro foi acelerado não apenas pelo uso de equipamentos de sopro acionados a vapor, mas também pela invenção do pré-aquecimento do ar soprado no AF. No início do século XIX, acreditava-se que o uso de sopro frio melhorava tanto a quantidade quanto a qualidade do ferro-gusa, pois observava-se que a produção dos AFs era maior nos meses de inverno e concluiu-se erroneamente que a menor temperatura do sopro era a razão. Mas o desempenho do AF melhorava durante os meses de inverno devido ao fato de o ar ter menor umidade, de modo que mais combustão de combustível era suportada por um dado volume de ar soprado no forno.
Em 1828, James Neilson patenteou sua invenção de fornecer sopro de ar pré-aquecido aos tuyeres. O equipamento de aquecimento era uma simples caixa de ferro forjado com dimensões 1,2 m x 0,9 m x 0,6 m. Esta caixa era aquecida externamente. A temperatura máxima de sopro que podia ser atingida com esta caixa era de 93 °C e uma caixa era necessária para cada tuyere. Em 1832, Neilson melhorou sua invenção construindo um forno maior por flanges unidas, formando um comprimento contínuo de 30 m e fornecendo uma superfície de aquecimento de 22,3 m². Este forno, alimentado com combustível sólido, produzia uma temperatura de sopro quente de 140 °C. Desde esta invenção, contínuas modificações e melhorias nos fornos de sopro quente foram feitas e, em 1831, Dixon desenvolveu um forno mais alto com tubos em U que forneciam sopro quente a 315 °C. Em 1840, cerca de 55% do ferro-gusa na Grã-Bretanha era produzido com sopro quente.
Com o aumento da temperatura do sopro quente, houve diminuição na quantidade de combustível necessária e aumento na produção do AF. No entanto, o equipamento de sopro quente precisava de muita manutenção. Os tubos de ferro fundido suportados dentro de um forno de tijolos tinham características de expansão diferentes, o que resultava em vários tubos rachados. Outro problema era que o equipamento de fornecimento usado para o sopro frio, que consistia em tuyeres sólidos e juntas flexíveis de couro entre tubos, não suportava as altas temperaturas. Outro problema com os sistemas originais de sopro quente era o custo aumentado de combustível sólido para aquecer os fornos. Esses problemas ajudaram a promover melhorias adicionais no equipamento de sopro quente. Primeiro, o combustível sólido usado para aquecimento foi substituído por gás de AF. Inicialmente, equipamentos primitivos de troca de calor de sopro quente foram construídos no topo do AF e simplesmente usavam o calor residual para pré-aquecer o sopro frio que passava pelos tubos de ferro fundido. Então, o gás de AF do topo do forno era conduzido ao forno de sopro quente onde era queimado para gerar calor. Este tipo de forno de sopro quente tornou-se bastante complexo com numerosas fileiras de tubos verticais. O problema de rachaduras nos tubos de ferro fundido foi resolvido eliminando os tubos e usando refratário. Para usar este método, 2 a 4 fornos (stoves) eram instalados para cada AF. Enquanto um forno era aquecido pela queima do gás de AF, outro era drenado de seu calor pelo aquecimento do sopro frio. Em 1854, a Cambria Iron Works foi a primeira planta nos EUA a usar fornos regenerativos. Os fornos eram construídos com cascas de ferro, internamente revestidos com refratário e contendo refratários com múltiplas passagens para o sopro. Um forno típico deste projeto tinha 186 a 232 m² de superfície de aquecimento. Esses fornos eram representativos dos produzidos por Cowper e Whitwell em 1857. Os fornos Whitwell erguidos em 1875 tinham 6,7 m de diâmetro, 9,1 m de altura e uma superfície total de calor de 8546 m². Eram os primeiros fornos a usar xadrezes refratários hexagonais, suportes de xadrez de ferro fundido e uma câmara de combustão semi-elíptica para melhorar a distribuição de gás através dos xadrezes. Esses fornos podiam fornecer sopro quente ao AF com temperaturas de 454 °C a 566 °C. Este projeto de forno permaneceu basicamente o mesmo até hoje com modificações menores no tipo de refratário, forma do xadrez e tamanho do forno.
A outra melhoria no equipamento exigida pelo uso de sopro quente foi o projeto dos tuyeres e do estoque de tuyere. Os tuyeres sólidos de ferro fundido ou cobre usados em fornos de sopro frio foram substituídos por tuyeres refrigerados a água, que eram fundições cônicas ocas com água circulando em seu interior. Os tubos dos motores de sopro para os tuyeres, que eram unidos com couro em fornos de sopro frio, foram redesenhados com assentos metal-metal. À medida que as temperaturas de sopro quente aumentavam, o interior dessas linhas principais de sopro e estoques de tuyere eram revestidos com refratário, o que exigia um aumento geral no tamanho.
O uso de sopro quente foi aplicado tanto a fornos de coque quanto de antracite. À medida que a pressão de sopro aumentava com novos motores de sopro, descobriu-se que a antracite podia ser carregada com carvão vegetal para melhorar a produtividade do AF. Em 1836, a primeira tentativa foi feita para usar antracite em um forno de sopro frio no leste da França. Esta tentativa falhou, pois a antracite acesa se quebrava em pequenos pedaços e bloqueava o sopro de entrar no AF. A evolução da produção de ferro a coque e a antracite paralelos nos EUA durante o século XIX. Em 1826, um pequeno AF foi erguido na Pensilvânia para operar exclusivamente com carvão antracite. Esta prática foi malsucedida tanto lá quanto em outros lugares nos EUA. Em 1833, o Dr. Frederick Geissenhainer usou com sucesso sopro quente em experimentos para fundir ferro com carvão antracite. Em 1836, o forno Valley na Pensilvânia usou 100% antracite e, em 1837, George Crane produziu 36 toneladas de ferro antracite por semana de um de seus AFs no País de Gales do Sul. David Thomas foi o fabricante de ferro mais bem-sucedido no uso de antracite no AF. Em 1838, ele veio para os EUA e construiu o AF Catasauqua em 1840 (Fig. 6). O forno tinha 10,7 m quadrados na base com 3,6 m de ventre e altura de 13,7 m. Os fornos de sopro quente, alimentados com carvão, eram capazes de aquecer o sopro a 315 °C. Como este AF produziu com sucesso 50 toneladas de bom ferro de fundição por semana, o forno foi usado como modelo para a construção de altos-fornos construídos para usar antracite como combustível. Em 1856, havia 121 fornos de antracite em operação nos EUA.
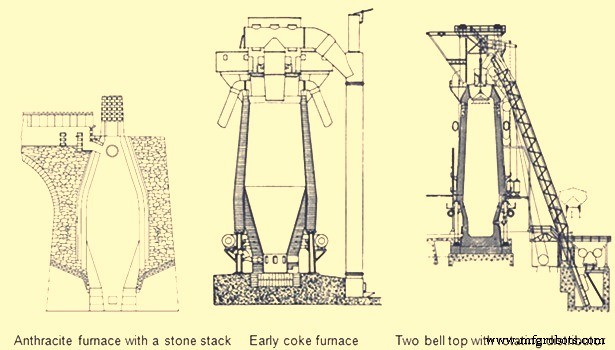
Outros combustíveis também foram tentados para produção de ferro no AF. Eram turfa e carvão betuminoso. AFs de turfa eram semelhantes a fornos de carvão vegetal e tipicamente não eram mais altos que 6,7 m. Como a turfa era fisicamente fraca, o uso desses fornos era localizado próximo aos depósitos de turfa e nunca desempenharam um papel importante na evolução da produção de ferro. Carvão betuminoso tinha sido usado para complementar carvão vegetal antes da introdução do sopro quente. Na década de 1830, carvão splint foi usado em fornos de sopro quente na Escócia. Em 1856, havia 6 AFs na Pensilvânia e 13 AFs em Ohio usando carvão betuminoso. A era do carvão betuminoso na produção de ferro terminou essencialmente em 1895. Este método de produção de ferro nunca se tornou uma força principal, pois o carvão se quebrava em pequenos pedaços à medida que os AFs eram feitos maiores e usavam maior pressão de sopro. Com o coque sendo o combustível mais forte e mais disponível, a evolução de fornos 100% a coque continuou. No entanto, houve contratempos iniciais, provavelmente devido a coque de baixa resistência. Em 1840, a qualidade do coque melhorou através do uso de fornos de colmeia. Em 1867, o AF "Monstro" foi construído em Norton, Inglaterra. Este forno a coque tinha 25,9 m de altura, 7,6 m de ventre e volume de trabalho de 735 m³. Um exemplo de um grande forno a coque nos EUA em 1884 foi o forno Etna localizado perto de Pittsburgh. Este forno tinha 21,3 m de altura, 6,1 m de diâmetro no ventre, 3,4 m de diâmetro no fogareiro e sete tuyeres de 7 polegadas (178 mm), três fornos Whitwell e três cilindros de sopro com 2,1 m de diâmetro. Este AF produziu 115 ton/dia em 1881, 161 ton/dia em 1882 e 182 ton/dia em 1883. O projeto de forno a coque neste momento era muito semelhante aos fornos de antracite da mesma época (Fig. 6).
Evolução Adicional do Alto-Forno a Coque
A evolução dos AFs usando 100% coque continuou com grandes melhorias sendo feitas entre 1872 e 1913. Várias melhorias tecnológicas foram feitas, centradas na prática de AF de "operação forçada" (hard-driving) usando motores de sopro mais potentes, maiores temperaturas de sopro, fornos maiores, melhor equipamento de carregamento, melhor preparação de matérias-primas e produção de gás de AF limpo.
O projeto e capacidade do equipamento de sopro foi um passo importante para maior produção nos AFs de operação forçada. Cilindros de sopro foram substituídos por grandes motores de sopro alternativos a vapor capazes de fornecer maior volume de ar de sopro a uma pressão de sopro significativamente maior. Esses motores de sopro eram do tipo viga articulada, condensação a vapor. A haste do pistão do cilindro a vapor era conectada a uma viga de forca e então por uma manivela a um volante pesado de grande diâmetro. A haste do pistão do cilindro de sopro era conectada à outra extremidade da viga de forca e cada curso do cilindro a vapor fornecia um curso correspondente do cilindro de sopro. Tubos de sopro frio eram conectados a cada extremidade do cilindro de sopro posicionado verticalmente, de modo que o ar era comprimido em ambas as direções do curso. O volante fornecia momento para o curso de retorno do cilindro a vapor. O ar comprimido dessa maneira saía dos tubos de sopro frio e entrava na linha principal de sopro frio que se conectava aos fornos de sopro quente. Antes deste tipo de motor de sopro, o volume normal de sopro era 210 m³/min a uma pressão de 0,28 kg/cm². Este motor de sopro podia produzir 456 m³/min a uma pressão de 0,64 kg/cm². Então, em 1910, o passo final na melhoria do motor de sopro foi implementado na forma de um turbosoprador. O primeiro turbosoprador foi instalado para o AF da Empire Steel Co. em Nova Jersey e era capaz de fornecer 636 m³/min de sopro de ar. Este turbosoprador foi o ancestral direto do turbosoprador moderno que pode fornecer até 7500 m³/min de volume de sopro a 4,00 kg/cm² de pressão de sopro.
Outra grande melhoria nos AFs de alta produtividade foi aumentar a capacidade de carregamento. Na década de 1870, os AFs eram equipados com elevadores acionados a água. Em 1883, os primeiros skip hoists (guindastes de caçamba) foram instalados. As caçambas tornaram-se maiores e mais rápidas no século XX e existiam tanto como baldes quanto como vagões montados em rodas. No início dos anos 1960, alguns sistemas de carregamento por caçamba foram substituídos por grandes correias transportadoras.
As melhorias na capacidade de carregamento do forno também incluíram sistemas automáticos de carregamento de coque, carros de pesagem na casa de carga, topos de dois sinos e o distribuidor rotativo (Fig. 6). A medição automática da linha de carga foi inventada em 1901 por David Baker. Em 1903, JE Johnson também começou a medir a temperatura do gás de topo e sua análise.
Em 1850, à medida que o tamanho do forno aumentava, o topo do forno podia ser fechado. Um arranjo de sino único e funil podia ser usado para carregar o forno, mantendo o topo do forno fechado e vedado. O sistema de sino único e funil permitia que grande quantidade de gás escapasse toda vez que o sino era aberto. Logo, um segundo sino e funil foi adicionado acima do primeiro, de modo que um espaço estanque ao gás pudesse ser fornecido entre os dois sinos para evitar a fuga de gás do AF quando o sino pequeno era aberto. O sino superior e funil não precisavam ser tão grandes quanto o inferior, porque várias cargas podiam ser depositadas através dele no sino inferior e o sino superior podia ser fechado antes que o sino inferior fosse aberto para descarregar as cargas no forno.
Tentativas de melhorar a distribuição de carga ocorreram no início dos anos 1990 com o topo rotativo McKee. Após cada caçamba de material ser carregada no sino pequeno, o funil do sino pequeno era rotacionado 60°, 180°, 240°, 300° ou 0°. Isso evitava um pico de matéria-prima diretamente abaixo da ponte de carregamento, que resultava em distribuição desigual de gás e desgaste desigual do revestimento. A próxima tentativa de melhorar a distribuição de carga foi feita na Alemanha no final dos anos 1960. Isso foi conseguido instalando painéis móveis na garganta do AF que podiam ser ajustados em diferentes ângulos para minério ou coque. Esta armadura móvel foi instalada em grande número de AFs.
O sistema de dois sinos continuou a ser o único sistema de carregamento para altos-fornos em todo o mundo até que S.A. Paul Wurth no Luxemburgo desenvolveu o sistema de carregamento sem sino (bell less top - BLT) e a primeira aplicação industrial bem-sucedida do sistema de carregamento BLT foi em 1972. Este equipamento usava funis de material herméticos que alimentavam um canal de entrega de matéria-prima rotativo que podia ser ajustado em numerosos ângulos durante a descarga do funil no forno. O resultado foi a colocação quase ilimitada de cada material em qualquer lugar na superfície da carga, o que permitia ao operador alcançar a máxima eficiência de combustível.
O sistema de carregamento BLT substituiu o sistema de dois sinos, pois fornecia várias vantagens aos operadores de AF. Em 2003, a Siemens VAI introduziu o conceito Gimbal de carregamento.
Outra tentativa na direção da melhoria contínua dos AFs para aumentar a produção foi voltada para melhorias na limpeza do gás de AF. À medida que o volume e a pressão de sopro aumentavam nos tuyeres, a velocidade e o volume de gás saindo do topo do AF também aumentavam. Mais poeira de chaminé era então carregada por este gás residual e, se não fosse removida, começava a entupir os xadrezes dos fornos, o que subsequentemente restringia os volumes de sopro ao forno. O primeiro passo na limpeza de gás foi a introdução do coletor de poeira (dust catcher) na década de 1880. Com a introdução de minérios de ferro macios em 1892, o coletor de poeira tipo seco não era suficiente. Em 1909, Ambrose N. Diehl introduziu um sistema de limpeza de gás úmido. Consistia em uma série de nove torres de pulverização de alta pressão e um conjunto de quatro lavadores rotativos. De 1914 a 1924, vários tipos de lavadores de torre equipados com múltiplos bancos de pulverizadores e defletores foram testados em vários fornos. Desintegradores de gás que continham tambores rotativos de alta velocidade também foram testados em 1907. Em 1929, precipitadores eletrostáticos foram usados com sucesso na South Works da U.S. Steel. Hoje, combinações de lavadores de torre tipo torre, scrubbers Venturi e eliminadores de névoa são os tipos mais comuns de equipamentos de limpeza de gás.
O mais novo equipamento de limpeza de gás úmido é um scrubber de fenda anular que limpa o gás e também controla a pressão de topo. O resultado final de todas essas melhorias na limpeza de gás foi uma diminuição no diâmetro dos furos dos xadrezes dos fornos com aumento no tamanho do forno, porque o entupimento com sujeira foi virtualmente eliminado. O aumento resultante nas superfícies de aquecimento dos fornos permitiu finalmente que fornos modernos fornecessem temperaturas de sopro quente de até 1270 °C. O controle de pressão de topo associado permitido por equipamentos modernos de limpeza de gás resultou em pressões de topo do forno de até 2,3 kg/cm². Esta maior pressão de topo, por sua vez, aumenta a densidade dos gases, diminui a velocidade do gás e aumenta o tempo de retenção do gás no forno, resultando em melhores reações gás-sólido, utilização melhorada do gás redutor e menores taxas de combustível.
Recentemente, em AFs recém-construídos e reconstruídos, particularmente na China, a limpeza a seco de gás de AF por filtros de mangas encontrou ampla aplicação. A limpeza a seco de gás tem várias vantagens sobre a limpeza úmida usando scrubbers e tubos Venturi.
Escala e Configuração dos Fornos Modernos
A busca por maiores taxas de produção no final da década de 1870 forçou mudanças no tamanho do forno e suas configurações. Na década de 1870, os fornos tinham 22,9 m de altura. Em 1880, o tamanho do AF aumentou para 24,7 m de altura, 6,1 m de diâmetro do ventre e 3,4 m de diâmetro do fogareiro. Produzia 120 ton/dia com taxa de coque de 1574 kg/ton. Apenas dez anos depois, em 1890, um AF foi construído com chaminé de 28,0 m de altura e 6,7 m de ventre. Produzia 325 ton/dia. Então, em mais 10 anos, em 1901, um AF foi iniciado com chaminé e ventre semelhantes ao forno anterior, mas o diâmetro do fogareiro foi aumentado para 4,4 m. Este forno produzia 463 ton/dia a uma taxa de coque de 1113 kg/ton. A outra mudança sutil com esses aumentos de tamanho foi o abaixamento da linha de dobra ventre/chaminé e o aumento do ângulo do ventre. Esta mudança foi prejudicial, pois os fornos viram má descida de carga e escorregamento (slipping) com esses ângulos de ventre. Para eliminar esses problemas, o diâmetro do fogareiro desses fornos de tamanho foi aumentado para até 6,7 m em 1927. Este forno de fogareiro maior produzia 880 ton/dia a uma taxa de coque de 922 kg/ton. O primeiro forno de 1000 ton/dia foi comissionado em 1929. Este forno era equipado com diâmetro de fogareiro de 7,6 m. Em 1955, o forno A da Great Lakes era o maior do mundo com 9,2 m de fogareiro e 24 tuyeres. O próximo salto no aumento do tamanho do alto-forno ocorreu durante a década de 1960, quando o Japão reconstruiu suas usinas siderúrgicas obsoletas. Hoje, fornos com 15 m de diâmetro de fogareiro, 40 tuyeres e quatro a cinco furos de vazamento, são comuns na Europa e Ásia.
Refratários e Sistemas de Resfriamento
Junto com fornos maiores, maiores temperaturas de sopro e taxas de operação crescentes, veio a necessidade de melhor revestimento refratário e sistemas de resfriamento do AF. Na década de 1880, um tijolo de argila refratária de alta dutidade com cerca de 40% de alumina e 46% de sílica era típico. No entanto, refratários de carbono eram usados em AFs alemães desde 1886.
Embora a tecnologia de refratários fosse relativamente desconhecida nesta época, métodos para resfriar o revestimento pareciam ser a resposta para o problema de desgaste. A partir de cerca de 1880, houve desenvolvimentos simultâneos nos esforços para manter os revestimentos do forno por meio de bobinas de tubos ao redor do ventre ou por placas de resfriamento embutidas no tijolo. Acredita-se que um dos primeiros usos de uma placa de ventre de bronze foi uma instalação feita por Julian Kennedy em um de cerca de 1890. Uma referência antiga ao uso de jaquetas de fogareiro refrigeradas a água no forno foi em 1882. Nesta época, o resfriamento das paredes laterais do fogareiro e do ventre era a preocupação e o resfriamento da chaminé não era considerado necessário.
Fritz W. Lurman, um conhecido homem de alto-forno da época, opinou em 1892 que "independentemente do uso de materiais chamados refratários, o melhor meio de manter as paredes do alto-forno é com água de resfriamento". Coolers com água circulando neles são instalados entre a carcaça do alto-forno e o revestimento refratário na parte superior do forno para proteger estes componentes da radiação de calor. Além de ter seus próprios coolers, a parte da carcaça adjacente ao fogareiro e o fundo do forno também são resfriados em alguns fornos externamente por pulverização de água.
A função do sistema de resfriamento do alto-forno é resfriar a carcaça do forno e evitar superaquecimento e subsequente queima (burn through). O sistema de resfriamento remove o excesso de calor gerado no alto-forno que, de outra forma, seria carregado na carcaça. O sistema de resfriamento assim evita o aumento da temperatura da carcaça e do revestimento. Vários métodos existem para resfriamento da carcaça do alto-forno. Em tempos anteriores, caixas de resfriamento de diferentes tamanhos, números e projetos eram usadas para transferir o calor do forno para um meio de resfriamento em conjunto com resfriamento externo (pulverização, dupla carcaça). Altos-fornos com estaves de resfriamento de ferro fundido operam desde meados de 1900. O resfriamento por estaves de ferro fundido foi originalmente uma descoberta soviética de onde viajou inicialmente para Índia e Japão. Em 1970, os estaves de resfriamento de ferro fundido atingiram aceitação mundial. Desde a introdução desses coolers de estaves de ferro fundido, o trabalho de desenvolvimento de resfriamento de alto-forno acelerou e hoje uma ampla variedade de coolers está disponível para o resfriamento interno da carcaça do forno para atender condições extremas de estresse em um grande alto-forno moderno de alto desempenho.
As maiores taxas de carregamento também estavam desgastando a garganta do forno mais rapidamente. Em 1872, armadura de ferro ou aço foi construída na alvenaria da garganta do forno. Desde então, vários tipos de armadura têm sido usados na área da linha de carga.
Operação de Fundição e Lingoteamento
Outra área do AF que foi forçada a mudar com o aumento da produção foi a operação de fundição. O antigo estilo de frente aberta com tymp e dique não era mais adequado. Em 1867, a frente Lurman foi patenteada para eliminar o tymp e o dique. Consistia em um painel de ferro fundido refrigerado a água e tinha aberturas separadas para remoção de ferro (ainda conhecido como furo de vazamento) e para remoção de escória (conhecido como entalhe de escória ou cinzas). Este projeto foi alterado na década de 1880 rotacionando o entalhe de escória 90° do furo de vazamento. Tanto o painel do furo de vazamento quanto o painel do entalhe de escória eram refrigerados a água. Ao separar esses dois pontos de vazamento de líquidos, mais espaço estava disponível para configurar o forno para o número crescente de vazamentos necessários em taxas de produção mais altas. A área na frente do furo de vazamento estava completamente disponível para leitos de lingotes, enquanto as covas de escória foram movidas para o lado do forno (Fig. 5). Durante a operação normal, o entalhe de escória era aberto com uma barra à medida que o nível de escória líquida se aproximava dos tuyeres. A escória era descarregada em covas ou vagões especiais de escória. Quando o entalhe de escória soprava vento para fora da abertura, era fechado com um tampão manual. Ao vazarem a escória entre vazamentos de ferro, um maior volume do fogareiro estava disponível para ferro líquido, o que resultava em maiores tonelagens de vazamento. O processo de fundição de ferro na década de 1880 não mudou muito das operações anteriores, mas os leitos de lingotes eram maiores e em 1909 um removedor de escória (slag skimmer) foi instalado para retirar a escória flutuante do ferro enquanto fluía pela calha.
Em 1896, a instalação de uma máquina de fundição de lingotes inventada por EA Uehling finalmente trouxe a eliminação completa do leito de lingotes na casa de fundição. Em seguida, foram introduzidas conchas (ladles) revestidas de tijolo com topo aberto. Estas conchas transportavam cerca de 10 a 100 toneladas de metal quente e exigiam que o forno e a casa de fundição fossem elevados acima do nível do solo para que as conchas pudessem ser colocadas sob o piso da casa de fundição. Embora os leitos de lingotes tenham sido eliminados, calhas e canais permaneceram e bicas indo para as conchas foram adicionadas à casa de fundição. Em 1915, houve o primeiro uso de conchas tipo torpedo. Estas conchas montadas em vagões ferroviários transportavam 90 toneladas, mas aumentaram para 150 toneladas em 1925. Hoje, o projeto de concha de ferro é semelhante, mas capacidades de até 400 toneladas estão disponíveis. Conchas tipo aberto montadas em vagões ferroviários ainda são usadas hoje.
Antes de 1890, o furo de vazamento era aberto com uma barra e marreta. Então, em 1890, a primeira perfuratriz pneumática foi usada. O furo de vazamento era tampado manualmente com o vento desligado até 1914, quando HA Berg desenvolveu a pistola de argila (mud gun) de controle remoto que empurrava um tampão de argila no forno com o vento ligado. Em 1906, a primeira lança de oxigênio foi usada para derreter crostas (skulls) no furo de vazamento. AFs modernos evoluíram para incluir perfuratrizes de furo de vazamento de controle remoto, pistolas de argila hidráulicas, unidades de granulação de escória da casa de fundição e bicas basculantes para alimentar um número ilimitado de conchas de ferro. AFs podem também ter de um a quatro furos de vazamento e duas a seis covas de escória, dependendo do seu tamanho. Remover o gargalo na casa de fundição permitiu a primeira operação de 1000 ton/dia em 1929 e levou aos níveis de produção de 12.000 ton/dia na década de 1990.
Preparação de Minério de Ferro e Aglomeração
Uma linha paralela de atividades de melhoria que evoluiu rapidamente a partir do final do século XIX foi a preparação de minério de ferro. O minério de ferro usado na produção de ferro consiste em muitas formas geológicas, como hematita vermelha, hematita especular, magnetita, limonita, minérios fósseis, minérios de pântano e carbonatos. O teor de ferro metálico desses minérios varia de aproximadamente 30% nos minérios de pântano a 72% em algumas hematitas. Todos os minérios de ferro são misturados com outros compostos na terra que são indesejáveis no processo de fundição. A partir do século XVIII, o minério de ferro era torrado com carvão vegetal em covas abertas ou fornos fechados. O objetivo da torrefação ou calcinação era liberar todos os constituintes voláteis, como água, ácido carbônico ou substâncias betuminosas, e amolecer e rachar os minérios, tornando-os mais permeáveis aos gases redutores. No século XIX, a peneiração de minério de ferro foi introduzida para dimensionar mais precisamente o minério para melhor permeabilidade de gás dentro do forno. Inicialmente, equipamentos de peneiração manual eram usados, mas, na década de 1870, lavadores de minério acionados a vapor consistiam em um ou dois tambores perfurados com furos ou fendas para o material fino sair com a água de lavagem, enquanto o minério dimensionado e lavado final saía do interior do tambor para um carrinho de mão ou pilha.
À medida que a produção de ferro aumentava, os minérios de ferro mais puros eram esgotados em muitas áreas, então minérios de menor teor tinham que ser minerados. Esses minérios tinham impurezas indesejáveis e métodos para concentrar esses minérios a maiores porcentagens de ferro eram necessários. Em 1880, Thomas A. Edison obteve uma patente para um separador eletromagnético. Uma planta de demonstração foi construída em Michigan e produziu 893 toneladas de concentrado magnético em 1889.
Plantas piloto para pelotização de concentrados de taconita foram construídas em 1948. Em 1956, duas operações comerciais de mineração e processamento de taconita estavam produzindo pelotas. A primeira máquina de pelotização de grelha reta (straight grate) foi feita em 1956 e a primeira máquina de pelotização grelha-forno (grate-kiln) entrou em operação em 1960. A tecnologia de pelotização espalhou-se pelo mundo a partir dos EUA. O desenvolvimento mais recente em pelotização foi a introdução de calcário bruto, dolomita ou olivina na pelota para melhorar suas propriedades metalúrgicas, que, por sua vez, melhoraram a produtividade do AF e as taxas de combustível.
A aglomeração de minério de ferro também tomou uma rota separada da pelotização anteriormente no século XX. O processo de sinterização originou-se na indústria não ferrosa como um processo em batelada no final do século XIX. Até os anos 1950, a maioria da sinter tinha uma razão de basicidade menor que 1,0. No entanto, nos quinze anos seguintes, percebeu-se que uma sinter básica com razão de basicidade maior que 1,0 trazia uma fonte de fundente pré-calcinada para o AF, o que resultava em economia de taxa de combustível.
Injetantes no Nível do Tuyere
Uma das melhorias tecnológicas finais na produção de ferro nos últimos 100 anos foi os injetantes no nível do tuyere. O primeiro uso registrado de injetante foi em 1871, quando houve um fogareiro resfriado (chilled hearth) no forno a carvão vegetal Morgan. Como o sopro não podia entrar nos tuyeres devido ao material resfriado, um furo foi perfurado através da parede do forno acima da salamandra e um grande tuyere foi instalado. Óleo de carvão (coal oil) foi então forçado sob pressão no tuyere a partir de um tubo que vinha do topo do forno. Seis dias e sete barris de óleo depois, a salamandra havia derretido e o forno estava funcionando suavemente. Na primeira década de 1900, testes iniciais com injeção de oxigênio foram feitos em pequeno AF na Bélgica. O primeiro sopro enriquecido com oxigênio em grande escala foi usado em 1951. Os benefícios da injeção de oxigênio puro são o aumento da produção do AF devido à maior capacidade de queima de combustível e a capacidade de usar mais injetantes de hidrocarbonetos no tuyere. A evolução do injetante de hidrocarboneto ocorreu nas décadas de 1940 e 1950. Em 1944, William L. Pogue submeteu uma patente para o uso de injeção de carvão. Então, em 1953, a injeção de gás natural foi implementada. No início dos anos 1960, a injeção de óleo e alcatrão através de lanças foi desenvolvida em numerosas siderúrgicas após economias substanciais de coque serem comprovadas por testes em um AF experimental em 1959. Em 1967, um grande número de AFs usava alguma forma de injeção de combustível (principalmente carvão pulverizado). Hoje, muitos AFs usam injetantes de combustível 40% a 45% da taxa de combustível. O injetante final no tuyere, que evoluiu concomitantemente com a injeção de combustível, foi a injeção de umidade. Historicamente, as temperaturas de sopro quente eram limitadas, pois zonas de combustão excessivamente altas resultavam em má descida de carga. A injeção de umidade consumia coque mais rapidamente que o ar sozinho e produzia um gás mais rico em monóxido de carbono e hidrogênio e menos denso. Esses fatores melhoravam a taxa de transferência de calor entre gases e sólidos e a taxa de redução da carga na chaminé do forno, resultando em um forno operando suavemente.
A combinação de injeção de umidade, injeção de combustível e injeção de oxigênio permitiu o aumento da temperatura de sopro quente e o uso de todas essas variáveis no nível do tuyere melhorou ainda mais a produtividade e reduziu as taxas de combustível em AFs modernos.
A Evolução da Produção de Ferro em AF como Ciência
Historicamente, a produção de ferro era mais uma arte do que uma ciência. Os primeiros produtores de ferro aprendiam seu ofício através de anos de treinamento da geração anterior. Muitas melhorias na prática de produção de ferro baseavam-se em instinto ou pura sorte. No entanto, em meados do século XIX, a ciência começou a se infiltrar nos desenvolvimentos na fundição de ferro.
Charles Schinz, da Alemanha, um dos primeiros pesquisadores dos fenômenos químicos e físicos ocorrendo dentro de um AF, tentou fazer balanços quantitativos de massa e energia da operação do AF, mas era severamente limitado pela falta de dados termodinâmicos precisos. Ele conduziu experimentos de laboratório para determinar capacidade de calor e calores de formação e foi aparentemente o primeiro a determinar a redutibilidade do minério de ferro. Ele definiu diferentes zonas do AF e as principais reações químicas ocorrendo em cada zona. Os resultados de seu trabalho foram publicados em 1868.
Vários princípios reconhecidos hoje foram postulados por Sir Lothian Bell, durante o final do século XIX. Ele publicou um livro em 1872, reconhecido como o primeiro livro-texto sobre produção de ferro em AF. Em 1884, ele foi aparentemente o primeiro a documentar a função dos diferentes componentes da escória e seu efeito na temperatura de fusão. Ele também observou que as escórias de AF são estruturas complexas e existe uma faixa de composições de escória que resulta em boas propriedades de fluidez e capacidade de desulfuração. Sua contribuição mais importante foi seu entendimento das reações químicas. Ele reconheceu a importância de CO e CO2, e foi o primeiro a começar a definir o equilíbrio no sistema Fe-O-C. Além disso, Bell discutiu pré-aquecimento e pré-redução de minérios de ferro e a importância da chaminé do forno onde essas reações ocorriam. Ele também fez balanços de carbono, oxigênio e nitrogênio das operações do AF e mostrou que parte do carbono carregado era consumida na chaminé pelo CO2 na reação de "perda de solução" (solution loss).
Um contemporâneo de Bell foi ML Gruner, professor de metalurgia na França, que expandiu ainda mais os métodos de Bell de determinar balanços de calor do AF comparando muitas operações diferentes de forno. Ele também acreditava que a taxa mínima de combustível para AFs seria alcançada quando a perda de solução fosse eliminada.
JE Johnson Jr. foi o primeiro cientista americano a explorar o processo de AF e publicou dois livros sobre projeto e operação de AF no início dos anos 1900. Ele aplicou a primeira e segunda leis da termodinâmica à produção de ferro e explicou como a taxa de combustível era impactada pela temperatura do sopro. Ele postulou que existia uma temperatura crítica do forno acima da qual uma quantidade mínima de calor é necessária. Esta quantidade mínima de calor ele chamou de "calor do fogareiro" (hearth heat). Em seu livro, publicado em 1913, Johnson produziu um diagrama mostrando reações químicas e isotermas no AF. A aplicação dos conceitos de temperatura crítica e calor do fogareiro convenceu ainda mais os operadores de forno de que o processo de AF era racional e previsível.
Durante o período de 1920 a 1930, o fluxo de sólidos e gases no AF foi estudado extensivamente por um grupo de trabalhadores chamados PH Royster, SP Kinney, CC Furnas e TL Joseph. Este grupo estava interessado em fenômenos físicos e químicos ocorrendo em AFs e, para entender esses fenômenos, sentiram que era necessário amostrar e sondar fornos em operação. Seu trabalho começou com um pequeno AF experimental e se espalhou para fornos comerciais. Os resultados de seus estudos mostraram que o fluxo de gases e sólidos não era uniforme em nenhum plano horizontal no AF e que melhorar o contato gás-sólido na chaminé do forno poderia aumentar significativamente a eficiência do processo de produção de ferro. Furnas e Joseph continuaram este trabalho e determinaram que o tamanho e a redutibilidade da matéria-prima eram críticos nas reações gás-sólido. Este trabalho importante levou ao entendimento da distribuição de carga e à otimização do dimensionamento do minério de ferro conforme impacta tanto a redutibilidade quanto a permeabilidade.
Em 1962, R. Stephenson explicou o papel da perda de solução. Anteriormente, pensava-se que a produção de CO reagindo com CO2 e carbono era um desperdício de combustível. Stephenson apontou que a redução de óxido de ferro é uma combinação de redução indireta e direta e que a redução indireta seguida de perda de solução é redução direta. Usando estas considerações para determinar taxas de carbono para todas as combinações dessas duas rotas de redução como função de perda de solução, os resultados podem ser plotados no "diagrama carbono-redução direta". Na década de 1960 e início de 1970, as melhores aplicações dessas teorias de AF foram colocadas em prática no Japão. Atualmente, as melhorias japonesas se espalharam na forma de grandes AFs altamente automatizados para outros lugares.
A teoria e prática da tecnologia de fundição de ferro percorreram um longo caminho nos últimos 4000 anos. A transição do ferro esponjoso produzido em forjas para ferro líquido produzido em AFs nos anos 1300 foi o primeiro grande passo no avanço da tecnologia de produção de ferro. Então veio a mudança de fornos a carvão vegetal com sopro frio para fornos a coque com sopro quente em meados do século XIX, que trouxe a produção de ferro para a era moderna. O melhor entendimento das reações de produção de ferro e equipamentos melhorados evoluíram para a operação de forno de "operação forçada" centrada nos anos 1880 a 1900. Finalmente, a revolução nas aplicações científicas à fundição de ferro, a instalação de equipamentos mais sofisticados e o advento de sistemas controlados eletronicamente aceleraram a produção de ferro em AF para o estado atual, demonstrado pela operação de AFs de cerca de 12.000 ton/dia com taxas de combustível inferiores a 460 kg/ton.
Processo de manufatura
- A Evolução e Produção Moderna dos Ferros de Passar Domésticos
- Ferro: Propriedades, História e Aplicações Cotidianas
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno