



Triagem e Preparação Otimizada de Sucata de Aço para Reciclagem Sustentável
Sucata de Aço e Processos de Triagem e Preparação
A reciclagem de sucata de aço recebe impulso crescente atualmente devido ao foco de uma iniciativa ambiental emergente, já que o aumento do consumo de sucata reduz necessidades de extração adicional de recursos e, portanto, reduz impacto ambiental. Reciclagem de sucata de aço também faz parte da gestão sábia de recursos de ferro. Recuperação de 1 tonelada métrica de aço de sucata conserva minério de ferro, carvão e calcário. Segundo a World Steel Association, a rota integrada de produção de aço, baseada em alto-forno (BF) e forno de oxigênio básico (BOF), usa 1.400 kg de minério de ferro, 800 kg de carvão, 300 kg de calcário e 120 kg de aço reciclado para produzir 1.000 kg de aço bruto; a rota de forno a arco elétrico (EAF) usa em média 880 kg de sucata reciclada combinada com quantidades variadas de outras fontes (FRD, ferro gusa, ferro granular), 16 kg de carvão e 64 kg de calcário para produzir 1.000 kg de aço bruto. Em média, recuperação de 1 tonelada de aço de sucata conserva estimados 1.030 kg de minério de ferro, 580 kg de carvão e 50 kg de calcário. Reciclagem de sucata de aço também economiza consumo de energia. Na produção de aço, 99,9% de sucata fundida é consumida na produção de novo aço gerando resíduos ambientalmente indesejáveis desprezíveis.
A sucata de aço é classificada em três categorias principais: (i) sucata caseira (home scrap), (ii) sucata nova (new scrap), e (iii) sucata velha (old scrap), dependendo de quando se torna sucata em seu ciclo de vida.
Sucata Caseira (Home Scrap)
Sucata caseira é gerada internamente durante fabricação de novos produtos de aço nas usinas. Também conhecida como sucata de retorno (runaround scrap), é material na forma de aparas ou rejeitos gerados dentro de uma usina durante produção de ferro e aço. Esta forma de sucata raramente deixa a área de produção. Em vez disso, é retornada ao forno de produção de aço no local e fundida novamente. Esta sucata tem propriedades físicas e composição química conhecidas. Avanços tecnológicos reduziram significativamente geração de sucata caseira.
Sucata Nova (New Scrap)
Sucata nova (também chamada sucata pronta ou industrial) é gerada em unidades de fabricação envolvidas na fabricação de produtos de aço. Sucata acumula-se quando aço é cortado, trefilado, extrudado ou usinado. Processo de fundição também produz sucata como metal excedente. Sucata nova inclui itens como aparas, recortes e estamparias sobrando quando peças são feitas de ferro e aço durante processos de fabricação. Geralmente transportada rapidamente de volta às usinas através de processadores e comerciantes de sucata ou diretamente à usina para refusão para evitar custos de espaço de armazenamento e controle de estoque. Oferta de sucata nova é função da atividade industrial. Quando atividade é alta, mais sucata nova é gerada. Composição química e características físicas são bem conhecidas. Esta sucata é tipicamente limpa, não misturada com outros materiais. Em princípio, sucata nova não precisa de pré-tratamento maior antes de ser fundida, embora corte no tamanho possa ser necessário.
Sucata Velha (Old Scrap)
Sucata velha também conhecida como sucata pós-consumo ou sucata obsoleta. É aço descartado quando produtos industriais e de consumo de aço (automóveis, eletrodomésticos, máquinas, edifícios, pontes, navios, latas, vagões e locomotivas ferroviárias, etc.) cumpriram sua vida útil. Sucata velha é coletada após ciclo de consumo, separadamente ou misturada, e frequentemente contaminada em certo grau, dependendo altamente de sua origem e sistemas de coleta. Como vida útil de muitos produtos pode ser mais de dez anos e às vezes mais de 50 anos (ex.: produtos de construção), há acumulação de produtos de ferro e aço em uso desde que produção de aço iniciou em larga escala. Como sucata velha é frequentemente material em uso por anos ou décadas, composição química e características físicas não são geralmente bem conhecidas. Também frequentemente misturada com outro lixo. Por estas razões, sucata velha é a forma mais difícil e custosa de aço para reutilizar. Incorporação em produtos reciclados pode requerer limpeza, triagem, remoção de revestimentos e outra preparação prévia ao uso.
O grande número de fontes e formas de sucata de aço requer uso de numerosos processos de triagem e preparação para remover contaminantes e/ou recuperar outros materiais valiosos (metais não ferrosos) antes de entrar no processo de produção de aço.
Processos para Triagem e Preparação de Sucata de Aço
Sucata caseira dificilmente precisa preparação exceto que peças maiores possam ter de ser lançadas ou cortadas a gás para tornar tamanho adequado para carregamento no forno de produção de aço. O mesmo vale para quantidade substancial de sucata nova. No entanto, parte da sucata nova pode necessitar processamento.
Itens grandes como navios, automóveis, eletrodomésticos, vagões ferroviários e aço estrutural precisam ser cortados para permitir carregamento no forno de produção de aço. Isso pode ser feito usando tesouras, tochas de corte manuais, britadores ou fragmentadores. Triagem manual obviamente envolve remoção de componentes da sucata à mão. É mais adequada quando anexos diversos devem ser removidos (ex.: radiadores de automóveis sucateados, tanques plásticos de radiadores). Separação de metálicos de não-metálicos também frequentemente realizada manualmente.
Ampla gama de equipamentos e processos disponíveis para redução de tamanho de grande material de sucata em peças pequenas o suficiente para permitir consolidação, transporte e posterior alimentação no forno de produção de aço. Equipamentos e processos usados são descritos abaixo.
Processos Mecânicos
Processos mecânicos normalmente empregados para preparar sucata de aço incluem: (i) enfardamento (baling), (ii) briquetagem, (iii) cisalhamento (shearing), e (iv) fragmentação (shredding) (Fig. 1). Processos químicos também usados em certos casos.
- Enfardamento (Baling) – No enfardamento, material de sucata é comprimido em prensa mecânica ou hidráulica potente, produzindo blocos densos e cúbicos chamados fardos. Em prensa de enfardamento, sucata solta com alta área superficial e baixa densidade (ex.: aparas de torno) é compactada. Prensa de enfardamento é equipamento pesado que usa até três cilindros hidráulicos para comprimir sucata que requer maior densidade para carregamento no forno. Com 600 HP, maior prensa pode tomar três autos achatados sem motores e em menos de dois minutos produz fardo de 2,5 toneladas e tamanho 1 m x 0,5 m x 2 m. Vantagens: (i) mais peso carregado em caminhão reduz custo de transporte, (ii) mais material armazenado em dado espaço, (iii) manuseio e armazenamento tornam-se mais fáceis, rápidos e sistemáticos, reduzindo custo, (iv) carga de forno mais densa obtida.
- Briquetagem – Em máquina de briquetagem, sucata pequena é compactada em alvéolos enquanto passa entre dois tambores contrarrotativos. Compactação pode ser assistida por calor dependendo do material.
- Cisalhamento (Shearing) – No cisalhamento, material de sucata é cortado no comprimento por lâmina potente de máquina de cisalhamento. Tesoura guilhotina hidráulica fatia peças pesadas de aço incluindo vigas I, chapas de navio, tubos, laterais de vagões ferroviários. Tesouras variam de 300 a mais de 2000 toneladas de força de corte. Tesoura mais barata é tesoura jacaré que corta sucata pesada de 200 mm espessura. Tesouras maiores são ainda mais potentes.
- Fragmentação (Shredding) – Usada para sucata que pode conter outros materiais (vidro, plástico, borracha, metais não ferrosos, etc.) como automóveis e eletrodomésticos. Martelos ou facas de aço endurecido, acionados por motores elétricos de enorme potência, reduzem objeto a pequenos pedaços que podem ser triados, principalmente por ímãs que removem sucata de aço e deixam outros materiais. Fragmentadores geralmente têm alto custo de capital e operacional e só justificados quando grande quantidade de sucata disponível regularmente. Fragmentadores também conhecidos como fragmentizers. Podem reduzir sucata volumosa a pedaços do tamanho de punho usando moinhos de martelo massivos. Fragmentador médio usa 36 martelos de ~120 kg cada para triturar sucata. Embora matéria-prima predominante seja carrocerias de automóveis, "bens brancos" (eletrodomésticos como fogões, lavadoras, secadoras, geladeiras) e outros itens grandes também podem ser fragmentados. Dependendo do tamanho, fragmentador processa 1.500 a mais de 20.000 toneladas de sucata por mês. Fragmentação produz três tipos de materiais: (i) metal ferroso (ferro e aço), (ii) resíduo leve de fragmentador (light fraction shredder residue), (iii) resíduo pesado de fragmentador (heavy fraction shredder residue). As duas frações de resíduo, singular ou coletivamente, referidas como resíduo de fragmentador (SR). "Fluff de fragmentador" é termo para materiais de baixa densidade coletados durante fragmentação para separação a ar por ciclone. Cada tonelada de aço recuperada produz cerca de 300 kg de SR, compreendendo plásticos, borracha, vidro, espuma, têxteis, contaminados por óleo e fluidos. Metais ferrosos recuperados por operador do fragmentador usando separação magnética. Fração pesada de SR contém principalmente alumínio, aço inoxidável, cobre, zinco e chumbo. Metais não ferrosos e ferrosos recuperados da fração pesada de SR. Separação por mídia pesada e separação por correntes de Foucault são tecnologias primárias para recuperação de material metálico da fração pesada de SR.
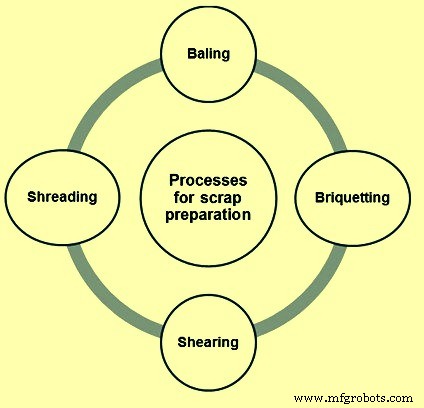
Fig. 1 Processos para preparação de sucata de aço
Processo de Separação Magnética
Separação magnética usada quando grande quantidade de sucata ferrosa deve ser separada de outros materiais. Ímãs permanentes e eletroímãs usados. Este último pode ser ligado/desligado para pegar e soltar itens. Processo pode ser tipo correia ou tipo tambor. No tipo tambor, ímã permanente localizado dentro de casco rotativo. Material passa sob tambor em correia. Separador de correia similar exceto que ímã localizado entre polias ao redor das quais correia contínua percorre. Separação magnética tem limitações: não separa ferro e aço de níquel e aços inoxidáveis magnéticos. Partes compostas contendo ferro são coletadas, podendo contaminar banho de aço. Triagem manual frequentemente usada em conjunto com separação magnética para evitar estes incidentes.
Processo de Separação por Correntes de Foucault (Eddy Current)
Separação por correntes de Foucault usada para separar metais não ferrosos de resíduos e SR. Processo geralmente segue separação magnética primária, e explora condutividade elétrica de metais não magnéticos. Alcançado passando corrente magnética pelo fluxo de alimentação e usando forças repulsivas interagindo entre campo magnético e correntes de Foucault nos metais. Separador de rampa inclinada representa aplicação mais simples. Usa série de ímãs em placa inclinada coberta com superfície deslizante não magnética como aço inoxidável. Quando alimentação de materiais mistos desce rampa, itens não metálicos deslizam direto, enquanto metais são desviados lateralmente pela interação do campo magnético com correntes de Foucault induzidas. Duas correntes coletadas separadamente. Variações incluem separação por disco rotativo, onde ímãs arranjados em eixo rotativo. Outro processo usa transportador com polia de cabeça equipada com ímãs. Ambos dependem de trajetórias variadas de materiais afetados ou não por campos magnéticos para separação.
Processo de Separação por Mídia Pesada (Heavy Media Separation - HMS)
Recuperação de materiais recicláveis frequentemente alcançada usando separação por mídia pesada (HMS) para recuperação de metais não ferrosos de resíduo de fragmentador. Processo utiliza mídia normalmente consistindo de magnetita finamente moída ou ferrossilício e água. Variando proporções relativas dos sólidos, gravidade específica da mídia pode ser ajustada. Gravidade específica da mídia tipicamente meio caminho entre densidades dos dois materiais sendo separados. Uma vez separados, produtos/materials podem drenar, e mídia recuperada retorna ao processo. Mídia ainda aderida ao produto removida por pulverização de água. Solução resultante passa por separadores magnéticos para recuperar mídia. Efluente reutilizado como água de pulverização. HMS geralmente conduzido em banho aberto para alcançar força de separação igual à gravidade. Para partículas menores, forças de viscosidade da mídia tendem a trabalhar contra força de separação. Nestes casos, separadores ciclônicos usados, resultando em separação a várias vezes a força da gravidade.
Separação por Características Físicas e Químicas
Utiliza cor, densidade, propriedades magnéticas, faísca, testes químicos e espectroscópicos. Materiais de sucata tipicamente identificados por operadores qualificados (triadores) usando número limitado de testes físicos e químicos. Testes baseiam-se em reconhecimento de objeto por cor, densidade aparente, reação com reagentes químicos, análise química, propriedades magnéticas, natureza do padrão de faísca quando moído por roda abrasiva, e análise espectrográfica.
Propriedades físicas como cor, densidade e dureza relativa podem separar rapidamente certas classes de materiais. Ex.: cobre e latão identificados por cor, chumbo reconhecido por densidade e maciez relativa. Diferenciar ligas de graus e composições similares pode ser difícil. Nestes casos, testes magnéticos, método de teste de faísca, e análise química e espectroscópica frequentemente usados. Teste magnético também usado pois ferro, níquel e cobalto são ferromagnéticos, como aços inoxidáveis de baixa liga. Portanto, enquanto teste magnético não diferencia ligas, pode classificá-las em suas séries.
Teste de faísca envolve moer liga em roda abrasiva. Cor e comprimento da faísca identificam liga. Existe espectrômetro que analisa espectros emitidos da faísca e compara com padrões para identificar liga, mas esta unidade não é verdadeiramente portátil e não amplamente usada. Operadores experientes de teste de faísca diferenciam material observando cor e comprimento das faíscas.
Vários espectrômetros ópticos e de raios-X usados para identificar composição de ligas. Teste termoelétrico envolve uso do efeito Seebeck para identificar materiais. Dispositivos termoelétricos contêm duas pontas de mesmo metal, uma aquecida e outra à temperatura ambiente. Quando contactam sucata, diferença de potencial gerada é característica do metal testado. Testes químicos de mancha também usados onde reagentes como ácidos gotejados no metal e reação observada. Análise química quantitativa normalmente feita para confirmar composição exata da liga.
Processos de Descamamento (Decoating)
Também conhecidos como processos de purificação de sucata, eficazes para remoção de elementos parasitários (tramp elements) da sucata. Muitos elementos parasitários dissolvidos em banhos de aço, ex.: cobre, estanho, antimônio, chumbo, não são oxidados na presença de ferro durante produção de aço devido à sua baixa afinidade por oxigênio. Isso significa que estes elementos não podem ser removidos de banho de sucata de aço por processo pirometalúrgico comum, como ocorre com silício, manganês e alumínio que são oxidados e dissolvidos na escória. Para remover elementos parasitários, sucata deve ser pré-tratada a temperaturas mais baixas enquanto permanece em estado sólido. Pré-tratamento de sucata em estado sólido frequentemente tem vantagem de que elementos parasitários estão em estado puro, misturados com porção ferrosa ou existentes em superfícies da sucata, fato que deve facilitar sua remoção.
Vários produtos de aço são usados com revestimento de outro metal. Exemplos: chapas galvanizadas, folha-de-flandres. É essencial que sucata gerada de tais produtos revestidos seja desprovida do material de revestimento antes de processada em fornos de produção de aço. Existem atualmente vários processos usados na indústria para descamamento de sucata de aço.
Processo de Deszincagem para Sucata de Aço
Principal fonte de zinco é sucata de chapa de aço galvanizado. Sucata revestida de zinco incluída na carga resulta em descarga de óxido de zinco na poeira de chaminé. Devido à sua alta pressão de vapor (71 kg/cm² a 1600 °C), a maior parte do zinco evapora durante produção de aço. Balanço de zinco para EAF mostra que 97,9% da entrada de zinco escapa com fumos, apenas 2% permanece dissolvido no aço e 0,1% na escória. Embora remoção de zinco no estágio de fusão de sucata não seja problemática, é útil se deszincagem de sucata revestida de zinco for feita em estágio de pré-tratamento de sucata para evitar problemas associados à reciclagem de grandes quantidades de sucata galvanizada.
Remoção de zinco por métodos térmicos geralmente realizada por:
- Peças galvanizadas aquecidas a alta temperatura (acima de 900 °C) onde zinco evapora.
- Peças galvanizadas aquecidas a temperatura suficiente para fragilizar revestimento, removido por abrasão.
- Peças galvanizadas aquecidas e remoção do revestimento subsequentemente por jateamento de granalha (shot blasting).
Remoção de zinco também por técnicas químicas onde lixívia de amônia ou soda cáustica dissolvem revestimento de zinco de sucata galvanizada.
Processo contínuo para deszincagem eletrolítica de sucata de processo da indústria automotiva desenvolvido pela Hoogovens (Holanda) e planta piloto operada na França. Sucata galvanizada imersa em solução cáustica quente onde zinco dissolve enquanto aço permanece inalterado. Após sair do reator de dissolução, sucata deszincada lavada e compactada. Solução enriquecida em zinco circulada a células de eletrólise onde zinco recuperado eletroliticamente por deposição em cátodos. Altos custos de processamento e custos adicionais de transporte são desvantagens. No entanto, particularmente para mercados de nicho determinados por combinação regional de grande oferta de sucata de processo revestida de zinco e demanda por matéria-prima confiável para produção de aço, esta deszincagem oferece solução real de reciclagem direta. Vários outros métodos de deszincagem investigados recentemente: tratamento térmico, tratamento com misturas gasosas Cl₂-O₂ e pós-tratamento mecânico após tratamento térmico.
Processo de Desestanheira (Detinning) para Sucata de Aço
Estanho, com ponto de fusão mais baixo, causa zonas de fraqueza no aço quente, levando a "fragilidade a quente" (hot shortness) e outros problemas. Sucata contendo estanho (recipientes de alimentos, mancais de auto) na reciclagem de aço afeta qualidade superficial dos produtos porque estanho segrada a contornos de grão e causa crostas superficiais durante trabalho. Alguns processos usados para desestanheira de sucata de folha-de-flandres incluem desestanheira eletrolítica e alcalina.
Desestanheira eletrolítica de sucata de folha-de-flandres é processo comercializado há longo tempo. Sucata de folha-de-flandres prensada em fardos com densidade superior a 1,2 t/m³. Fardos servem como ânodos no processo eletrolítico imersos em banho de soda cáustica a 85 °C. Estanho depositado em cátodo de aço como material esponjoso que é raspado, prensado em grandes pastilhas para destinação à indústria de estanho. Após desestanheira, teor residual de estanho na sucata pode ser tão baixo quanto 0,02%. Desestanheira eletrolítica economicamente eficiente apenas se unidade tem capacidade anual de processamento de sucata superior a 30.000 t. Também adequada para sucata nova, mas problemática para sucata velha.
Revestimento de estanho em folha-de-flandres não pode ser removido por tratamento mecânico (ex.: fragmentação). Na faixa de 400-550 °C, sulfuração do revestimento com gases reativos com potencial de enxofre e remoção subsequente como fase sulfetada frágil aplicada com sucesso em escala de laboratório. Atualmente impossível remover estanho de banhos de sucata de aço em condições industriais. Em laboratório, estanho removido com sucesso por tratamento com escórias contendo Ca sob condições redutoras e por tratamento a vácuo de banhos de aço a pressão de 1 kg/m².
Processo de Descobreação (Decopperization) para Sucata de Aço
Cobre não pode ser removido de banhos de aço baseados em sucata por método de refino convencional. Várias abordagens para reduzir teor de Cu propostas: melhoria da triagem de sucata, diluição de cargas contaminadas por FRD, pré-tratamento mecânico ou químico visando remoção de impurezas. Esforços significativos de pesquisa para desenvolver técnicas pirometalúrgicas de descobreação. Confirmado em escala de laboratório que cobre pode ser removido por tratamento com fundentes sulfetados, mas método mais promissor é tratamento de banhos de aço a pressão reduzida da fase gasosa. Este método de vaporização seletiva de cobre testado com sucesso em laboratório. Atualmente investigações para otimizar operação do fragmentador quanto a teor de cobre da sucata fragmentada. Resultados preliminares mostram que teor de cobre pode ser controlado variando abertura da grade do fragmentador. Quanto a triagem de sucata, descobriu-se que cobre é mais efetivamente removido por separação manual (hand picking).
Incineração
Processo de incineração frequentemente usado para remoção de materiais combustíveis incluindo óleo, graxa, tintas, lubrificantes e adesivos.
Tecnologias Recentes de Triagem de Sucata de Aço
Espectrômetros Ópticos de Emissão Portáteis
Espectrômetros ópticos de emissão portáteis evoluem como ferramentas importantes para triagem e identificação de metais em sucata de aço no local. Sua precisão e acurácia analítica, embora não tão boas quanto espectrômetros de laboratório, são mais que adequadas para separação de misturas e verificação de graus. Espectrômetro portátil capaz de separar diferentes tipos de aço além de separar pelo menos 90-95% dos graus individuais que compõem cada tipo de aço.
Processo de Triagem por Cor
Triagem por cor é um dos primeiros processos de triagem automatizados usados industrialmente, desenvolvido pela Huron Valley Steel Corporation (HVSC), maior triadora mundial de sucata não ferrosa. Na última década HVSC usou esta tecnologia para triar zinco, cobre, latão e aço inoxidável. Triagem por cor baseia-se em análise de imagem por computador, onde cor de cada peça metálica é detectada. Peças cuja cor está em faixa especificada são automaticamente direcionadas para fora do material de alimentação. Para funcionar, mecanismo de individualização (singling) usado para produzir perfil em cadeia de partículas de sucata antes do detector de imagem.
Processo de triagem por cor da HVSC provou ser muito preciso, produzindo purezas metálicas acima de 98%. Pureza possível porque método é independente de tamanho e forma de partícula. Avanço tecnológico de computadores na última década aumentou dramaticamente velocidade de análise de imagem em tempo real. Devido ao avanço de máquinas industriais de triagem por cor nos últimos anos, capacidade de efetivamente triar diferentes metais com leves variações de cor melhorou dramaticamente.
Processo Utilizando Espectroscopia de Decomposição Induzida a Laser (LIBS)
Espectroscopia de decomposição induzida a laser (LIBS) é processo de triagem de sucata que determina composição química real de cada peça de sucata de forma rápida e econômica para alcançar maior qualidade de sucata possível. Tecnologia LIBS desenvolvida pelo Laboratório Nacional Los Alamos no início dos anos 1980 para ampla variedade de aplicações. Porém, só no início dos anos 1990 processo implementado para análise de peças metálicas sólidas em projeto conjunto com Metallgesellschaft. Resultados mostraram aspectos práticos para determinar com precisão composição elementar de sucata metálica. Porém, foco do projeto foi identificação do elemento matriz e não análise espectral completa de todos elementos na sucata. Embora processo tenha muitas vantagens, LIBS tem limitações. Maior desvantagem: superfície da sucata deve estar livre de tintas, lubrificantes ou adesivos, pois laser pulsado só penetra profundidade de trinta angstroms ou menos na superfície do metal.
Raios-X também podem ser usados em vez de laser para iluminar superfície da sucata. Fluorescência de raios-X (XRF) usada para identificação de ligas, e vários dispositivos comerciais, portáteis e de mão, já disponíveis.
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- Avaliação do Ciclo de Vida do Aço: Impulsionando o Crescimento Sustentável da Indústria
- Pelotas de Minério de Ferro e Pelotização: Visão Geral Completa e Guia do Processo
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- Graus de Aço Inoxidável: Tipos, Propriedades e Usos Comuns
- Guia Completo dos Processos e Técnicas Modernas de Usinagem
- Entendendo Graus de Aço-Ferramenta: Propriedades e Aplicações
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais