



Redução Direta Baseada em Carvão em Forno Rotativo: Produção de Ferro de Baixo Custo sem Coque
Processo de Redução Direta Baseada em Carvão em Forno Rotativo
O processo de redução direta baseada em carvão em forno rotativo foi desenvolvido para converter minério de ferro diretamente em ferro metálico sem fusão dos materiais. O processo tem vantagem de baixo investimento de capital e não requer carvão coquificável. O ferro metálico neste processo é produzido pela redução de óxido de ferro abaixo da temperatura de fusão do minério de ferro (1535 °C) utilizando material carbonáceo presente no carvão não coquificável. Como o minério de ferro está em contato direto com o agente redutor durante todo o processo de redução, é frequentemente denominado ferro reduzido direto (FRD). O produto reduzido com alto grau de metalização mostra "estrutura de favo de mel", razão pela qual é frequentemente chamado de ferro esponja.
Plantas de FRD baseadas em carvão são flexíveis quanto à localização da planta, já que carvão não coquificável é amplamente distribuído em grandes depósitos e é fácil de transportar. A maioria das plantas emprega processo de redução realizado em fornos rotativos. Estas plantas usam ampla variedade de matérias-primas e carvão não coquificável. A qualidade destes materiais tem impacto direto no processo e no produto. Algumas plantas não usam minério de ferro diretamente; usam pelotas de minério de ferro no forno rotativo. Mistura de matérias-primas consistindo de minério de ferro, dolomita e carvão não coquificável é alimentada em uma extremidade do forno rotativo e aquecida por queimadores de carvão para produzir FRD. O produto FRD junto com char (às vezes chamado dolo-char) é retirado da outra extremidade do forno. Além disso, ar primário e secundário são supridos ao forno para iniciar combustão e sustentar o processo de reação no forno.
Matérias-Primas
As principais matérias-primas para produção de FRD pelo processo de forno rotativo são: (i) minério de ferro calibrado ou pelotas de minério de ferro, (ii) carvão não coquificável, e (iii) dolomita em pequenas quantidades para capturar enxofre.
Minério de Ferro
Minério de ferro de qualidade adequada é a entrada básica para o processo de redução direta baseada em carvão. A maioria das plantas usa minério de ferro em pedaços. Principais requisitos de qualidade: (i) alto teor de Fe com menos ganga e elementos deletérios como fósforo e enxofre, (ii) boas propriedades de manuseio (índice de tumbler e abrasão), (iii) calibrado em tamanho com poucos finos, (iv) alta redutibilidade, (v) baixa decrepitação durante redução, e (vi) boa compatibilidade com carvão redutor usado.
Especificações físicas e químicas desejadas do minério:
- Tamanho – 5 a 20 mm
- Sobredimensionado e subdimensionado – menos de 5% máximo cada
- Índice de tumbler – mais de 90%
- Contaminação (laterita, etc.) – menos de 5%
- Fe total – 65% mínimo
- Sílica – menos de 3%
- Sílica + alumina – 5% máximo
- Enxofre – 0,01% máximo
- Fósforo – 0,05% máximo
- Umidade – 1% máximo
Carvão Não Coquificável
Carvão não coquificável usado em forno rotativo tem duplo papel: fornece calor para o processo e atua como agente redutor. Principais requisitos de qualidade: (i) características não coquificáveis, (ii) baixo teor de cinzas, (iii) baixo teor de enxofre, (iv) boa reatividade, (v) alta temperatura de fusão de cinzas, e (vi) matéria volátil média. Caráter não coquificável é necessário pois reação de coquificação leva à formação de anéis dentro do forno. Limite prático de índice de coquificação para processo de forno rotativo é 3 máximo. Baixo teor de cinzas é necessário pois cinzas altas levam a subutilização do volume do forno disponível para redução. Também aumenta consumo de carbono fixo pois energia adicional é consumida no aquecimento da massa inerte de cinzas à temperatura de reação. Teor de cinzas de 20% máximo é limite prático para operação eficiente. Baixo teor de enxofre é necessário para controlar enxofre no FRD. Enxofre no carvão deve ser 0,01% máximo. Boa reatividade do carvão é necessária pois etapa importante no processo de redução em estado sólido é a reação direta, onde dióxido de carbono gerado da queima de carvão reage com carvão para regenerar monóxido de carbono (reação de Boudouard). Portanto, o carvão deve possuir reatividade suficiente para que a reação de Boudouard prossiga na taxa desejada. Carvões betuminosos e sub-betuminosos geralmente mostram boa reatividade adequada para produção de FRD. Temperatura de fusão de cinzas é outra característica importante. Carvões com baixa temperatura de fusão de cinzas levam a massa pegajosa resultando em operação instável do forno devido à formação de acreções dentro do forno que reduzem taxa de redução pela formação de camada de escória na superfície do minério. Portanto, carvões com temperatura de fusão de cinzas superior a 1400 °C são desejáveis para operação de forno rotativo. Matéria volátil do carvão deve ser ótima para processo de forno rotativo baseado em carvão. Carvão com matéria volátil muito baixa resulta em reatividade muito baixa do char, gerando produto mal metalizado. Carvões de matéria volátil muito alta, embora produzam char altamente reativo, também não são preferidos pois aumentam volume de gás no forno. Normalmente para processo de forno rotativo, matéria volátil deve estar na faixa de 25% a 30%. Carvões para redução direta no forno rotativo precisam ter baixo índice de inchamento. Normalmente índice de inchamento deve ser menor que 1.
Especificações físicas e químicas do carvão não coquificável:
- Tamanho de pedaços – 5 a 20 mm
- Tamanho de finos – menos de 5 mm
- Contaminação (xisto, pedras, etc.) – menos de 3%
- Carbono fixo – 45% mínimo
- Matéria volátil – 25% a 30%
- Cinzas – 20% máximo
- Umidade – 8% máximo
Dolomita
Dolomita é usada para dessulfurização no processo de produção de FRD. Especificação típica:
- MgO – 22% mínimo
- CaO – 28% máximo
- LOI – balanço
Reações Químicas
Reações químicas ocorrem dentro do forno rotativo. A seção transversal do forno rotativo está na Fig. 1.
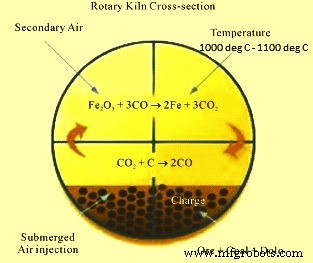
Fig. 1 Seção transversal do forno rotativo
O processo de redução direta baseada em carvão baseia-se no agente redutor sólido que é carvão não coquificável. A reação ocorre a alta temperatura (1000-1100 °C). Carvão desempenha duplo papel no forno. Parte do carvão é usada como combustível para suprir calor desejado para levar matérias-primas à temperatura desejada. Mas papel principal do carvão é fornecer carbono para o processo de redução. Dolomita é usada como captador de enxofre que finalmente sai com o char. Char contém cinzas de carvão e outras impurezas do minério de ferro. As reações dentro do forno ocorrem em vários estágios durante a redução de minério de ferro a FRD. O minério de ferro sofre a seguinte reação final de redução:
Fe₂O₃ + 3CO = 2Fe + 3CO₂
A reação mostra que monóxido de carbono (CO) é gás redutor obtido por combustão controlada de carvão, conforme reação de Boudouard:
C + O₂ = CO₂
C + CO₂ = 2CO
O monóxido de carbono produzido como acima reduz óxido de ferro do minério a ferro metálico conforme reação acima. No entanto, a redução de óxido a metal não ocorre em um passo, mas por remoção gradual de oxigênio, gerando vários óxidos intermediários. A sequência de redução: Fe₂O₃ → Fe₃O₄ → FeO → Fe.
As reações ocorrendo dentro do leito de minério de ferro e carvão são heterogêneas. Dois conjuntos de reações ocorrem. O primeiro conjunto entre carvão, dióxido de carbono e oxigênio; o segundo entre partículas de minério de ferro e CO. Como oxigênio do minério é removido como CO₂, a fuga de gás CO₂ torna o produto FRD poroso. Reação entre partícula de minério e redutor gasoso pode ser visualizada em cinco estágios sucessivos:
- Estágio 1 – Difusão do reagente gasoso através do filme circundante da partícula de minério até a superfície do sólido.
- Estágio 2 – Penetração e difusão do reagente através da camada externa reagida até a superfície do núcleo não reagido.
- Estágio 3 – Reação do reagente gasoso com sólido na superfície de reação.
- Estágio 4 – Difusão dos produtos gasosos através da camada reagida até a superfície externa do sólido.
- Estágio 5 – Difusão dos produtos gasosos através do filme de gás de volta ao corpo principal do gás.
Como a reação ocorre em vários estágios em sucessão, o estágio com menor taxa controla a taxa da reação. Tanto taxa de difusão quanto taxa de reação são primariamente função de três parâmetros: (i) concentração de reagentes, (ii) temperatura da interface ativa, e (iii) área ativa de reação.
Processo de Redução Direta
O processo de redução direta é realizado em forno rotativo onde temperaturas operacionais são mantidas na faixa de 1.000-1.100 °C. O produto do forno (mistura FRD e char) é então resfriado em resfriador rotativo com sistema de refrigeração externa a água. Os produtos do forno são peneirados e separados magneticamente. FRD, sendo magnético, é atraído e separado do char não magnético.
Minério de ferro e carvão triturados e peneirados aos tamanhos respectivos são alimentados ao forno rotativo através de tubo de alimentação em proporção pré-determinada. O forno rotativo é levemente inclinado a 2,5 graus e rotacionado por motor CA de velocidade variável em velocidade variando de 0,2 a 1,0 rpm. Devido à inclinação e movimento rotativo, o material viaja da extremidade de alimentação à de descarga em cerca de 7 a 8 horas.
Finos de carvão são soprados da extremidade de descarga para manter temperatura e concentração de carbono no leito. O forno tem vários ventiladores de ar de casco montados no topo que sopram ar nas respectivas zonas para manter perfil de temperatura requerido. Material e gases quentes movem-se em direção contracorrente, resultando em pré-aquecimento do minério e redução gradual até a extremidade de descarga.
O forno rotativo é amplamente dividido em duas zonas: zona de pré-aquecimento e zona de redução (Fig. 2). Zona de pré-aquecimento estende-se por 40-50% do comprimento do forno. Nesta zona, umidade da carga é expelida, e matéria volátil do carvão, liberada em faixa de 600-800 °C, é queimada com ar de combustão suprido através de tubos de ar no espaço livre acima da carga. Calor da combustão eleva temperatura do revestimento e superfície do leito. À medida que o forno rota, o revestimento transfere calor à carga. Material de carga pré-aquecido a cerca de 950 °C entra na zona de redução. Temperatura de 1000-1100 °C é mantida na zona de redução, apropriada para redução em estado sólido de óxido de ferro a ferro metálico. Termopares instalados ao longo do casco determinam perfil térmico do forno. Temperatura dentro do forno é controlada regulando quantidade de ar de combustão admitido através de portas com ajuda de ventiladores montados no casco e por injeção controlada de carvão. Óxido de ferro do minério é reduzido a ferro metálico por monóxido de carbono gerado no forno a partir do carvão.
O material reduzido a quente do forno passa ao resfriador rotativo através de calha de transferência para resfriamento. O resfriador também é inclinado a 2,5 graus e rotacionado a velocidade variável de 0,3 a 1,2 rpm acionado por motor CA de velocidade variável. Água é pulverizada no topo do casco para resfriar indiretamente o material quente dentro do casco. Material é resfriado a cerca de 100 °C e descarregado em transportador de correia através de válvula de duplo pêndulo, que atua como vedação e impede ar atmosférico de entrar no resfriador rotativo.
O produto resfriado do forno após descarga do forno rotativo é enviado à área de separação de produto onde FRD é magneticamente separado do char e peneirado em várias frações de tamanho.
Gases fluindo em direção contracorrente ao material no forno vão à câmara de decantação de poeira (DSC) onde partículas mais pesadas decantam. Estas são continuamente removidas por sistema de raspador úmido. Gases então passam à câmara de pós-queima (ABC) onde carbono residual ou CO é queimado pelo ar em excesso. Após ABC, gases estão a alta temperatura e têm muita energia térmica normalmente utilizada para geração de vapor através de caldeira de recuperação de calor residual (WHRB). Este vapor é geralmente usado para geração de energia. Gases resfriados a cerca de 200 °C na saída do WHRB vão a equipamentos de controle de poluição como filtros de mangas, lavador, ou precipitador eletrostático (ESP) para remoção de partículas finas. Gases limpos são liberados à atmosfera a cerca de 80 °C pela chaminé.
Para evitar formação significativa de anéis no forno, temperaturas operacionais devem ser mantidas dentro de 1.100 °C.
Como o processo de forno rotativo requer cerca de 7-8 horas de tempo de redução, a produtividade é limitada, geralmente na faixa de 30.000 a 150.000 toneladas/ano dependendo do tamanho do forno. Estágios importantes do processo e conceito do processo mostrados na Fig. 2.
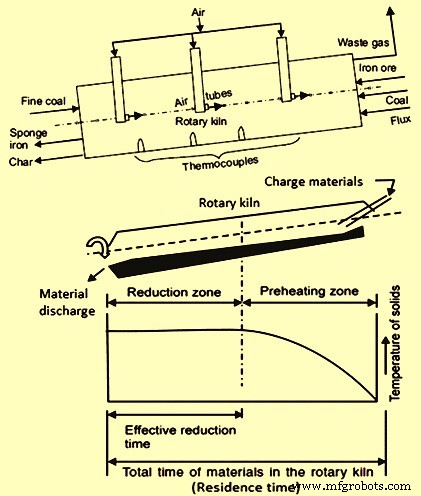
Fig. 2 Estágios importantes e conceito do processo de forno rotativo
Além disso, no processo de redução em forno rotativo baseado em carvão, cerca de 6 Gcal de energia de combustível são necessários. Mais de 2 Gcal de energia saem do forno como gás residual. Parte desta energia é recuperada no WHRB.
Fluxograma esquemático típico do processo de redução direta baseada em carvão está na Fig. 3.
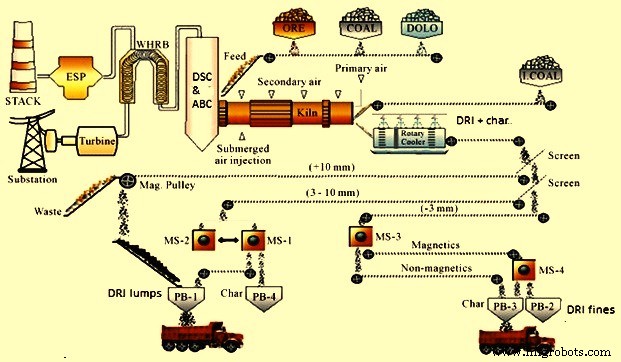
Fig. 3 Fluxograma esquemático do processo de redução direta baseada em carvão
Existem vários processos e conceitos desenvolvidos nesta área durante a segunda metade do século XX. Alguns sobreviveram, outros não. Os que sobreviveram têm várias características comuns ou ligeiramente diferentes:
- Método de vedação para evitar entrada de ar no forno rotativo.
- Método de lançar ou arremessar carvão não coquificável da extremidade de descarga.
- Método de alimentação por pesagem, dosagem e carregamento de matérias-primas.
- Método de introduzir quantidade controlada de ar em intervalos regulares ao longo do comprimento do forno sem oxidar produto reduzido no leito.
- Método de medir e registrar temperatura em intervalos regulares ao longo do forno.
- Método de resfriamento indireto de mistura FRD-char em casco cilíndrico de aço por pulverização de água na superfície externa.
- Método para separação de FRD de mistura FRD-char.
- Método de tratamento de gases residuais e manutenção de perfil de vazão desejado através de controle de pressão.
- Método para recuperação de energia de gases residuais.
Equipamentos e Instalações
Os seguintes equipamentos e instalações são necessários para o processo de redução direta baseada em carvão em forno rotativo:
Seção de preparação de matérias-primas
Contém equipamentos como alimentadores vibratórios, britadores e peneiras. Britagem de minério de ferro normalmente não necessária pois material calibrado (5-20 mm) é geralmente adquirido. Minério de ferro vai à tremonha de solo, de onde é transportado à peneira com alimentador vibratório, onde sobredimensionado (+20 mm) e subdimensionado (-5 mm) são separados por peneiramento. Material sobredimensionado vai a britador de sobredimensionado para obter material calibrado. No caso de carvão não coquificável, tamanho recebido normalmente -200 mm, britado com britadores primário e secundário em circuito fechado com peneiras primária e secundária. Peneiras separam duas frações: pedaços de carvão para alimentação (5-20 mm) e finos de carvão (-5 mm) para injeção. Britagem e peneiramento de dolomita geralmente não necessários pois material calibrado (3-8 mm) é adquirido e alimentado diretamente ao silo diário por transportador. Todas as matérias-primas de seus pontos de descarga são alimentadas ao silo diário por transportadores.
Seção de armazenamento de matérias-primas
Consiste em silos de armazenamento (silos diários). Para diferentes matérias-primas, silos separados são providos. Silos normalmente dimensionados para armazenamento de no mínimo um dia de consumo.
Sistema de alimentação de matérias-primas
Consiste de alimentadores por pesagem providos abaixo de cada silo para retirar várias matérias-primas na proporção requerida dos silos e entregar aos transportadores para alimentação no forno.
Forno rotativo
É o coração do processo de redução baseada em carvão pois a reação de redução ocorre neste reator. Diâmetro e comprimento dependem da capacidade. Forno geralmente revestido com refratários de alumina alta fundidos ao longo de seu comprimento com barragens nas extremidades de alimentação e descarga. Forno geralmente inclinado a 2,5 graus declive e assenta em duas a quatro estações de suporte, dependendo do tamanho. Taxa de transporte de materiais pode ser controlada variando inclinação e velocidade de rotação. Existem cones de entrada e saída em extremidades opostas do forno refrigerados por seus ventiladores individuais. Casco do forno provido com pequenas portas de amostragem. Posicionamento longitudinal do forno em seus anéis de rolamento controlado por sistemas hidráulicos. Carvão e minério de ferro são dosados na extremidade alta do forno inclinado. Porção do carvão também injetada pneumaticamente da extremidade de descarga. Carga passa primeiro por zona de pré-aquecimento onde desvolatilização do carvão ocorre e minério é aquecido à temperatura de pré-aquecimento para redução. Controle de temperatura e processo no forno realizados instalando números adequados de tubos de injeção de ar de aço resistente ao calor espaçados uniformemente ao longo do comprimento do forno e contracorrente ao fluxo de minério. Pontas dos tubos de ar equipadas com giradores internos especiais para melhorar uniformidade da combustão. Queimador central na extremidade de descarga usado com óleo diesel leve (LDO) para aquecer forno frio. Após aquecimento inicial, suprimento de combustível desligado e queimador usado para injetar ar para combustão de carvão. Temperaturas do forno medidas com termopares fixos e portas de "termopares de resposta rápida" (QRT). Termopares fixos localizados ao longo do comprimento para monitorar temperaturas em várias seções. Termopares fixos podem dar leituras erráticas se revestidos com cinzas, minério ou acreções. Nestes casos QRTs são usados para monitorar temperaturas.
Resfriador rotativo
Produto (FRD) junto com cinzas de carvão, dolomita calcinada e char residual é descarregado do forno a cerca de 1000 °C. Calha fechada na extremidade de descarga equipada com separador de grumos e porta de acesso para remoção de grumos transfere FRD a quente a resfriador rotativo. Resfriador é cilindro rotativo de tamanho apropriado inclinado a 2,5 graus. FRD resfriado indiretamente por pulverização de água na superfície superior do resfriador. Água de resfriamento coletada em calhas abaixo do resfriador e bombeada à torre de resfriamento para reciclagem com água de reposição. Sólidos descarregados ao resfriador através de calha fechada são resfriados a cerca de 100 °C sem contato com ar. Grelha na calha remove acreções grandes (maiores que 50 mm) que poderiam entupir ou danificar mecanismos de descarga do resfriador. Estas acreções descarregadas separadamente via porta de grumos. Resto do material descarregado em transportador via válvula de dupla comporta. Produto então transportado ao sistema de separação por transportador.
Seção de separação de produto
Consiste de peneira vibratória e separadores magnéticos. Produto resfriado transportado à seção de separação por transportadores de correia. Produtos da descarga do resfriador contêm FRD, char e cinzas de carvão. No prédio de separação, produto primeiro peneirado em peneira de dois andares com telas de 3 mm e 20 mm. Produto peneirado alimentado a separadores magnéticos para separação de porções magnética e não magnética. Produto peneirado primeiro para remover FRD acima de 20 mm. Subdimensionado (mistura de FRD, char e cinzas) peneirado em frações +/- 3 mm. Cada fração passa por separador magnético. Porção não magnética da fração +3 mm é principalmente char que pode ser reciclado ao forno se desejado ou usado em caldeira de usina como combustível. Porção não magnética de -3 mm principalmente dolomita calcinada gasta, cinzas e char fino é descartada. Porção magnética de cada fração é FRD. Fração +3 mm pode ser usada diretamente para produção de aço e fração mais fina pode ser briquetada e coletada em sacos.
Seção de armazenamento de produto
Consiste em silos de armazenamento. FRD em pedaços (3-20 mm) e finos de FRD (-3 mm) armazenados em silos diferentes. Silos normalmente dimensionados para armazenamento mínimo de 1 dia de produção. Char gerado na planta armazenado separadamente para uso como combustível em usina.
Sistema de gás residual
Gases residuais do forno a cerca de 850-900 °C passam por câmara de decantação de poeira onde partículas mais pesadas decantam devido a diminuição súbita de velocidade. Gases de chaminé então passam por câmara de pós-queima onde combustíveis não queimados são queimados soprando ar em excesso. Temperatura da câmara de pós-queima, às vezes, controlada por pulverização de água. Gases queimados passam por duto descendente em resfriador evaporativo onde temperatura é reduzida e através de equipamentos de controle de poluição ESP/filtro de mangas/lavador onde partículas finas restantes são separadas. Gás então escapa à atmosfera através de chaminé via ventilador de exaustão induzida (ID). No entanto, é desejável equipar sistema de gás residual com caldeira de recuperação de calor (WHRB) para recuperação de energia sensível dos gases residuais. Neste caso, gases após câmara de pós-queima passam por duto cotovelo a WHRB onde calor sensível dos gases é extraído. Gás então liberado à atmosfera após passar por equipamentos de controle como ESP/filtro de mangas/lavador, ventilador ID e chaminé.
Suprimento de utilidades
Ar comprimido e água de resfriamento são duas utilidades necessárias. Compressores de ar normalmente instalados para suprimento de ar comprimido enquanto sistema de água de resfriamento consiste de casa de bombas e torre de resfriamento.
Formação de Acreções no Forno Rotativo
Material dentro do forno tumba e desliza, e fina camada de poeira invariavelmente forma na superfície do revestimento refratário. Algumas zonas do forno podem ser especificamente propensas a acúmulo de partículas e efeito combinado de condições térmicas e de fluxo resulta em formação de depósitos cilíndricos, ou anéis devido ao movimento rotativo. À medida que anel cresce mais espesso, abertura disponível do forno diminui, ou seja, volume de trabalho do forno diminui, resultando em impedimento do fluxo de produto e gases de chaminé através do forno. Anéis geralmente situados próximo à zona de redução ou queimador e causados pela temperatura muito alta nesta área, particularmente quando revestimento refratário é superaquecido devido a impacto direto da chama do queimador. São o tipo mais comum e mais problemático de anéis.
Princípio razão para formação de acreções em fornos rotativos é formação de compostos complexos de baixo ponto de fusão no sistema FeO-SiO₂-Al₂O₃, como wüstita, fayalita, cordierita de ferro, hercinita, e no sistema CaO-MgO-FeO-SiO₂-Al₂O₃, como melilita ou anortita, acermanita, cordierita ferro-magnésio, espinélio, e silicato ferro-magnésio. Coexistência destes compostos diminui temperatura de fusão da carga do forno, que por sua vez adere às paredes refratárias. Algumas acreções também formam-se por aglomeração de finos próximo à extremidade de carga ou por sinterização de FRD devido a temperatura excessiva e/ou menor razão carbono/ferro na extremidade de descarga.
Como estes anéis não podem ser alcançados de fora do forno, são impossíveis de remover durante operação. Em vários casos, anéis crescem rapidamente e causam paradas não programadas. Observou-se que maioria das paradas do forno é apenas devido à formação de acreções.
Termos Associados à Produção de FRD
Alguns termos associados à medição da eficácia das reações de redução para FRD são definidos:
- Porcentagem de ferro total "Fe T" é ferro total na amostra, incluindo ferro metálico e ferro quimicamente combinado com outros elementos como oxigênio. Fe T = (peso de ferro/peso da amostra)×100
- Porcentagem de ferro metálico "Fe M" é ferro quimicamente não combinado e como cementita (Fe₃C). Fe M = (peso de ferro metálico/peso da amostra)×100
- Óxidos de ferro residuais são óxidos de ferro remanescentes no FRD na forma de FeO, Fe₃O₄ ou Fe₂O₃, embora normalmente FeO seja o único óxido residual presente.
- Carbono total é carbono total presente no FRD, igual à soma de carbono livre e combinado (como cementita).
- Impurezas são elementos/compostos indesejáveis no FRD, enxofre e fósforo sendo os mais comuns.
- Metalização é medida da conversão de óxidos de ferro em ferro metálico (livre ou em combinação com carbono como cementita) por remoção de oxigênio pela ação do redutor usado.
- Grau de metalização refere-se à porção do ferro total presente como ferro metálico. Grau = (peso Fe M/peso Fe T)×100 = (Fe M/Fe T)×100
- Metalização equivalente – Teor de carbono no ferro esponja em dado grau de metalização é importante. Tem capacidade de remover oxigênio dos óxidos de ferro remanescentes durante produção de aço. Conceito de metalização equivalente: Metalização equivalente % = Grau de metalização (%) + 5 × % de carbono total no FRD
- Porcentagem de redução refere-se ao oxigênio removido na produção do FRD com referência ao Fe inicial como Fe₂O₃. % redução = {[(%O/%Fe T) em Fe₂O₃ – (%O/%Fe M) em FRD]/(%O/%Fe T) em Fe₂O₃}×100 = [1 - 2,327×(%O/%Fe T) em FRD]×100
- Porcentagem de ganga refere-se a compostos não-ferrosos (SiO₂, Al₂O₃, CaO, MgO, etc.) no FRD. Ganga = 100 – %O com Fe – %Fe M – %C
- Basicidade quaternária é razão de CaO, MgO, Al₂O₃, SiO₂, expressa como (%CaO + %MgO)/(%Al₂O₃ + %SiO₂).
Processo de manufatura
- Sinterização Direta a Laser de Metal: Guia Profissional para Impressão 3D de Metal
- Entendendo Corantes Têxteis e o Processo de Tingimento
- Construa um Aerobarco RC com Arduino: Design 3D Impresso e Guia de Programação
- Sinterização de Finos de Minério de Ferro: Aumentando a Eficiência do Alto-Forno
- Gaseificação de Carvão: Convertendo Carvão em Gás de Síntese Limpo
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Tecnologias Avançadas para Aprimorar Processos de Coqueificação em Fornos de Coque Subproduto
- Entendendo Bombas Hidráulicas de Acionamento Direto: Principais Características e Aplicações
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção
- Entendendo o Processo de Extrusão: Aplicações, Materiais e Técnicas