



Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
Química da Produção de Ferro pelo Processo de Alto-Forno
O alto-forno (AF) moderno operando com baixo coque é uma unidade de processamento eficiente principalmente devido às características intrínsecas de um reator contra-corrente gás-sólidos. O uso bem-sucedido deste conceito requer que cada um dos materiais carregados no forno tenha caráter físico uniforme e composição uniforme. Além disso, cada material deve reter este bom caráter físico à medida que desce pelo forno até onde ocorre a fusão.
À medida que o óxido de ferro, coque e materiais formadores de escória descem pela chaminé do forno, vários processos importantes de troca ocorrem. O calor é removido dos gases ascendentes do forno, que consistem principalmente de monóxido de carbono (CO), dióxido de carbono (CO2) e nitrogênio (N2), e transferido para os materiais de carga descendentes. Oxigênio (O2) é removido dos óxidos de ferro descendentes e transferido para os gases redutores ascendentes. Portanto, dentro deste reator contra-corrente muito eficiente, reações químicas ocorrem e, à medida que a carga desce, a temperatura dos materiais de carga aumenta, a fusão do ferro reduzido, óxido de ferro e materiais formadores de escória começa, e finalmente metal líquido e escória se acumulam no cadinho do forno. A maior parte do coque carregado no forno é queimada com oxigênio no ar quente do sopro nos tubos de vento para fornecer tanto calor quanto o agente redutor CO.
Quando os materiais de carga e coque, que são carregados no topo do AF, descem pela chaminé, eles são pré-aquecidos pelos gases quentes ascendentes dos tubos de vento. Como resultado deste pré-aquecimento, o coque queima com grande intensidade quando atinge a parte inferior do forno adjacente aos tubos de vento e entra em contato com o ar quente do sopro. No entanto, devido à temperatura muito alta (cerca de 1.650 °C) e à grande quantidade de carbono (C) presente como coque, o CO2 formado não é estável e reage imediatamente com carbono adicional para formar CO. Como resultado, a combustão do carbono (coque) no AF pode ser expressa pela equação química 2C + O2 = 2CO; ΔH = +110.458 kJ/kmol. Na operação de AF moderno, entre 250 quilogramas (kg) e 400 kg de carbono reagem desta maneira para cada tonelada de ferro-gusa produzido. Esta reação é a principal fonte de calor para a operação de fusão e também produz um gás redutor (CO) que ascende para a chaminé do forno, onde pré-aquece e reduz a maior parte do óxido de ferro na carga à medida que desce para o cadinho.
Reações com Umidade e Hidrogênio
Qualquer umidade (H2O) no ar do sopro também reage com parte do carbono no coque na zona de combustão. Esta reação não produz calor como a combustão, mas, sim, consome calor. No entanto, para cada unidade de carbono, esta reação produz mais gás redutor do que a produzida quando o carbono é queimado no ar. Quando o carbono queima no ar, produz apenas uma unidade de CO, mas quando reage com H2O, produz uma unidade de CO e uma unidade de hidrogênio (H2). Portanto, em certas instâncias, onde a taxa de redução inerente dos materiais de carga é menor que o normal e onde uma temperatura de ar quente relativamente alta está disponível (entre 1.000 °C e 1.200 °C), pensou-se ser vantajoso manter o teor de umidade do sopro em nível uniformemente alto por adições de umidade (vapor) para aumentar o poder redutor do gás do AF. A injeção de combustível auxiliar proporciona vantagem semelhante. Esta reação química é expressa pela equação C + H2O = CO + H2; ΔH = +131.378 kJ/kmol. Um benefício adicional deriva da introdução (ou aumento) de hidrogênio nos gases redutores do forno. À medida que a porcentagem de hidrogênio aumenta, a densidade do gás diminui. Isso resulta em um volume equivalente de gás redutor fornecendo menos resistência à descida da carga.
Redução dos Óxidos de Ferro
Os gases ascendentes começam a reduzir o óxido de ferro da carga na parte superior do AF, onde a temperatura está abaixo de 925 °C. Nesta temperatura, o equilíbrio químico impede que todo o CO e H2 sejam usados para redução (a razão de equilíbrio CO/CO2 é cerca de 2,3 para a redução de wüstita; se a razão cair abaixo deste valor, o ferro é reoxidado. Portanto, a razão molecular de CO ou H2 para óxido de ferro deve ser cerca de três vezes a quantidade mostrada pelas reações estequiométricas: (i) 1/2 Fe2O3 + 3/2 CO = Fe + 3/2 CO2; ΔH = +12.866 kJ/kmol, (ii) 1/3 Fe3O4 + 4/3 CO = Fe + 4/3 CO2; ΔH = +3.940 kJ/kmol, (iii) FeO + CO = Fe + CO2; ΔH = –16.108 kJ/kmol, (iv) 1/2 Fe2O3 + 3/2 H2 = Fe + 3/2 H2O; ΔH = +48.953 kJ/kmol, (v) 1/3 Fe3O4 + 4/3 H2 = Fe + 4/3 H2O; ΔH = +51.042 kJ/kmol, e (vi) FeO + H2 = Fe + H2O; ΔH = +25.104 kJ/kmol.
No passado, este tipo de redução era chamado de redução indireta, em contraste com o tipo que ocorre em temperaturas mais altas, chamado de redução direta. No entanto, esta nomenclatura tornou-se confusa porque estas mesmas reações químicas são chamadas de redução direta na descrição de processos DRI como Wiberg, HIB, FIOR e processos similares. Por esta razão, estes termos não são normalmente usados como no passado.
A porção de óxido de ferro que não é reduzida na parte superior do forno, onde a temperatura é relativamente baixa, deve ser reduzida na parte inferior, onde a temperatura é muito alta. Como CO2 e H2O não são estáveis nestas temperaturas na presença de grandes quantidades de coque, eles reagem com carbono quase tão rapidamente quanto se formam. Como resultado, a reação de redução geral nesta parte do forno pode ser representada pela reação FeO + C = Fe + CO; ΔH = +156.482 kJ/kmol, não importa se H2 ou CO é o reagente. Esta reação é obtida algebricamente somando as reações FeO + CO = Fe + CO2; ΔH = –16.108 kJ/kmol, e CO2 + C = 2CO; ΔH = +172.590 kJ/kmol, ou as reações FeO + H2 = Fe + H2O; ΔH = +25.104 kJ/kmol, e H2O + C = CO + H2; ΔH = +131.378 kJ/kmol.
A reação de redução FeO + C = Fe + CO absorve grande quantidade de calor, e, portanto, quanto maior a quantidade de redução ocorrendo desta forma, maior a quantidade de calor que deve ser fornecida ao forno. Esta reação também produz CO, que é o gás usado nas reações de redução que ocorrem na chaminé do AF. Na maioria dos casos, a operação mais eficiente é alcançada quando aproximadamente um terço da redução é feito de acordo com a reação FeO + C = Fe + CO e o balanço de acordo com as reações Fe2O3 + 3CO = 2Fe + 3CO2 através de FeO + H2 = Fe + H2O.
O calor para o processo não é produzido inteiramente pela combustão do coque, pois na maioria dos AFs cerca de 40% é suprido pelo calor sensível do ar quente do sopro. Uma porção considerável do combustível pode ser injetada economicamente através dos tubos de vento como gás natural, alcatrão, óleo combustível ou carvão, seja na forma pulverizada ou granular. Nestes casos, o carbono no combustível queima a CO, mas devido à grande quantidade de coque presente, o hidrogênio permanece como H2 e não é oxidado até reduzir óxido de ferro em algum ponto acima dos tubos de vento.
Os componentes portadores de ferro na carga do forno são os óxidos simples de ferro, Fe2O3 e Fe3O4. O minério natural normalmente são hematita (Fe2O3) ou magnetita (Fe3O4). Pelotas são principalmente Fe2O3. Sinter de minério de ferro pode variar em composição de Fe2O3 e Fe3O4 a misturas fundidas contendo magnetita, fayalita, 2FeO·SiO2, e ferrita di-cálcica. A redução dos óxidos de ferro normalmente ocorre em etapas. As reações com CO são dadas pelas equações: (i) 3Fe2O3 (s) + CO (g) = 2Fe3O4 (s) + CO2 (g); ΔH = -48 kJ, (ii) Fe3O4 (s) + CO (g) = 3FeO (s) + CO2 (g); ΔH = -21,7 kJ, e (iii) FeO (s) + CO (g) = Fe (s) + CO2 (g); ΔH = -11 kJ. Estas reações são realizadas em temperaturas sucessivamente mais altas e mais abaixo no forno.
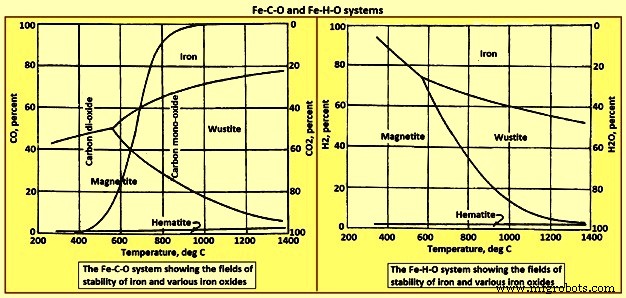
Porcentagens sucessivamente maiores de CO são necessárias para completar estas reações pelos gases ascendentes. Deve-se reconhecer que não é possível converter todo o CO nos gases em CO2 para cada reação. Por exemplo, existe uma razão de equilíbrio dada pela constante K3 para as três equações e K3 = P CO2 / P CO, que é dependente da temperatura. A 800 °C, a mistura de gás de equilíbrio contém cerca de 65% CO e 35% CO2. Se o teor de CO2 exceder este valor nos gases em contato com FeO e ferro sólido a esta temperatura, o ferro presente tende a ser oxidado de volta a FeO. Consequentemente, para forçar estas reações a ocorrerem, é necessária uma concentração considerável de CO nos gases em cada etapa, como indicado na Figura 1, e não é possível converter CO completamente em CO2 pelas reações. A Figura 1 mostra o diagrama de estabilidade para sistemas Fe-C-O e Fe-H-O. A curva S no sistema Fe-C-O representa a "perda de solução" ou reação de Boudouard.
Estabilidade Relativa dos Óxidos
A estabilidade relativa de vários óxidos é plotada contra a temperatura no diagrama de Ellingham (Figura 2). O diagrama de Ellingham é muito útil para entender o comportamento dos óxidos no AF. A estabilidade relativa é medida em termos da energia livre de formação dos óxidos. Quanto maior a energia livre de formação negativa do óxido, maior a estabilidade do óxido. Isso significa que óxidos localizados na parte superior do diagrama têm estabilidade relativamente baixa, enquanto óxidos localizados na parte inferior têm alta estabilidade. Óxidos localizados no centro do diagrama têm estabilidade moderada. Óxidos com estabilidade relativamente baixa incluem óxido de potássio, óxido de sódio, óxido de fósforo e óxido de ferro. Óxidos com estabilidade moderada incluem óxido de manganês, óxido de cromo, sílica e óxido de titânio. Óxidos com alta estabilidade incluem alumina, magnésia e cal.
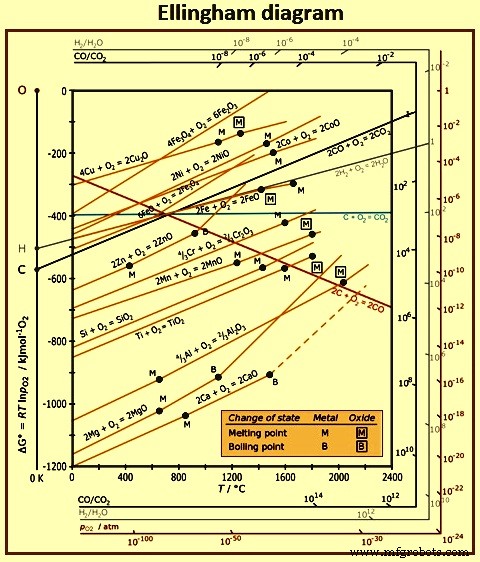
Também é útil considerar este diagrama em termos da afinidade de um elemento por oxigênio. Por exemplo, elementos localizados no topo do diagrama têm baixa afinidade por oxigênio, enquanto elementos localizados na parte inferior têm alta afinidade por oxigênio. Isso significa que óxidos no topo são relativamente fáceis de reduzir, enquanto os na base são difíceis de reduzir. Isso é mostrado pela linha para formação de óxido de fósforo que está acima da linha para formação de óxido de ferro em temperaturas correspondentes às encontradas no cadinho do AF. Isso implica que o óxido de fósforo tem estabilidade menor que o óxido de ferro e, portanto, como as condições redutoras no forno são suficientes para reduzir óxido de ferro, essencialmente todo o fósforo que entra no forno acaba no ferro-gusa. Por outro lado, óxidos estáveis como alumina, magnésia e cal não são reduzidos sob condições de AF e acabam na fase de escória. Óxidos com estabilidade moderada, como óxido de manganês, óxido de cromo, sílica e óxido de titânio, são parcialmente reduzidos para dar algum manganês, cromo, silício e titânio dissolvidos no ferro-gusa, enquanto o óxido não reduzido restante constitui parte da escória.
O diagrama de Ellingham é construído com base em que um elemento puro com atividade unitária reage com um mol de gás oxigênio para formar óxido puro com atividade unitária. O termo termodinâmico "atividade" é um conceito particularmente útil para discutir o comportamento de elementos dissolvidos em ferro líquido, ou óxidos dissolvidos em escória líquida. Por exemplo, quando pequenas concentrações de elementos como oxigênio ou enxofre são dissolvidas em aço líquido, sua atividade pode frequentemente ser considerada igual à sua concentração em porcentagem. No entanto, na presença de altas concentrações de outros elementos, por exemplo, carbono no ferro-gusa, a atividade de enxofre é maior que a concentração, enquanto a atividade de oxigênio é menor que a concentração. Nestes casos, é importante distinguir entre atividade e concentração. A concentração de um componente em solução é uma medida de quanto do componente está presente. A atividade de um componente em solução é uma medida de como o componente realmente se comporta.
Todas as linhas no diagrama de Ellingham, exceto as envolvendo carbono, têm inclinação positiva, indicando que a estabilidade do óxido diminui com o aumento da temperatura. As linhas para os óxidos de óxido de potássio, óxido de sódio, magnésia e cal mostram um aumento de inclinação nas temperaturas correspondentes aos pontos de ebulição dos respectivos metais. A linha para formação de CO2 a partir de carbono e oxigênio tem inclinação quase zero, indicando pouca mudança na estabilidade com o aumento da temperatura, enquanto a de CO tem inclinação fortemente negativa, o que significa que a estabilidade do CO realmente aumenta com o aumento da temperatura. As linhas para os dois óxidos de carbono cruzam em torno de 700 °C. Acima desta temperatura, CO é mais estável que CO2, enquanto em temperaturas mais baixas, CO2 é mais estável que CO.
Reações Carbono-Oxigênio
O ar quente pré-aquecido injetado através dos tubos de vento a uma temperatura de cerca de 1.000 °C a 1.200 °C e pressão de 0,2 MPa a 0,3 MPa, produz uma zona de reação em forma de pêra na frente de cada tubo de vento. A temperatura nesta região é de cerca de 2.000 °C e ocorre reação rápida primeiro entre oxigênio em excesso e coque para dar CO2. Esta é uma reação exotérmica (C + O2 = CO2). Imediatamente fora desta zona, não há mais oxigênio livre disponível e o CO2 reage com coque em excesso para dar CO (CO2 + C = 2CO). Isto é conhecido como reação de Boudouard e é endotérmica. Combinando estas duas reações, obtém-se a reação para combustão parcial de carbono com oxigênio para fornecer CO (2C + O2 = 2CO). O calor evoluído na formação de um mol de CO2 é cerca de três vezes e meia aquele para a formação de um mol de CO, e uma medida da eficiência do AF é o grau de conversão do carbono no coque em CO2.
Ab Abaixo de 700 °C, CO2 é mais estável que CO e a segunda reação prossegue para a esquerda (2CO = C + CO2). Esta reação é frequentemente referida como deposição de carbono. Acima de 700 °C, CO é mais estável que CO2 e a segunda reação prossegue para a direita. Esta reação é às vezes chamada de reação de perda de solução de carbono e, neste sentido, implica um comportamento negativo. Por outro lado, a reação representa uma regeneração de gás redutor dentro das regiões do forno acima de 700 °C. Esta é uma das funções importantes do coque dentro do AF e é particularmente desejável, pois aumenta o volume dos gases e ajuda na transferência de calor. No entanto, esta reação é endotérmica e, quando ocorre dentro da zona dos tubos de vento, cria um efeito de resfriamento dentro de uma localização onde altas temperaturas são importantes.
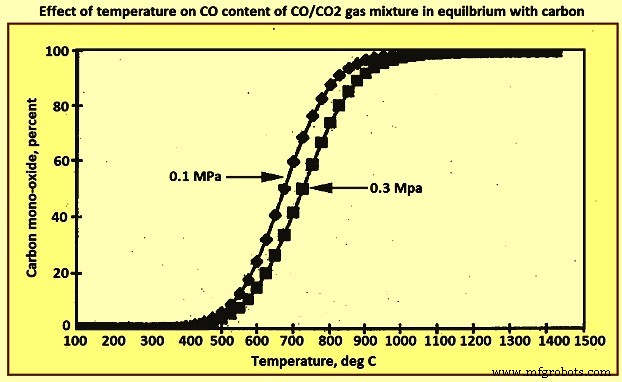
O efeito da temperatura na reação de equilíbrio entre coque e uma mistura gasosa contendo CO e CO2 a 0,1 MPa e também 0,3 MPa de pressão, que é mais típica da prática moderna de AF, é mostrado na Figura 3. À direita do gráfico, CO é mais estável que CO2, enquanto em temperaturas mais baixas, à esquerda do gráfico, CO2 é mais estável que CO. A partir desta figura, fica claro que acima de 1.000 °C, a porcentagem de CO2 em equilíbrio com coque é essencialmente zero. Por outro lado, em temperaturas abaixo de 400 °C, a concentração de CO é pequena. Portanto, à medida que a temperatura diminui entre 1.000 °C a 400 °C, a estabilidade do CO diminui enquanto a estabilidade do CO2 aumenta e a pressão parcial de ambos os gases em equilíbrio com coque é considerável.
Os gases que deixam o topo do forno estão normalmente a cerca de 200 °C e, se o equilíbrio for alcançado com coque, a razão de CO para CO2 deve ser cerca de 10^-5. Na verdade, a razão é normalmente entre 1 e 3, ou seja, o gás é muito mais redutor do que o previsto por considerações de equilíbrio e não se faz pleno uso do potencial redutor do gás. Isso implica que a taxa de coque está em excesso dos requisitos teóricos. Esta falta de equilíbrio entre os gases e o coque pode ser atribuída principalmente à alta velocidade do gás na chaminé. O tempo de retenção do gás no forno é apenas cerca de 10 segundos, e velocidades extremamente altas podem ocorrer, particularmente em regiões ricas em coque e pouco compactadas. Outro fator é que a temperatura do gás cai cerca de 1.800 °C à medida que sobe pelo forno, então há pouca oportunidade para o equilíbrio ser mantido.
A Reação de Deposição de Carbono
Como o teor de CO do gás dentro da chaminé do AF em temperaturas abaixo de 1.000 °C é consideravelmente maior do que o necessário, existe uma força motriz para a deposição de carbono, ou reação de fuligem, prosseguir. Esta força motriz é particularmente forte entre 500 °C e 700 °C. Um gás com temperatura e composição acima da linha na Figura 3 tende a depositar carbono pela reação 2CO = C + CO2, e um com composição e temperatura abaixo da linha oxida carbono de acordo com a reação CO2 + C = 2CO. Felizmente, a reação de deposição de carbono é lenta e o equilíbrio nunca é alcançado, caso contrário, entupimento sério dos espaços dentro da carga no topo da chaminé pode ocorrer.
Isso, por sua vez, pode levar a fluxo irregular dos gases redutores e descida desigual da carga. Mesmo para reação parcial, uma superfície catalítica adequada é necessária, sobre a qual o carbono pode nucleificar e crescer. Partículas de ferro, minério de ferro parcialmente reduzido e carboneto de ferro foram sugeridos como possíveis catalisadores. A reação parece ser aprimorada por hidrogênio e vapor d'água, enquanto nitrogênio e compostos de enxofre, por exemplo, amônia, sulfeto de hidrogênio e dissulfeto de carbono atuam como inibidores. Óxido de zinco e compostos alcalinos opõem o efeito inibidor do enxofre, e embora a concentração destes compostos no forno seja normalmente pequena, eles volatilizam em altas temperaturas no cadinho e condensam novamente nas regiões mais frias da chaminé. O efeito cumulativo é que tais compostos podem compensar a influência do enxofre. O carbono depositado pela reação está em forma muito finamente dividida e parte pode ser acomodada dentro dos poros das partículas de minério de ferro e transportada de volta pela chaminé. Isso pode afetar o processo de redução de várias maneiras.
Devido à natureza ativa do carbono e sua associação próxima com o minério, a redução por carbono sólido pode ocorrer em temperatura mais baixa que a necessária para redução por coque, particularmente porque o coque não pode penetrar nos poros e a redução só pode ocorrer nos pontos de contato entre as partículas sólidas. A taxa de tal redução depende da taxa de difusão de oxigênio do interior da partícula para o ponto de contato. Na parte superior do forno, a redução por coque é insignificante, comparada com a redução gasosa. Torna-se considerável apenas acima de cerca de 1.000 °C, quando as reações gasosas são impedidas pela formação de escória. Em contraste, a redução por carbono precipitado pode ocorrer em temperaturas tão baixas quanto 800 °C.
A formação de CO durante a reação dentro dos poros tende a abrir fissuras profundas dentro da partícula, aumentando assim a área de contato gás-sólido e aumentando a eficiência da redução gasosa. Quando CO2 é produzido dentro dos poros de uma partícula pela reação de redução gasosa, pode ser rapidamente regenerado a CO por reação com o carbono nos poros, permitindo que a reação continue.
Infelizmente, a reação de deposição de carbono também pode ter certos efeitos adversos. A reação pode causar fissuração de refratários por deposição em pontos ativos de ferro, em regiões onde a temperatura é de cerca de 500 °C a 550 °C, por exemplo, nas carcaças externas em níveis inferiores da chaminé, ou dentro das carcaças internas nos níveis superiores. Se excessiva, a deposição de carbono pode causar esfarelagem de pelotas de minério ou sinter em pó e isso pode causar fluxo irregular de gás e descida desigual da carga.
Como a reação de deposição de carbono é exotérmica, a temperatura dos gases de saída é aumentada. Embora o efeito geral da reação de deposição de carbono possa ser debatível, certos fatos permanecem. A reação diminui a razão CO/CO2 dos gases de saída. A reação recircula uma certa quantidade de carbono, que de outra forma seria levada para fora do forno, aumentando assim o tempo disponível para reação com carbono e aumentando a eficiência química do processo de redução.
Redução de Outros Óxidos
A redução de óxidos mais estáveis que o óxido de ferro, como óxido de manganês e sílica, não ocorre no AF se os produtos forem metais puros, pois a reação MnO + CO = Mn + CO2 tem, em equilíbrio, uma porcentagem de CO muito próxima de 100%. Ou seja, a eficiência de redução é extremamente baixa e quantidades enormes de gás são necessárias para quantidades muito pequenas de manganês reduzido. A situação com sílica é ainda mais extrema, pois é um óxido muito estável. No entanto, dissolvendo o manganês e o silício no ferro, as reações MnO + CO = Mn (dissolvido no ferro) + CO2, e SiO2 + 2CO = Si (dissolvido no ferro) + 2CO2 são movidas um pouco para a direita, de modo que há uma distribuição de manganês e silício entre metal e escória que é função da composição da escória e da temperatura. Como a redução de ambos estes elementos é endotérmica, a quantidade de cada um no ferro-gusa aumenta com a temperatura e a extensão das reações é, em algum grau, controlada pelo controle da temperatura no cadinho do forno. De maior importância é o fato de que o CO2 produzido por estas reações deve reagir pela reação de Boudouard e causa aumento no consumo de coque.
A quantidade de manganês reduzido claramente também depende da quantidade na carga de minério. Minérios com até 2% de manganês dão teores de manganês no ferro-gusa muito maiores que o normal, com consequentes taxas de coque mais altas por tonelada de ferro-gusa produzido. "Balancês" de silício causados por carregamento errático do forno ou variações de temperatura também podem ter outro efeito sério, pois o silício reduzido no ferro-gusa deve ser depletado da escória, aumentando assim a razão de basicidade e alterando o ponto de fusão e fluidez da escória às vezes dramaticamente.
Efeitos da Formação de Monóxido de Silício (SiO)
Por vários anos, considerou-se que sílica e óxido de manganês são reduzidos diretamente da escória por reação com carbono no ferro, de acordo com as reações: (i) SiO2 (escória) + 2C = Si + 2CO (g), e MnO (escória) + C = Mn + CO (g). Pensava-se que gotas de ferro líquido captavam silício ao passar pela fase de escória e para dentro do cadinho. Vários estudos, no entanto, lançaram nova luz sobre estas reações e também aquelas envolvendo enxofre. Vários estudos de laboratório junto com dados de planta mostraram que na temperatura da zona de combustão, cerca de 2.000 °C, gás SiO é produzido durante a combustão do coque pela reação SiO2 (cinza de coque) + CO = SiO (gás) + CO2. Combinando esta equação com a reação para oxidação do coque [CO2 + C (coque) = 2CO], obtém-se a reação geral SiO2 (cinza de coque) + C (coque) = SiO (gás) + CO. Embora a presença de FeO na escória torne a formação de SiO a partir da escória muito difícil, uma fonte adicional de sílica é a sílica rica em escória aderida às partículas de coque. Após estas reações, o silício é transferido para gotas de ferro por reação com SiO na fase gasosa [SiO (gás) + C = Si + CO]. À medida que gotas de ferro contendo silício passam pela camada de escória, parte do silício é oxidado por óxido de ferro e óxido de manganês, e captado pela escória [2FeO (escória) + Si = SiO2 (escória) + 2Fe, 2MnO (escória) + Si = SiO2 (escória) + 2Mn].
Redução de Fósforo
É expressa pela reação P2O5 + 5C = 2P + 5CO; ΔH = +995.792 kJ/kmol. A redução final de fósforo também ocorre apenas em temperaturas muito altas. No entanto, diferentemente de manganês e silício, o fósforo é essencialmente completamente reduzido. Por esta razão, virtualmente todo o fósforo na carga é dissolvido no ferro-gusa. O único meio de controlar o teor de fósforo do ferro-gusa é limitando a quantidade carregada no forno.
Comportamento do Enxofre
O enxofre é um elemento problemático nas operações de AF, pois o ferro-gusa para a aciaria deve ser baixo em enxofre. Níveis de 0,035% a 0,02% são normais. A reação pela qual o enxofre é removido do ferro líquido (<u>S</u>) para a escória (S) é frequentemente representada pela reação <u>S</u> + (CaO) + <u>C</u> = (CaS) + CO (g), onde enxofre (<u>S</u>) e carbono (<u>C</u>) no metal reagem com cal (CaO) dissolvida na escória para formar sulfeto de cálcio na escória e gás CO. A distribuição de enxofre entre escória e metal, (S) / <u>S</u>, é fortemente influenciada por vários fatores, conforme descrito aqui. O aumento da basicidade da escória (razão CaO/SiO2) tende a elevar a atividade termodinâmica de CaO na escória, o que empurra a reação para a direita. Um potencial de oxigênio aumentado no sistema empurra a reação para a esquerda. Isso é mostrado reescrevendo a reação <u>S</u> + (CaO) = (CaS) + <u>O</u>. Este efeito é muito forte, e a presença de até pequenas concentrações de FeO na escória limita seriamente a razão de enxofre (S) / <u>S</u>. Felizmente, tanto silício quanto carbono elevam a atividade termodinâmica do enxofre no ferro-gusa em 5 a 7 vezes. Consequentemente, o enxofre no ferro-gusa é 5 a 7 vezes mais fácil de remover do que no aço líquido, que contém relativamente pouco carbono e silício.
Assumindo que o enxofre na cinza de coque está presente como CaS, a reação que pode ocorrer com SiO na zona de combustão para formar SiS volátil é CaS (cinza de coque) + SiO (gás) = CaO + SiS (gás). Em menor extensão, algum gás CS pode formar pela reação CaS (cinza de coque) + CO = CaO + CS (gás).
A transferência de enxofre destas espécies voláteis para gotas de ferro líquido ocorre então dentro da zona do cadinho. Um estudo mostrou que, quando gotas de ferro contendo silício e enxofre são deixadas cair através da escória líquida, na ausência de MnO, o teor de silício do ferro-gusa realmente aumenta, e não há transferência de enxofre. Na presença de MnO, o silício é removido do metal por reação e o manganês transfere da escória para o metal junto com a transferência de enxofre do metal para a escória. Baseado nos vários resultados disponíveis, a sequência de reações no cadinho e cadinho são: (i) formação de SiO e SiS na zona de combustão, (ii) transferência de silício e enxofre para gotas de metal e escória no cadinho, (iii) oxidação do silício por FeO e MnO na escória à medida que as gotas de ferro passam pela camada de escória, e (iv) dessulfuração das gotas de metal à medida que passam pela camada de escória.
As razões de distribuição de enxofre encontradas no AF normalmente variam entre 20 e 120. Por outro lado, experimentos mostraram que, quando amostras de metal e escória do AF são refundidas em cadinhos de grafite a 0,1 MPa CO, a razão de distribuição aumenta para entre 120 e 220, dependendo da basicidade da escória. Isso sugere que o potencial de oxigênio do sistema é maior do que o esperado para equilíbrio C-CO no cadinho do forno. Portanto, embora as condições termodinâmicas favoreçam a remoção de enxofre do ferro-gusa dentro do AF, considerações cinéticas implicam que a reação pode ser mais prontamente realizada fora do forno por dessulfuração externa.
Reação de Elementos Menos Abundantes
Além dos elementos (Fe, P, Mn, Si, Al, Ca, Mg e S) que são normalmente considerados no relatório da composição química de um material portador de ferro, há vários elementos menos abundantes que sofrem reações químicas no AF. Alguns destes podem causar dificuldades operacionais consideráveis e alguns podem contaminar o produto e torná-lo inadequado para certas aplicações de aciaria. A fonte destes elementos não é apenas de minérios de ferro naturais, mas também de materiais de sucata, como sucata, poeira de aciaria, e retalhos, etc., que são reciclados através do AF. Alguns dos mais importantes destes elementos são arsênio, bário, cloro, cromo, cobalto, cobre, flúor, chumbo, molibdênio, níquel, potássio, sódio, estanho, titânio, vanádio e zinco.
Alcalinos e Zinco
Sódio, potássio e zinco, frequentemente chamados de "elementos errantes", podem causar sérios problemas operacionais no AF e devem ser monitorados e cuidadosamente controlados se condições estáveis devem ser mantidas. Os metais alcalinos entram no AF como constituintes do ganga no minério e também como parte da cinza de coque, normalmente como silicatos. Na chaminé do forno, os silicatos reagem conforme as equações: (i) K2SiO3 + CO = 2K + SiO2 + CO2 e (ii) Na2SiO3 + CO = 2Na + SiO2 + CO2.
No AF, a reação do potássio pode ocorrer acima de 500 °C, enquanto a reação do sódio ocorre em torno de 600 °C. Em temperaturas de cerca de 900 °C, os metais alcalinos estão acima de seu ponto de ebulição, então entram na fase gasosa. No entanto, à medida que estes gases começam a subir pelo forno, o metal torna-se instável em relação a outros compostos que podem formar, e cianetos, óxidos e carbonatos começam a precipitar da fase gasosa como fumos ou névoas muito finos, já que os cianetos são líquidos em uma ampla faixa de temperatura. Estas partículas finas de sólido e líquido podem depositar nas partículas de minério de ferro, no coque e na parede do forno, com alguns, claro, sendo varridos com o gás do AF e capturados no sistema de captação de poeira. Particularmente os compostos alcalinos líquidos podem penetrar o revestimento de tijolos do forno e causar deterioração e descamação graves. Bem como, estes compostos podem se acumular na parede e causar escoramento, penduramento e escorregamento.
Os alcalinos que caem no ferro e coque são levados para a parte inferior do forno. Lá, são novamente reduzidos ao metal que sobe a chaminé como gás, forma os mesmos compostos alcalinos, e repete o ciclo, juntando novo material no processo. A redução precisa de carbono, aumentando a taxa de coque, e resfriando o forno, e o material reciclado pode se acumular até o ponto onde degrada o coque no forno, causando sua quebra em pedaços pequenos e aumentando a reatividade do coque ao CO2.
Esta reatividade aumentada pode novamente reduzir a temperatura do forno e diminuir a eficiência térmica de todo o sistema. A alta concentração de alcalinos no forno também afeta a resistência e características de redução dos materiais portadores de ferro, causando inchamento dramático e catalisando deposição de carbono nas pelotas. Estas reações deletérias com tanto o coque quanto o minério podem ter impactos sérios na permeabilidade do gás no forno e na estabilidade da operação do AF.
Felizmente, os óxidos alcalinos são óxidos muito básicos e podem ser fundidos com SiO2 em escórias ácidas e removidos do forno. Normalmente, diminuir a basicidade da escória pode carregar quantidades crescentes de alcalinos na escória. Isso é em contraste direto com a remoção de enxofre, onde o aumento da basicidade da escória aumenta a remoção de enxofre. Quando a maior parte da dessulfuração ocorre no AF, há um conflito entre a obtenção de baixo enxofre e remoção de alcalinos e a basicidade do forno é cuidadosamente controlada para equilibrar ambos os problemas. Com dessulfuração externa, isso não é mais um problema e o forno pode normalmente ser carregado para minimizar o ataque de alcalinos.
O zinco normalmente se origina na poeira de gases de escape de fornos de aciaria usando sucata galvanizada que de alguma forma foi reciclada para o AF. Ocasionalmente, o teor de zinco de minérios de ferro ou cinza de carvão também pode ser uma fonte considerável. Comportando-se não diferente do sódio, o zinco é reduzido do óxido ou ferrita a cerca de 600 °C, forma um vapor que subsequentemente forma óxidos ou carbonatos que podem reagir com as paredes laterais ou ser levados pelo forno no coque ou minério para serem reduzidos e ciclar novamente, consumindo coque a cada volta. O zinco que escapa como fumo na corrente de gás entra no bolo do filtro do AF, tornando-o inadequado para reciclagem se presente em porcentagem alta o suficiente. Diferente dos alcalinos, o zinco não é capturado em grande extensão na escória e só pode ser efetivamente removido diminuindo a entrada e permitindo que o vapor de reciclagem saia lentamente pela fase gasosa.
Claramente, a melhor proteção contra metais alcalinos e zinco é garantir que o mínimo absoluto faça parte da alimentação do AF. Devido às tendências destes elementos de circular no forno, eles são consumidores invisíveis e desconhecidos de coque e causam problemas de refratários, minério e coque. Infelizmente, os sintomas do problema nem sempre são evidentes até que o problema seja de proporções bastante grandes e então precise de medidas bastante drásticas, como eliminar certos materiais de alimentação, para efetuar uma solução.
Chumbo e Titânio
O chumbo raramente é problema no AF, mas ocasionalmente o suficiente pode entrar em um AF através do minério ou sinter para causar problema. O chumbo é muito facilmente reduzido no AF de ferro e cai para o fundo do cadinho, que normalmente tem uma camada de ferro-gusa resfriada que protege os refratários do cadinho. O chumbo tem solubilidade virtualmente nula no ferro-gusa, então forma uma poça líquida de baixo ponto de fusão sobre a qual o ferro-gusa flutua, e portanto promove ataque mais rápido no cadinho. Em certos fornos onde este problema é conhecido, um segundo furo de vazamento, mais profundo que o furo de ferro, pode ser usado para vazer periodicamente o chumbo.
O titânio é um óxido ainda mais estável que a sílica, mas no AF pode formar carbonetos e nitretos extremamente estáveis. Os compostos de titânio, se presentes em pequenas quantidades, podem ser eficazes na formação de uma camada protetora leve nas superfícies do cadinho e prolongar a vida do cadinho. Por esta razão, minérios titaníferos são adicionados criteriosamente a misturas de sinter. No entanto, em altas concentrações, estes mesmos compostos podem endurecer a escória enquanto constroem uma camada pesada no cadinho, reduzindo a capacidade do cadinho do forno. Como com o zinco, a melhor solução é reduzir a entrada e eliminar lentamente o titânio do forno.
Arsênio
O arsênio é encontrado em vários minérios de ferro. O comportamento do arsênio é muito semelhante ao do fósforo, pois é quase completamente reduzido e dissolvido no ferro-gusa. Aumenta a fluidez do ferro-gusa e, portanto, parece aumentar o desgaste dos refratários. Não é completamente removido durante o processo de refino do aço e confere fragilidade ao aço acabado.
Bário
O bário é quimicamente similar ao cálcio e ocorre como um óxido muito básico em alguns minérios de ferro e manganês. Não é reduzido no AF, mas torna-se parte da escória, aumentando a basicidade da escória. Pode causar dificuldade no controle da composição do metal se o operador não estiver ciente de sua presença.
Cloro
O cloro ocorre como cloretos alcalinos em vários minérios de ferro e como composto contaminante em minérios processados com água do mar. O cloro também está presente em alguns carvões usados para injeção. Na zona de alta temperatura do AF, estes compostos são volatilizados e, à medida que sobem em direção ao topo do forno, condensam ao redor de placas de resfriamento e causam corrosão. Também podem condensar em subidas e descidas onde formam acúmulos que podem eventualmente restringir a passagem do gás de topo, ou reagir para formar ácido HCl (clorídrico) e atacar o sistema de limpeza de gás.
Cromo
O cromo é encontrado em alguns minérios e é reduzido até certo ponto, dependendo da basicidade da escória e da temperatura de operação. Normalmente, cerca de 50% a 60% do cromo é reduzido no ferro-gusa.
Cobalto, Cobre e Níquel
Cobalto, cobre e níquel ocorrem em vários minérios diferentes. Também estão presentes em rejeitos portadores de ferro da indústria do cobre que às vezes são sinterizados e usados no AF para recuperar o ferro. Todos estes três elementos são reduzidos quase completamente no ferro-gusa e não são oxidados no processo de refino do aço. Como resultado, em operações que produzem aço que deve atender a especificações rigorosas de ductilidade, tais minérios não podem ser usados.
Flúor
Compostos de flúor são encontrados em vários minérios e se comportam um pouco como compostos de cloro. A capacidade do ácido HF (fluorídrico) de atacar o sistema de limpeza de gás é bem conhecida.
Molibdênio e Tungstênio
Molibdênio e tungstênio ocorrem muito raramente e apenas em quantidades tão minúsculas que podem ser ignorados. Se quaisquer compostos destes elementos estiverem presentes no AF, eles são pelo menos 90% reduzidos no ferro-gusa.
Estanho
O estanho é um elemento que entra no AF principalmente através de materiais reciclados, como sucata ou poeiras sinterizadas. É quase inteiramente reduzido e dissolve-se no ferro-gusa.
Vanádio
O vanádio ocorre e se comporta de maneira um pouco similar ao cromo. Cerca de 50% do vanádio na carga é reduzido e entra no ferro-gusa.
Selênio e Telúrio
Selênio e telúrio, embora um tanto raros, podem estar presentes em algumas matérias-primas. Em suas reações, são semelhantes ao enxofre, mas possuem tendência ainda maior de permanecer com o metal.
Fundentes
O calcário carregado no forno é calcinado pela reação CaCO3(s) = CaO(s) + CO2 (g); ΔH = 177,8 kJ a cerca de 800 °C. Carbonato de magnésio na dolomita da carga é calcinado por reação similar MgCO3(s) = MgO(s) + CO2(g); ΔH = 167,4 kJ a temperaturas 50 °C a 100 °C mais baixas. Estas reações resultam em várias condições indesejáveis no forno. A primeira é que necessitam de calor considerável e a segunda é que CO2 é liberado no forno. O CO2 adicional eleva o potencial de oxigênio dos gases, o que inibe a etapa final na redução do minério de ferro, ou seja, FeO a Fe. Também favorece a "solução" de carbono do coque pela equação CO2 (g) + C(s) = 2CO (g).
Uma melhoria considerável nas operações do forno é alcançada quando aglomerados "auto-fundentes" de concentrados de minério de ferro são a principal carga portadora de ferro para o forno. Calcário e dolomita podem ser adicionados à alimentação de máquinas de sinterização e fornos de pelotização. Quando o sinter é queimado e as pelotas são induradas, os fundentes são calcinados e reagem com óxidos de ferro para formar ferro-cálcio e outros compostos mais complexos. O CaO e MgO levados para o AF por estes aglomerados estão então livres de CO2.
Escórias
Os fundamentos da escória de AF são complexos. A cerca de 40%, o oxigênio é o maior elemento único na escória. A escória é, portanto, um sistema de óxidos e iônica em natureza. O sistema de óxidos que forma a base para escórias de AF é o sistema cal-sílica-alumina (CaO-SiO2-Al2O3) modificado devido à presença de certa porcentagem de MgO na escória. A Figura 4 mostra diagrama de fases do sistema CaO-Al2O3-SiO2-10% MgO. Devido à natureza do processo de AF, a formação de escória é um processo multi-etapas envolvendo mudanças consideráveis na composição e temperatura. Os quatro componentes primários das escórias formam numerosos compostos que resultam em uma ampla gama de propriedades químicas e físicas. Os componentes menores da escória são de particular interesse com relação à química do ferro-gusa e controle do forno, e adicionam complexidade às propriedades físico-químicas da escória.
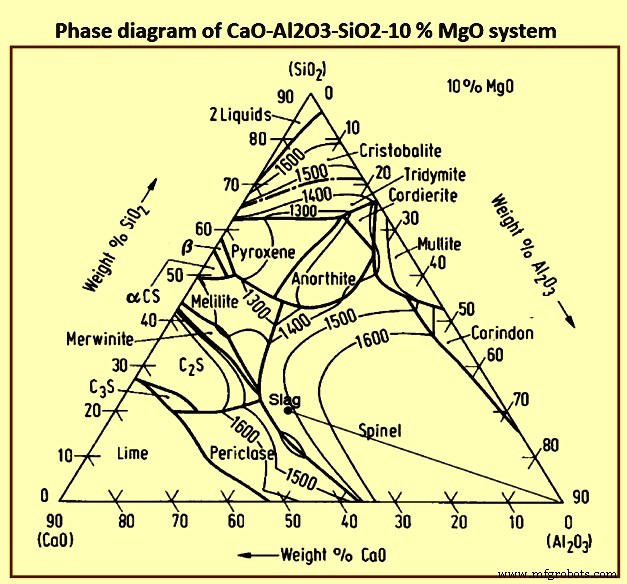
Escórias com composições na região de 40% SiO2, 48% CaO e 12% Al2O3 têm pontos de fusão baixos, ou seja, 1.300 °C, e são apropriadas para o controle de enxofre e silício no ferro-gusa. Frequentemente, 6% a 10% de MgO é usado no lugar de uma quantidade equivalente de CaO para baixar a viscosidade da escória. Pequenas quantidades de MnO, FeO, Na2O e K2O, etc., ajudam a baixar o ponto de fusão da escória.
Essencialmente, existem duas escórias no forno. A primeira é a "escória primária, ou de cadinho, ou inicial", que é formada principalmente dos constituintes de ganga nos minérios e aglomerados e CaO e MgO dos fundentes calcinados, ou as porções auto-fundentes dos aglomerados. Esta escória é relativamente básica comparada à escória final e contém algum óxido de ferro. A "escória final ou de cadinho" é formada pela união da escória inicial com constituintes da cinza de coque que são libertados do coque quando este é queimado antes dos tubos de vento. Esta escória final continua a ter sua composição modificada à medida que desce para o cadinho e se mistura com ferro líquido que também flui para o cadinho. Há um ajuste no teor de sílica da escória, o óxido de ferro pode ser reduzido dela e ela pode absorver enxofre do coque e ferro líquido.
A formação de escórias na zona de formação de escória é muito específica do forno devido ao impacto das propriedades da carga e operação do forno. A zona de formação de escória começa na zona coesiva, onde o amolecimento da carga começa, e continua até abaixo da elevação dos tubos de vento. A zona de formação de escória, portanto, inclui a zona coesiva, zona de coque ativo, deadman e corrida. A escória formada na parte superior da zona de formação de escória é chamada de "cadinho" ou "primária", e a escória que deixa a zona na parte inferior é a "cadinho". A escória primária é normalmente assumida como composta por todos os componentes de escória da carga, incluindo os óxidos de ferro não reduzidos na zona granular, mas não inclui a cinza do coque ou carvão injetado. A composição da escória muda à medida que desce no forno devido à absorção de cinza de coque e cinza de carvão, enxofre e silício do gás, e redução do óxido de ferro. A temperatura da escória aumenta da ordem de 500 °C à medida que desce até a elevação dos tubos de vento. Estas mudanças na composição e temperatura podem impactar consideravelmente as propriedades físicas da escória, especificamente a temperatura de liquidus e a viscosidade.
A escória produzida na zona de formação de escória coleta na camada de escória na zona do cadinho, preenchendo os vazios no coque do cadinho e "flutuando" sobre a camada de ferro-gusa. O ferro-gusa passa através da camada de escória para alcançar a camada de ferro-gusa. A alta área de superfície entre o ferro-gusa e a escória, à medida que o ferro-gusa passa pela camada de escória, melhora a cinética das reações químicas. Estas reações resultam em mudanças consideráveis na química do ferro-gusa. Em particular, os teores de (Si) e (S) antes de entrar na camada de escória são muito maiores que aqueles na camada de ferro-gusa.
Processo de manufatura
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Granulação de Escória de Alto-Forno na Casa de Vazamento: Visão Geral do Processo
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Prolongando a Vida do Cadinho do Alto-Forno com Revestimentos de TiO₂: Proteção Refratária Comprovada
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno