



ULCORED: Produção Avançada de Ferro de Redução Direta com Captura de CO₂
Processo ULCORED
O ULCORED é um processo de redução direta (DR) que produz DRI (ferro de redução direta) em um forno de eixo, seja a partir de gás natural (GN) ou de gás redutor obtido pela gaseificação do carvão. O gás de saída do eixo é reciclado no processo após a captura do dióxido de carbono (CO₂), que deixa a planta de DR em um fluxo concentrado e vai para armazenamento. A etapa de DRI produz um produto sólido que é então fundido usando um forno a arco elétrico (EAF). O processo foi projetado principalmente em 2006 por uma equipe liderada pela LKAB, Voestalpine e MEFOS.
O objetivo do processo ULCORED era reduzir o consumo de GN necessário para produzir DRI. Isso foi alcançado substituindo a tecnologia tradicional de reformagem por oxidação parcial (POx) do GN. Combinado com dispositivo de CCS (captura e armazenamento de carbono), o ULCORED pode reduzir 70% da emissão de CO₂ em comparação com a média na rota do alto-forno.
O conceito do processo ULCORED envolve separar o CO₂ do gás de processo. É caracterizado por um esforço para adaptar o processo de redução direta a gás a uma emissão minimizada de gases de efeito estufa (GEE), usando tecnologia de captura e armazenamento de CO₂ (CCS) e, ao mesmo tempo, um uso minimizado de energia. O processo é projetado de forma a permitir a extração e armazenamento de CO₂. O processo é, portanto, também dependente de CCS com uma captura semelhante no processo.
O processo baseia-se na utilização de um conversor (shifter) para converter o gás monóxido de carbono (CO) do eixo em hidrogênio (H₂) junto com uma unidade de remoção de CO₂. Isso abre uma nova evolução inovadora do conceito de processo.
As principais características do processo de DR ULCORED incluem: (i) uso de oxigênio (O₂) em vez de ar, resultando em um gás de saída de quase 100% CO₂ que só precisa ser comprimido; (ii) possibilidades de reduzir a necessidade de GN em 15% a 20%; e (iii) carvão, biomassa, gaseificação de resíduos biológicos e H₂ podem ser usados como alternativa ao GN.
O conceito do ULCORED é atender à demanda de redução de emissão de CO₂ usando minério de ferro e redução direta a gás para produção de DRI. O conceito inclui o uso de 100% de oxigênio (O₂), POx em vez de reformadores, conversor para produção de gás de redução/excesso livre de CO₂ e o agente redutor sendo gás natural ou gás de síntese da gaseificação de carvão/biomassa. Gás redutor produzido pela gaseificação do carvão também pode ser usado no lugar do GN.
Processo ULCORED DR Baseado em GN
As principais características do processo ULCORED DR baseado em GN são: (i) sem reformador, (ii) sem aquecedor, e (iii) alta pressão. Devido à alta pressão, há menor velocidade do gás no eixo de DR, menor fluidização e menos finos deixando o eixo de DR. Também, devido à alta pressão, unidades menores de remoção de CO₂ e POx são necessárias e há menor necessidade de potência para o compressor de reciclagem.
A originalidade do conceito é o uso de O₂ em vez de ar, o que significa que não há ou há baixo nitrogênio (N₂) no gás. A reformagem é feita por uma unidade POx para condicionamento do gás de redução (Fig. 1). A tecnologia substitui a reformagem convencional de GN por oxidação parcial do gás para reduzir o consumo de GN necessário para produzir DRI. A reação POx que ocorre é CH₄ + 0,5O₂ = CO + 2H₂ com delta H = – 8,6 Kcal/mol.
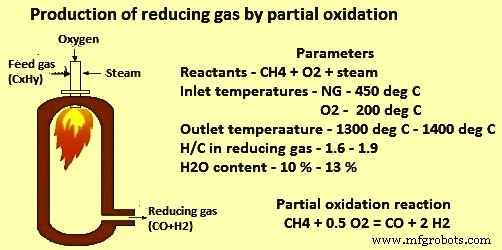
Fig. 1 Produção de gás redutor por oxidação parcial
A unidade piloto para a oxidação parcial foi testada na Linde em duas campanhas com novo queimador projetado para gás de alimentação rico em H₂. Um reator tubular com gás pré-aquecido (60% H₂ e 40% CH₄) foi usado. As conclusões dos testes da unidade piloto foram: (i) O queimador e reator puderam ser operados sem problemas; (ii) uma chama estável sem produção significativa de ruído foi obtida; (iii) a produção de fuligem deve ser menor que 300 mg/N m³ a 460 mg/N m³ de volume de gás úmido; e (iv) devido à pressão atmosférica, o teor de CO₂ e CH₄ foi maior que os pré-cálculos com base no equilíbrio assumido. Uma pressão de operação mais alta, até 7 kg/cm², pode reduzir esse teor.
O eixo de DR tem um fluxo contra-corrente de gás redutor injetado nos tubos de sopro e minério de ferro é alimentado frio do topo. O forno é operado a 6 kg/cm² de pressão e cerca de 900 °C de temperatura. O gás de saída do eixo provavelmente conterá principalmente CO, CO₂, H₂ e H₂O.
O gás de saída do eixo, contendo principalmente CO, CO₂ e H₂O, é conduzido através de um conversor (shifter) (de um ou dois estágios) convertendo CO em H₂. O uso de um conversor de gás de água resulta em alto teor de H₂ no eixo de redução. A reação do conversor de gás de água é CO (g) + H₂O (g) ⇌ CO₂ + H₂. Quase todo o CO no gás de saída do eixo é convertido em H₂ e o CO₂ é removido na unidade de remoção de CO₂. O aumento da produção de gás em excesso aumenta a demanda de potência para a unidade de remoção de CO₂ e produção de O₂. O cálculo do nível correto de gás em excesso é um processo iterativo. Níveis estimados de gás em excesso serão maiores devido a esse motivo. Estima-se nível de excesso de 2,2 gigacalorias por tonelada de DRI para compensar a demanda adicional de potência. Isso pode ser alcançado através de um bypass de algum gás diretamente para o conversor. A quantidade de gás desviada é determinada com base nas propriedades do gás de redução no eixo de redução. Devido aos volumes aumentados de gás no sistema, o conversor e as unidades de remoção de CO₂ precisam de investimento adicional.
Na unidade do conversor, a reação de deslocamento do CO é exotérmica, e o equilíbrio favorece a conversão de CO em alta razão vapor/gás e baixas temperaturas, sendo inafetada pela pressão. Em um sistema adiabático, o deslizamento de CO alcançável é determinado pela temperatura de saída. A conversão em um único leito de catalisador é limitada pelo equilíbrio e, à medida que a reação prossegue, a alta temperatura eventualmente restringe a reação adicional. Essa limitação pode ser superada com um sistema de dois estágios consistindo de um deslocamento de alta temperatura seguido por deslocamento de baixa temperatura, com resfriamento entre leitos. Uma baixa temperatura de operação dá o equilíbrio termodinâmico mais favorável e, portanto, o mínimo deslizamento de CO. A maioria das plantas modernas de H₂ têm sistemas de resfriamento a montante do reator de deslocamento de baixa temperatura para permitir operação próxima ao ponto de orvalho do gás de processo. Uma margem de segurança acima do ponto de orvalho deve ser usada para garantir a evaporação completa de gotas de água que podem se formar no resfriador.
Dependendo da razão de vapor, o reator de deslocamento de baixa temperatura pode operar a uma temperatura tão baixa quanto 190 °C sem preocupação com condensação. No conceito, o gás de topo passa por um conversor de alta e baixa temperatura com recuperação de calor entre eles. O conversor de alta temperatura converte 97,2% do CO e o conversor de baixa temperatura completa para 99,5% de conversão. O trocador de calor aquece o gás reciclado e sua capacidade é calculada com base em uma diferença de temperatura definida no lado quente de 50 °C. Um excesso de calor no trocador de calor produz vapor para a rede de vapor através de um condensador/reboiler.
A unidade de remoção de CO₂ é usada para remover o CO₂ do gás, produzindo um gás de redução rico em H₂ que é retornado ao processo. A unidade de remoção de CO₂ é decidida por uma distribuição para a eficiência de remoção de CO₂, recuperação de H₂ e N₂. Dois processos de remoção de CO₂ que podem ser usados são o processo de adsorção por oscilação de pressão a vácuo (VPSA) ou processo de lavagem com amina. A escolha da unidade de remoção de CO₂ (VPSA ou amina) depende dos requisitos locais. Se houver excesso de vapor, a extração de CO₂ com demanda de energia pode ser feita com energia de vapor da planta em vez da eletricidade necessária para o VPSA. Ambas as tecnologias têm prós e contras que precisam ser mais analisados. Ambas as tecnologias funcionam com o conceito ULCORED. Também há a possibilidade de usar uma adsorção por oscilação de pressão (PSA) para remoção de CO₂ no lugar da unidade VPSA devido à alta pressão já disponível no processo.
O tipo de processo selecionado afeta o fluxograma do processo e o layout. O processo VPSA requer, incluindo criogenia e compressão a 110 kg/cm² de pressão, 260 kWh de potência por tonelada de CO₂ capturado. No caso do processo de lavagem com amina, com aminas de alto desempenho (metildiethanolamina ativada, aMDEA), o processo completo (aminas e compressão a 110 kg/cm² de pressão) requer cerca de 1,6 toneladas de vapor de baixa pressão e 160 kWh de potência por tonelada de CO₂ capturado.
A parte do gás rico em H₂ limpo contendo N₂ é retirada do processo para contrariar o acúmulo de N₂ no gás de redução. O gás de purga é um gás valioso que pode ser usado para produção de vapor ou aquecimento dentro do sistema.
O fluxograma do processo ULCORED baseado em gás natural é dado na Fig. 1.
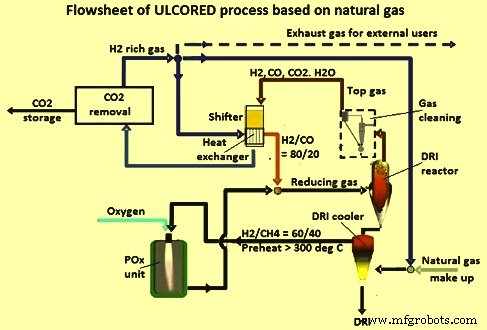
Fig. 2 Fluxograma do processo ULCORED baseado em gás natural
Processo ULCORED DR Baseado em Gaseificação de Carvão
A opção de maior economia de CO₂ com ULCORED é o uso de um gaseificador de carvão produzindo gás de síntese para a planta de DR e gás H₂ magro em CO₂ para todos os usuários da planta. Este conceito pode ser adaptado tanto para sistemas existentes quanto para sistemas adaptados (retrofit).
O conceito baseado em carvão baseia-se na produção de gás redutor usando tecnologia existente de gaseificação de carvão e dessulfurização a frio (baseada em tecnologia existente) ou dessulfurização a quente de gás. O conceito usa O₂ em vez de ar e inclui armazenamento de CO₂. O alto teor de H₂ no eixo de redução é alcançado através do conversor de gás de água. O excesso de gás H₂ é fornecido aos outros usuários da planta.
A gaseificação de carvão é uma técnica bem conhecida e espera-se que seja uma das futuras técnicas de conversão de energia após o esgotamento das reservas de petróleo e gás. Existem várias tecnologias desenvolvidas para gaseificação de carvão. Existem diferenças entre as tecnologias, mas elas geralmente funcionam com eficiência de conversão de C relativamente alta, geralmente maior que 80%. Uma grande vantagem com a gaseificação de carvão é a possibilidade de limpar eficientemente o gás de síntese (como enxofre, mercúrio, etc.) antes do uso.
Como o forno de eixo para produção de DRI opera a 6 kg/cm² de pressão, a pressão do gás do gaseificador é diminuída através de uma turbina de expansão que também recupera potência (de 30 kg/cm² para 6 kg/cm²).
O processo ULCORED DR pode ser facilmente integrado com uma unidade de gaseificação de carvão, incorporando as vantagens da originalidade do conceito de processo. O carvão é fornecido à planta de gaseificação de carvão. O enxofre é removido do gás de síntese por dessulfurização a quente ou a frio. O gás de síntese limpo é misturado com gás de reciclagem rico em H₂ limpo, pré-aquecido no resfriador de DRI ou no trocador de calor entre o conversor de alta e baixa temperatura.
Existem três maneiras diferentes para o gaseificador ser integrado com o processo ULCORED DR. O gaseificador pode ser integrado como gás de síntese a frio ou de uma forma onde a energia térmica no gás quente do gaseificador é utilizada. Três diferentes configurações foram mostradas na Fig. 3. A possibilidade de produzir excesso de H₂ para o sistema é habilitada através de bypass de gás de síntese limpo diretamente para as unidades do conversor.
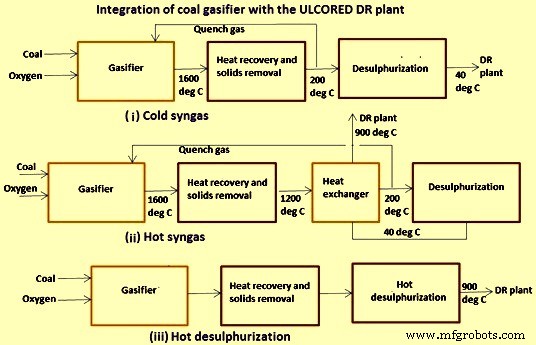
Fig. 3 Integração do gaseificador de carvão com a planta ULCORED DR
O oxigênio é consumido principalmente no gaseificador de carvão, mas também antes do eixo, em um pequeno POx, garantindo uma temperatura correta do gás de redução. O gás deslocado é o gás a ser desviado para o conversor para garantir a composição correta do gás de redução, ou seja, aumentando a quantidade de H₂. O CO₂ removido é a quantidade de CO₂ que é separada do fluxo principal do processo no processo de remoção de CO₂. O fluxograma do processo ULCORED baseado em carvão é mostrado na Fig. 4.
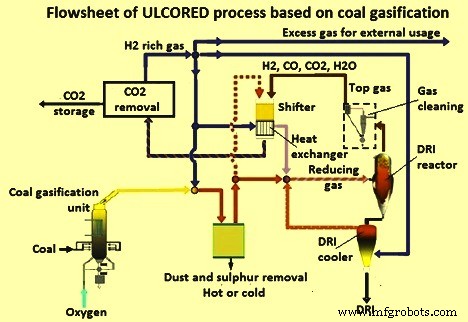
Fig. 4 Fluxograma do processo ULCORED baseado em gaseificação de carvão
O uso de um gaseificador de carvão e um conversor no sistema torna possível desviar parte do gás de síntese diretamente para o conversor, gerando mais gás do que o necessário para a planta de redução direta. Essa característica torna possível gerar um combustível magro em CO₂ para a usina siderúrgica. Torna possível ter uma única fonte de CO₂ fora do sistema, tornando possível basicamente capturar e armazenar todo o CO₂ gerado no sistema de produção de aço.
Status Atual do Processo ULCORED DR
Estudos de modelo fundamentais em profundidade para o processo ULCORED DR foram concluídos. Esses estudos de modelo incluíram modelos em escala de pelota, modelos de eixo e modelos de processo por simulações de fluxograma. Os estudos de modelo ajudaram na compreensão fundamental do processo DR, incluindo sua dinâmica. A modelagem de fluxograma ajudou na otimização do layout do processo para adequar o processo ULCORED DR no ambiente de usina siderúrgica. Diferentes abordagens adotadas durante os estudos de modelagem produziram resultados semelhantes. Esses estudos criaram uma base crível para avaliação do conceito em diferentes cenários. Balanços de material, massa, energia e cálculos de emissões de CO₂ foram realizados para 1 tonelada de saída de DRI frio com 92% de metalização e 2,76% de C.
Uma das opções interessantes de uma planta ULCORED DR é a produção de LRI (ferro menos reduzido) e um alto-forno (BF) convencional ou livre de N₂ para produzir o ferro-gusa (HM) com uma economia adicional de emissões de CO₂. O LRI é uma escolha alternativa em vez de DRI considerando os testes bem-sucedidos feitos no BF experimental da LKAB. O teste de LRI com um produto de DR reduzido a apenas 65% de grau de metalização respondeu muito positivamente no BF com condição de forno notavelmente estável e baixo consumo de coque, que foi abaixo de 200 kg/tHM.
O resultado desses estudos é que o processo ULCORED DR pode ser uma "solução rápida" para uma melhoria de campo marrom (brown field) de emissões de CO₂, especialmente onde o GN é relativamente barato. No caso de usina siderúrgica integrada com rota BF, o LRI pode ser uma escolha considerando os testes bem-sucedidos feitos no BF experimental da LKAB.
O processo ULCORED DR precisa ser testado em piloto primeiro, uma etapa que pode usar a oportunidade do forno EDRP (piloto experimental de redução direta), que a LKAB está planejando erguer nos próximos anos como complemento ao seu BF Experimental em Luleå, Suécia. As especificações do EDRP são: (i) produção de 1 tonelada de ferro por hora, (ii) recirculação de gás de topo, (iii) faixa de pressão de trabalho de 0 kg/cm² a 8 kg/cm² no forno de eixo, (iv) vazão de gás na faixa de 1.700 Nm³ a 3.100 Nm³ por hora, e (v) temperatura do forno de eixo na faixa de 900 °C a 1.050 °C.
O ULCORED provavelmente será um candidato para adaptação (retrofit) de plantas de redução direta existentes, uma vez que sua viabilidade tenha sido demonstrada em escala piloto e depois em escala demonstradora, o que também levaria 10 a 15 anos ou mais.
Processo de manufatura
- Lanternas a Gás: Evolução, Design e Fabricação Moderna
- Gás Natural: Da Extração à Distribuição — Visão Abrangente
- A Evolução e Tecnologia Moderna das Bombas de Gasolina
- Hélio: Propriedades, Produção e Fornecimento Global
- Produção de Máscaras de Gás Faciais Industriais e Padrões de Qualidade
- Sistema Avançado de Detecção de Vazamento de Gás Perigoso com Arduino
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- Soldagem a Gás Explicada: Processo, Partes e Aplicações
- Soldagem a Gás (Oxiacetilênica): Definição, Funcionamento, Vantagens e Desvantagens
- Entendendo o Processo de Extrusão: Aplicações, Materiais e Técnicas