



Principais Aspectos da Laminação de Arame: Velocidade, Temperatura e Aplicações
Características Importantes da Laminação de Arames
Os arames são normalmente laminados em um laminador de alta velocidade, onde a temperatura do aço está acima de 1.000 °C, a velocidade máxima de laminação excede 120 metros por segundo (m/s) e as bobinas de arame produzidas podem ter até 10 quilômetros (km) de comprimento. Durante a laminação de arames, geralmente são realizadas de 25 a 30 passadas em um laminador contínuo.
O arame é um material com aplicação extremamente ampla. Desde componentes para a indústria automotiva, cordões de pneus, eletrodos, elementos de fixação como porcas e parafusos, molas, fios e produtos de fio, armaduras de aço, entre outros, tudo se baseia no arame. Por isso, o laminador de arame é normalmente projetado com versatilidade em mente. Sendo um laminador de alta intensidade energética, torna-se necessário incorporar soluções ótimas no projeto do laminador sem comprometer a flexibilidade. Todas as faixas de tamanhos, materiais e ligas precisam ser produzidas de forma eficiente e com alta produtividade no laminador de arame.
Os arames devem atender aos requisitos dos usuários quanto à qualidade superficial e interna, bem como às propriedades físicas, químicas, mecânicas e metalúrgicas. Os arames passam por pós-processamento, como trefilação, forjamento ou usinagem em formatos desejados e tratamento térmico para que o produto atinja a resistência desejada. Assim, os arames devem ser capazes de garantir bom desempenho das peças produzidas onde quer que sejam utilizados e, ao mesmo tempo, ter boa trabalhabilidade nas diferentes etapas do pós-processamento.
O usuário de arames tem três requisitos básicos: (i) eliminar ou simplificar um ou mais dos processos de pós-processamento secundários ou terciários para melhorar a produtividade e reduzir o custo de processamento; (ii) melhorar a funcionalidade, ou seja, estender a vida útil, reduzir o peso ou trazer outras vantagens ao produto final para o qual o arame é usado; e (iii) eliminar o uso de substâncias ambientalmente nocivas durante os processos de pós-processamento.
Para atender aos requisitos cada vez mais rigorosos do consumidor, o laminador de arame precisa ter capacidades globais de laminação de arames sob vários aspectos: (i) melhorar a precisão dimensional; (ii) implementar laminação livre de tamanho (ou seja, laminar produtos de tamanhos variados sem trocar os cilindros); (iii) melhorar a produtividade acelerando o trabalho de troca de cilindros (reduzindo o tempo de troca de cilindros); e (iv) melhorar a qualidade superficial do produto, prevenindo a ocorrência de defeitos superficiais durante o transporte no processo de laminação.
O laminador de arame deve fornecer não apenas os materiais, mas arames que atendam aos requisitos para o longo processamento subsequente a que são submetidos nos processos secundários e terciários até a produção dos produtos finais. Além disso, como os produtos finais são usados em muitos casos como partes vitais em vários campos industriais, existem requisitos para racionalização do processo em colaborações integradas com os clientes. Portanto, o laminador deve ser capaz não apenas de atender aos requisitos de qualidade dos usuários, mas também aos seus requisitos de produtividade, rendimento, flexibilidade e custo de produção durante o processamento subsequente. Um alto rendimento do laminador, aliado à qualidade adequada do produto, é de extrema importância para o controle do custo de produção.
A capacidade de produção de um laminador de arame depende da produção em volume de alguns produtos padrão ou de um mix de produtos diversificado, consistindo de arames com grande número de graus de aço e qualidades de produto especializadas.
Basicamente, um laminador de arame precisa de: (i) instalações de aquecimento para aquecer o material inicial (tarugo) às temperaturas de laminação; (ii) instalações de laminação consistindo de gabinetes de laminação com cilindros, caixas de mancais, guias e proteções; (iii) equipamentos de dispostivo, tratamento térmico e bobinamento; e (iv) equipamentos de transporte e manuseio. Todos os equipamentos devem trabalhar em estreita coordenação com controle sobre temperaturas de laminação, perda de tempo entre passadas, perda de velocidade, empenamentos (cobbles), produtos não conformes e desvios de qualidade que levam a desvio ou até rejeição.
Requisitos de um Laminador de Arame Moderno
Existem vários parâmetros importantes (Fig. 1) para a laminação de arames em um laminador de arame. Um laminador de arame moderno é geralmente projetado para trabalhar com a filosofia de "Eficiência Global do Equipamento" (OEE - Overall Equipment Effectiveness). O valor OEE do laminador é obtido multiplicando a utilização do laminador, a eficiência do laminador e o tempo de rendimento do laminador. A utilização do laminador é o tempo operacional disponível dividido pelo tempo de produção planejado, expresso em porcentagem. A eficiência do laminador é o tempo de funcionamento dividido pelo tempo operacional disponível do laminador, expresso em porcentagem. O tempo de rendimento do laminador é o tempo para produzir o produto principal relacionado ao tempo de funcionamento. O rendimento do produto é expresso como o peso da bobina aceita dividido pelo peso dos tarugos, expresso em porcentagem.
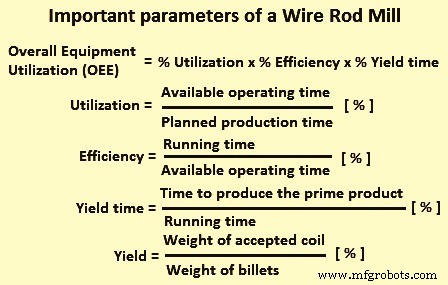
Fig. 1 Parâmetros importantes de um laminador de arame
Os laminadores de arame normalmente têm OEE menor que outros tipos de laminadores devido ao maior tempo de inatividade para troca de cilindros e gabinetes e ajustes de canais e guias durante a mudança de produtos. O OEE do laminador pode ser melhorado se esse tempo de inatividade puder ser reduzido.
A capacidade de produção teórica de um laminador é a capacidade que pode ser obtida sem quaisquer perdas, ou seja, com 100% de utilização, 100% de eficiência e 100% de rendimento. No entanto, a capacidade real depende do nível de OEE do laminador. Se o nível de OEE do laminador for 60%, a capacidade de produção do laminador será 60% da capacidade teórica. O nível de OEE em um laminador de arame de última geração com um projeto de laminador bem definido e otimizado está normalmente no nível de 80%.
O custo da baixa qualidade no laminador de arame é geralmente determinado como a soma total do custo de inspeção e das rejeições/desvios de arames devido a defeitos internos e externos. Para um laminador de alto desempenho, pode ser em torno de 10%. Pode aumentar até 30% em um laminador de arame com um mix de produtos diversificado, consistindo de arames com grande número de graus e qualidades de produto especializadas.
Em um laminador de arame moderno, o foco principal está na produtividade e qualidade. Alta utilização, eficiência e rendimento dão alta produtividade. Mas a alta produtividade por si só não é a única coisa para o sucesso de um laminador de arame. Ele deve produzir produtos que agreguem valor aos clientes e eles recebam arames de qualidade dignos dos pagamentos que estão fazendo pelos arames.
A produtividade e utilização do laminador dependem do tempo de inatividade no laminador causado por vários motivos, incluindo o layout do laminador e o mix de produtos. No laminador, o rendimento dos tarugos ao produto final é registrado em todas as etapas e o rastreamento do material no laminador acompanha as perdas que ocorrem no laminador. As principais categorias de perdas que ocorrem no laminador são: (i) perdas de tempo entre passadas, (ii) perdas de velocidade, (iii) perdas devido a empenamentos, (iv) perdas devido a desvio de qualidade, (v) perdas devido a tempo de inatividade do laminador, (vi) perdas devido a desvio/rejeição de arames durante a inspeção no lado de acabamento do laminador, e perdas de tempo devido a operações de valor agregado no caso de produção de produtos de arame especializados.
Flexibilidade do Laminador
Em um laminador de arame, o aço (tarugo) é aquecido acima de sua temperatura de recristalização e passado por vários canais dos cilindros no laminador. Projetos de passadas comuns usados em laminadores de arame são diamante-quadrado, diamante-diamante, passes em caixa, quadrado-oval, falso redondo-oval e redondo-oval. Nos laminadores de arame, normalmente é feita a laminação livre de tamanho, o que significa que arames de qualquer tamanho podem ser laminados sem as limitações dos tamanhos de passada dos cilindros mantidos no laminador. Isso também é conhecido como flexibilidade da série. Além disso, a simplificação do cronograma de passada de um laminador a montante permite que a frequência de troca de cilindros seja substancialmente reduzida. Quanto maior a faixa de tamanho do produto capaz de ser laminada com os mesmos cilindros (faixa livre de tamanho), maior é o efeito da redução da frequência de troca de cilindros. A laminação livre de tamanho não se limita ao laminador de acabamento. Também pode ser aplicada ao laminador de pré-acabamento.
Para melhorar a produtividade, há um foco em minimizar o tempo de inatividade do laminador de arame. A eficácia desse foco é geralmente aprimorada pela redução do tempo e da necessidade de troca de cilindros quando novas dimensões finais e novos graus e formatos de aço devem ser fabricados. Isso é alcançado melhorando a faixa de trabalho, também chamada de flexibilidade da série. A flexibilidade melhorada é atingida quando grande quantidade de diferentes graus de aço, com diferentes formatos e dimensões, são laminados com uma mudança mínima do cronograma de laminação. Cada grau de aço é caracterizado por seu modo específico de fluxo de material, como diferentes alargamentos, ao passar pelo espaço entre cilindros. Além disso, o tempo de partida e o tempo de espera pela temperatura correta de laminação, dependendo do grau de aço real, precisam ser diminuídos. No entanto, diferentes ciclos de aquecimento ainda causam tempos de inatividade muito altos, quando uma ampla faixa de graus deve ser laminada. Para atender às demandas de mercado atuais, que incluem lotes menores e numerosos tipos de aços, tornou-se uma necessidade que os laminadores de arame modernos mostrem um alto grau de flexibilidade.
Um aspecto especial em um laminador de arame é o uso de um projeto de passada flexível, ou canais flexíveis com alta faixa de trabalho. Com o uso de sequências de passada flexíveis, a laminação pode ser realizada nos mesmos canais para uma ampla faixa de produtos acabados, simplesmente alterando a distância entre cilindros. Assim, a troca de canais pode ser substituída por um simples deslocamento do espaço entre cilindros e isso reduz o tempo de inatividade para mudança de um produto para outro. Existe uma forte interdependência entre a flexibilidade do projeto de passada, a utilização do laminador e o rendimento.
Ao adotar um projeto de passada flexível, uma parte importante das perdas no laminador pode ser reduzida. Um projeto de passada flexível minimiza o risco de sobreenchimento de canais e criação de empenamentos durante a mudança de grau de aço. Um projeto de passada flexível também tem vantagem para o desenvolvimento de produtos quando há necessidade de introduzir novos tamanhos ou graus de aço. Além disso, uma importante melhoria do tempo de funcionamento de valor agregado pode ser alcançada com um projeto de passada flexível.
Produtividade do Laminador
O laminador de arame pode ser combinado com um laminador de barras, tendo uma saída de leito de resfriamento antes do bloco de acabamento. Isso é normalmente feito para utilizar a capacidade do laminador a montante. Quando os cilindros são trocados no bloco de arame, o laminador a montante produz barras para reduzir o tempo total de inatividade do laminador.
Os laminadores de arame modernos são geralmente laminadores de fio único. No caso de um laminador de múltiplos fios, um segundo laminador intermediário é introduzido em cada um dos fios para reduzir a influência da mudança no número de laminação simultânea nos fios. O segundo laminador intermediário pode ser na forma de um bloco de pré-acabamento. Também pode ser na forma de bloco de laminador de três cilindros. A principal característica do laminador de três cilindros é sua capacidade de suprimir as variações de dimensão entre os três cilindros canelados que laminam toda a circunferência do material laminado e, assim, reduzir o alargamento em comparação a um laminador convencional de dois cilindros. Este laminador intermediário é conhecido como laminador de calibração onde a conformação é feita por meio de baixa redução. Isso ajuda a ter uma filosofia de laminação em família a montante no laminador, reduzindo assim o tempo de reajuste.
Para aumentar a velocidade do laminador e, portanto, a produtividade do laminador, um laminador redutor/calibrador (RSM - Reducing/Sizing Mill) é instalado após um bloco de acabamento convencional. A integração de um RSM após o bloco de acabamento convencional melhora substancialmente a produtividade do laminador em tamanhos pequenos (em até 60%). Sua precisão extrema foi comprovada em muitas instalações. Além disso, em combinação com laminação em temperatura muito baixa, isso resulta em uma microestrutura mais refinada que pode eliminar processos secundários adicionais. O RSM fornece melhorias simultâneas de produtividade e qualidade do produto acabado, reduzindo custos operacionais e aumentando a qualidade do produto de arame. Ele acomoda um único projeto de passada desde o gabinete 1 no grupo de desbaste até o último gabinete do bloco de acabamento. Como facilita um único projeto de passada da mesma família, alta eficiência do laminador pode ser mantida independentemente do tamanho do produto final.
Tensões entre gabinetes são normalmente evitadas tanto quanto possível na laminação de arame, pois caso contrário, as pontas de cabeça e cauda saem da tolerância porque as extremidades livres não podem ser laminadas sob tensão. Este fato pode resultar em canais sobreenchidos e defeitos de extremidade, como rebarbas. No entanto, no bloco de alta velocidade sem torção com transmissão fixa, tensões entre gabinetes são usadas para alcançar condições de laminação estáveis. Quando tensões entre gabinetes são aplicadas à barra laminada, os canais são ajustados para dar a tolerância requerida.
Qualidade do Arame
Os arames são usados em várias aplicações. Em muitas das aplicações, os requisitos de qualidade dos arames são muito rigorosos. A qualidade inferior dos arames aumenta defeitos/desvios dos produtos finais, bem como afeta adversamente os rendimentos na ponta do cliente, o que causa insatisfação nos clientes.
Como a laminação de arame é uma laminação de alta intensidade energética, é sempre necessário que a laminação de bobinas de arame defeituosas seja reduzida ao mínimo. Às vezes, quando o defeito no tarugo é bastante grande, pode até causar empenamento no laminador. Como o comprimento do arame a partir de um tarugo é muito longo, a garantia de qualidade ao longo de todo o comprimento do arame após a laminação requer tempo e esforços. Por essa razão, o controle de qualidade dos tarugos (o material inicial antes da laminação) é de grande importância. Os tarugos defeituosos precisam ser identificados, segregados e removidos pela inspeção de tarugos. Os tarugos devem ser inspecionados tanto para defeitos superficiais quanto internos. Defeitos superficiais menores podem ser removidos por retificação (condicionamento) do tarugo.
As características importantes exigidas nos arames (especialmente em arames finos) são a alta produtividade no trabalho secundário e alta resistência após a trefilação final. A alta produtividade significa minimizar a quebra do fio durante a trefilação e emaranhamento ou, idealmente, nenhuma quebra, maior trefilabilidade direta e boa trefilabilidade sob condições severas de trefilação, como alta velocidade de trefilação. Esses requisitos cada vez mais sofisticados dos clientes são atendidos pela aplicação de padrões rigorosos a itens de controle de qualidade, como inclusões não metálicas, segregação, descarbonetação, propriedades mecânicas e microestrutura.
Normalmente, existem três requisitos principais para os arames para muitas aplicações. Estes são: (i) maior resistência, (ii) eliminação ou simplificação do pós-processamento, e (iii) menor uso de substâncias ambientalmente nocivas. Maior resistência do aço é necessária devido à redução de custos na ponta do usuário e muitas outras razões. Como, na ponta do usuário, os arames passam por diferentes tipos de trabalho secundário, como forjamento, trefilação e usinagem, bem como tratamento térmico para recozimento, têmpera, revenimento, etc., os requisitos do ponto de vista de redução de custos, economia de energia e conservação ambiental recomendam fortemente a eliminação ou simplificação do tratamento térmico e usinagem (como conformação próxima ao líquido final ou sem cavacos).
O controle de inclusões não metálicas, precipitados, transformação e estrutura metalográfica é uma medida metalúrgica chave para o aprimoramento das propriedades dos arames. O controle de inclusões não metálicas é uma das principais técnicas para aumento da resistência de aços para molas, extensão da vida útil de aços para rolamentos e eliminação de chumbo de aços de livre usinagem, etc. O controle da estrutura e forma de óxidos e sulfetos é eficaz na realização das propriedades desejadas desses aços.
Em um laminador de arame, não há concessões quando se trata de atender às propriedades do material da bobina especificadas com precisão. É aqui que o sistema de resfriamento controlado em transportador (CCC - Controlled Cooling Conveyor) desempenha um papel fundamental. A qualidade consistente e alta ao longo de toda a bobina de arame é requerida para ser controlada.
Nesse sentido, o sistema CCC desempenha um papel importante para o processamento de produtos de arame de qualidade, alcançando uniformidade desejada e propriedades metalúrgicas e mecânicas. Ele controla rigidamente as variações de resistência à tração ao redor do anel em produtos de resfriamento rápido para um desvio padrão dentro de 1% da resistência à tração média.
O sistema CCC, por uma seleção adequada do regime de resfriamento, acomoda a produção de todos os graus convencionais de aço, bem como graus de produto especiais com modos alternativos de resfriamento. Ele também otimiza o processamento de graus de aço carbono e ligados quando usado em conjunto com o RSM para laminação em baixa temperatura e resfriamento controlado, produzindo uma combinação muito boa de propriedades e controle dimensional.
O sistema CCC facilita o processamento em uma ampla faixa de condições, incluindo modos de resfriamento rápido e lento dentro de um único sistema. Essa capacidade permite que o laminador de arame produza um amplo espectro de aços carbono comuns e ligados, bem como aços inoxidáveis e outros graus especiais. O sistema CCC resulta em propriedades melhoradas dos arames no estado laminado, o que permite a produção de mais graus em condições diretamente utilizáveis, e reduz ou elimina processos subsequentes, como recozimento esferoidizante.
A laminação termomecânica (TMR - Thermo-Mechanical Rolling) no laminador de arame refina o tamanho de grão final como resultado da recristalização dinâmica. Combinada com resfriamento final em linha com água e o resfriamento controlado superior no sistema CCC, a TMR desempenha um papel significativo na determinação das propriedades do produto final. Isso é particularmente benéfico para produtos de aço de baixa liga e média liga que são subsequentemente recozidos esferoidizantes durante o processamento subsequente. A capacidade de controlar fortemente o tamanho de grão também influencia a transformação subsequente em produtos duros, como bainita e martensita, deslocando o tempo e a temperatura de início da transformação. Assim, a TMR pode minimizar o trabalho a frio direto subsequente e reduzir os tempos de recozimento.
A combinação do processamento no sistema CCC e baixas temperaturas de laminação proporciona a capacidade de reduzir a endurecibilidade em alguns graus críticos de arames. Em última análise, isso promove a formação de ferrita e retarda a evolução para bainita e martensita. O tamanho de grão refinado alcançado através da TMR melhora a difusão durante o tratamento térmico e pode resultar em tempos e temperaturas de tratamento térmico reduzidos. Para aqueles arames que não são tratados termicamente, as estruturas refinadas e complexas aumentam o aumento de resistência à tração durante a deformação a frio, produzindo várias vantagens, como: (i) resistência à tração laminada reduzida, (ii) resposta subsequente melhorada, e (iii) endurecimento por trabalho aumentado. As melhorias decorrem do refinamento de grão e controle microestrutural. O bom controle do processo de resfriamento no sistema CCC combinado com a reduzida endurecibilidade dos arames torna o processo muito estável e reduz a chance de formação de fases duras indesejadas.
Processo de manufatura
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- A Arte e Ofício das Tiaras: História, Materiais e Design Moderno
- Arame Farpado Explicado: História, Construção e Usos Modernos
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Kit MOSMusic: MOSFET, Arduino e Mais - Iluminação Sincronizada com Música
- Construa uma Máquina de Dobrar Arame 3D Controlada por Arduino – Guia Passo a Passo
- Principais Inovações em Laminação Moderna de Barras e Perfis Leves
- Características Essenciais de uma Laminação Moderna de Arame para Desempenho Ótimo
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
- Laminação de Aço: Processo de Fabricação de Precisão Explicado