



Reciclagem de Gás de Topo em Altos-Fornos: Aumentando Eficiência e Reduzindo CO₂
Processo de Alto-Forno com Reciclagem de Gás de Topo
Na área de produção de ferro-gusa (HM) por alto-forno (BF), a tecnologia mais promissora para reduzir significativamente a emissão de CO₂ (dióxido de carbono) é a reciclagem de CO (monóxido de carbono) e H₂ (hidrogênio) do gás que sai do topo do BF. O teor de CO e H₂ do gás de topo do BF tem potencial para atuar como elementos de gás redutor, e portanto sua recirculação para o BF é considerada uma alternativa eficaz para melhorar o desempenho do BF, melhorar a utilização de C (carbono) e H₂, e reduzir a emissão de CO₂. Esta tecnologia de "reciclagem de gás de topo" (TGR) baseia-se principalmente na redução do uso de C fóssil (coque e carvão) com a reutilização dos agentes redutores (CO e H₂), após a remoção do CO₂ do gás de topo do BF. Isso leva a menores requisitos de energia. Devido às vantagens de alta produtividade, alta taxa de PCI (injeção de carvão pulverizado), baixa taxa de combustível e baixa emissão de CO₂, etc., o processo TGR-BF é considerado um dos processos de ferrogusa promissores para o futuro.
No TGR-BF, oxigênio (O₂) é soprado no BF em vez de ar quente para eliminar o nitrogênio (N₂) no gás de topo do BF. Parte do gás de topo do BF contendo CO e H₂ é utilizada novamente como agente redutor no BF. O CO₂ do gás de topo do BF é capturado e então armazenado. Vários processos de reciclagem foram sugeridos, avaliados ou aplicados na prática para diferentes objetivos. Esses processos são distinguidos por: (i) com ou sem remoção de CO₂, (ii) com ou sem pré-aquecimento, e (iii) a posição de injeção.
O conceito do TGR-BF (Fig. 1) envolve muitas tecnologias que incluem: (i) injeção dos componentes redutores do gás de topo do BF, CO e H₂, nos tubos de sopro do eixo e do cadinho; (ii) redução do consumo de C fóssil devido à menor taxa de coque; (iii) uso de gás O₂ puro em vez de ar quente no tubo de sopro do cadinho (remoção de N₂ do processo); e (iv) recuperação de CO₂ puro do gás de topo do BF para armazenamento subterrâneo.
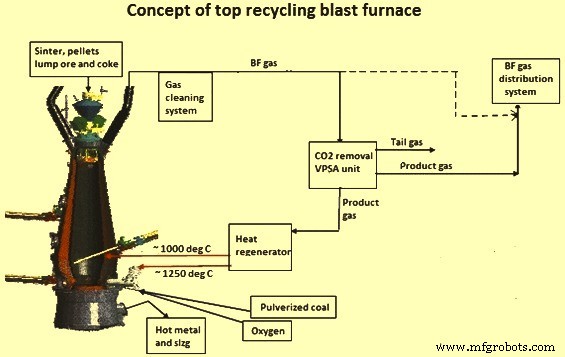
Fig. 1 Conceito de TGR-BF
O conceito de reciclagem de gás de topo foi testado experimentalmente no BF experimental (EBF) da LKAB em Luleå, Suécia. O EBF foi modificado e uma planta de separação de gás baseada em tecnologia VPSA (adsorção por oscilação de pressão a vácuo) foi construída próxima ao EBF.
História da Reciclagem de Gás de Topo do BF
Para reduzir a taxa de redutor e aumentar a produtividade do BF, vários novos conceitos baseados no processo convencional de BF foram introduzidos durante o século XX.
Já na década de 1920, um conceito foi desenvolvido para a injeção de gás redutor quente no BF. O menor volume de gás dos tubos de sopro no forno precisava ser compensado pela injeção de gás redutor pré-aquecido a 1.000 °C com 27% CO, 33% H₂ e 26% N₂ na zona inferior do eixo. Como resultado, apenas 30% do coque (na época 345 kg/tHM) foi encontrado como necessário para o processo BF. Em meados da década de 1960, essa ideia foi retomada na Bélgica e no início da década de 1970 os primeiros testes foram realizados em um BF de 4,6 m de diâmetro de cadinho na Cockerill-Seraing na Bélgica. Uma quantidade específica de 400 Nm³/tHM de gás reformado pré-aquecido até 1.000 °C foi injetada no eixo inferior do BF. Uma taxa de substituição de 0,22 kg a 0,26 kg de coque por Nm³ de gás redutor foi observada.
Investigações adicionais não foram realizadas por razões econômicas devido ao alto custo do gás natural. No final da década de 1970, trabalho de desenvolvimento para um novo processo começou na Alemanha, no qual a injeção de O₂ puro frio, combustível e gás reciclado foi realizada em dois níveis de tubos de sopro. Baseado nessa ideia, um processo foi desenvolvido no Canadá em 1984 para um BF convencional sem uma segunda fileira de tubos de sopro. A principal característica deste conceito era a injeção de carvão para substituir o coque. Ambos os conceitos nunca foram realizados e terminaram apenas como estudo.
Quase na mesma época, essa ideia foi usada pela NKK no Japão, onde uma segunda fileira de tubos de sopro foi instalada no meio do eixo. Gás redutor pré-aquecido, consistindo de gás de topo reciclado sem remoção de CO₂, foi injetado nesses tubos de sopro. O gás era aquecido por combustão parcial com oxigênio. O₂ frio, carvão e gás de topo reciclado frio foram injetados nos tubos de sopro do cadinho. A NKK testou o processo em um BF experimental com 3 tubos de sopro, volume interno de 3,9 m³ e diâmetro de cadinho de 0,95 m. A taxa de injeção de carvão pôde ser aumentada para 320 kg/tHM, enquanto a taxa de coque pôde ser reduzida para 350 kg/tHM. A escassez de gás combustível na usina siderúrgica integrada devido à reciclagem do gás de topo do BF interrompeu o desenvolvimento deste processo, já que o preço da energia elétrica e do gás natural era alto no Japão.
A primeira operação comercial de um BF com reciclagem de gás de topo foi realizada no final da década de 1980 em 12 campanhas pela RPA Toulachermet na Rússia no BF nº 2 com volume útil de 1.033 m³. Neste conceito de processo BF todo coque, gás de topo quente e quase livre de CO₂, foi soprado nos tubos de sopro do cadinho, junto com O₂ puro. O gás de topo descarbonatado foi aquecido em fogões quentes até 1.200 °C. Com este novo processo, quase 250.000 toneladas de ferro-gusa (HM) foram produzidas. A menor taxa de coque alcançada foi 367 kg/tHM, comparada à referência de 606 kg/tHM, o que significou uma redução na taxa de coque de 239 kg (39%). Durante estas campanhas, queimaduras sérias nos tubos de sopro foram vistas, levando a mudanças no design do tubo de sopro. Dificuldades com o sistema de limpeza de CO₂ finalmente pararam o processo. Levando em consideração estas investigações de fundo, o conceito de TGR-BF ULCOS (produção de aço com ultra-baixo dióxido de carbono) foi desenvolvido em 2004.
Desenvolvimento do TGR-BF ULCOS
O trabalho de desenvolvimento foi realizado em duas fases. Na primeira fase de desenvolvimento, que ocorreu de 2004 a 2009, o processo foi chamado de "novo processo de alto-forno ULCOS". Durante esta fase, três novos conceitos de processo foram desenvolvidos e testados. Na segunda fase, que começou em 2009 e foi chamada de "processo de alto-forno com reciclagem de gás de topo ULCOS", duas campanhas adicionais de TGR-BF ULCOS foram conduzidas.
Durante o desenvolvimento, modelos de balanço de calor e massa e um modelo 3-D axi-simétrico do BF foram usados para o cálculo dos principais dados e do estado interno do processo para a seleção dos melhores parâmetros operacionais. Quatro alternativas foram definidas e examinadas para a possível economia de C alcançável e a viabilidade de operar o BF sob estes novos conceitos. A conclusão foi que as alternativas 1, 3 e 4 deveriam ser capazes de alcançar uma economia de C fóssil de 21% ou mais com um alto nível de injeção de carvão pulverizado. A alternativa 2 foi rejeitada devido à baixa economia de C esperada e à necessidade de tecnologia desafiadora para aquecer o gás de reciclagem em duas etapas: primeiro em um recuperador e depois aquecimento adicional por oxidação parcial. Todas as alternativas incluíam remoção de CO₂ e injeção de gás de produto rico em CO nos tubos de sopro do cadinho, uso de O₂ puro e injeção de carvão junto com o gás redutor. Em todas as alternativas, o uso de biomassa, minério parcialmente reduzido e gás rico em hidrogênio foi considerado como uma possibilidade futura.
Na alternativa 1 (Fig. 2), o gás de produto descarbonatado é injetado frio com O₂ puro e carvão nos tubos de sopro do cadinho e quente nos tubos de sopro do eixo. Um ponto crítico nesta alternativa foi a pequena taxa de fluxo de gás frio no nível do tubo de sopro do cadinho, levando a tamanhos menores de zona de combustão (raceway) e temperaturas de chama mais altas comparadas ao processo BF normal. Além disso, um novo design de tubo de sopro foi necessário devido às pequenas taxas de fluxo de gás.
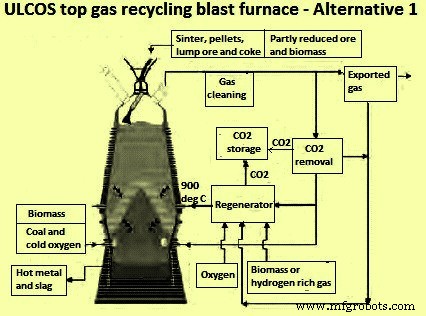
Fig. 2 Alto-forno com reciclagem de gás de topo ULCOS – Alternativa 1
Na alternativa 3 (Fig. 3), o gás de produto descarbonatado foi injetado quente nos tubos de sopro normais do cadinho junto com O₂ e carvão. Para alcançar alta economia de carbono, era necessário operar com baixa temperatura adiabática da zona de combustão (RAFT) e, ao mesmo tempo, com alta taxa de injeção de carvão.
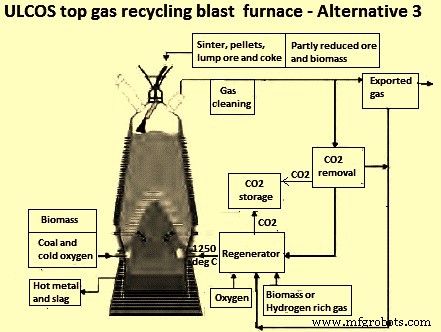
Fig. 3 Alto-forno com reciclagem de gás de topo ULCOS – Alternativa 3
Na alternativa 4 (Fig. 4), o gás de produto descarbonatado foi injetado quente nos tubos de sopro do cadinho e quente no eixo inferior. A temperatura do gás reciclado variava de temperatura ambiente a 1.250 °C.
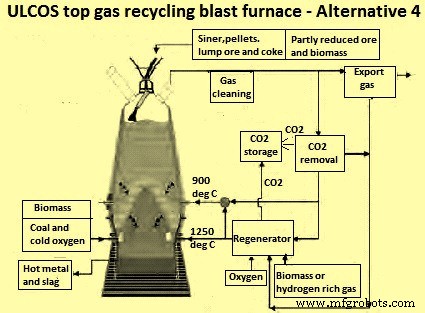
Fig. 4 Alto-forno com reciclagem de gás de topo ULCOS – Alternativa 4
Nas alternativas 1 e 4, o gás de produto também é injetado através dos tubos de sopro do eixo. As diferenças são a temperatura de injeção do gás e a posição dos pontos de injeção. Em todos os casos, a menor parte do gás foi aquecida em um sistema regenerativo. A economia esperada de C fóssil para a alternativa 1 foi de 21% a uma taxa de carvão de 170 kg/tHM, a alternativa 3 foi de 24% a uma taxa de carvão de 180 kg/tHM e a alternativa 4 foi de 25% a uma taxa de carvão de 150 kg/tHM.
Modelagem matemática das condições da zona de combustão e testes de gaseificação foram então realizados e investigações em escala de laboratório e piloto foram feitas para o projeto e engenharia dos tubos de sopro sob as restrições de injeção simultânea de gás reciclado, O₂ puro e carvão pulverizado. A geometria do tubo de sopro foi melhorada com base nos resultados dos cálculos para evitar pontos quentes e falhas durante a operação e manter um impulso suficiente do fluxo de gás para formar uma zona de combustão com profundidade suficiente.
Campanhas do Processo TGR-BF no BF Experimental
O objetivo dos testes era demonstrar a operação do EBF em um modo TGR completo com O₂ puro e PCI nos tubos de sopro do cadinho. Isso foi realizado sob as três alternativas definidas. A carga ferrosa consistia em 30% de pelotas e 70% de sinter. A taxa de produção de HM foi mantida em um nível constante de 1,5 toneladas por hora e a taxa de PCI foi variada entre 130 kg/tHM a 170 kg/tHM. Durante os diferentes períodos de teste, o volume do gás de topo reciclado foi maximizado para obter a máxima economia de C fóssil. Os resultados obtidos durante os testes no EBF foram então comparados com cálculos de modelo.
A alternativa 3 e a alternativa 4 foram testadas em 2007, durante a primeira campanha após uma partida convencional. A alternativa 3 foi testada para otimização durante o outono de 2009 na segunda campanha, que foi seguida por um teste da alternativa 1. Na terceira e última campanha durante 2010, o foco foi na alternativa 4 a 900 °C. A alternativa 4 foi considerada a alternativa preferida para o projeto de demonstração ULCOS BF em escala industrial. O limite de 900 °C para a temperatura do gás reinjetado foi definido para evitar problemas de redução de sílica por H₂ dos materiais refratários.
Durante cada campanha, medições in-situ de temperatura e composição do gás, bem como amostras do material de carga, foram obtidas do EBF com as duas sondas na carga. Para investigar o comportamento do material de carga sob as novas condições operacionais, cestas com diferentes materiais de sinter e pelotas foram carregadas no EBF pouco antes da parada da campanha. Estas cestas foram recuperadas do EBF durante a dissecação do forno após o resfriamento com nitrogênio. Isso foi feito durante as campanhas em 2007 e 2010. Na segunda campanha em 2009, apenas o resfriamento pôde ser realizado devido a um fim não preparado da campanha por causa de problema no sistema de carregamento do EBF e, portanto, nenhuma cesta foi carregada.
Durante as campanhas, amostras da zona coesiva foram recuperadas e o tamanho e formato da zona de combustão medidos para investigação adicional. As campanhas foram iniciadas com uma semana de operação normal de BF convencional (sopro de ar quente) com sinter, primeiro para aquecimento e estabilização térmica e depois para estabelecer uma referência para operação convencional de BF. Após a referência, uma parada foi feita para desconectar o soprador e conectar o gás de produto aos aquecedores de seixos (regeneradores). A partida no modo TGR-BF foi feita por sopro artificial consistindo de O₂ frio das lanças e N₂ quente dos aquecedores de seixos. Em passos progressivos, o N₂ dos aquecedores de seixos foi substituído por gás de topo descarbonatado (gás de produto).
Resultados das Campanhas do TGR-BF ULCOS
A primeira conclusão que emergiu das campanhas é que é possível operar o processo TGR-BF ULCOS. Nenhuma questão relacionada à segurança ocorreu durante as campanhas com o novo processo. A operação da unidade VPSA, que é a segunda instalação importante, foi suave e sem falhas maiores. O EBF acoplado com a unidade VPSA funcionou muito bem durante as campanhas.
No entanto, deve-se notar que a operação da unidade VPSA foi influenciada pelas mudanças na composição do gás de topo e no volume do gás do EBF. Portanto, ambas as unidades deveriam ser operadas em um relacionamento muito próximo. A taxa máxima de gás de topo reciclado alcançada durante as campanhas foi de cerca de 90%.
Durante as campanhas do processo TGR-BF, operação estável do BF foi experimentada com uma descida suave da carga e foi fácil manter a estabilidade térmica. A eficiência do gás no eixo do BF foi estável durante as diferentes alternativas e houve uma boa distribuição de gás, como mostrado pelas medições das sondas de eixo na carga. No entanto, houve algumas falhas de equipamento durante as campanhas, devido às quais o EBF teve que ser parado durante a operação sob as novas condições de processo. Algumas paradas longas precisaram voltar à etapa de operação de "operação convencional" com sopro artificial de O₂ frio e N₂ quente. As pequenas paradas exigiram apenas a parada da injeção de gás e a adição de algum coque e/ou carvão extra.
Após a partida com N₂, quando não há gás de topo do BF disponível, o gás de produto pôde ser reciclado novamente em cerca de 1 hora. Todos os problemas foram resolvidos como previsto e a estabilidade térmica do BF nunca esteve seriamente em perigo. Ao longo da campanha, a experiência adquirida e a confiança aumentada permitiram progressivamente tornar a recuperação do EBF mais rápida (em nível de produção). Cada vez durante a mudança de alternativas (3 para 4, 3 para 1), o BF foi parado por cerca de 8 horas para fazer as conexões de gás necessárias aos tubos de sopro do eixo e a troca dos tubos de sopro do cadinho.
Os experimentos realizados em nível de laboratório mostraram que o material de carga convencional não seria um problema para o novo processo. Isso foi confirmado durante as campanhas. Nenhum problema de processo particular foi relacionado às propriedades dos materiais de carga. Os resultados de ambas as sondas e amostras de escavação mostraram o perfil de redução de um forno de trabalho central, que é um baixo nível de redução na parede e um nível de redução mais alto no centro do forno para amostras de sinter e pelotas. Testes de tumbagem nas amostras de escavação mostraram comportamento de desintegração semelhante ao de um processo BF convencional, o que correspondeu aos testes de laboratório. Do trabalho de teste de carga, pôde-se concluir que as propriedades da carga como usadas no BF convencional atual parecem não ter problema para o processo TGR-BF ULCOS.
Os resultados alcançados durante as campanhas do TGR-BF ULCOS foram muito encorajadores no que diz respeito à economia de C (carvão e coque). Os testes de todas as três campanhas mostraram uma diminuição substancial na taxa de redutor, alcançada pela injeção do gás de topo do BF descarbonatado. Durante as três campanhas, a entrada de carvão e coque caiu de cerca de 530 kg/tHM para 400 kg/tHM, o que representa uma economia considerável de C. A entrada de carbono foi reduzida de 470 kg/tHM para cerca de 350 kg/tHM, resultando em uma economia de C de cerca de 25%.
Embora a alternativa 1 não pudesse ser totalmente explorada devido à parada antecipada da segunda campanha, a redução máxima na entrada de C via coque foi de 21% comparada ao período de referência sob operação convencional de BF. Para esta alternativa, uma nova tecnologia de tubo de sopro foi desenvolvida. O design do tubo de sopro consistia de tubos coaxiais com o tubo interno usado para injeção de carvão pulverizado e o tubo externo para injeção de O₂. Os três tubos de sopro instalados funcionaram muito bem e após a desmontagem, nem danos nem desgaste foram observados. O VPSA foi capaz de reciclar até 88% do gás de topo do BF.
Quanto à alternativa 3, o consumo de C pôde ser reduzido até 15% na primeira campanha com uma taxa de reciclagem de gás de topo de cerca de 72%. Os resultados desta alternativa foram menores (cerca de 15%) do que o esperado dos cálculos de balanço de calor e massa (24%), pois esta foi a primeira experiência com o modo de reciclagem de gás de topo e o processo não foi otimizado. Na segunda campanha, os resultados desta alternativa foram muito melhores, quando a redução máxima na entrada de C de cerca de 25% foi alcançada com uma taxa de reciclagem de gás de topo de até 90%.
No caso da alternativa 4, uma economia de C de 24% foi alcançada com uma taxa de reciclagem de gás de topo de 90%. Em termos de consumo de coque e carvão, houve economia de até 123 kg/tHM no novo processo (alternativa 4) comparado ao período de operação de referência. A partir destes resultados, uma boa correlação entre a quantidade de gás injetado (CO+H₂) e a redução na taxa de redutor pôde ser determinada. A entrada de C via coque e carvão pôde ser reduzida em 17 kg em média por 100 Nm³ de gás (CO+H₂) injetado.
As campanhas do EBF provaram que é possível rodar um processo BF em um nível de consumo de C fóssil muito menor quando comparado com o nível de consumo do BF atual. Uma economia de C de até 25% foi comprovada pela injeção do gás de topo descarbonatado redutor. Esta é uma queda significativa comparada ao processo BF melhor operado atualmente. De fato, a aplicação da tecnologia BF-TGR em BF moderno espera-se que leve a reduzir o consumo de C de um nível atual de cerca de 405 kg C/tHM para um nível de cerca de 295 kg C/tHM.
A unidade VPSA operou de forma estável. Observou-se que a unidade VPSA pôde tratar 97% do gás de topo do BF. A fração de volume média de CO₂ no gás injetado foi de cerca de 2,67% e a taxa de recuperação de CO foi de 88%, atendendo aos requisitos de quantidade e qualidade. Combinado com unidades VPSA e CCS, as emissões de CO₂ reduzidas pelo processo TGR-BF poderiam chegar a 1.270 kg/tHM, o que representa 76% das emissões totais de CO₂ no processo de ferrogusa. 24% da redução de CO₂ foi pela reciclagem de gás e os outros 52% foram transportados e armazenados no subsolo pelo CCS.
Do ponto de vista do processo, pode-se afirmar que a operação ULCOS é mais estável que a operação convencional de BF, no que diz respeito à temperatura e qualidade do HM. Isso parece essencialmente devido à menor influência da reação de perda de solução relacionada aos níveis muito mais baixos de taxa de redução direta (DRR). O menor valor observado deste DRR é 5%. Não houve indicação nos resultados operacionais de que este era realmente o valor mínimo que poderia ser alcançado no TGR-BF ULCOS. A qualidade do HM foi amplamente impactada pela operação do TGR-BF ULCOS. Especialmente, uma diminuição substancial do teor de silício (maior que 1% absoluto) e um aumento correlato do teor de C foram observados. Deve-se, no entanto, apontar que o teor de silício na operação convencional de BF é muito menor (cerca de 0,5% no BF convencional contra cerca de 2,0% no EBF), e portanto, uma mudança tão grande não deve ser esperada durante a aplicação do processo TGR-BF ULCOS em escala industrial.
As campanhas de teste do TGR-BF ULCOS mostraram que o novo processo TGR-BF é viável e fácil de operar. Pode ser operado com boa segurança, alta eficiência e forte estabilidade. As campanhas de teste provaram que é possível alternar a operação do EBF entre 4 modos de operação (convencional, alternativas 1, 3 e 4). Também provou que é possível operar o processo BF e a planta de separação de gás VPSA em circuito fechado. As economias de C obtidas foram consistentes com as previsões dos cálculos de fluxograma. Os testes também indicaram que materiais de carga convencionais (sinter, pelota e coque) são adequados para o processo TGR-BF ULCOS.
Com base na experiência das campanhas do EBF, os itens que requerem atenção para aplicação industrial segura e sustentável do processo TGR-BF ULCOS são: (i) risco de vazamento de gás no nível do tubo de sopro pode exigir que o nível do tubo de sopro seja fisicamente separado da casa de vazamento para proteção contra incêndio; (ii) risco de vazamento devido a curvatura de flanges em altas temperaturas; (iii) alongamento da chaminé dos fogões quentes/aquecedor para evitar gás venenoso nos arredores; (iv) para evitar falhas na fase de partida, o pessoal operacional deve ser treinado com gás artificial durante teste de funcionamento; (v) parâmetros de injeção ótimos são importantes para evitar acúmulo/entupimento no bico do tubo de sopro; (vi) importância do controle individual do fluxo de sopro para os tubos de sopro para evitar acúmulo excessivo de O₂ e carvão pulverizado no tubo de sopro em caso de entupimento; (vii) seleção de refratário e fabricação de itens refratários devem ser modificados e o uso de âncoras de aço carbono deve ser, se possível, evitado, ou alternativamente outros materiais que não aço carbono devem ser usados, ou aço revestido com alumina; e (viii) é importante evitar a corrosão por poeira metálica por meio de uma seleção cuidadosa de peças metálicas.
Os resultados dos testes mostraram que a alternativa 4 teve o melhor efeito de redução de emissões e foi selecionada como primeira escolha para o teste no BF em escala industrial durante a próxima etapa.
Processo de manufatura
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Soldagem a Gás (Oxiacetilênica): Definição, Funcionamento, Vantagens e Desvantagens