



Aprimorando a Qualidade do Aço Através de Tecnologias Avançadas de Limpeza
Limpeza do Aço e Tecnologias de Aço Limpo
A limpeza do aço é um fator importante que decide a qualidade do aço. Pode ter uma influência notável nas propriedades do aço, como resistência à tração, conformabilidade, tenacidade, soldabilidade, resistência à trinca, resistência à corrosão e resistência à fadiga, etc. A demanda por melhores propriedades mecânicas dos aços pelos consumidores de aço instou os produtores de aço a melhorar a limpeza do aço.
No ambiente atual, a melhoria da limpeza do aço tornou-se uma necessidade para a indústria siderúrgica. Guiou o desenvolvimento dos processos de refino secundário. A força motriz por trás desses desenvolvimentos tem sido permitir novos aços que podem tolerar aplicações altamente exigentes, como componentes de transmissão para a indústria automotiva, e peças de construção e tubos para ambientes agressivos e corrosivos.
Aços limpos referem-se aos aços que estão livres de inclusões. Inclusões são partículas não metálicas incorporadas na matriz do aço. Além da redução de inclusões de óxidos não metálicos e controle de sua morfologia, composição e distribuição de tamanho, aços limpos requerem redução de outros elementos de impureza residuais, como fósforo (P), enxofre (S), oxigênio total (O₂), nitrogênio (N₂), hidrogênio (H₂), às vezes carbono (C), e elementos traço como arsênio (As), estanho (Sn), antimônio (Sb), selênio (Se), cobre (Cu), chumbo (Pb) e bismuto (Bi). Estes elementos de impureza variam com diferentes graus de aço. Alguns elementos são prejudiciais a certo grau de aço, mas podem ser menos prejudiciais ou até úteis a outro grau de aço. Em outras palavras, os elementos de controle são diferentes para diferentes requisitos de desempenho necessários do aço.
Para alcançar uma limpeza satisfatória no aço, é necessário controlar e melhorar uma ampla gama de práticas operacionais ao longo dos processos de produção de aço. Estas incluem: (i) adições de agentes desoxidantes e ferro-ligas, (ii) tratamentos metalúrgicos secundários, e (iii) sistemas de proteção e prática de lingotamento.
Histórico do Desenvolvimento de Aço Limpo
O termo "aço limpo" foi cunhado em meados do século XX. Foi o tempo em que a produção de aço começou a aumentar globalmente. Naquele tempo, entendeu-se que a qualidade do aço também deve ser considerada como uma questão especial e importante. Avanços na produção de aço desde então resultaram no desenvolvimento de muitos graus de aço com níveis muito baixos de impurezas. Nos últimos anos, novos aços "limpos e ultra-limpos" foram desenvolvidos e comercializados para atender aos requisitos de qualidade atuais e futuros necessários pela indústria consumidora de aço. A limpeza do aço também melhorou significativamente as propriedades mecânicas (como resistência à fadiga e tenacidade ao impacto) e a resistência à corrosão dos aços.
O conceito de limpeza nasceu inicialmente da observação sob microscópio óptico de inclusões não metálicas (NMIs) pela nascente disciplina da metalografia durante meados do século XX. A limpeza era avaliada contra imagens padrão de campos microscópicos, onde a geometria (forma e tamanho) e distribuição das NMIs era distinguida contra vários tipos de imagens. O observador treinado estabeleceu que algumas formas eram aceitáveis em alguns graus de aço e que inclusões menores geralmente eram mais aceitáveis que as maiores. Embora a composição das inclusões não estivesse disponível na época, o observador estabeleceu uma correspondência entre graus e composição de inclusões por famílias (sulfetos, silicatos, aluminatos, alumina e inclusões compostas) baseada no teor de S e histórico de desoxidação do aço.
Estes métodos desenvolvidos no século XX foram logo padronizados. Eles anteciparam o uso geral dos processos de refino secundário e da lingotagem contínua dos aços. O desenvolvimento adicional do conceito de limpeza prosseguiu explorando várias questões em paralelo, conectadas com a físico-química da produção de aço, desenvolvimento de novos reatores de processo, e novas soluções inovadoras para controlar composição, forma, tamanho e distribuição de inclusões que, com o tempo, se tornaram rotinas da prática de produção de aço. Uma visão moderna de limpeza emergiu deste esforço de construção de conceito feito durante os primeiros 30 a 40 anos. Além disso, o assunto da limpeza do aço atingiu algum grau de maturidade agora, especialmente para os novos processos de refino secundário e para aqueles aços produzidos pelo processo de lingotagem contínua.
Inclusões Não Metálicas
As NMIs são constituídas por fases vítreo-cerâmicas incorporadas na matriz do aço. A presença de NMIs no aço é a principal razão que afeta a limpeza do aço. NMIs em aços vêm de muitas fontes, que incluem as seguintes.
Produtos de Desoxidação
Exemplo de tal inclusão são as inclusões de alumina (Al₂O₃) que causam a maioria das inclusões indígenas em aço de baixo carbono morto por alumínio (Al) (LCAK). Estas inclusões são geradas pela reação entre o O₂ dissolvido e o agente desoxidante adicionado, como Al. Inclusões de Al₂O₃ são dendríticas quando formadas em ambiente de alto O₂, ou podem resultar da colisão de partículas menores.
Produtos de Reoxidação
Exemplo de tal inclusão é a inclusão de Al₂O₃ gerada quando: (i) o Al remanescente no aço líquido é oxidado por FeO na escória, ou (ii) pela exposição do aço líquido à atmosfera.
Arraste de Escória
O arraste de escória ocorre quando fundentes metalúrgicos são arrastados durante a transferência entre vasos de produção de aço. O arraste de escória forma inclusões líquidas que são geralmente esféricas.
Inclusões Exógenas
Estas inclusões são de outras fontes, como sujeira solta, tijolos refratários quebrados e partículas de revestimento refratário. São geralmente grandes e de formato irregular. Podem atuar como sítios para nucleação heterogênea de Al₂O₃.
Inclusões de Reação Química
Estas inclusões são os produtos de modificação de inclusão quando o tratamento com Ca (cálcio) é realizado inadequadamente.
A distribuição de tamanho de inclusão é muito importante, pois inclusões grandes são as mais prejudiciais às propriedades mecânicas do aço. Um kg de aço LCAK tipicamente contém 10.000.000 a 1.000.000.000 inclusões, incluindo apenas 400 inclusões de tamanho 80 mícrons a 130 mícrons, dez inclusões de tamanho 130 mícrons a 200 mícrons, e menos de uma inclusão de tamanho 200 mícrons a 270 mícrons. Obviamente, detectar as raras inclusões grandes é muito difícil. Embora as inclusões grandes sejam em muito menor número que as pequenas, sua fração de volume total pode ser grande. Às vezes, um defeito catastrófico é causado por apenas uma única inclusão grande em toda uma panela de aço. Assim, aço limpo envolve não apenas controlar o teor médio de inclusão no aço, mas também evitar inclusões maiores que o tamanho crítico prejudicial ao produto.
As NMIs constituem uma nuvem de fases dispersas na matriz de aço e definida por um conjunto multidimensional de parâmetros, incluindo composição, forma, tamanho e distribuição. Esta descrição completa normalmente não está prontamente disponível e uma das principais questões relacionadas à avaliação da limpeza é observar amostras representativas para estimar estes parâmetros com uma precisão e representatividade razoáveis. Uma dificuldade está relacionada a inclusões grandes (de tamanho 100 mícrons ou mais), que são muito raras e, portanto, difíceis de ver, a menos que amostras de tamanho muito grande sejam analisadas.
Outra questão é devida ao fato de que a população das NMIs depende do tempo (na linha do tempo do processo da aciaria) e da temperatura. Assim, uma amostra de panela, coletada e analisada com cuidado e fineza, pode dar uma estimativa razoavelmente boa da limpeza ali e então, mas pode ter quase nenhuma conexão, seja qual for, com a limpeza do aço sólido. Portanto, há necessidade de avaliar quando uma amostra representativa de aço líquido deve ser tomada para avaliar tanto a composição do aço quanto a limpeza de NMI.
Tipos de Inclusões Não Metálicas
Com base em seu tamanho, as inclusões são ou micro-inclusões (tamanho 1 mícron a 100 mícrons) ou macro-inclusões (tamanho mais de 100 mícrons). Macro-inclusões são prejudiciais. Micro-inclusões são benéficas, pois restringem o crescimento de grão, aumentam o limite de escoamento e dureza. Micro-inclusões atuam como núcleos para precipitação de carbonetos e nitretos. Macro-inclusões são requeridas para serem removidas. Micro-inclusões podem ser usadas para aumentar o endurecimento dispersando-as uniformemente na matriz.
De acordo com uma classificação tradicional, existem dois principais tipos de NMIs em função de sua origem. São eles: (i) inclusão endógena, e (ii) inclusão exógena (Fig. 1).
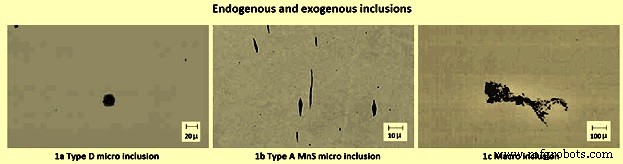
Fig. 1 Inclusões endógenas e exógenas
A endógena é a micro-inclusão que é formada pelos efeitos físico-químicos que ocorrem durante o processo de fusão e solidificação. A inclusão endógena é formada por precipitação dentro da fase líquida devido à diminuição da solubilidade das espécies químicas contidas nos aços. Também pode ser formada a partir do O₂ e S remanescentes após o processo de desoxidação e dessulfuração ou através de reoxidação (Fig. 1a e 1b). Esta classe de NMI não pode ser completamente eliminada do aço, mas a diminuição de sua fração de volume e do tamanho médio deve ser levada sob rigoroso controle para evitar a ativação de fenômenos danosos.
Ao contrário, a inclusão exógena é macro-inclusão que é devida à consequência do aprisionamento de materiais não metálicos vindos de escória, fragmentos refratários ou de pós de cobertura e proteção usados para proteger o aço e evitar aderência durante a lingotagem (Fig. 1c). A NMI pertencente a esta classe pode ser caracterizada por grande tamanho e sua origem não pode ser imediatamente reconhecível, embora sua presença possa comprometer fortemente a solidez microestrutural dos aços e a confiabilidade mecânica associada.
As NMIs têm uma forte influência na qualidade e desempenho dos aços. Estas inclusões são principalmente compostos químicos de metais como ferro (Fe), manganês (Mn), Al, silício (Si) e Ca, etc., com não metais como O₂, S, N₂, C e H₂.
Vários tipos de NMIs são: (i) óxidos como FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, e MnO·SiO₂, etc.; (ii) sulfetos como FeS, CaS, MnS, MgS, Ce₂S₃; (iii) nitretos como TiN (nitretos de titânio), AlN, VN (nitreto de vanádio), e BN (nitreto de boro), etc.; (iv) oxissulfetos como MnS·MnO, e Al₂O₃·CaS, etc.; (v) carbonitretos como carbonitretos de titânio (Ti), vanádio (V), e nióbio (Nb), etc.; e (vi) fosfetos como Fe₃P, Fe₂P, Mn₅P₂. A ferramenta fundamental para a descrição da composição química das NMIs de óxido é o diagrama de fase ternário (CaO-SiO₂-Al₂O₃), porque este é o principal sistema que rege a formação destes compostos não metálicos. Esta classe de NMIs é formada pelos elementos desoxidantes adicionados à fusão de aço para remover o teor de O₂. As inclusões de nitreto desempenham um efeito prejudicial piorado pela forma peculiar em aresta que aumenta a amplificação das tensões desenvolvidas na interface entre a NMI e a matriz metálica.
Com base no conteúdo mineralógico, as inclusões de O₂ são classificadas como: (i) óxidos livres como FeO, MnO, Cr₂O₃ (óxido de cromo), SiO₂, e Al₂O₃, etc.; (ii) espinélios como ferritas, cromitos, e aluminatos; e (iii) silicatos como SiO₂ com uma mistura de óxidos de Fe, Mn, Cr (cromo), Al (alumínio), e W (tungstênio), bem como silicatos cristalinos.
Outra classificação das NMIs é por estabilidade. As NMIs são bastante estáveis ou instáveis. Inclusões instáveis são sulfetos de Fe e Mn, bem como alguns óxidos livres.
Conforme a morfologia das inclusões, as inclusões podem ter: (i) forma globular, (ii) forma de plaqueta, ou (iii) forma poliedrica. Forma globular das inclusões é desejável. Certas inclusões como MnS, oxissulfetos, aluminatos de ferro e silicatos são globulares. Forma de plaqueta das inclusões é indesejável. Aços desoxidados por Al contêm MnS na forma de filmes finos localizados ao longo dos contornos de grão. Inclusões com forma poliedrica não são muito prejudiciais.
Os elementos químicos inicialmente envolvidos na limpeza são principalmente os não metais da tabela periódica de Mendeleev, porque eles mostram maior solubilidade no aço líquido do que no sólido. Estes são principalmente C, N₂, O₂, P, S, Se e H₂. A esta lista, os vizinhos metaloides na tabela como B (boro), As, Sb, e Te (telúrio) podem ser adicionados. Alguns destes elementos originam-se de matérias-primas primárias (P, S, As, Sb) ou do ferro-gusa do alto-forno, enquanto a maioria dos outros é devida à contaminação pela atmosfera (O₂, N₂ e H₂) e à prática operacional usada na produção de aço, ou são adicionados voluntariamente (C, Se, Te e B).
Os sulfetos são frequentemente a consequência do tratamento com Ca aplicado para modificar as inclusões de óxido, mas as pequenas e finamente dispersas inclusões de CaS altamente refratárias podem ser prejudiciais para a lingotagem (entupimento de bico) e para o efeito danoso. Ao contrário, as NMIs de MnS (frequentemente modificadas pela combinação com CaS) são úteis para a trabalhabilidade de ferramentas de corte durante a usinagem do aço.
Três mecanismos principais foram reconhecidos na origem das NMIs. Estes mecanismos estão relacionados aos efeitos danosos desempenhados pelas fases não metálicas contra a matriz metálica. Estes mecanismos consideram as NMIs como: (i) elementos de entalhe que amplificam o campo de tensão ao redor das NMIs, (ii) tanques pressurizados de gás que progressivamente migram para as NMIs gerando um campo de tensão ao redor das NMIs, e (iii) fases não metálicas que geram uma tensão residual devido ao diferente coeficiente de expansão térmica associado à fase metálica e às vítreo-cerâmicas.
Métodos de Avaliação da Limpeza do Aço
Conhecer precisamente o teor real de inclusão no aço é vital tanto para melhorar a qualidade do aço quanto para prever como um componente feito do aço vai performar. Para estudar e controlar a limpeza do aço, é crítico ter métodos precisos para sua avaliação. A quantidade, distribuição de tamanho, forma e composição das inclusões devem ser medidas em todas as etapas da produção de aço. Técnicas de medição variam de métodos diretos, que são precisos mas custosos, a métodos indiretos, que são rápidos e baratos, mas apenas confiáveis como indicadores relativos.
Métodos Diretos
Existem vários métodos diretos para avaliar a limpeza do aço e eles são resumidos abaixo.
Observação por Microscópio Metalográfico (MMO) – Este é o método tradicional no qual fatias bidimensionais através de amostras de aço são examinadas com um microscópio óptico e quantificadas a olho. Nele, os resultados são avaliados usando escalas como a escala de referência JK. Esta técnica é apenas adequada para qualificar inclusões entre 2 mícrons a 15 mícrons e é limitada a tamanhos de amostra muito pequenos. Este método não fornece nenhum dado sobre a composição química das inclusões. Problemas surgem ao interpretar fatias através de inclusões de formato complexo. Embora existam alguns métodos para relacionar resultados bidimensionais à realidade tridimensional, isso é geralmente muito problemático.
Análise de Imagem – Este é um aprimoramento do MMO que melhora a avaliação visual usando avaliação de computador de alta velocidade de imagens de microscópio video-escaneadas para distinguir regiões escuras e claras baseadas em um corte de escala de cinza. Este método pode facilmente avaliar áreas maiores e maior número de inclusões que o MMO, mas está sujeito a erros como confundir arranhões, pitting e manchas com NMIs.
Impressão de Enxofre – Este é um método macroscópico popular e barato que distingue macro-inclusões e trincas por ataque de áreas ricas em enxofre. Está sujeito aos mesmos problemas que outros métodos bidimensionais.
Teste de Fratura Azul – É uma técnica historamente bem estabelecida usada para revelar macro-inclusões maiores que 0,5 mm. É realizado em uma área de seção transversal de uma barra que foi endurecida, fraturada e depois revenida azul para aumentar a visibilidade dos defeitos.
Método de Lama (Eletrolise) – Este é um método preciso, mas demorado. Uma amostra de aço relativamente grande (200 g a 2 kg) é completamente dissolvida em ácido clorídrico (HCl) e as NMIs que permanecem não dissolvidas são coletadas para contagem e análise adicional. Alternativamente, para proteger inclusões de FeO, a maior parte da dissolução é realizada aplicando corrente elétrica através da amostra de aço imersa em uma solução de FeCl₂ ou FeSO₄. Este método é usado para revelar as inclusões individuais intactas.
Fusão por Feixe de Elétrons (EB) – Uma amostra de aço é fundida por um feixe de elétrons sob vácuo. As inclusões flutuam para a superfície superior e formam uma balsa no topo da amostra fundida. O índice EB usual é a área específica da balsa de inclusão. Um método aprimorado EB-EV (valor extremo) foi desenvolvido para estimar a distribuição de tamanho de inclusão. Isso é feito medindo o tamanho máximo de inclusão em vários campos da balsa e extrapolando os resultados sobre toda a balsa, assumindo uma distribuição exponencial de tamanho de inclusão.
Fusão em Crisol Frio (CC) – As inclusões são primeiro concentradas na superfície da amostra fundida como na fusão EB. Após o resfriamento, a superfície da amostra é então dissolvida, e as inclusões são filtradas do soluto. Este método melhora a extração por lama.
Microscopia Eletrônica de Varredura (MEV) – Este método revela claramente a morfologia tridimensional e a composição de cada inclusão examinada. A composição é medida com analisador de microsonda eletrônica (EPMA). MEV é capaz de avaliar grandes áreas e fornece dados ricos sobre química, morfologia e tamanho de inclusão.
Espectrometria de Emissão Óptica (EEO) com Análise de Discriminação de Pulso (PDA) – O método EEO é convencionalmente usado para análise de elementos dissolvidos no aço. Esta técnica foi ainda melhorada para analisar o teor total de O₂, distribuição de tamanho e composição de micro-inclusões dentro de 10 minutos da coleta da amostra. Para discriminar inclusões sólidas (EEO-PDA), o registro de luz é feito na frequência da faísca de emissão. Características elétricas são definidas para otimizar a razão de luz entre o sinal de fundo dos elementos dissolvidos e o sinal de perturbação devido a heterogeneidades como inclusões. O número de picos de Al de alta intensidade da faísca é o índice PDA.
Detecção de Inclusões Mannesmann por Análise de Pranchas (MIDAS) – Amostras de aço são primeiro laminadas para remover porosidade e então ultrassonicamente escaneadas para detectar inclusões sólidas e inclusões sólidas compostas / poros de gás. Este método foi recentemente redescoberto como o método de "laminação a quente de amostragem líquida (LSHP)".
Analisador de Tamanho de Partícula por Difração a Laser (LDPSA) – Esta técnica a laser pode avaliar a distribuição de tamanho de inclusões que foram extraídas de uma amostra de aço usando outro método como lama.
Escaneamento Ultrassônico Convencional (CUS) – Este método pode obter distribuições de tamanho de inclusões maiores que 20 mícrons em amostras de aço solidificado.
Escaneamento de Amostra Cônica – Neste método, um volume em forma de cone de aço lingotado continuamente é escaneado com um detector em espiral, como um sistema ultrassônico sólido, que detecta automaticamente inclusões superficiais em cada localização na área da amostra, incluindo da superfície à linha central.
Decomposição Térmica Fracionada (FTD) – Inclusões de diferentes óxidos são seletivamente reduzidas em diferentes temperaturas, como óxidos baseados em Al₂O₃ a 1.400 °C a 1.600 °C, ou inclusões refratárias a 1.900 °C. O teor total de O₂ é a soma dos teores de O₂ medidos em cada etapa de aquecimento.
Espectrometria de Massas por Microsonda a Laser (LAMMS) – Partículas individuais são irradiadas por um feixe de laser pulsado, e a menor intensidade de laser acima de um valor limiar de ionização é selecionada para seus padrões de espectro característicos devido aos seus estados químicos. Picos em espectros LAMMS são associados a elementos, baseados em comparação com resultados de amostras de referência.
Espectroscopia Fotoeletrônica de Raios X (XPS) – Este método usa raios X para mapear o estado químico de inclusões maiores que 10 mícrons.
Espectroscopia de Elétrons Auger (AES) – Este método usa feixes de elétrons para mapear o estado químico do método de fotoespalhamento. Sinais de fotoespalhamento de inclusões (que foram extraídas de uma amostra de aço usando outro método como lama) são analisados para avaliar a distribuição de tamanho.
Analisador de Limpeza de Metal Líquido (LIMCA) – Este é um sensor on-line que detecta inclusões diretamente no líquido. Partículas que fluem para este sensor através de seu pequeno orifício são detectadas porque mudam a condutividade elétrica através de um intervalo.
Análise por Contador Coulter – Este método, que é similar ao LIMCA, pode ser usado para medir a distribuição de tamanho de inclusões extraídas por lama e suspensas em água (inclusões maiores que sub-mícron).
Técnicas Ultrassônicas para Sistema Líquido – Este método captura as reflexões de pulsos de ultrassom para detectar inclusões on-line no aço líquido.
Método de Teste Ultrassônico Imerso – É usado para testar inclusões maiores e produz resultados impressionantes. Para testar inclusões com tamanho acima de 120 mícrons, uma única amostra de 500.000 m³ de aço, usinada plano-paralela, e imersa em um tanque de água é escaneada com uma sonda de 10 MHz. Isto é equivalente a 16.000 testes de fratura azul. Este teste não produz informação sobre a composição química das inclusões, mas é uma ferramenta importante para o processo. Para testar inclusões menores, é possível aumentar a frequência da sonda ultrassônica para 15 MHz, 25 MHz, 50 MHz, ou até mais alto. No entanto, à medida que a frequência e resolução aumentam, o volume da amostra diminui.
Métodos Indiretos
Devido ao custo, requisitos de tempo e dificuldades de amostragem, a limpeza do aço é normalmente medida na indústria siderúrgica usando O₂ total, captação de N₂, e outros métodos indiretos.
Medição de O₂ Total - O O₂ total no aço é a soma do O₂ livre (O₂ dissolvido) e o O₂ combinado como NMIs. O₂ livre ou "ativo" pode ser medido relativamente facilmente usando sensores de O₂. É controlado por termodinâmica de equilíbrio com elementos desoxidantes, como Al. Como o O₂ livre não varia muito, o O₂ total é uma medida indireta razoável da quantidade total de inclusões de óxido no aço. Devido à pequena população de inclusões grandes no aço e ao pequeno tamanho de amostra para medição de O₂ total (normalmente 20 g), provavelmente não há inclusões grandes na amostra. Mesmo se uma amostra tem uma inclusão grande, é provável que seja descontada devido à leitura anormalmente alta. Assim, o teor de O₂ total realmente representa o nível de pequenas inclusões de óxido, mas não as maiores. Um baixo teor de O₂ total, no entanto, diminui a probabilidade de grandes inclusões de óxido. Assim, O₂ total ainda é um índice muito importante e comum de limpeza do aço. O₂ total em aço LCAK diminuiu constantemente com o passar dos anos, à medida que nova tecnologia é implementada. Por exemplo, usinas com desgasificação a vácuo alcançam menor O₂ total (10 ppm a 30 ppm) que usinas com apenas agitação a gás na panela (35 ppm a 45 ppm). O₂ total geralmente cai após cada etapa de processamento, como na panela 40 ppm, no distribuidor 25 ppm, no molde 20 ppm, e no aço lingotado 15 ppm.
Captação de N₂ – A diferença no teor de N₂ entre vasos de produção de aço (especialmente panela e distribuidor) é um indicador do ar arrastado durante operações de transferência. Após a desoxidação, o baixo teor de O₂ dissolvido do aço permite absorção rápida de ar. A captação de N₂ serve assim como uma medida indireta grosseira de O₂ total, limpeza do aço, e problemas de qualidade de inclusões de reoxidação. Com a implementação de nova tecnologia e operação melhorada, a captação de N₂ diminuiu ao longo dos anos. Normalmente, a captação de N₂ pode ser controlada a 1 ppm a 3 ppm da panela ao molde. Com operações de transferência ótimas para diminuir o arraste de ar, a captação de N₂ pode ser reduzida durante lingotagem em estado estacionário a menos de 1 ppm. O nível de N₂ em aço LCAK é controlado geralmente no nível de 30 ppm a 40 ppm na maioria das usinas. É controlado principalmente pela operação do conversor ou forno elétrico, mas é afetado pelas operações de refino e proteção.
Medição de Perda de Al Dissolvido – Para aços LCAK, a perda de Al também indica que a reoxidação ocorreu. No entanto, esta é uma medida menos precisa que a captação de N₂, pois o Al também pode ser reoxidado pela escória.
Medição de Composição da Escória – Análise da evolução da composição da escória antes e depois das operações pode ser interpretada para estimar a absorção de inclusões na escória. Além disso, o arraste de escória de um vaso particular pode ser determinado pela correspondência de elementos traço na escória e composições de inclusões.
Entupimento de Bico de Entrada Submerso (SEN) – Curta vida do SEN devido a entupimento é geralmente um indicador de baixo nível de limpeza do aço. Pequenas inclusões de Al₂O₃ em aço LCAK são conhecidas por causar entupimento de bico. Portanto, a frequência de entupimento do SEN é outro método grosseiro para avaliar a limpeza do aço.
Assim, vê-se que não há uma única técnica ideal para avaliar a limpeza do aço. Algumas técnicas são melhores para monitoramento de qualidade, enquanto outras são melhores do ângulo de investigação de problemas. Portanto, é necessário combinar vários métodos juntos para dar uma avaliação mais precisa da limpeza do aço em uma usina siderúrgica. A quantificação confiável de inclusões tornou possível o desenvolvimento de uma nova geração de aços limpos.
Tecnologias e Práticas Operacionais para Aços Limpos
O refino secundário tornou-se uma ferramenta aceita para gerenciar a limpeza do aço, pois torna possível não apenas fazer adições ao aço líquido sob condições controladas, mas também contribui para agitação cuidadosa escória-metal, redução de escória, ajuste de temperatura, coalescência de inclusões, eliminação por flotação e aprisionamento na escória e controle de composição, desgasificação a vácuo, e às vezes desoxidação por C, etc. As funções necessárias para aços de engenharia tornaram-se disponíveis para os produtores de aço e um subconjunto delas está sendo usado para todos os graus de aço e isso tornou a distinção entre qualidade comercial e aços especiais um pouco difusa.
Uma característica importante do refino secundário e da lingotagem contínua é que as funções metalúrgicas estão espalhadas no espaço ao longo da linha de equipamentos, implantadas ao longo de uma escala de tempo, e portanto podem ser padronizadas, às vezes automatizadas e melhor controladas. Por outro lado, as fontes de contaminação se multiplicaram, mas também podem ser melhor controladas. A panela para distribuidor (bico da panela, comporta deslizante, proteção a gás do jato da panela, etc.), distribuidor (pó, vertedores, barragens e defletores, e elementos de borbulhamento, etc.), distribuidor para molde (bico, comporta deslizante ou haste de tampão, bico submerso e borbulhamento a gás, etc.), molde (pó de molde, controle de nível do molde, e geometria do bico submerso, etc.), lingotagem contínua em si (reta, molde curvo, molde reto e curvo, agitação eletromagnética, freio eletromagnético, e moldes de formato transversal de lingotadores de placa fina, etc.), todos se tornaram parte da cadeia de processo e se transformam em verdadeiros reatores metalúrgicos. A expressão "metalurgia do distribuidor" tornou-se comum e a máquina de lingotagem contínua, especialmente seu molde, também atua como um reator metalúrgico, onde o destino das NMIs continua a ser decidido.
Estas grandes números de tecnologias e práticas operacionais ao longo dos processos de refino secundário para melhorar a limpeza no aço, incluem o tempo e local das adições dos agentes desoxidantes e ferro-ligas, a extensão e sequência dos processos de refino secundário, agitação e operações de transferência, sistemas de proteção, geometria e práticas do distribuidor, a capacidade de absorção dos vários fundentes metalúrgicos, e práticas de lingotagem.
A formação e o controle da composição química das NMIs envolvem as diferentes etapas dos processos de produção e os sistemas industriais através dos quais são realizados. O processo de produção deve ser cuidadosamente implementado em cada etapa para evitar problemas relacionados a: (i) dificuldades durante a operação de lingotagem associadas com o entupimento do bico entre o distribuidor e o molde (processo de lingotagem contínua) e entre a panela e a coluna de lingotamento (processo de lingotagem em lingotes), e (ii) efeito prejudicial nas propriedades mecânicas do aço.
No final da produção de aço no conversor (BOF) ou forno a arco elétrico (EAF), o O₂ está em equilíbrio com C, o que significa níveis muito altos para graus de aço de baixo carbono (1.250 ppm O₂ para 0,02% C). Se o aço simplesmente solidificar como tal, eutéticos de Fe, S e O₂ precipitam nos interstícios dendríticos, enquanto uma forte desoxidação por C ocorre nos estágios iniciais da solidificação, produzindo assim aços de crosta, cheios de sopros perto da superfície. O aço resultante, além de ser poroso, é frágil durante a laminação a quente ou forjamento a quente e uso subsequente à temperatura ambiente.
Para evitar a precipitação de eutéticos de Fe, S e O₂, agentes desoxidantes (C, especialmente sob pressão reduzida, Mn, Si, Al, Ca, Ti, etc.) e agentes dessulfurizantes (Mn e Ca) são introduzidos no processo para promover novos equilíbrios pelos quais terceiras fases precipitam e a formação de crosta é evitada completamente. As terceiras fases constituem as NMIs endógenas (óxidos, nitretos, carbonetos, sulfetos, fosfetos, etc.) que são inicialmente criadas no aço líquido, geralmente na panela. Estes equilíbrios podem ser implementados adicionando agentes desoxidantes no aço líquido por adições em massa ou injeção de fio ou garantindo que o metal líquido esteja em equilíbrio com uma escória metalúrgica ativa da composição adequada.
A população de NMIs muda o tempo todo, pois as inclusões existentes coalescem, flutuam para fora e são finalmente adsorvidas em uma escória ou um simples pó de cobertura ou fundente, por agregação contra refratário na panela, no distribuidor ou dentro de bicos que alguns deles (inclusões não metálicas sólidas, como Al₂O₃ ou espinélios) tendem a entupir. Aço e escória mudam também, e as inclusões mantêm conexões complexas com eles, em equilíbrio, se o tempo permite, ou fora dele. Evolução de gás na frente de solidificação ainda pode ocorrer se N₂ e H₂ não forem adequadamente controlados. Mais inclusões aparecem, pois a temperatura cai, o que geralmente significa mais precipitação, ou a solidificação começa, ou O₂ penetra no sistema (reoxidação), da escória, dos refratários, da atmosfera nas junções refratárias (comportas deslizantes, montagem de bico submerso, e através dos refratários, etc.), ou porque a escória ou os refratários geram novas inclusões ou liberam inclusões previamente capturadas. O último é conhecido como NMIs exógenas. Claro, a tendência é geralmente em direção a uma limpeza melhorada com todos estes mecanismos sendo profundamente investigados para encontrar contramedidas.
Um ponto importante sobre reoxidação é que o fenômeno não ocorre em equilíbrio termodinâmico, mas gera óxidos de qualquer elemento que aconteça de encontrar o O₂ entrante, mais frequentemente gerando óxidos de Fe. Fora do equilíbrio no aço líquido desoxidado, estes óxidos mais tarde revertem de volta para NMIs de equilíbrio, se o tempo permitir.
A distinção entre NMIs endógenas e exógenas é, no entanto, um tanto ad-hoc, pois desoxidação ou reoxidação são na verdade partes integrais do processo total de produção de aço e ambas resultam da tecnologia colocada em prática para produzir aço. Como exemplo, a desoxidação não ocorre dentro do aço líquido, mas na interface do agente desoxidante injetado.
As NMIs são grandes o suficiente para interagir com a matriz metálica como descontinuidades mecânicas, basicamente como buracos. Existem outras terceiras fases no aço de dimensões muito menores chamadas precipitados, que interagem com a matriz na escala de discordâncias ou até em escala atômica. Precipitados, normalmente carbonetos ou nitretos, constituem as características-chave da micro-liga de aços ou de ligas mais substanciais como em aços para ferramentas ou aços inoxidáveis.
Operações de refino de aço e lingotagem contínua têm efeitos importantes na melhoria da limpeza do aço. Um estudo sistemático de remoção de inclusões realizado em uma usina siderúrgica indicou que o tratamento de panela reduz inclusões em cerca de 65% a 75%, o distribuidor remove inclusões em cerca de 20% a 25%, embora a reoxidação possa às vezes ocorrer, e o molde remove inclusões em torno de 5% a 10% do total de inclusões.
Operações de Panela
O teor de O₂ no vazamento é medido durante o vazamento do aço líquido na panela ou antes da adição dos agentes desoxidantes. O valor é tipicamente alto. Varia em uma ampla faixa (250 ppm a 1.200 ppm) dependendo da prática de produção de aço primária. Adições de Al quando usadas para desoxidar o aço, criam maiores quantidades de Al₂O₃. Isso sugere que uma limitação no teor de O₂ no vazamento deve ser imposta para graus de aço limpo. No entanto, não há correlação entre prática de forno e limpeza do aço, pois cerca de 85% dos aglomerados de Al₂O₃ formados após grandes adições de Al, flutuam para a escória da panela, e os aglomerados remanescentes são menores que 30 mícrons. Naturalmente, a decisão de ignorar o O₂ no vazamento depende do tempo disponível para flutuar inclusões e da disponibilidade de refino de panela, que pode remover a maioria das inclusões geradas. No entanto, o teor de O₂ no vazamento afeta fortemente a taxa de descarbonetação para produção de aço de ultra baixo carbono.
FeO e MnO na Escória – Uma importante fonte de reoxidação é a escória de arraste do conversor para a panela, que contém alto teor de FeO e MnO. Estes óxidos reagem com o Al dissolvido para gerar Al₂O₃ no aço líquido, devido à termodinâmica fortemente favorável das reações 3FeO (l) + 2Al = Al₂O₃ + 3Fe (l), e 3MnO + 2Al = Al₂O₃ + 3Mn (l). Quanto maior o teor de FeO e MnO na escória da panela, maior é o potencial para reoxidação e a correspondente geração de inclusões de Al₂O₃. Muitas lascas no produto final foram rastreadas até reoxidação originada do FeO na escória da panela.
Muitas contramedidas podem ser adaptadas para reduzir a contaminação por FeO e MnO. Estas contramedidas são: (i) minimização do arraste de escória do conversor para a panela durante o vazamento; (ii) aumento do carbono alvo no vazamento; (iii) evitar re-sopros, minimizando assim o teor de O₂ dissolvido no aço e reduzindo a quantidade de FeO na escória do forno; (iv) uso de uma sub-lança no BOF reduz substancialmente a frequência de re-sopros; (v) uso de um retentor mecânico de escória eficiente, como uma bola de escória (que flutua no aço e afunda na escória); e (vi) uso de outros sensores alternativamente disponíveis. Uma camada espessa de escória na panela após o vazamento sugere problemas de arraste de escória. Em algumas usinas, a escória da panela para graus críticos é mecanicamente raspada no forno de panela para uma espessura na faixa de 25 mm a 40 mm.
Tratamento de Redução de Escória de Panela – Verificou-se que a minimização do arraste de escória, junto com a adição de uma escória de panela básica e revestimento básico para reduzir a escória da panela a menos de 1% a 2% de FeO + MnO, pode reduzir o teor total de O₂ a 10 ppm para aço LCAK. Outra maneira de reduzir o teor de FeO + MnO da escória da panela é adicionar um condicionador de escória (ou seja, tratamento de redução ou desoxidação de escória), que é uma mistura de Al e cal queimada ou calcário. Há uma queda no teor de FeO + MnO após o tratamento de redução de escória da panela. Em média, este tratamento reduz o nível de FeO + MnO para abaixo de 5%. Isso resulta em melhora acentuada da limpeza da bobina.
Efeito do Tratamento a Vácuo e Agitação de Panela – O tratamento a vácuo do aço líquido começou com a produção de aços de engenharia para os setores automotivo, energia e aeronáutico com o propósito de aumentar a confiabilidade e vida das peças mecânicas de veículos ou reatores nucleares. A principal necessidade é controlar o nível de H₂ no aço líquido (para menos de 1 ppm em aço carbono) para evitar sua saída na solidificação e seu aprisionamento no sólido, o que leva a sérios defeitos de integridade durante o uso da peça de aço. O uso de vácuo, que remove H₂ diretamente, surgiu nas aciarias, usando várias tecnologias como desgasificação de tanque, desgasificação de jato, e processos de desgasificação de panela DH e RH (Rheinstahl Heraeus). A desgasificação a vácuo, além de reduzir as inclusões não metálicas, também permite outros benefícios, como: (i) desoxidação por C, que tem a grande vantagem de produzir produtos de desoxidação gasosos; (ii) agitação intensiva com suas várias vantagens; (iii) permite gerenciamento de tempo na logística de fluxo de panela, portanto na qualidade do controle de temperatura do aço líquido; e (iv) reaquecimento do aço líquido por injeções de Al e O₂.
A agitação de panela e os processos de desgasificação de panela promovem grandemente o crescimento e remoção de inclusões. O efeito dos tratamentos a vácuo nos níveis de inclusão do aço lingotado mostra a melhoria da limpeza do aço sobre a agitação com argônio (Ar) na panela. O benefício pronunciado da injeção de pó à base de Ca é devido ao seu maior poder de agitação, além de seu efeito primário de desoxidação e liquefação de inclusões. A desgasificação a vácuo e tratamento com Ca juntos podem reduzir o O₂ total para o nível de 15 ppm.
No entanto, agitação excessiva é prejudicial, pois a circulação ascendente do aço sobre a camada de escória pode expor uma região de "olho" da superfície do aço à reoxidação, bem como devido à erosão do refratário. Tempo de agitação suficiente (mais de 10 min) após a adição de ferro-ligas também é importante, para permitir que as inclusões de Al₂O₃ circulem até a escória e sejam removidas. Em algumas usinas, a prática de primeiro agitar vigorosamente para encorajar a colisão de pequenas inclusões em grandes, seguida por uma "agitação final" que recircula lentamente o aço para facilitar a remoção de inclusões na escória enquanto minimiza a geração de mais inclusões grandes via colisões.
Operação do Distribuidor
Fenômenos importantes que estão ocorrendo no distribuidor são mostrados na Fig. 2. Os fatores que afetam a limpeza do aço são: (i) transições de lingotagem, (ii) revestimento refratário do distribuidor, (iii) fundente do distribuidor, (iv) agitação a gás, e (v) controle de fluxo do distribuidor.
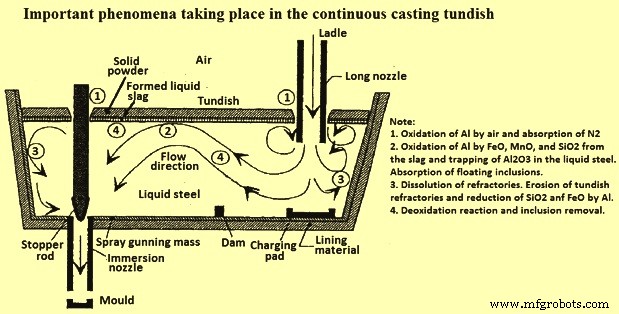
Fig. 2 Fenômenos importantes ocorrendo no distribuidor de lingotagem contínua
Transições de Lingotagem – Transições de lingotagem ocorrem no início da lingotagem, durante trocas de panela e mudanças de SEN (bico de entrada submerso), e no final da sequência de lingotagem. Inclusões são frequentemente geradas durante transições e podem continuar por um longo tempo, contaminando assim uma grande quantidade de aço. Durante estes períodos de lingotagem instáveis, arraste de escória e absorção de ar são mais prováveis, o que induz problemas de reoxidação.
Durante a primeira panela de lingotagem, o arraste de ar e escória na caixa de vazamento do distribuidor devido à turbulência durante a abertura da panela é acompanhado por um máximo inicial no teor total de O₂ no distribuidor (incluindo tanto escória quanto inclusões de Al₂O₃). Vazamento aberto no início da lingotagem causa o O₂ total no distribuidor a aumentar para o dobro dos níveis normais por mais de uma panela inteira. Vários minutos de enchimento são necessários antes que o fundente do distribuidor possa ser adicionado. Eventualmente, durante a lingotagem estável, o O₂ total diminui para níveis mais baixos, consistindo principalmente de Al₂O₃.
Uma melhoria durante transições de panela é parar o fluxo de líquido no molde até que o distribuidor seja enchido e borbulhar gás através do tampão para promover a flotação de inclusões. Outro efeito de melhoria é abrir novas panelas com proteção submersa. Com esta medida, o O₂ total é diminuído com qualidade mais consistente ao longo da sequência. Perto do final de uma panela, a escória da panela pode entrar no distribuidor, devido em parte ao vórtice formado no aço líquido perto da saída da panela. Este fenômeno precisa que algum aço seja mantido na panela ao fechar (exemplo: 5 toneladas de "calcanhar"). Além disso, a profundidade do distribuidor cai após o fechamento da panela, o que perturba o fluxo normal do distribuidor e pode produzir vórtice de escória, arraste de escória e aumento do O₂ total no molde.
Revestimento Refratário do Distribuidor – Al dissolvido no aço líquido reage com uma fonte de O₂ no refratário do revestimento. A extensão desta reação pode ser quantificada monitorando o teor de Si do aço líquido. O O₂ para a reação pode vir do CO (monóxido de carbono) quando o C no refratário reage com ligantes e impurezas ou da decomposição do refratário SiO₂. Revestimentos de distribuidor baseados em SiO₂ são piores que revestimentos pulverizados baseados em MgO.
Fundente do Distribuidor – O fundente do distribuidor deve realizar muitas funções. Primeiro, deve isolar o aço líquido tanto termicamente (para prevenir perda excessiva de calor) quanto quimicamente (para prevenir arraste de ar e reoxidação). Além disso, o fundente do distribuidor com menor teor de SiO₂ pode diminuir substancialmente a captação de N₂ da panela ao molde. Em segundo lugar, em circunstâncias ideais, o fundente também deve absorver inclusões para fornecer refino adicional do aço. Um fundente normal de distribuidor é casca de arroz queimada, que é barata, um bom isolante, e fornece boa cobertura sem formação de crosta. No entanto, a casca de arroz é alta em SiO₂ (cerca de 80%), que pode ser reduzida para formar uma fonte de inclusões. Além disso, a casca de arroz é muito empoeirada e com seu alto teor de C (C cerca de 10%), pode contaminar aço de ultra baixo carbono.
Fundente básico (baseado em CaO-Al₂O₃-SiO₂) é teoricamente melhor que casca de arroz queimada no refino de aços LCAK, e tem sido correlacionado com menor O₂ no distribuidor. Uso de fundente básico de distribuidor (CaO-40%, Al₂O₃-24%, MgO-18%, SiO₂-5%, Fe₂O₃-0,5%, e C-8%), junto com defletores, reduz significativamente a flutuação do O₂ total, comparado ao fundente (CaO-3%, Al₂O₃-10% a 15%, MgO-3%, SiO₂-65% a 75%, e Fe₂O₃-2% a 3%). O fundente básico, no entanto, mostra resultados semelhantes para outros parâmetros comparado à casca de arroz, talvez porque o fundente básico também contém um alto teor de SiO₂. O fundente básico é, assim, ineficaz, pois facilmente forma uma crosta na superfície, devido à sua taxa de fusão mais rápida e alta temperatura de cristalização. Além disso, o fundente básico normalmente tem viscosidade mais baixa, e portanto é mais facilmente arrastado. Para evitar estes problemas, algumas usinas usam um fundente de duas camadas, com um fundente básico de baixo ponto de fusão no fundo para absorver as inclusões, e uma camada superior de casca de arroz para fornecer isolamento, o que reduz o O₂ total.
Agitação do Distribuidor – Injetar gás inerte no distribuidor a partir de seu fundo melhora a mistura do aço líquido, e promove a colisão e remoção de inclusões. Esta tecnologia reduz o O₂ total no distribuidor. O perigo com esta tecnologia é que quaisquer bolhas carregadas de inclusões que escapem do distribuidor e se tornem aprisionadas no produto resultam em defeitos graves no produto.
Controle de Fluxo do Distribuidor - O padrão de fluxo do distribuidor deve ser projetado para aumentar o tempo de residência do aço líquido, prevenir o "curto-circuito" e promover a remoção de inclusões. O fluxo do distribuidor é controlado por sua geometria, nível, entrada (design de proteção), e dispositivos de controle de fluxo como almofadas de impacto, vertedores, barragens, defletores e filtros. A almofada de impacto do distribuidor é um dispositivo de controle de fluxo barato que suprime a turbulência e previne a erosão do fundo do distribuidor onde o jato de aço líquido da panela atinge o distribuidor. O momento do jato de entrada é difundido e permite a flutuabilidade natural do aço de entrada quente para evitar curto-circuito, particularmente na partida. Junto com vertedor e barragem, a almofada de impacto melhora a limpeza do aço, especialmente durante trocas de panela.
Operações de Transferência
Uma das fontes mais importantes de captação de O₂ é a reoxidação atmosférica do aço durante a transferência da panela para o distribuidor ou do distribuidor para o molde. Isso gera inclusões que causam problemas de produção como entupimento de bico, além de defeitos no produto final. A otimização do sistema de proteção é muito importante para prevenir este fenômeno. O uso de uma proteção reduz a captação de N₂ em relação ao vazamento aberto. Substituir a caixa de vazamento do distribuidor por uma proteção de panela e barragens também reduz a captação de N₂ (panela para distribuidor) e também reduz o arraste de escória durante transições.
Abertura da Panela – Abertura automática da panela é uma panela na qual o bico da panela não precisa ser aberto por lança, mas abre por conta própria. Quando o bico deve ser aberto por lança, então a proteção deve ser removida. A lingotagem é desprotegida da panela ao distribuidor durante os primeiros 600 mm a 1.200 mm da lingotagem, e portanto a reoxidação pelo ar ocorre. Portanto, o nível de O₂ total para a panela de abertura automática é menor que o da panela aberta por lança. O empacotamento cuidadoso da areia de abertura da panela é útil para realizar a abertura automática da panela.
Proteção com Argônio – A proteção com argônio é usada para prevenir o aço líquido da reoxidação pelo ar. Quando se adiciona o fundente do distribuidor muito cedo, o fundente pode ser arrastado para o aço líquido e lingotado no aço, portanto normalmente não há cobertura protetora para os primeiros minutos de uma lingotagem. Também no período de abertura da panela, o ar é muito fácil de alcançar o aço líquido. Os efeitos destes dois fatores podem durar até 15 minutos na lingotagem para um distribuidor de 60 toneladas de capacidade. Para combater este problema, purgar o distribuidor com gases inertes (para deslocar o ar) antes de abrir a panela no distribuidor é adotado em algumas usinas. Outra medida para melhorar o sistema de proteção para redução de O₂ total é incorporar uma injeção de gás apropriada.
Questões de Vedação – Para diminuir a captação de N₂ durante a lingotagem contínua, os fatores normalmente considerados são vedação da proteção da panela ao distribuidor, e SEN do distribuidor ao molde.
Entupimento de Bico – Além de interferir com a produção, o entupimento do bico do distribuidor e SEN é prejudicial à limpeza do aço por três razões. Primeiro, entupimentos desalojados ou ficam aprisionados no aço, ou mudam a composição do fundente, levando a defeitos em qualquer caso. Segundo, entupimentos mudam o padrão de fluxo do bico e características do jato saindo do bico, o que perturba o fluxo no molde, levando a aprisionamento de escória e defeitos de superfície. Terceiro, o entupimento interfere com o controle de nível do molde, pois o dispositivo de controle de fluxo tenta compensar o entupimento. Várias práticas podem ser usadas para minimizar o entupimento. Além de tomar medidas gerais para minimizar inclusões, o entupimento via erosão refratária pode ser combatido controlando a composição do refratário do bico (exemplo: evitação de impurezas de Na, K e Si), ou revestindo as paredes do bico com Al₂O₃ puro, BN, ou outros materiais resistentes.
Operação do Molde e Máquina de Lingotagem Contínua (MLC)
A lingotagem de aço líquido em uma máquina de lingotagem contínua (MLC) envolve muitos fenômenos, mostrados na Fig. 3, que têm consequências de longo alcance na qualidade do fio. Inclusões carregadas no molde através do bico incluem produtos de desoxidação, entupimentos de bico, e arraste de escória do distribuidor/panela (reoxidação por SiO₂, FeO e MnO na escória), e produtos de reoxidação por absorção de ar de vazamentos de bico. A escória do molde pode ser arrastada por velocidades excessivas da superfície superior ou flutuações de nível. Novas inclusões podem precipitar conforme o superaquecimento cai, como inclusões de TiO₂ em aços tratados com Ti. Por outro lado, inclusões podem ser removidas na interface escória/aço por flotação por flutuabilidade, transporte por fluxo de fluido, e adesão às superfícies de bolhas.
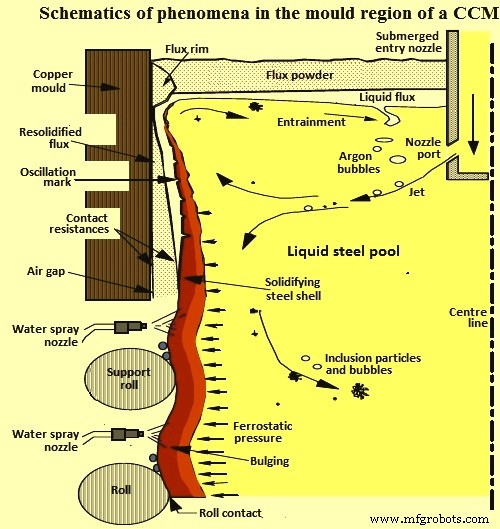
Fig. 3 Esquemáticos dos fenômenos na região do molde de uma MLC
O molde é o último equipamento de refino onde as inclusões são ou seguramente removidas para a camada superior de escória ou ficam aprisionadas na casca solidificante para formar defeitos permanentes no produto lingotado. Uma visão importante sobre o aprisionamento de inclusões foi obtida no passado através da coleta de dados estatísticos e realização de ensaios em MLCs operacionais. Percebeu-se que o aumento da taxa de fluxo de aço aumenta o nível de bolhas tipo lápis (por aprisionamento de bolhas de Ar) consideravelmente, enquanto reduz o nível de lascas (por aprisionamento de escória). Ao medir a distribuição de inclusões e bolhas no aço lingotado, observou-se que bolhas individuais de 1 mm são frequentemente revestidas com aglomerados de inclusões, e podem ser transportadas de longe a montante, mesmo se nenhum gás for injetado no bico do distribuidor. Também foi observado que o aprisionamento de inclusões varia de lado a lado, o que sugere uma ligação com variações na estrutura de fluxo transitória da zona de recirculação inferior.
Defeitos são frequentemente encontrados associados a transientes no processo, como mudanças na velocidade de lingotagem, trocas de distribuidor, ou bicos entupidos. Defeitos de tubo tipo lápis ocorrem intermitentemente e são raros, em relação à quantidade de gás injetado. As conclusões feitas em um dos estudos são que 80% das partículas são eventualmente removidas para o menisco (20% aprisionadas no produto lingotado), e uma dada partícula circula por até 300 segundos antes de ser removida ou aprisionada.
Em uma MLC com molde curvo, as inclusões são preferencialmente aprisionadas 1 m a 3 m abaixo do menisco. Assim, as inclusões se concentram a um oitavo a um quarto da espessura a partir do topo da superfície do raio interno, além das superfícies. Também foi relatado que a agitação eletromagnética pode melhorar a limpeza do aço reduzindo o teor total de O₂ no produto lingotado. MLCs com máquinas de molde curvo são conhecidas por aprisionar muitas mais partículas que MLCs com molde reto (vertical), pois a inclusão espiral para cima no raio interno, onde se acumulam a uma distância específica através da espessura, correspondendo a 2 m a 3 m abaixo do menisco.
Foi relatado que a velocidade de lingotagem tem seu efeito nas lascas. Velocidades altas e alta variação na velocidade de lingotagem resultam em uma taxa mais alta de lascas. Velocidades de lingotagem adequadas e estáveis podem ser obtidas com o uso de um tampão. Com um tampão, a velocidade não é mais determinada pelo nível de aço no distribuidor, mas pelo nível de aço no molde. É melhor controlar o controle de nível do molde na faixa +/- 3 mm. Uma ferramenta benéfica para a otimização do fluxo de fluido e, portanto, melhoria da qualidade do produto lingotado é o freio eletromagnético (EMBR), que dobra o jato e encurta sua profundidade de impacto, as inclusões assim se movem mais para cima, tendem a ir para o pó superior ou ser capturadas pela casca solidificada na superfície do produto lingotado. Após o uso do EMBR, a distribuição de inclusões mostra que há um deslocamento para a superfície do produto lingotado.
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- Avaliação do Ciclo de Vida do Aço: Impulsionando o Crescimento Sustentável da Indústria
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Gestão Eficiente da Água e Controle de Poluição em Siderúrgicas Modernas
- Graus de Aço Inoxidável: Tipos, Propriedades e Usos Comuns
- Entendendo Graus de Aço-Ferramenta: Propriedades e Aplicações
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais