



Prevenção de Deformação de Peças CNC de Alumínio: Estratégias Comprovadas
A liga de alumínio é agora usada em muitos campos e é uma matéria-prima essencial na indústria de usinagem CNC. No entanto, comparado com outros metais, tem baixa dureza e enorme valor de expansão térmica, o que torna o processamento de peças de precisão de liga de alumínio propenso a deformação do produto. Existem muitas razões para a deformação de peças de precisão de liga de alumínio, que estão relacionadas ao material, condições de produção, forma da peça e desempenho do fluido de corte. Portanto, para reduzir a deformação de processamento, fabricantes de usinagem de peças de precisão de liga de alumínio podem tomar várias medidas e melhorar o processo para atingir o propósito de reduzir a deformação. Aqui estão vários métodos que podem reduzir a deformação de peças de liga de alumínio na usinagem CNC. 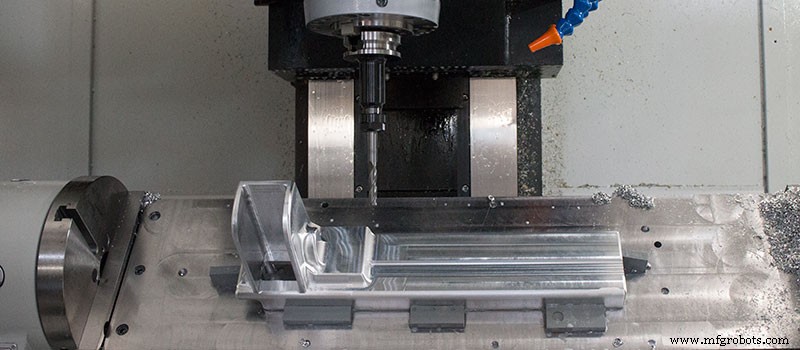
Reduzir Tensão Interna de Peças Brutotas de Alumínio
A tensão interna de peças brutas pode ser parcialmente eliminada por envelhecimento natural ou artificial e tratamento por vibração. Pré-tratamento também é um processo eficaz. Para peças brutas de alumínio maiores, a deformação após usinagem também é grande. Se o excesso de material de alumínio for cortado da peça bruta, tolerâncias precisas podem ser obtidas e a deformação pode ser melhorada. Após ficar por um período de tempo, parte da pressão interna também será liberada.
Melhorar a Capacidade de Corte das Ferramentas de Corte
O material e parâmetros geométricos das ferramentas de corte têm influência importante na força de corte e calor. A seleção correta de ferramentas de corte é muito importante para reduzir a deformação de usinagem das peças.
Parâmetros geométricos que afetam o desempenho da ferramenta:
Ângulo de Frente (Rake Angle):
O ângulo de frente deve ser configurado corretamente para manter a resistência da aresta, caso contrário as arestas afiadas se desgastarão. Sob a condição de manter a resistência da aresta, o ângulo de frente deve ser apropriadamente grande. Por um lado, pode afiar arestas. Por outro lado, pode reduzir a deformação de corte, fazer os cavacos serem removidos suavemente, e então reduzir a força de corte e temperatura de corte. Não recomendamos o uso de ferramentas de ângulo de frente negativo.
Ângulo de Alívio (Back Angle / Relief Angle):
O tamanho do ângulo de alívio afeta diretamente o desgaste lateral e a qualidade de usinagem. A espessura de corte é um parâmetro importante a ser considerado ao configurar o ângulo de alívio. No fresamento bruto, devido à grande taxa de avanço, carga de corte pesada e alta geração de calor, a ferramenta é requerida para ter boas condições de dissipação de calor, então um ângulo de alívio menor deve ser selecionado. No fresamento de acabamento, arestas afiadas são necessárias para reduzir atrito entre o flanco e a superfície usinada e reduzir deformação elástica. Portanto, um ângulo de alívio maior deve ser selecionado.
Ângulo de Hélice (Helix Angle):
Para tornar o fresamento suave e reduzir a força de fresamento, o ângulo de hélice deve ser o maior possível.
Ângulo de Entrada (Entering Angle):
Reduzir apropriadamente o ângulo de entrada pode melhorar as condições de dissipação de calor e reduzir a temperatura média da área de processamento.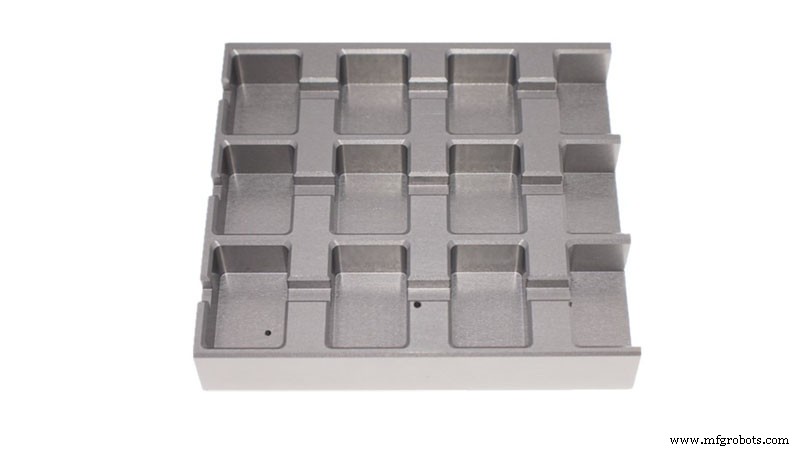
Melhorar a Estrutura das Ferramentas de Corte
Reduzir o Número de Dentes da Fresa e Aumentar o Espaço para Cavacos.
Devido à grande plasticidade do material de alumínio e grande deformação de corte durante o processamento, um maior espaço para cavacos é necessário. Portanto, o raio do fundo do canal de cavacos deve ser maior, e o número de dentes da fresa deve ser menor.
O raio do fundo do canal deve ser maior, e o número de dentes da fresa deve ser reduzido. Por exemplo, dois dentes de corte são usados em uma fresa de 20 mm ou menos, e três dentes de corte são usados em uma fresa de 30 a 60 mm para evitar deformação de peças de alumínio de parede fina devido a entupimento de cavacos.
Afiação de Precisão dos Dentes da Fresa
A rugosidade da aresta de corte é menor que Ra = 0,4 µm. Antes de usar uma nova ferramenta de corte, esfregue suavemente as faces frontal e traseira dos dentes de corte com passo fino para eliminar rebarbas e marcas finas de serra deixadas ao afiar os dentes. Dessa forma, não só o calor de corte pode ser reduzido, mas a deformação de corte é relativamente pequena.
Controlar Rigorosamente Padrões de Desgaste da Ferramenta.
Após a ferramenta desgastar, a rugosidade da superfície da peça aumenta, a temperatura de corte aumenta, e a deformação da peça aumenta. Portanto, além de selecionar materiais de ferramenta com boa resistência ao desgaste, o padrão de desgaste da ferramenta não deve ser maior que 0,2 mm, caso contrário é fácil produzir arestas de corte. Ao cortar por fresamento CNC ou torneamento CNC, a temperatura da peça processada não deve exceder 100°C para evitar deformação.
Melhorar o Método de Fixação da Peça.
Para peças de alumínio de parede fina com rigidez ruim, os seguintes métodos de fixação podem ser usados para reduzir a deformação:
Para peças de bucha de usinagem CNC de parede fina, se um mandril auto-centrante de três garras ou mandril de mola for usado para fixar na direção radial, uma vez liberado após o processamento, a peça inevitavelmente se deformará. Neste momento, deve-se usar um método de pressionar a face final axial com boa rigidez. De acordo com a posição do furo interno da peça, faz-se um mandril roscado para localizar o furo interno da peça. Insere-se no furo interno da peça. A placa de cobertura é usada para comprimir a face final, e a porca é usada para apertar para trás. Ao usinar o círculo externo, a deformação de fixação pode ser evitada e precisão de usinagem satisfatória pode ser obtida.
Além disso, métodos de preenchimento também podem ser usados. Para melhorar a rigidez do processo de peças de parede fina, meios podem ser preenchidos na peça para reduzir a deformação da peça durante fixação e corte. Por exemplo, despeja-se um derretimento de ureia contendo 3% a 6% de nitrato de potássio na peça. Após o processamento, imerge-se a peça em água ou álcool, e então dissolve-se o preenchimento e despeja-se para fora.
Organizar Racionalmente o Processo de Produção
No corte de alta velocidade, devido à grande margem de usinagem e corte intermitente, vibração frequentemente ocorre durante o fresamento, o que afeta a precisão de usinagem e rugosidade superficial. Portanto, a tecnologia de corte de alta velocidade CNC pode geralmente ser dividida em usinagem bruta, semi-acabamento, limpeza de cantos e acabamento. Para peças que requerem alta precisão, às vezes é necessário realizar um segundo semi-acabamento primeiro, e depois acabamento. Após usinagem bruta, as peças podem ser resfriadas naturalmente para eliminar tensão interna e reduzir deformação.
A margem restante após usinagem bruta deve ser maior que a deformação, geralmente 1-2 mm. Durante o acabamento, a superfície da peça deve ser uniforme. Geralmente, 0,2-0,5 mm é a melhor maneira de manter a ferramenta em estado estável durante o processo de acabamento, o que pode reduzir muito a deformação de corte, obter boa qualidade de processamento superficial e garantir a precisão do produto.
Além das razões acima, o método de operação também é muito importante na operação real, e o método de operação correto também pode reduzir muito a flexão de peças de liga de alumínio.
Usinagem Simétrica
Para peças de alumínio com grandes margens de usinagem, o acúmulo excessivo de calor deve ser evitado para produzir melhor dissipação de calor e reduzir deformação térmica. A usinagem simétrica pode prevenir acúmulo excessivo de calor ao redor das peças durante a usinagem. Portanto, reduz a chance de deformação térmica.
Escolher os Parâmetros de Corte Corretos
Escolher parâmetros de corte apropriados reduzirá calor e força de corte. Parâmetros de corte maiores que o valor normal causarão força de corte excessiva durante a usinagem CNC de alumínio. Devido à grande quantidade de calor gerada, é fácil causar deformação das peças. Além disso, como a vida da ferramenta prejudica a rigidez do fuso, a durabilidade da vida é reduzida.
Entre todos os fatores de parâmetros de corte, a maior influência na força de corte é o número de profundidades de corte de retorno. No entanto, embora reduzir o número de ferramentas de corte ajude a garantir que as peças não se deformem, também reduz a eficiência de processamento. O fresamento de alta velocidade de usinagem CNC pode resolver este problema. Reduzindo a profundidade de corte, aumentando a taxa de avanço e aumentando a velocidade da máquina, a usinagem pode reduzir a força de corte e garantir eficiência de usinagem.
Usinagem em Técnica Estratificada (Layered)
Quando existem múltiplas cavidades nas peças de liga de alumínio, devido à força desigual, o método de processamento sequencial de uma cavidade por vez não é adequado para processamento, o que facilmente causará força desigual e deformação das peças. O fresamento é realizado com uma variedade de métodos de processamento em camadas, cada camada é processada em todas as cavidades ao mesmo tempo, e então a próxima camada é processada para fazer as peças uniformemente tensionadas e reduzir deformação. Comparado com processar peças de uma só vez, esta opção tem menos risco de deformação da peça. A situação anterior era que a força aplicada durante a usinagem CNC de alumínio era mais uniforme.
Furação e Fresamento
Usinar peças com cavidades tem seus próprios problemas. Se a fresa for aplicada diretamente à peça, o corte não será suave devido ao espaço insuficiente de cavacos da fresa. Isso leva ao acúmulo de grande quantidade de calor de corte, expansão e deformação das peças, e até fratura potencial de peças ou ferramentas.
A melhor maneira de resolver este problema é furar e depois fresar. Isso envolve primeiro furar um furo com uma ferramenta não menor que a fresa, e então colocar a fresa no furo para começar a fresar.
Prestar Atenção à Sequência do Caminho da Ferramenta de Corte
O fresamento bruto enfatiza a melhoria da eficiência de usinagem e a busca de velocidade de corte por unidade de tempo. Geralmente, o fresamento reverso pode ser usado. Em outras palavras, o material excedente na superfície da peça bruta é removido na velocidade mais rápida e no menor tempo, e o contorno geométrico necessário para o acabamento é basicamente formado. A usinagem de precisão enfatiza alta precisão e alta qualidade, e recomenda-se usar fresamento direto. Porque a espessura de corte dos dentes de corte diminui gradualmente do valor máximo para zero, o grau de endurecimento da peça é muito reduzido, e o grau de deformação da peça também é reduzido.
(Tudo Sobre Peças de Usinagem de Alumínio)
Processo de manufatura
- Corte de Alumínio com Roteador CNC: 3 Dicas de Especialistas
- 7 Estratégias Comprovadas para Prevenir Deformação de Alumínio na Usinagem CNC
- Usinagem CNC de Precisão para Peças Personalizadas – Soluções Rápidas, Precisas e Sob Medida
- Usinagem CNC de Peças Grandes: Estratégias para Superar Limitações de Tamanho
- Como Minimizar Tolerâncias Indesejadas na Usinagem CNC
- 7 Dicas de Especialista para Criar Peças Usinadas CNC de Alta Precisão
- Prevenir Superengenharia: Otimizar Design de Peças Usinadas para Eficiência
- Estratégias Comprovadas para Minimizar Deformação de Alumínio: Tecnologia e Operação
- Guia Especialista: Usinagem CNC de Peças com Rebaixo – Dicas e Melhores Práticas
- Dominando o Torneamento CNC: Guia Completo para Peças de Alta Precisão