



Dominando a Usinagem de Rosca em Tornos CNC
Quatro roscas padrão de métrica, polegada, módulo e controle de diâmetro podem ser torneadas em um torno CNC. Independentemente de qual rosca seja torneada, uma relação de movimento estrita entre o fuso do torno e a ferramenta deve ser mantida: ou seja, a cada revolução do fuso (ou seja, da peça), a ferramenta deve mover-se uniformemente por uma distância de passo (da peça). A análise a seguir de roscas comuns fortalecerá a compreensão de roscas comuns para melhor processar roscas comuns.
Análise de Dimensões de Rosca Comum
O torno CNC de usinagem requer uma série de dimensões para a usinagem de roscas comuns. O cálculo e análise das dimensões necessárias para usinagem de rosca comum incluem principalmente os dois aspectos a seguir:
1. Diâmetro da peça antes da usinagem de rosca
Considerando a expansão do perfil da rosca, o diâmetro da peça antes do rosqueamento é D/D-0.1P, ou seja, o diâmetro maior da rosca é reduzido em 0,1 passo, que geralmente é 0,1 a 0,5 menor que o diâmetro maior da rosca de acordo com a deformabilidade do material.
2. Avanço da usinagem de rosca
A quantidade de avanço da rosca pode referir-se ao diâmetro menor da rosca, ou seja, a posição final de avanço da ferramenta de rosca.
O diâmetro menor da rosca é: diâmetro maior - 2 vezes a altura do dente, altura do dente = 0,54P (P é o passo)
A quantidade de avanço do processamento de rosca deve ser continuamente reduzida, e a quantidade de avanço específica deve ser selecionada de acordo com a ferramenta e o material de trabalho.
Montagem e Ajuste de Ferramenta de Rosca Comum
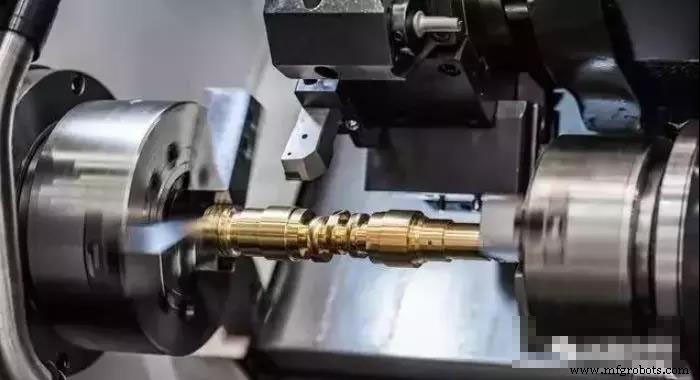
Se a ferramenta de torneamento for instalada muito alta ou muito baixa, quando a ferramenta for comida a uma certa profundidade, a face de flanco da ferramenta de torneamento resistirá à peça, aumentará a força de atrito, e até dobrará a peça, causando o fenômeno de morder; Cavacos não são fáceis de ser descarregados. A direção da força radial da ferramenta de torneamento é o centro da peça. Além disso, a folga entre o fuso de avanço e a porca é muito grande, o que faz com que a profundidade da ferramenta seja continuamente e automaticamente aprofundada, de modo que a peça seja levantada e a ferramenta morda. Neste momento, a altura da ferramenta de torneamento deve ser ajustada a tempo para fazer a ponta da ferramenta na mesma altura que o eixo da peça (a ponta do contraponto pode ser usada para ajuste de ferramenta). Em torneamento bruto e semi-acabamento, a posição da ponta da ferramenta é cerca de 1% D maior que o centro da peça (D representa o diâmetro da peça a ser processada).
Fixação insuficiente da peça. A rigidez da própria peça não pode suportar a força de corte durante o torneamento, resultando em deflexão excessiva, que altera a altura do centro da ferramenta de torneamento e da peça (a peça é levantada), resultando em um aumento súbito na profundidade de corte e mordida da ferramenta. Neste momento, a peça deve ser fixada firmemente, e o centro do contraponto pode ser usado para aumentar a rigidez da peça.
Métodos comuns de ajuste de ferramenta de rosca incluem corte de teste e ajuste automático de ferramenta com instrumento de ajuste. Você pode usar diretamente a ferramenta para testar, ou usar G50 para definir o ponto zero da peça, e usar o deslocamento da peça para definir o ponto zero da peça para ajuste de ferramenta. Os requisitos de ajuste de ferramenta para processamento de rosca não são muito altos, especialmente o ajuste de ferramenta na direção Z não tem restrições estritas, que pode ser determinado de acordo com os requisitos de programação de processamento.
Programação e Processamento de Roscas Comuns
Nos tornos CNC atuais, geralmente existem três métodos de processamento para corte de rosca: método de corte linear G32, método de corte linear G92 e método de corte oblíquo G76. Devido a diferentes métodos de corte e diferentes métodos de programação, os erros de usinagem também são diferentes. Devemos analisar cuidadosamente a operação e uso, e nos esforçar para processar peças de alta precisão.
- Com o método de corte reto G32, como ambos os lados da aresta de corte trabalham ao mesmo tempo, a força de corte é grande e o corte é difícil, então as duas arestas de corte são fáceis de desgastar durante o corte. Ao cortar uma rosca com passo maior, devido à maior profundidade de corte, a lâmina desgasta mais rápido, resultando em erro no diâmetro de passo da rosca, mas a precisão do perfil do dente processado é maior, então é geralmente usado para processamento de rosca de pequeno passo. Como o corte da ferramenta é concluído pela programação, o procedimento de processamento é longo, e a aresta de corte é fácil de desgastar, então medições frequentes devem ser feitas durante o processamento.
- O método de corte linear G92 simplifica a programação e melhora a eficiência em comparação com o comando G32.
- Método de corte oblíquo G76, como é corte de um lado, a aresta de corte é fácil de danificar e desgastar, de modo que a superfície da rosca processada não é reta, o ângulo da ponta da ferramenta muda, e a precisão do perfil do dente é ruim. No entanto, devido ao seu trabalho de aresta de um lado, a carga da ferramenta é pequena, a remoção de cavacos é fácil, e a profundidade de corte está diminuindo. Portanto, este método de processamento é geralmente adequado para processamento de rosca de grande passo. Como este método de processamento é fácil de remover cavacos e as condições de processamento da aresta de corte são melhores, este método é mais conveniente quando os requisitos de precisão da rosca não são altos. Ao processar roscas de maior precisão, pode ser acabado por usinagem de duas ferramentas, primeiro usando o método de usinagem G76 para desbaste, e depois o método de usinagem G32 para acabamento. Mas preste atenção ao ponto de partida preciso da ferramenta, caso contrário é fácil travar aleatoriamente e causar a sucata das peças.
- Após a conclusão do processamento da rosca, você pode julgar a qualidade da rosca observando o perfil da rosca e tomar medidas a tempo. Quando a crista da rosca não é afiada, aumentar a quantidade de corte da faca aumentará o diâmetro maior da rosca. O aumento depende da plasticidade do material. Quando o topo do dente foi afiado, se a quantidade de corte da faca for aumentada, o diâmetro maior é proporcionalmente reduzido. De acordo com esta característica, a quantidade de corte da rosca deve ser tratada corretamente para evitar sucata.
Detecção de Rosca Comum
Para roscas padrão gerais, anéis rosca ou tampões rosca são usados para medir. Ao medir roscas externas, se o anel rosca "passa" apenas rosquear, mas o anel rosca "para" não rosquear, significa que a rosca processada atende aos requisitos, caso contrário é não conforme. Ao medir roscas internas, use tampões rosca e meça da mesma forma. Além da medição com anel rosca ou tampão rosca, outras ferramentas de medição também podem ser usadas para medir o diâmetro de passo da rosca com micrômetro de rosca, e a espessura do passo da rosca trapezoidal e o diâmetro de passo do verme com o paquímetro de espessura de dente. A agulha de medição é usada de acordo com o método de três agulhas. O método de medição mede o diâmetro de passo da rosca.
Processo de manufatura
- Entendendo e Mitigando a Deflexão de Ferramenta na Usinagem CNC
- Técnicas Eficazes para Minimizar a Deflexão da Ferramenta na Usinagem CNC
- Centro de Torneamento CNC Avançado – Remoção de Metal de Alta Velocidade e Usinagem de Precisão
- Usinagem CNC Rápida: 2 Métodos Comprovados para Reduzir Tempo de Produção
- Dominando a Usinagem de Roscas em Tornos CNC: Técnicas Precisas para Corte de Rosca Preciso
- 6 Dicas Essenciais para Desempenho Ótimo no Torneamento CNC
- Dominando o Torneamento CNC: Guia Essencial para Usinagem de Precisão
- 5 Indicadores-Chave de que Sua Ferramenta de Usinagem CNC Está Desgastada
- Operações de Precisão de Criação de Furos em Usinagem CNC
- Dominando o Torneamento CNC: Guia Completo para Peças de Alta Precisão