



Top 8 Questões Comuns em Processos de Retificação e Como Resolvê-las
1. O que é retificação?
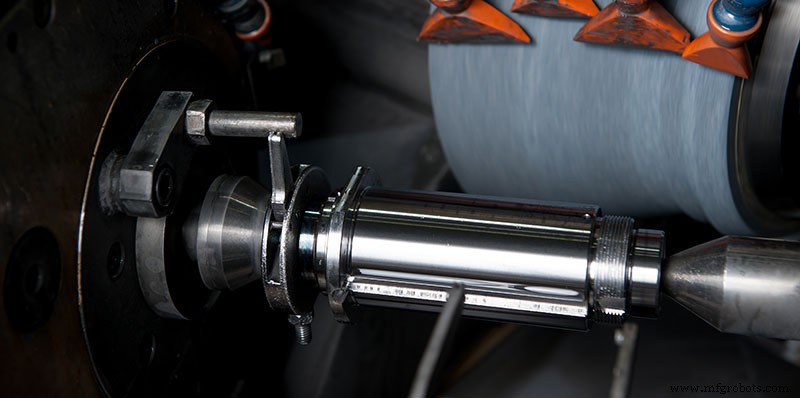
Retificação é um método de processamento que remove a camada excedente na superfície da peça pela ação de corte da ferramenta abrasiva, para que a qualidade da superfície da peça atenda aos requisitos predeterminados. Formas comuns de retificação geralmente incluem: retificação cilíndrica, retificação interna, retificação sem centro, retificação de rosca, retificação de superfícies planas de peças e retificação de superfícies de conformação.
2. O que é uma ferramenta abrasiva? Qual a composição da roda de retificação? Quais fatores determinam seu desempenho?
Todas as ferramentas usadas para retificação, esmerilhamento e polimento são coletivamente referidas como ferramentas abrasivas, a maioria das quais é feita de abrasivos e ligantes.
Rodas de retificação são compostas de grãos abrasivos, ligantes e poros (às vezes sem), e seu desempenho é principalmente determinado por fatores como abrasivos, tamanho de grão, ligantes, dureza e organização.
3. Quais são os tipos de abrasivos?
O abrasivo é diretamente responsável pelo trabalho de corte, e deve ter alta dureza, resistência ao calor e certa tenacidade, e deve ser capaz de formar arestas e cantos afiados quando quebrado. Atualmente, existem três tipos de abrasivos comumente usados na produção: série óxido, série carboneto e série abrasivo de alta dureza. Abrasivos comumente usados são coríndon branco, coríndon de zircônio, carboneto de boro cúbrico, diamante sintético, nitreto de boro cúbrico, etc.
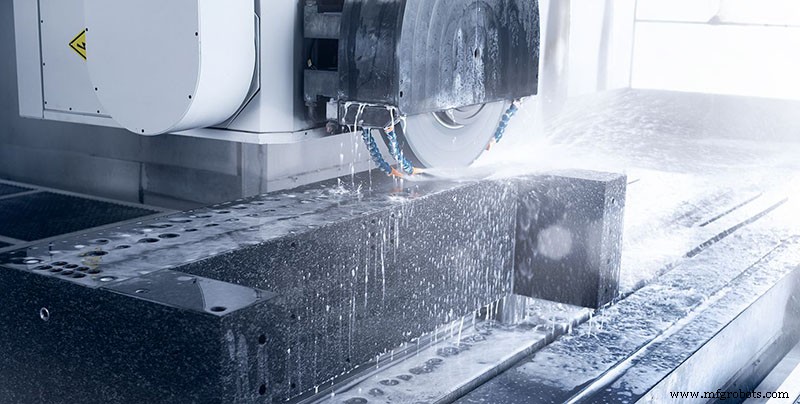
4. Quais são as formas de movimento de retificação em retificação cilíndrica e superficial?
Na retificação cilíndrica e superficial, o movimento de retificação inclui quatro formas: movimento principal, movimento de avanço radial, movimento de avanço axial e rotação da peça ou movimento linear.
5. Descreva brevemente o processo de retificação de um único grão abrasivo.
O processo de retificação de um único grão abrasivo é aproximadamente dividido em três estágios: deslizamento, risco e corte.
(1) Estágio de deslizamento: Durante o processo de retificação, a espessura de corte aumenta gradualmente a partir de zero. No estágio de deslizamento, devido à espessura de corte extremamente pequena acg quando a aresta de corte do abrasivo e a peça começam a contactar, quando o raio do círculo cego rn > acg no canto superior dos grãos abrasivos, os grãos abrasivos apenas deslizam na superfície da peça, e apenas produzem deformação elástica, sem cavacos.
(2) Estágio de risco: com o aumento da profundidade de intrusão dos grãos abrasivos, a pressão entre os grãos abrasivos e a superfície da peça aumenta gradualmente, e a camada superficial também transita de deformação elástica para deformação plástica. Neste momento, o atrito de extrusão é severo, e uma grande quantidade de calor é gerada. Quando o metal é aquecido ao ponto crítico, o estresse térmico normal excede a resistência de escoamento crítica do material, e a aresta de corte começa a cortar na superfície do material. O deslizamento empurra a superfície do material para a frente e lados dos grãos abrasivos, fazendo com que os grãos abrasivos risquem sulcos na superfície da peça, e saliências em ambos os lados dos sulcos. As características deste estágio são: fluxo plástico e saliência ocorrem na superfície do material, e cavacos não podem ser formados porque a espessura de corte dos grãos abrasivos não atinge o valor crítico de formação de cavacos.
(3) Estágio de corte: Quando a profundidade de intrusão aumenta para um valor crítico, a camada cortada obviamente desliza ao longo da superfície de cisalhamento sob a extrusão dos grãos abrasivos, formando cavacos que fluem para fora ao longo da face de ataque, que é chamado de estágio de corte.
6. O que é retificação de alta velocidade? Comparado com retificação comum, quais são as características da retificação de alta velocidade?
Retificação de alta velocidade é um método de processo para melhorar a eficiência e qualidade de retificação aumentando a velocidade linear da roda de retificação. A diferença entre ela e a retificação comum reside na alta velocidade de retificação e taxa de avanço, e a definição de retificação de alta velocidade está avançando com o tempo. Antes dos anos 1960, quando a velocidade de retificação era 50m/s, era chamada de retificação de alta velocidade. Nos anos 1990, a velocidade máxima de retificação atingiu 500m/s. Em aplicações práticas, a velocidade de retificação acima de 100m/s é chamada de retificação de alta velocidade.
Comparado com retificação comum, a retificação de alta velocidade tem as seguintes características:
(1) Sob a condição de manter todos os outros parâmetros constantes, apenas aumentar a velocidade da roda de retificação levará a uma redução na espessura de corte e correspondentemente reduzir a força de corte atuando em cada grão abrasivo.
(2) Se a velocidade da peça for aumentada proporcionalmente à velocidade da roda de retificação, a espessura de corte pode permanecer inalterada. Neste caso, a força de corte atuando em cada grão abrasivo e a força de retificação resultante não mudam. A maior vantagem disso é que a taxa de remoção de material aumenta proporcionalmente com a mesma força de retificação.
7. O que é retificação de precisão?
Retificação de precisão refere-se a selecionar uma roda de retificação de grão fino em uma máquina de retificação de precisão, e por vestir finamente a roda de retificação, os grãos abrasivos têm propriedades de micro-aresta e contorno. Após a retificação, a superfície de retificação deixada pelo solo é retificada. Os vestígios são extremamente finos e a altura residual é extremamente pequena. Além do efeito do estágio de retificação sem faísca, obtém-se um método de retificação superficial com precisão de usinagem de 1 a 0,1 mm e rugosidade superficial Ra de 0,2 a 0,025 mm.
Princípio de seleção da roda de retificação em retificação de precisão de roda comum:
(1) O abrasivo da roda de retificação usada em retificação de precisão baseia-se no princípio de ser fácil de gerar e manter a micro-aresta e seu contorno.
(2) Tamanho de grão da roda de retificação: Do fator geométrico sozinho, quanto mais fino o tamanho de grão da roda de retificação, menor o valor de rugosidade superficial de retificação. No entanto, quando os grãos abrasivos são muito finos, não apenas a roda de retificação será facilmente bloqueada por detritos abrasivos, mas se a condutividade térmica não for boa, causará queimaduras e outros fenômenos na superfície usinada, o que aumentará o valor de rugosidade superficial.
(3) Ligantes da roda de retificação: Ligantes de roda de retificação incluem resinas, metais, cerâmicas, etc., e resinas são amplamente usadas. Para rodas de retificação de grão grosso, um ligante vitrificado pode ser usado. Ligantes metálicos e cerâmicos são um aspecto importante de pesquisa no campo de retificação de precisão.
8. O que é retificação ultra-precisão?
Retificação ultra-precisão refere-se a um método de retificação de roda de retificação com precisão de usinagem inferior a 0,1mm e rugosidade superficial inferior a Ra0,025mm. Processamento de materiais e materiais duros e quebradiços como cerâmicas e vidro.
Mecanismo de retificação ultra-precisão:
(1) Grãos abrasivos podem ser considerados como um corpo elástico com suporte elástico e uma aresta de corte de grande ângulo de ataque negativo. O suporte elástico é um agente ligante. Embora os grãos abrasivos tenham dureza considerável e sua própria deformação seja muito pequena, eles são realmente ainda elastômeros.
(2) A profundidade de corte da aresta de corte do grão abrasivo aumenta gradualmente a partir de zero, e então diminui gradualmente para zero após atingir o valor máximo.
(3) Todo o processo de contato entre grãos abrasivos e a peça é seguido por zona elástica, zona plástica, zona de corte, zona plástica e zona elástica.
(4) Na retificação ultra-precisão, ação de microcorte, fluxo plástico, ação de destruição elástica e ação de deslizamento aparecem em sequência de acordo com a mudança das condições de corte. Quando a lâmina é afiada e tem uma certa profundidade de retificação, o efeito de microcorte é forte; se a lâmina não for afiada o suficiente, ou a profundidade de retificação for muito rasa, fluxo plástico, dano elástico e deslizamento ocorrerão.
Características da Retificação Ultra Precisão:
(1) Retificação ultra-precisão é um projeto sistemático.
(2) Roda de retificação superabrasiva é a principal ferramenta para retificação ultra-precisão.
(3) Retificação ultra-precisão é um tipo de processo de microcorte ultra.
Aplicações da retificação ultra-precisão:
(1) Retificação de materiais metálicos como aço e suas ligas, especialmente aço endurecido que foi tratado por têmpera.
(2) Materiais duros e quebradiços que podem ser usados para retificação de não-metais? Por exemplo, cerâmicas, vidro, quartzo, materiais semicondutores, materiais de pedra, etc.
(3) Atualmente, existem principalmente retificadoras cilíndricas, retificadoras de superfície, retificadoras internas, retificadoras de coordenadas e outras retificadoras ultra-precisão, que são usadas para retificação ultra-precisão de círculos externos, planos, furos e sistemas de furos.
(4) Retificação ultra-precisão e processamento ultra-precisão de abrasivos livres complementam-se.
Processo de manufatura
- Problemas Comuns do Sistema de Arrefecimento e Como Diagnosticá-los
- 8 Equívocos Sobre Gestão de Mudança — Por Que MOC Importa para Todos os Negócios
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Retificação Sem Centros (Centerless): Explicação e Diferenças da Retificação Convencional
- Retífica Eletroquímica Explicada: Como Funciona e Principais Benefícios
- Problemas Comuns em Arquivos Gerber e Soluções de Especialistas
- Problemas em Geradores Industriais: Identifique e Resolva as Questões Mais Comuns
- Quatro Técnicas Comprovadas para Eletrodeposição Parcial
- Serviços de Retificação de Superfície de Precisão: Processo Especializado e Qualidade
- Fatores Críticos que Influenciam o Desempenho da Retificação Superficial