



Estudo de Caso: Atualização de Acionamentos ABB Eleva Desempenho de Cortadora-Rebobinadora em Grande Fábrica de Papel
Os Estados Unidos, segundo a Rede Federal para Sustentabilidade, consomem aproximadamente 8 milhões de toneladas de papel de escritório por ano — o suficiente para construir um muro de 20 pés de altura estendendo-se por 6.815 milhas. Para acompanhar esta demanda, fábricas de papel buscam incansavelmente melhorias de eficiência e qualidade. Entre as muitas máquinas envolvidas na fabricação de papel, a cortadora-rebobinadora é indispensável.
Uma cortadora-rebobinadora desenrola rolos maciços da linha principal de fabricação de papel, fatia-os em seções menores e os rebobina em rolos manejáveis para distribuição. Como etapa final de produção, qualquer falha nesta máquina pode paralisar toda a fábrica.
Compreendendo múltiplos motores e unidades de controle, a cortadora-rebobinadora é uma das peças de equipamento mais sofisticadas em uma fábrica. Central para sua operação está o controle de tensão, que dita a qualidade dos rolos de papel. Forças consistentes devem ser aplicadas ao longo do processo para garantir rastreamento de banda impecável, corte preciso e perfis de densidade de rolo adequados.
Além do controle de nip, a qualidade do rolo depende do desempenho do acionamento. O rebobinador deve funcionar como um sistema coordenado, entregando controle apertado de velocidade e torque através de ciclos contínuos de parada a velocidade total e desaceleração. Pequenas imprecisões podem causar quebras de folha, bordas rugosas, telescópio, deslocamentos ou engates, resultando em tempo de inatividade, rolos rejeitados e lucro perdido.
Objetivo: Produção Contínua de Alta Velocidade
Para aumentar produtividade e eficiência, uma fábrica de papel líder no sudeste dos Estados Unidos optou por reconstruir sua cortadora-rebobinadora e integrar a tecnologia mais recente. A atualização visava melhorar qualidade do rolo, aumentar velocidade da máquina ao nível máximo e eliminar paralisações caras.
A fábrica fez parceria com a SDS Inc., uma integradora de sistemas baseada nos EUA especializada em projeto de controle para papel e manuseio de banda. A SDS avaliou o sistema existente e entregou uma solução custo-efetiva que aproveitou motores e componentes atuais, instalou os acionamentos AC de ponta ACS800 da ABB junto aos novos acionamentos DC DCS800 — o mais avançado acionamento DC de sua classe — e os complementou com o Intelli-Wind da SDS, um HMI popular de rebobinador de dois tambores oferecendo controle TNT, receitas, set-points numéricos e gráficos, permissivas e diagnósticos.
Engenheiros da SDS visitaram a fábrica múltiplas vezes para avaliar a situação. Identificaram várias questões assolando a cortadora-rebobinadora existente.
"É imperativo entender a perspectiva de cada stakeholder", diz John Parker, engenheiro sênior de vendas na SDS. "A equipe de manutenção levantou preocupações sobre falha de componentes e necessidade de controle preciso de temperatura na sala de acionamentos para prevenir deriva analógica. Produção queria maior tempo de atividade, melhor qualidade de rolo e equipamento moderno. Nossa parceria com a ABB nos permitiu atingir estes objetivos."
Equipamento Obsoleto: Ineficiente e Caro de Manter
Tanto especialistas da ABB quanto da SDS notaram que a fábrica operava com sistemas de acionamento de 25-30 anos — uma tendência crescente entre fabricantes. O sistema de acionamento da cortadora-rebobinadora estava se tornando cada vez mais caro para reparar, com componentes obsoletos que não podiam mais ser substituídos. Equipamento analógico exigia atenção constante devido à deriva, e fiação antiga começou a fraturar em pontos de dobradiça. Montagens mecânicas mantendo conjuntos de tiristores e fusíveis estavam além de reparo, e módulos de potência enfrentavam problemas de integridade estrutural.
Craig Tierno, engenheiro sênior de aplicação na SDS, explicou que substituir reguladores analógicos por contrapartes digitais mantendo a ponte de potência existente era impraticável. Os SCRs dentro dos módulos de potência não eram mais confiáveis, então a SDS recomendou uma atualização completa do sistema de acionamento e controle para melhorar confiabilidade e desempenho.
"Se um módulo de potência DC ainda está dentro de seu ciclo de vida, geralmente sugerimos retrofit com nova frente digital de alto desempenho (DFE) para melhorar regulação mantendo os SCRs existentes", disse Tierno. "Neste caso, isso não era viável."
Nova Tecnologia Sinergiza com Acionamentos
Durante a busca por uma solução de acionamento, a SDS descobriu que a ABB estava desenvolvendo um novo acionamento DC compatível com seus produtos AC, compartilhando as mesmas ferramentas de software e módulos de comunicação. Esta compatibilidade tornou possível integrar perfeitamente componentes DC e AC.
A América do Norte ainda abriga uma grande base instalada de motores DC em ampla faixa de potência e velocidade. Estes motores podem viver longamente com manutenção adequada, então clientes não estão tipicamente ansiosos para substituí-los. Encontrar um fornecedor como a ABB que continuamente inova tecnologia de controle para estes motores deu à SDS uma vantagem clara desde o início.
O retrofit instalou quatro acionamentos ABB DCS800. O primeiro gerenciou o motor de desenrolamento de 500 HP que regula tensão para o rolo pai jumbo. O segundo controlou o rolo de entrada de 50 HP que transporta papel para a cortadora. O terceiro e quarto acionamentos lidaram com os tambores dianteiro e traseiro de 250 HP, que fornecem referência de velocidade da máquina e torque de perfilagem para o rolo rebobinado. Todos os acionamentos DC foram dimensionados para tolerar limite de corrente de 200% por um minuto devido aos rolos grandes e torque exigente.
Dois acionamentos AC ACS800, cada um classificado em 15 HP, alimentaram as extremidades do rolo de apoio, suprindo força vertical para torque de aceleração e desaceleração. Tamanho do quadro do motor foi escolhido baseado em potência e estilo de ventilação, pois os motores são montados dentro de uma estrutura móvel de rolo de apoio.
Novas Células de Carga para Controle de Tensão
As antigas células de carga na seção de desenrolamento foram substituídas pelos transdutores Pressductor estilo PillowBlock da ABB (unidades PFTL). Estas unidades foram selecionadas por sua compatibilidade física direta e pré-calibração, aprimorando controle de tensão enquanto reduzem tempo e custo de instalação.
Plataformas Compatíveis; Retrofit com Motores DC Existentes
Integradores encontraram o DCS800 um par ideal para a equipe de engenharia e TI da fábrica, que já estava familiarizada com operação e comissionamento de acionamentos DC. O ACS800 complementar da ABB, com aparência e sensação similares, tornou a transição para AC suave.
"Garantir que os acionamentos DC complementassem o produto AC na mesma plataforma foi crítico", disse Tierno. "Esta sinergia permite que retrofitters forneçam tecnologia de ponta e regulação excepcional a uma fração do custo de uma substituição completa do sistema de potência."
Controle Mestre via Software de Operação do Rebobinador
Em conjunto com os acionamentos, a SDS instalou seu software iWind de operação do rebobinador, projetado para otimizar perfil e qualidade do rolo. O software oferece parada automática, receitas de produto, set-points numéricos e gráficos, permissivas e diagnósticos completos. A interface intuitiva funde equipamento de controle diretamente com o hardware do acionamento, simplificando solução de problemas e manutenção.
Focado em tensão, nip e torque (TNT), a SDS projetou uma arquitetura que atendeu à necessidade da fábrica de melhor qualidade de rolo. O recurso de parada automática abordou questões com comprimento e diâmetro do produto, enquanto páginas de permissivas e diagnósticos deram aos operadores assistência rápida, reduzindo chamadas de manutenção. O sistema de receitas permitiu que operações configurassem pedidos rapidamente e mantivessem consistência do produto.
Painéis Elevados Pré-Construídos Permitem Instalação em Cinco Dias
O retrofit aproveitou a construção existente — um design limpo de painel aberto que exigia espaço mínimo na sala de controle. Em vez de gabinetes montados no chão, todos os módulos de potência, disjuntores e componentes foram arranjados em painéis elevados. Esta abordagem permitiu à SDS pré-construir um sub-painel separado para cada acionamento, testando os acionamentos individual e coletivamente antes da demolição do equipamento antigo. Testes completos de comunicações, software de aplicação e funcionalidade do acionamento precederam instalação e comissionamento.
Configuração e comissionamento prosseguiram suavemente. Engenheiros da SDS gastaram cerca de quatro semanas engenhando esquemáticos, criando software de acionamento e controlador, e construindo os painéis. Após fase de teste de duas semanas, a equipe instalou o novo equipamento dentro da contingência de cinco dias exigida pela fábrica. Engenheiros permaneceram no local por vários dias após a partida para garantir transição perfeita para operadores da fábrica.
Combinação Vencedora Permite Tempo de Atividade Ótimo
Desde a instalação dos acionamentos DCS800 e ACS800, complementados pelo software iWind, a fábrica atingiu seus objetivos: maior produção, eficiência de velocidade máxima, qualidade superior de rolo, manutenção reduzida e paralisações mínimas. Virtualmente eliminaram as paralisações anteriores causadas por mau funcionamento de componentes.
"Estamos satisfeitos com os produtos e suporte da ABB, e planejamos continuar usando ABB para projetos futuros", disse Parker. "Atualmente, temos oito projetos de fabricação de papel em andamento, para os quais recomendamos ACS800, DCR- ou DCS-800 da ABB para várias aplicações."
Tierno adicionou: "Nosso relacionamento com a ABB e a equipe em New Berlin tem sido altamente recompensador. Eles forneceram excelente entrega de produto e treinamento no novo DCS800."
Produtos ABB dão à SDS os recursos e flexibilidade necessários para satisfazer necessidades específicas e orçamento de cada cliente.
ABB e SDS têm outro motivo para celebrar: esta instalação em fábrica de papel marca a primeira vez que um DCS800 foi integrado em um pacote de sistema completo nos Estados Unidos. Com a escalabilidade quase ilimitada do DCS800, a equipe espera fornecer acionamentos e software a clientes por muitos anos.

Esquemático de retrofit de acionamentos DC e AC da cortadora-rebobinadora na instalação de uma grande fábrica de papel no sudeste.
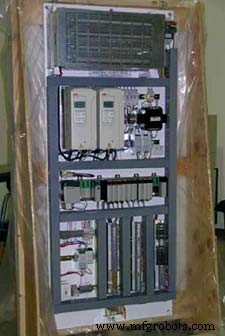
Painel Mestre, que contém os Acionamentos AC ABB ACS800 do Roletes de Apoio e o Controlador Mestre.
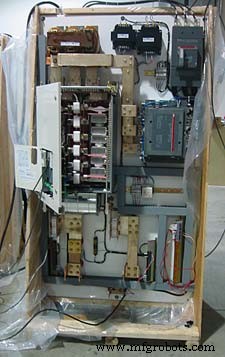
Acionamento de Desenrolamento – o novo ABB DCS800 durante teste do sistema.
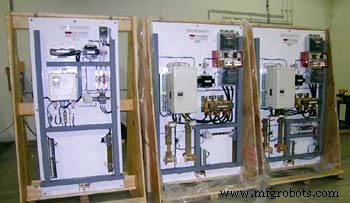
Da esquerda para a direita: Rolo de Papel, Tambor Dianteiro, Tambor Traseiro painéis com Acionamentos DC ABB DCS800. Pré-construção dos painéis tornou possível instalar todo o retrofit da cortadora-rebobinadora dentro de cinco dias.
Para saber mais sobre este assunto, visite www.abb.us/drives ou contate Thomas Junger, gerente de linha de produto, ABB Inc., em 262-785-3377 ou Thomas.junger@us.abb.com.
Manutenção e reparo de equipamentos
- Sistemas de Recompensa Conjuntos: Impulsionando Colaboração e Resultados entre Departamentos Industriais
- Catalyst Paper Aprimora Desempenho de Fábricas com Iniciativa de Confiabilidade Ivara
- Deming e Drucker: Framework Comprovado para Planejamento e Agendamento de Manutenção Eficazes
- O Reparo de Turbina de $10 Milhões: Corte de Custos, Melhores Práticas e Consequências Legais
- Como a Planta Ehingen da SAPPI Usa Monitoramento de Condição para Aumentar Eficiência e Confiabilidade
- Iggesund Paperboard Reduz Custos com Diagnóstico Preditivo de Válvulas de Controle Fisher da Emerson
- Reparar vs. Substituir: Estudo de Caso de uma Moedeira de 10 Anos
- Resposta Rápida: Como Resolvemos Crise de Downtime para Fabricante Líder de Beleza
- Estudo de Caso: Falha no Controle de Mesa de Plasma MG Industries e Reparo Rápido Sem Downtime
- Garantindo Segurança de Acionamentos e Máquinas: Controles de Engenharia e Medidas de Proteção