



Como a Análise de Vibração Detecta Desgaste de Rolamento em Chillers Industriais
Neste estudo de caso, um defeito de pista externa de rolamento em um chiller de ar condicionado de 1.250 toneladas (4.400 kW) foi identificado usando equipamento e software portáteis de análise de vibração comercialmente disponíveis.
O chiller é um compressor centrífugo de estágio único equipado com um mancal de empuxo de elementos rolantes no extremo livre do motor e um mancal de manga no extremo de acionamento do motor. A abordagem diagnóstica ilustrada aqui aplica-se a qualquer máquina rotativa — bombas, ventiladores, engrenagens — que use mancais de contato rolante.
Ferramentas de Análise de Vibração
Nos últimos 25 anos, ferramentas de medição de vibração evoluíram dramaticamente. Para a maioria das máquinas industriais, um acelerômetro triaxial permanece o sensor de escolha. Embora a saída bruta seja proporcional à aceleração, ela é normalmente integrada e expressa em unidades de velocidade. Todos os dados neste caso foram coletados com um cluster de acelerômetro triaxial, ilustrado na Figura 2.
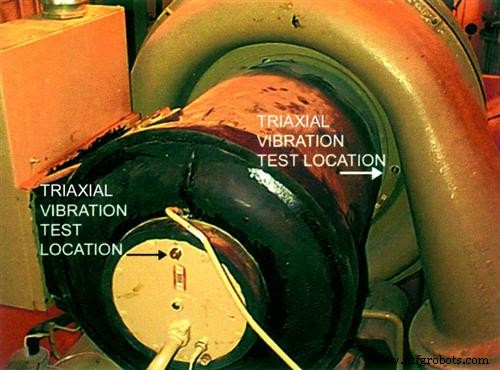
Figura 1. Chiller mostrando local do teste de vibração nos alojamentos do mancal do motor.
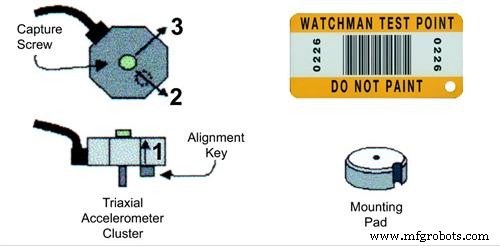
Figura 2. Esquema de cluster de acelerômetro triaxial (esquerda) montado por pino no disco de montagem de bronze (inferior direito). O cluster contém três acelerômetros, cada um mutuamente perpendicular aos outros. Coleta de dados de vibração é ativada usando código de barras que configura automaticamente o coletor de dados, registra e armazena os dados.
O disco de montagem é rigidamente colado ao alojamento do mancal do motor, e o cluster triaxial é montado por pino, permitindo coleta simultânea dos três eixos.
A configuração baseada em código de barras garante coleta de dados repetível e precisa, independentemente de quem realiza o teste. Condições operacionais consistentes produzem dados consistentes quando o estado mecânico da máquina permanece inalterado.
Escolhas de processamento de sinal variam com o detalhe desejado. Programas rotineiros de manutenção preditiva tipicamente coletam dois tipos de dados:
Nível geral: Uma medição de vibração de banda larga que representa amplitude total sobre uma ampla faixa de frequência. É barato de coletar, processar e trendear.
Banda estreita: Usando uma Transformada Rápida de Fourier (FFT), o sinal de vibração é decomposto em frequências discretas, exibido como um gráfico espectral 2-D de amplitude versus frequência. Neste caso, cada espectro contém 800 picos discretos, oferecendo resolução fina de frequência.
Critérios de Aceitação de Vibração
Qual nível de vibração é aceitável para um chiller de 1.250 toneladas (4.400 kW)? O fabricante emprega uma especificação de banda larga pass/fail de 0,25 in/s (pico). Limites de aceitação são geralmente expressos como critérios absolutos ou relativos.
O Gráfico de Severidade de Vibração de Máquinas Gerais da IRD, resumido na Tabela 1, é uma referência absoluta amplamente usada. Cada banda de condição é separada por um fator de dois em velocidade, correspondendo a uma mudança de 6 dB em VdB.
Tabela 1. Gráfico de Severidade de Vibração de Máquinas Gerais da IRD
| Condição da Máquina | Velocidade (in./speak) | Velocidade (VdB) |
|---|---|---|
| Muito Rugosa | >0,628 | >121 |
| Rugosa | 0,314 < V < 0,628 | 115 < VdB < 121 |
| Levemente Rugosa | 0,157 < V < 0,314 | 109 < VdB < 115 |
| Regular | 0,0785 < V < 0,157 | 103 < VdB < 109 |
| Boa | 0,0392 < V < 0,0785 | 97 < VdB < 103 |
| Muito Boa | 0,0196 < V < 0,0392 | 91 < VdB < 97 |
| Lisa | 0,0098 < V < 0,0196 | 85 < VdB < 91 |
| Muito Lisa | 0,0049 < V < 0,0098 | 79 < VdB < 85 |
| Extremamente Lisa | <0,0049 | <79 |
Tabela 1. O gráfico IRD oferece uma visão graduada da condição da máquina para frequências entre 1,6 e 1.667 Hz, aplicável à maioria dos equipamentos rotativos.
Critérios absolutos são adequados para testes de aceitação, mas manutenção preditiva exige critérios relativos mais sensíveis. Limites relativos são derivados pela média de espectros de vibração de várias máquinas idênticas sob cargas similares. Para este estudo, espectros de 12 chillers idênticos foram média. Os discos de bronze foram montados identicamente, e dados foram coletados com cada chiller rodando a aproximadamente 80% da carga nominal.
Após revisão manual, espectros de linha de base foram estabelecidos e desvios padrão calculados. Uma máscara de "média + 1 σ" foi então gerada. Estatisticamente, cerca de 85% das amplitudes de vibração devem cair abaixo desta máscara. Ao contrário de limites pass/fail definidos pelo fornecedor, esta abordagem relativa adapta faixas aceitáveis ao equipamento específico.
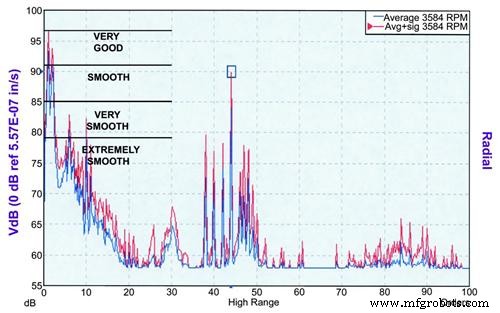
Figura 3. Critérios de aceitação relativa para o chiller de 1.250 toneladas, gerados de 12 unidades idênticas. O espectro azul é a média; a curva vermelha é a média + 1 σ. Para comparação, o Gráfico de Severidade IRD é sobreposto.
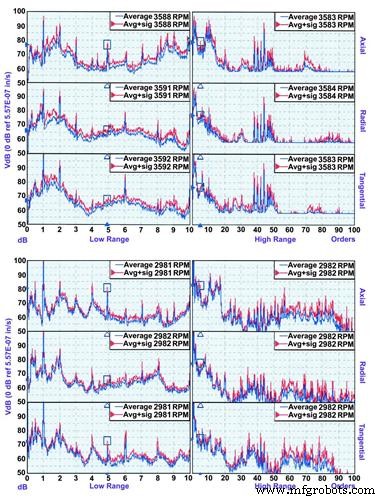
Figura 4. Dados de linha de base de duas instalações: Planta A (topo seis espectros) e Planta B (base seis). Cada planta hospeda 18 chillers idênticos. A velocidade de rotação da Planta B (2.982 rpm) reflete uma linha de entrada de 50 Hz típica da Europa. Os dados representam o mancal livre do motor.
Problemas de Mancais Anti-Atrito
Falhas de mancais estão entre os problemas mais comuns detectados por análise de vibração. Defeitos iniciais manifestam-se como componentes de vibração em frequências que não são múltiplos da taxa de rotação do eixo. Estas frequências não-síncronas são determinadas pela geometria do mancal e podem ser aproximadas com as seguintes regras:
Frequência de Passagem de Esferas Pista Externa (BPFO) = nº de rolos × velocidade do eixo × 0,4
Frequência de Passagem de Esferas Pista Interna (BPFI) = nº de rolos × velocidade do eixo × 0,6
Frequência Fundamental do Trem (FTF) = velocidade do eixo × 0,4
O fabricante especificou um mancal SKF 7318. Sua tabela mostra frequências de passagem de esferas externa e interna de 4,9×M e 7,1×M, respectivamente, confirmando um mancal de 12 elementos. Conforme o desgaste progride, harmônicos (múltiplos inteiros) destas frequências de passagem de esferas aparecem no espectro. Dependendo do tipo de defeito, bandas laterais 1×M também podem estar presentes. Desgaste severo eleva o ruído de alta frequência entre 70×M e 100×M.
Estratégias Diagnósticas Comuns
Detecção precisa de desgaste de mancal requer metodologia consistente de coleta e análise de dados. Medidores de banda larga frequentemente perdem desgaste inicial, oferecendo aviso limitado antes de falha catastrófica. Métodos de choque de alta frequência ou ultrassônicos podem detectar desgaste inicial mas perdem falhas de baixa frequência como desbalanceamento ou desalinhamento.
Análise espectral de banda estreita triaxial com critérios de aceitação relativa fornece detecção inicial confiável e pode diagnosticar uma ampla gama de falhas — desbalanceamento, desalinhamento, folga de impulsor, folga, ressonância. Este estudo emprega essa abordagem.
O conjunto de dados de banda estreita inclui dois espectros triaxiais de alta resolução (800 linhas) de um único ponto em um alojamento de mancal rígido. O espectro de faixa baixa cobre 0-10 ordens de velocidade do eixo, capturando tons fundamentais de mancal. O espectro de faixa alta abrange 0-100 ordens, revelando harmônicos de tom de mancal e ruído de alta frequência. Embora extensivo, a configuração baseada em código de barras permite aquisição rápida e repetível de dados, e processamento em PC é rápido e automatizado.
O modelo de falha para defeitos de mancal inclui quatro indicadores-chave:
- Série harmônica de picos em uma frequência fundamental não-síncrona.
- Bandas laterais 1×M e/ou FTF ao redor desses picos.
- Elevação do ruído de alta frequência.
- Série harmônica na taxa de rotação do eixo devido a folga de mancal.
Análise de Vibração: Humano vs. Computador
O volume de dados de banda estreita necessário para diagnóstico preciso necessita processamento baseado em computador. Um computador pessoal, equipado com um sistema especialista, pode executar os seguintes passos em segundos:
- Normalizar espectros relativos à velocidade do eixo.
- Extrair amplitudes de frequências de forçamento-chave e picos auxiliares.
- Aplicar o modelo de falha para identificar padrões de defeito.
- Quantificar severidade baseada na proeminência do padrão.
Estas regras lógicas foram calibradas comparando diagnósticos automatizados contra análises de especialistas de uma grande população de máquinas, garantindo que as conclusões do computador espelhem os julgamentos de um analista de vibração experiente.
A Figura 5 mostra o relatório de diagnóstico baseado em texto gerado pelo sistema especialista para o Chiller 4.
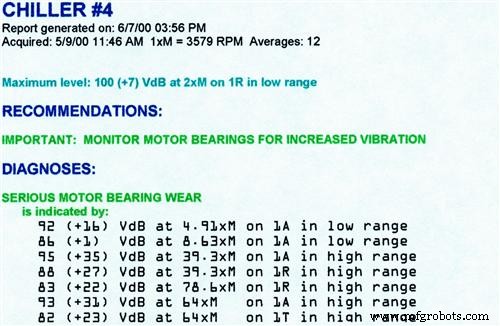
Figura 5. Resultados de diagnóstico gerados por computador para o Chiller 4.
Revisão Manual de Dados Espectrais
A Figura 6 apresenta os dados do extremo livre do motor coletados em 25 de março para o Chiller 4. A máscara média + σ (vermelha) é sobreposta para comparação. O eixo horizontal é escalado em "ordens", onde 1 ordem equivale a uma rotação do eixo.
Picos proeminentes não-síncronos aparecem em 4,9×M e 7,1×M nos dados axiais de faixa baixa — exatamente o BPFO e BPFI para o mancal do motor. Nos espectros de faixa alta, harmônicos espaçados em 4,9×M confirmam a série harmônica BPFO. O ruído de alta frequência corresponde à máscara σ, indicando que desgaste está presente mas ainda não crítico.
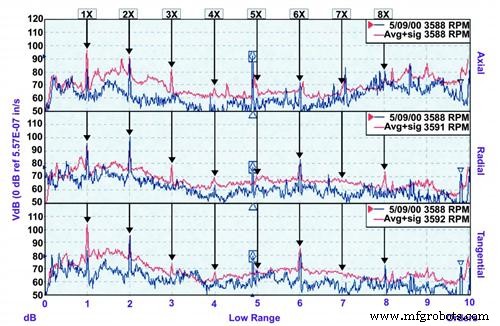
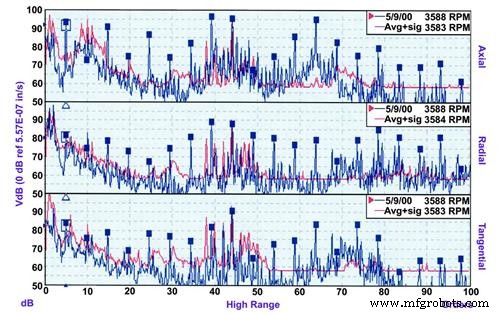
Figura 6. Espectros de vibração triaxial para o mancal livre do motor no Chiller 4. Esquerda: dados faixa baixa; direita: dados faixa alta. Picos marcados mostram série harmônica 4,9×M BPFO.
Prognósticos
Uma vez confirmada a falha do mancal, a próxima pergunta é vida restante. Um analista qualificado adia julgamento até que múltiplos conjuntos de dados revelem uma tendência. O sistema especialista calcula uma pontuação de severidade baseada em três fatores:
- O número de picos de suporte.
- A extensão em que cada pico excede o critério.
- A amplitude absoluta de cada pico.
Pontuações de severidade são mapeadas em uma escala de leve, moderada, séria e extrema. No gráfico de tendência (Figura 7), a severidade do desgaste do mancal estabilizou em um nível baixo-sério.
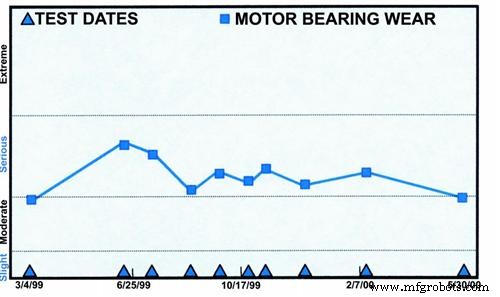
Figura 7. Gráfico de tendência do sistema especialista para o Chiller 4.
A vida útil do mancal é largamente ditada pela carga; dados atuais mostram nenhum agravamento no último ano. Análise de vibração entrega evidência quantificável de saúde do mancal, permitindo decisões proativas. Conforme o desgaste escala, o sistema elevará a pontuação de severidade conforme apropriado.
Durante uma visita de serviço anterior, um engenheiro do fabricante usou um medidor de vibração geral e concluiu que o mancal estava bem. O limite de 0,25 in/s pico do fabricante provavelmente foi satisfeito, ilustrando uma limitação chave de medições de banda larga para manutenção preditiva — elas perdem assinaturas sutis não-síncronas como harmônicos BPFO.
Conclusão
Para maximizar a vida do mancal, engenheiros de instalações devem monitorar continuamente cada máquina contra sua linha de base média + 1 σ específica do modelo. A pontuação de severidade do sistema especialista oferece uma tendência consistente e objetiva que informa decisões de manutenção oportunas. Quando a severidade se aproxima do nível extremo, uma substituição de mancal deve ser agendada, e o mancal removido inspecionado para fechar o ciclo diagnóstico.
Sobre a Azima DLI
A Azima DLI é uma provedora líder de monitoramento e análise preditiva de condição de máquina, entregando soluções confiáveis e escaláveis que se alinham com os altos padrões dos clientes para uptime. Seus Serviços de Confiabilidade WATCHMAN combinam implantação flexível, software de diagnóstico comprovado e profunda expertise analítica para entregar programas sustentáveis de manutenção baseada em condição custo-efetivos. Com sede em Woburn, Massachusetts, e presença global nos EUA, Ásia-Pacífico, América Central, Europa e América do Sul, a Azima DLI ajuda clientes a maximizar disponibilidade e produtividade de ativos. Para mais informações, visite www.azimadli.com.
Manutenção e reparo de equipamentos
- Monitoramento de Condição Proativo: Análise de Causa Raiz de Falha em Motor Elétrico de 450 HP
- Alta Vibração em Nova Bomba Centrífuga Rastreada a Suportes de Motor Defeituosos
- Guia Passo a Passo para Remover um Rolamento com Segurança para Reparo
- PPL Montana Aumenta Confiabilidade da Planta Através de Treinamento de Manutenção Timken
- Eliminando Falhas de Rolamentos: Como Parcerias Estratégicas Aumentaram Confiabilidade e Economizaram US$ 230 Mil
- Como a Análise de Vibração Impulsiona o Sucesso da Manutenção Preditiva
- Maximizando Eficiência: Como Software de Manutenção Preventiva Impulsiona Sucesso na Manufatura
- Por Que a Análise de Óleo é Essencial para o Sucesso no Transporte Comercial
- Como a Análise de Fluidos Aumenta a Confiabilidade do Equipamento e Reduz o Tempo de Inatividade
- Guia Completo para Equipamentos de Demolição e Desconstrução Pesados: Seleção e Operação