



Design de Bosses para Moldagem por Injeção: Equilibrando Resistência e Sucesso na Moldagem
Peças moldadas por injeção são uma excelente escolha para produtos de volume médio a alto. Quando o design incorpora bosses de plástico moldado, você pode alcançar uma solução de baixo custo que alinha componentes e fornece pontos de montagem robustos para fixadores e invólucros. No entanto, o design e posicionamento cuidadosos desses bosses são essenciais para evitar defeitos cosméticos e garantir desempenho estrutural confiável.
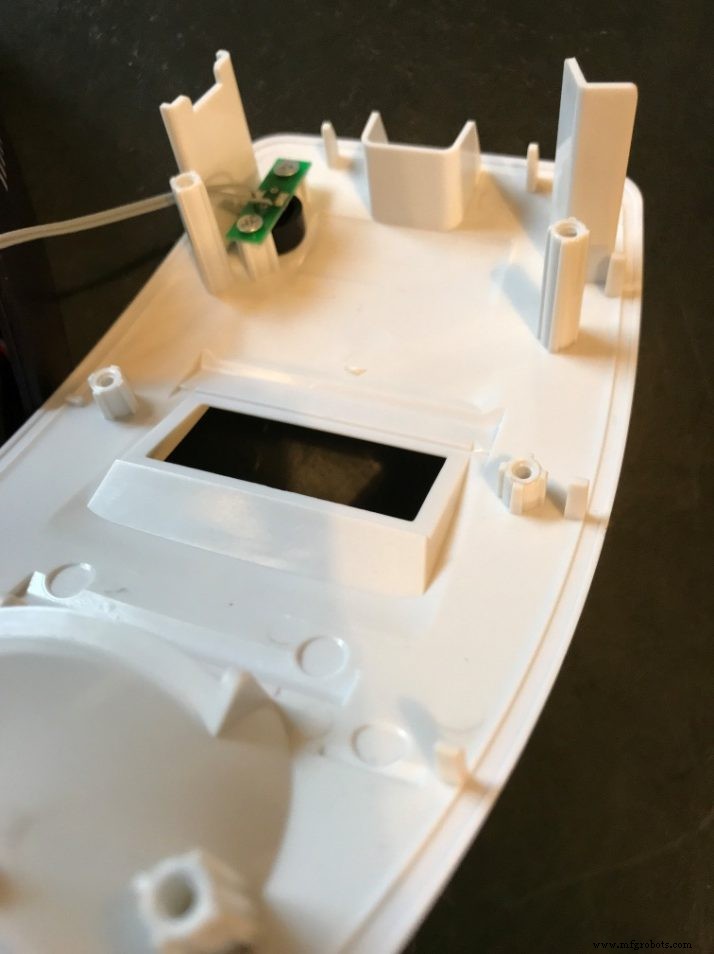
Muitas diretrizes de design existem para criar bosses, mas frequentemente conflitam. Recomendações variam por fabricante, moldador contratado, equipe de montagem ou designer industrial. A chave é fundir essas perspectivas em um boss que funcione sem introduzir falhas cosméticas visíveis. Alcançar esse equilíbrio requer colaboração entre o engenheiro mecânico e o parceiro de moldagem por injeção, que refinará o processo e garantirá a qualidade da peça.
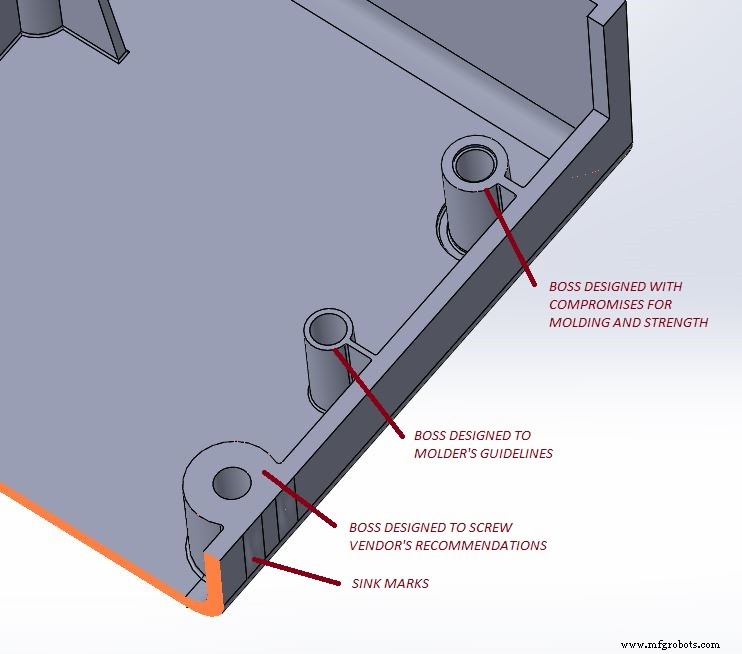
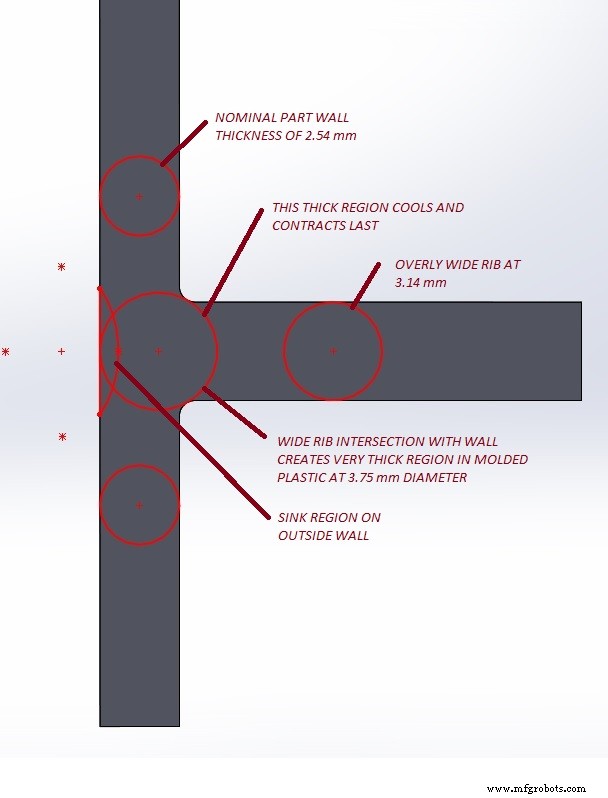
Por que bosses às vezes falham? Um boss superdimensionado ou mal posicionado pode criar marcas de retração (sink marks) em superfícies cosméticas-chave. Na moldagem por injeção, uma retração ocorre quando uma seção espessa de plástico — tipicamente na interseção de recursos internos e paredes externas — resfria mais lentamente que o material circundante. O núcleo de resfriamento lento contrai contra o plástico já rígido, produzindo covinhas, tensão superficial e às vezes empenamento. Esses defeitos também podem dificultar o enchimento adequado do molde, levando a falhas adicionais.
Por outro lado, um boss subdimensionado pode ser fácil de moldar, mas falha em reter fixadores, fazendo componentes soltarem ou até causar rejeição da peça. O boss deve fornecer espessura de parede suficiente para absorver forças de instalação e suportar o fixador roscado. Se o material for muito fino, pode fluir a frio durante a montagem, levando a afrouxamento ou falha sob carga.
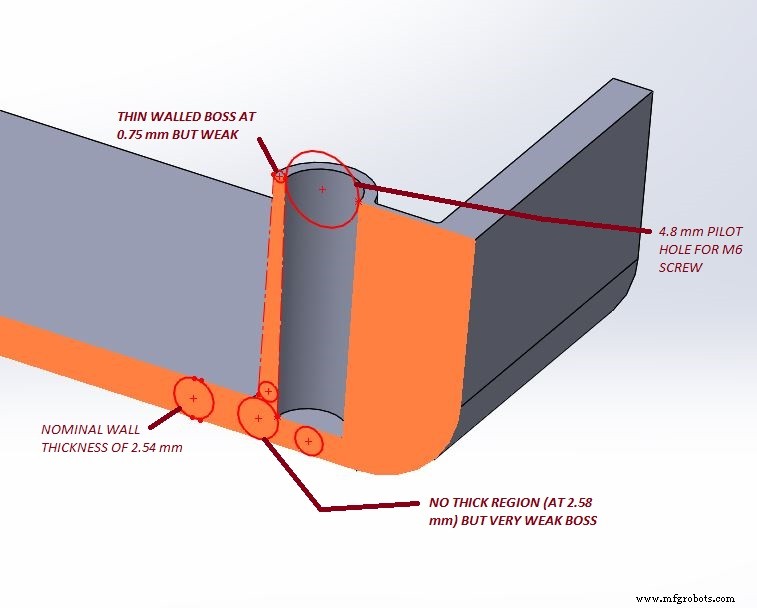
Além disso, bosses requerem desenho para permitir ejeção do molde de aço. As paredes do diâmetro externo crescem na base, frequentemente com um filete leve para ejeção suave. Trate o boss como uma nervura circular: sua espessura de parede deve ser cerca de 50–60% da espessura nominal da parede da peça circundante para prevenir retração. Alcançar essa proporção enquanto ainda fornece material suficiente para uma junta robusta é o desafio central.
Para parafusos em plástico, recomenda-se que a profundidade de engate da rosca seja 2 a 2,5 vezes o diâmetro nominal do parafuso. Este engate maior compensa a resistência ao cisalhamento tipicamente menor do plástico comparado ao metal. A profundidade adequada da rosca distribui tensões da junta e aumenta a durabilidade.
Para conciliar resistência com moldabilidade, considere as seguintes estratégias de design comprovadas:
- Reduza o diâmetro externo do boss em relação à recomendação do fabricante, mantendo a espessura da parede próxima ao plástico circundante.
- Aplique desenho mínimo em superfícies internas mantendo base suave e filetada.
- Posicione o boss longe de paredes externas críticas para evitar grandes volumes de interseção.
- Aprofunde o furo piloto em aproximadamente 30% da espessura nominal da base, o que reduz a área de interseção e permite paredes de boss mais espessas.
- Incorpore um sulco raso na base do boss para limitar ainda mais seções espessas.
- Use um boss mais alto e bem projetado com parede de apoio coberta por uma peça deslizante adjacente para resistência adicional.
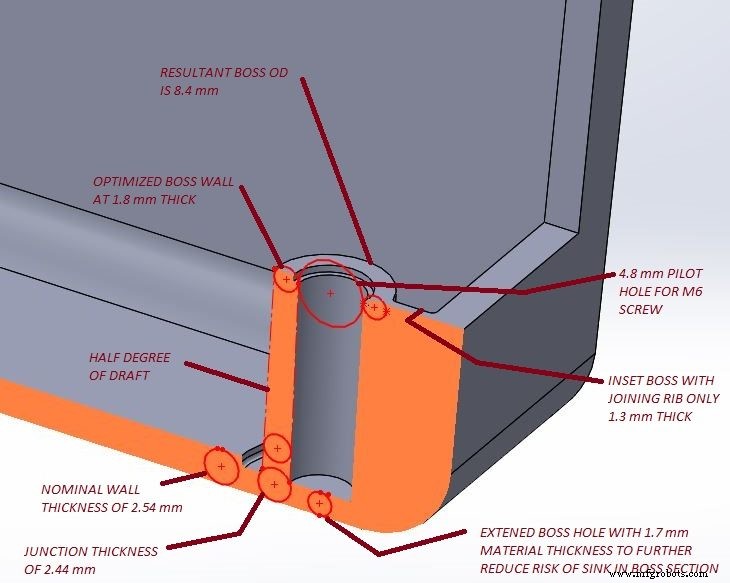
Essas técnicas mantêm o boss dentro da faixa segura de espessura de parede (50–67% do nominal), melhoram o engate da rosca e minimizam riscos de retração. Durante a primeira produção, avalie o desempenho do boss e do fixador; mudanças de liga plástica ou ajustes de design podem ser acomodados ajustando o pino do molde ou adicionando material — ações geralmente simples e baratas.
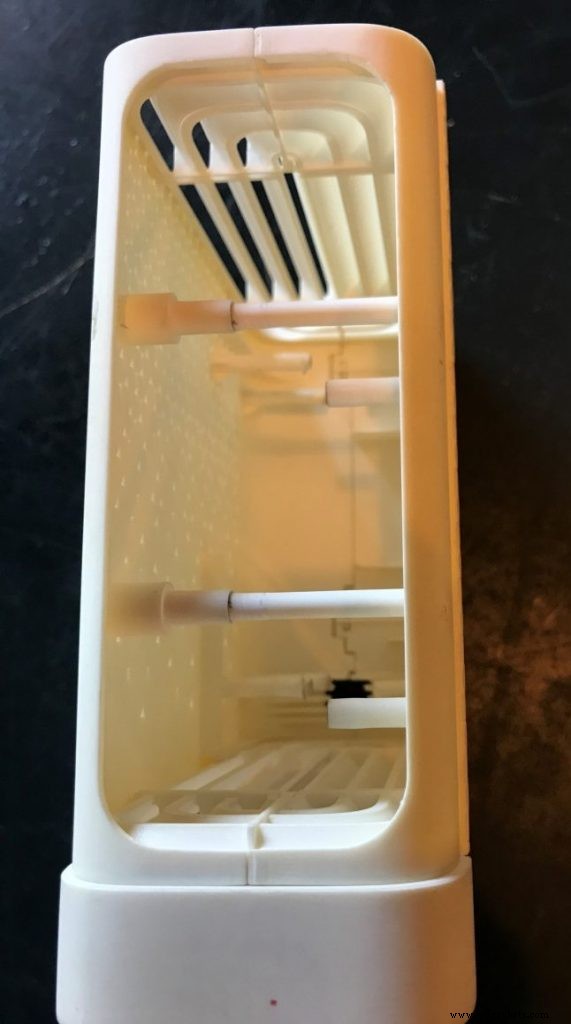
Em última análise, os requisitos de cada parte ditam o equilíbrio ideal. Componentes funcionais que não são visíveis podem tolerar defeitos cosméticos menores se não comprometerem a resistência. Trabalhando de perto com o parceiro de moldagem — ajustando tempo de ciclo, resfriamento e parâmetros de processo — você pode eliminar retrações menores e refinar a peça para atender tanto a objetivos estéticos quanto mecânicos.
Para um mergulho mais profundo, veja Parte 1, Parte 2 e Parte 4.
Processo de manufatura
- Parte 6: Gerenciando Equipes e Fabricantes Contratados no Design de Peças Moldadas por Injeção
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
- Design de Molde para Injeção – Parte 2: Entendendo e Eliminando Marcas de Retração (Sink Marks)
- Princípios-Chave de Design para Otimizar Peças Metálicas Impressas em 3D
- Projetando Peças de Compósitos Termofixos: Guia Prático e Infográfico
- Dominando Design para Manufaturabilidade: Parte 2 – Tolerâncias e Otimização de Recursos
- Design para Manufaturabilidade: Diretrizes Essenciais – Parte 1
- Como Escolher o Acabamento Superficial SPI Ideal para Peças Injetadas
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade