



Dominando o Six Sigma: Princípios Fundamentais e Ferramentas Essenciais
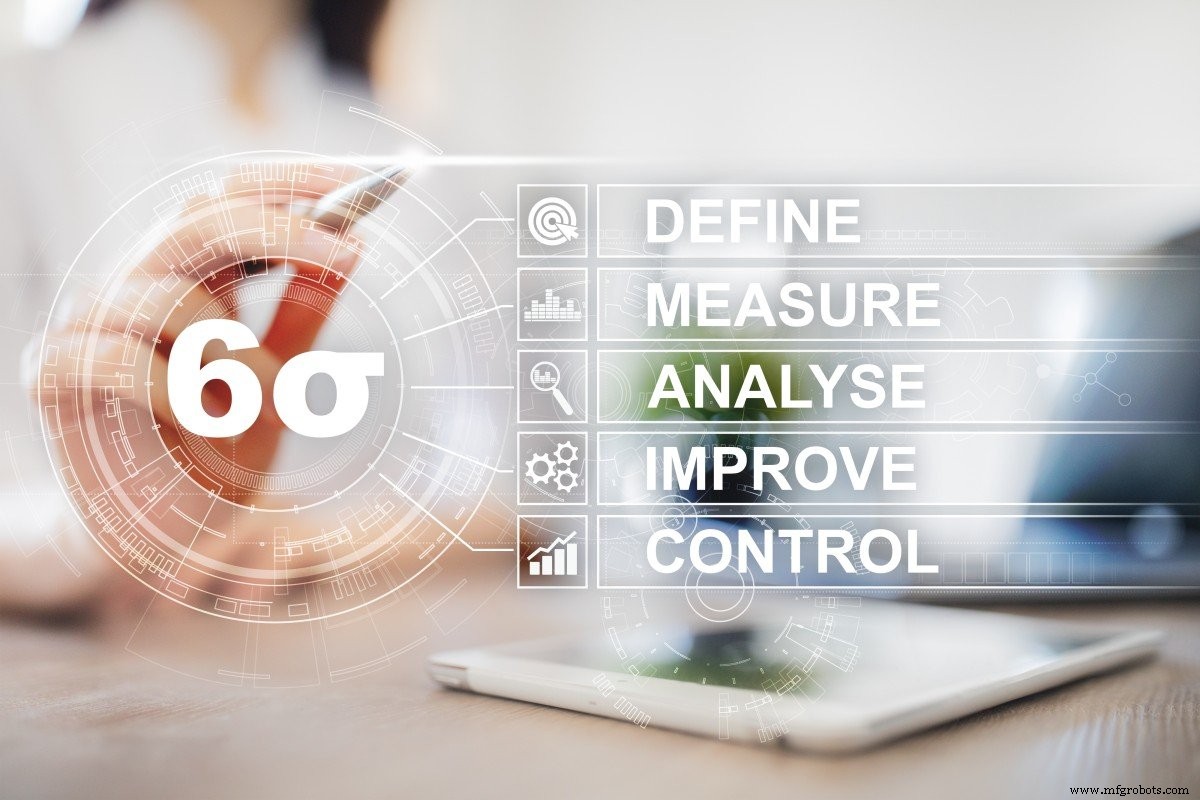
Bem-vindo à terceira parte de nossa série sobre Lean e Six Sigma. Como vimos no primeiro post, "O que são Metodologias Lean e Six Sigma?", Lean e Six Sigma são metodologias de melhoria contínua complementares que reduzem o desperdício geral e a variabilidade nos processos de produção, respectivamente. O segundo post, "Princípios e Ferramentas Lean", aprofundou alguns dos principais princípios, ferramentas e metodologias do Lean. Aqui concluímos nossa série com uma discussão de alto nível sobre o Six Sigma. Existem muitas ferramentas no kit de ferramentas do Six Sigma (Análise de Modos de Falha e Efeitos (FMEA), Diagrama IPO, Intervalos de Confiança, Histogramas, Gráficos de Pareto, Testes F, Design for Six Sigma (DFSS) e muitos mais) que não serão discutidos aqui. O foco aqui é discutir as realidades estatísticas que tornam o Six Sigma eficaz.
O Six Sigma visa identificar e eliminar a(s) causa(s) raiz de defeitos e desperdício usando ferramentas estatísticas para identificar as variações causando defeitos. Na metodologia Six Sigma, a única maneira de resolver efetivamente um problema é eliminar permanentemente sua causa raiz.
É uma estratégia baseada em medição que foca na melhoria de processos buscando alcançar não mais que 3,4 defeitos por milhão de oportunidades. Um defeito Six Sigma é definido como qualquer coisa fora das especificações do cliente. Uma oportunidade Six Sigma é então a quantidade total de chances para um defeito ocorrer.
Doutrina Six Sigma
O Six Sigma baseia-se em três ideias-chave que compõem a Doutrina Six Sigma:
- Esforços contínuos para alcançar resultados de processo estáveis e previsíveis (ou seja, reduzir a variação do processo) são de vital importância para o sucesso do negócio.
- Processos de manufatura e negócios têm características que podem ser medidas, analisadas, controladas e melhoradas.
- Alcançar melhoria de qualidade sustentada requer comprometimento de toda a organização, particularmente da alta gestão.
Metodologia Six Sigma: O Processo DMAIC
DMAIC é uma metodologia de resolução de problemas Six Sigma orientada por dados. O processo de cinco fases é descrito por cada letra do acrônimo:
- Definir — Descrever o problema, metas do projeto, áreas de melhoria ou requisitos do cliente.
- Medir — Medir o desempenho do processo.
- Analisar — Analisar e identificar possíveis causas raiz para defeitos e variações.
- Melhorar — Melhorar operações eliminando as causas raiz.
- Controlar — Controlar a qualidade do processo de melhoria.
Vamos detalhar as fases:
Definir
Uma vez descrito o problema, meta ou área de melhoria, é crítico tentar identificar as várias variáveis de entrada e saída relacionadas ao comportamento do processo. Frequentemente, as variáveis de saída são a(s) que estão fora das especificações. É importante identificar quais variáveis de entrada podem estar causando a variação com a(s) variável(is) de saída.
Medir
Uma vez identificadas as variáveis de entrada que estão causando o comportamento da saída, é possível desenvolver um plano de medição que forneça dados suficientes para iniciar a análise. Esta fase é onde dados são coletados nas variáveis-chave de entrada e saída. Esta também é a fase onde linhas de base de desempenho são desenvolvidas para uso na medição das melhorias feitas posteriormente. Como regra, pelo menos 30 observações são necessárias para fornecer dados suficientes para representar o comportamento do processo.
Analisar
Uma vez coletados os dados, eles são analisados para determinar as três a cinco causas raiz potenciais mais prováveis. Isso é realizado por coleta contínua de dados e revisão para entender a contribuição de cada causa raiz potencial usando ferramentas estatísticas, gráficos e tabelas. O processo DMAIC é iterativo e repete até que todas as causas raiz válidas sejam identificadas.
Melhorar
Com base nas causas raiz válidas identificadas na fase Analisar, o processo é ajustado até que a variação excessiva seja eliminada. As fases Medir e Analisar são repetidas até que o resultado desejado seja alcançado.
Controlar
Quando o resultado desejado é alcançado, as melhorias são institucionalizadas para que a fonte da variação excessiva seja eliminada. Esta etapa deve ser acompanhada por um plano de controle para garantir que as saídas continuem em um nível de qualidade aceitável. O Plano de Controle inclui a implementação de Controle Estatístico de Processo para monitorar o processo e garantir que ele continue a funcionar corretamente ao longo do tempo. Este plano de controle também deve incluir contramedidas se um problema ocorrer.
Em Resumo: DMAIC é uma metodologia de resolução de problemas que ajuda o praticante a abordar um problema com variação excessiva e resolvê-lo sistematicamente.
Controle Estatístico de Processo (CEP)
O Controle Estatístico de Processo é uma ferramenta que mede se um processo está atendendo a padrões de produto ou processo. Se um processo é capaz e estável ao longo do tempo, os resultados que o processo foi projetado para produzir serão alcançados.
Vamos usar um exemplo para entender melhor esses conceitos importantes. Pense em assar muffins.
Capacidade do Processo e Variação
Um processo transforma entradas em saídas. Neste caso, os ingredientes são as entradas. Sabe-se que o forno precisa atingir uma determinada temperatura por um tempo específico com a massa de muffin dentro para obter os muffins ideais.
Vamos assumir que o forno está funcionando corretamente. Ele é capaz de produzir o que queremos — muffins quentes assados exatamente e perfeitamente. O fato de o forno estar funcionando corretamente garante que os produtos assados sairão certos?
Claro que não.
E se o forno estiver funcionando corretamente, mas os filhos ansiosos por muffins continuarem abrindo a porta para ver se os muffins estão prontos? Os muffins sairão apenas meio assados quando o timer tocar. Este é um exemplo de uma causa especial de variação — não estamos obtendo o resultado desejado porque o processo está fora de controle. O processo é capaz, nos dará o que queremos quando empregado corretamente, mas não está em controle.
Se garantirmos que o forno está funcionando otimamente — na temperatura certa e com a porta do forno fechada pelo tempo prescrito — o processo voltará ao controle. Agora temos um processo que é tanto capaz quanto em controle, e podemos razoavelmente esperar que produza uma dúzia ideal de muffins.
Se todas as causas especiais de variação como acima foram eliminadas, então o processo é considerado em controle e todas as variações experimentadas são variações inerentes ao próprio processo. Estas incluem pequenas variações em ingredientes medidos e ligeiras variações na temperatura do forno. Mas, o processo é robusto o suficiente para produzir o resultado desejado mesmo com essas fontes de variação (inerente).
Em Resumo: Capacidade do Processo é uma medida de quão capaz o processo é de produzir o resultado desejado — ou seja, pode nos dizer qual porcentagem de defeitos o processo produzirá inerentemente se estiver em controle. Resultado desejado: uma dúzia de muffins perfeitamente assados.
Desvio Padrão
Agora que você sabe como assar o muffin ideal, introduziremos o Desvio Padrão.
Desvio Padrão (σ) é uma medida de variação e o número usado para calcular a Capacidade do Processo. É calculado como a raiz quadrada da variância.

Dr. William Shewhart, o Pai da Qualidade, começou a desenvolver gráficos de controle no início dos anos 1920. Ele percebeu que se variáveis-chave de saída do processo fossem medidas, e criassem uma distribuição que gráficamente pareceria a curva em forma de sino acima, então a variação exibida era aleatória e, portanto, inerente ao processo.
Em outras palavras, o processo está se comportando ou operando da maneira como foi projetado para funcionar. Se os dados não são aleatórios, então deve haver uma lógica para explicar esse comportamento. Isso é o que é uma causa especial de variação.
Então há a Regra Empírica. Esta regra nos diz que, para uma Distribuição Aleatória:
- 68% das observações estarão dentro de mais ou menos 1 Desvio Padrão
- 95% das observações estarão dentro de mais ou menos 2 Desvios Padrão
- 99,7% das observações estarão dentro de mais ou menos 3 Desvios Padrão
Shewhart também projetou gráficos de controle (veja abaixo) que incluem limites de controle. Limites de controle são geralmente uma distância de mais ou menos três Desvios Padrão da média. E sabemos que se os pontos de dados estão dentro dos limites de controle, então nosso nível de qualidade é de pelo menos 99,7% bom.

O Controle Estatístico de Processo usa este conhecimento a seu favor. Dois gráficos (gráficos de execução) são monitorados inserindo dados e observando onde os pontos de dados estão localizados em relação à média e aos limites de controle. Enquanto os pontos caírem dentro dos limites de controle, o processo é considerado em controle. Então, para o exemplo do muffin, o gráfico de execução da temperatura do forno mostraria a causa especial de variação na temperatura devido à abertura frequente da porta do forno como fora da faixa normal — a faixa normal de variação sendo da variação aleatória de temperatura conforme a fonte de calor no forno liga e desliga, por exemplo.
Observe que não há atenção dada às especificações ou limites de especificação (tolerâncias). Um processo que está em controle está produzindo o que foi projetado (não necessariamente pretendido) para produzir. Assim, pode realmente estar produzindo saídas ruins.
Índice de Capacidade do Processo e Controles
No Six Sigma, o Índice de Capacidade do Processo (Cpk) é uma ferramenta estatística usada para medir a capacidade de um processo de produzir produtos dentro da faixa de tolerância do cliente. Quanto maior o Cpk, mais estreita a distribuição do processo comparada à faixa de tolerância, e mais uniforme a saída.
O Cpk é calculado usando a seguinte fórmula, onde LSC refere-se ao limite superior de controle e LIC refere-se ao limite inferior de controle:
Cpk = min(LSC - μ, μ - LIC) / (3σ)
Quanto maior o Cpk, melhor (próximo a 2,0 é excelente), onde um Cpk de 1,33 essencialmente indica o valor mais baixo para um processo que está em controle e atende à especificação.
Até agora sabemos que se um processo é capaz e em controle, ele, por definição, produzirá o resultado que o processo foi projetado para produzir. Discutimos como medir o Controle do Processo com CEP e a importância de manter um processo em controle.
Os limites de especificação relacionam-se às tolerâncias do processo. Por exemplo, um parafuso pode ser dimensionado para ter 3 polegadas (3") de diâmetro. Mas como acomodamos a variação inerente do processo para produzir o pino? Fazemos isso fornecendo tolerâncias. Determina-se que um parafuso de 3", mais ou menos três milésimos de polegada (.003 polegada) de diâmetro, é bom o suficiente. Todos os parafusos dentro dessa faixa de diâmetros funcionarão com sucesso para sua aplicação.
Segundo o NIST (Instituto Nacional de Padrões e Tecnologia):
"A capacidade do processo compara a saída de um processo em controle aos limites de especificação usando índices de capacidade. A comparação é feita formando a razão entre a dispersão entre as especificações do processo (a 'largura' da especificação) e a dispersão dos valores do processo, medida por 6 unidades de desvio padrão do processo (a 'largura' do processo)."
O Índice de Capacidade do Processo é usado para determinar quão próxima a saída está do alvo existente e quão consistente é o desempenho médio. Portanto, pode ser usado para prever desempenhos e consistência futuros da saída.
Índice de Capacidade do Processo e Desvio Padrão
Para nossos propósitos, tudo o que precisamos saber é que podemos determinar a capacidade de um processo de produzir boas peças. Isso é o mesmo que responder ao seguinte:
- Qual porcentagem da saída atenderá às especificações do cliente?*
- Quantos parafusos serão maiores que 3 polegadas mais os três milésimos de diâmetro (3,003 polegadas)?
- Quantos parafusos serão menores que 3 polegadas menos três milésimos de diâmetro (2,997 polegadas)?
Você pode lembrar que:
As três medidas de Desvio Padrão de variação significam um nível de qualidade de 99,7% de bom trabalho produzido. Isso é equivalente a uma medida de Capacidade do Processo de um.
A literatura está praticamente de acordo:
Precisamos de uma medida de Capacidade do Processo (Cp e Cpk) de pelo menos 1,33.
Isso permite o que é conhecido como mudança e deriva (shift and drift), onde a variação normal do processo causa alguns defeitos que não ocorreriam se não houvesse variação.
Mas sempre haverá variação. A chave é manter um bom controle do processo para evitar defeitos.
Novamente, segundo o NIST:
"Um índice de capacidade do processo usa tanto a variabilidade do processo quanto as especificações do processo para determinar se o processo é 'capaz'."
Mudança e Deriva (Shift & Drift)
A principal questão em manter um bom controle do processo é que, ao longo do tempo, qualquer processo irá mudar e derivar, não importa o quão apertadas fossem as configurações iniciais. Quando isso ocorre, o ponto-chave a lembrar é que, à medida que a média do processo se move, toda a faixa variável também se move, enquanto os limites de especificação permanecem estacionários.

Se o processo se mover além dos limites de especificação, o processo estará produzindo produtos defeituosos. Você quer manter níveis de índice de 1,00 ou melhor. Isso é alcançado com boa centralização da média do processo e minimização da variabilidade.
Em Resumo: Usando Six Sigma, é possível entender se um processo é capaz e medir Controle do Processo e Capacidade do Processo. Enquanto um processo "em controle" for capaz de produzir o resultado desejado (Capacidade do Processo Cpk de pelo menos 1,33), então ele deve performar corretamente enquanto estiver em controle. Para mais informações sobre Six Sigma ou Lean, visite www.cmtc.com e selecione a opção "Serviços".
Quem Somos na CMTC
A CMTC oferece assistência técnica, desenvolvimento de força de trabalho e serviços de consultoria para fabricantes de pequeno e médio porte (FPMs) em toda a Califórnia para ajudar os FPMs a aumentar sua produtividade e competitividade global.
Para mais informações sobre a CMTC, visite nosso site em www.cmtc.com ou entre em contato conosco pelo 310-263-3060.
Tecnologia industrial
- Six Sigma vs. Manufatura Enxuta: Guia Claro para Escolher a Estratégia Certa
- Lean & Six Sigma: Guia Prático para Excelência em Manufatura
- Treinamento Six Sigma Green Belt – Programa Intensivo de 10 Semanas
- Mitigando Riscos da Guerra Comercial com Six Sigma: Estratégia Comprovada para Empresas dos EUA
- Six Sigma: Reduza Custos e Aumente a Satisfação do Cliente
- Dominando Operações de Torno e Seleção de Ferramentas de Corte
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Usinagem de Alumínio Explicada: Ferramentas, Técnicas e Operações
- Operações de Torno e Ferramentas de Corte: Dominando a Usinagem de Precisão
- Dominando Operações de Usinagem: Ferramentas e Técnicas Essenciais