



16 Insights Essenciais sobre o Processo de Estampagem de Chapas Metálicas – Guia Prático
O processo de estampagem é um processo de conformação de metal no qual a chapa metálica recebe a forma desejada. O processo de estampagem pode incluir diferentes outras operações de chapa metálica como perfuração, dobra, corte, cisalhamento, furação, etc.
Neste artigo, aprenderemos sobre vários aspectos do processo de estampagem de chapas metálicas a partir da experiência prática de Shane.
1. Informações a partir da Sucata
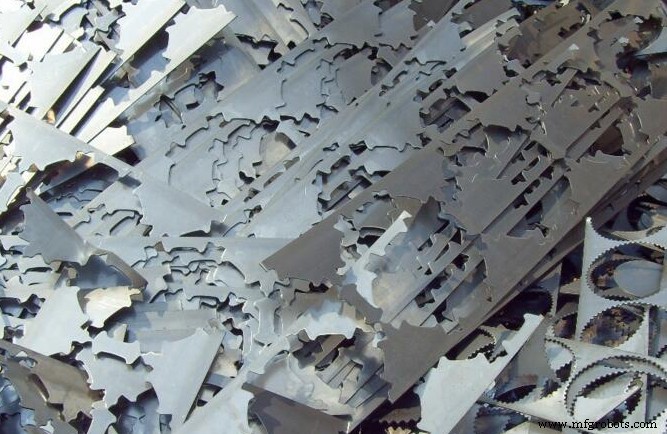
A sucata é essencialmente o reflexo do furo formado. Ou seja, a mesma peça na posição oposta. Verificando a sucata, você pode julgar se a folga entre os moldes superior e inferior está correta.
Se a folga for muito grande, a sucata terá superfícies de fratura rugosas e onduladas e uma zona brilhante estreita. Quanto maior a folga, maior o ângulo entre a superfície de fratura e a área da zona brilhante.
Se a folga for muito pequena, a sucata mostrará uma superfície de fratura com pequeno ângulo e uma área de banda brilhante larga. Folgas excessivas formam furos com grandes rebarbas e rasgos na borda, resultando em uma borda fina ligeiramente saliente na seção.
Folga muito pequena forma uma banda com leve encurvamento e grande rasgo angular, resultando em uma seção mais ou menos perpendicular à superfície do material.
Uma sucata ideal deve ter um ângulo de colapso razoável e uma banda brilhante uniforme. Isso mantém a pressão de perfuração no mínimo e forma um furo redondo limpo com poucas rebarbas. Do ponto de vista de aumentar a folga para prolongar a vida útil do molde, é em troca da sacrifício da qualidade do furo acabado.
2. Seleção da Folga do Molde
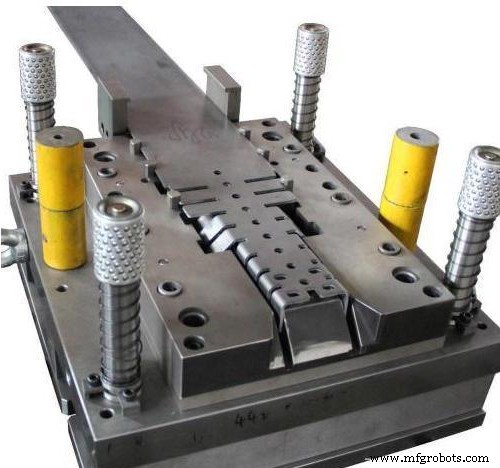
A folga do molde está relacionada ao tipo e espessura do material sendo perfurado. Folga irracional pode causar os seguintes problemas:
(1) Se a folga for muito grande, a rebarba da peça estampada é relativamente grande e a qualidade da estampagem é ruim.
Se a folga for muito pequena, embora a qualidade da perfuração seja boa, o desgaste do molde é sério, o que reduz muito a vida útil do molde e facilita a quebra do punção.
(2) Se a folga for muito grande ou muito pequena, é fácil produzir adesão no material do punção, resultando na curvatura do material durante a estampagem.
Folga muito pequena facilita a formação de vácuo entre a superfície inferior do punção e a chapa metálica, resultando no retorno da sucata.
(3) Folga razoável pode prolongar a vida útil do molde, ter um bom efeito de descarga, reduzir rebarbas e flanging, manter a chapa limpa, o diâmetro do furo é consistente, e não arranha a chapa, reduz os tempos de retificação, mantém a chapa reta e posicionamento preciso da perfuração.
Consulte a tabela a seguir para selecionar a folga do molde (os dados na tabela são porcentagem):
| Seleção de folga (folga total) | |||
|---|---|---|---|
| Ciência do Material | Mínimo | Melhor | Máximo |
| Cobre vermelho | 8% | 12% | 16% |
| Latão | 6% | 11% | 16% |
| Aço doce | 10% | 15% | 20% |
| Alumínio (macio) | 5% | 10% | 15% |
| Aço inoxidável | 15% | 20% | 25% |
| % × Espessura do material = Folga do molde |
3. Como Melhorar a Vida Útil do Molde
Para usuários, melhorar a vida útil do molde pode reduzir muito o custo de estampagem. Os fatores que afetam a vida útil do molde são os seguintes:
- Tipo e espessura do material;
- Se a folga inferior do molde é selecionada racionalmente
- Forma estrutural do molde
- Se há boa lubrificação durante a estampagem do material
- Se o molde passou por tratamento de superfície especial
- Como revestimento de titânio, nitreto de carbono e titânio
- Alinhamento de torres superior e inferior
- Uso razoável de arruela de ajuste
- Se o molde de aresta inclinada é usado corretamente
- Se a base do molde da máquina-ferramenta foi desgastada
4. Problemas que Precisam de Atenção na Estampagem de Furos de Tamanho Especial
- Se o diâmetro mínimo do furo estiver na faixa de φ0.8—φ1.6, use um punção especial.
- Ao perfurar chapa grossa, use um molde maior em relação ao diâmetro de usinagem do furo.
Exemplo 1. De acordo com as condições de processamento na tabela a seguir, embora o diâmetro de processamento corresponda ao molde na estação A, use o molde na estação B.
| Textura do material | Espessura da chapa (mm) | Diâmetro do furo (mm) |
| Aço doce (40kg / mm2) | 6.0 | 8.2-12.7 |
| Aço inoxidável (60kg / mm2) | 4.0 | 8.2-12.7 |
Exemplo 2. De acordo com as condições de processamento na tabela a seguir, embora o diâmetro de processamento corresponda ao molde da estação B, use o molde da estação C.
| Textura do material | Espessura da chapa (mm) | Diâmetro do furo (mm) |
| Aço doce (40kg / mm2) | 6.0 | 22.9-31.7 |
| Aço inoxidável (60kg / mm2) | 4.0 | 22.9-31.7 |
(3) Geralmente, a proporção da largura mínima para o comprimento da aresta de corte do punção não deve ser menor que 1:10.
Exemplo 3. Para punção retangular, quando o comprimento da aresta de corte é 80mm, a largura da aresta de corte ≥ 8mm é a mais apropriada.
(4) A relação entre a dimensão mínima da aresta de corte do punção e a espessura da chapa. Sugere-se que a dimensão mínima da aresta de corte do punção seja 2 vezes a espessura da chapa.
5. Retificação do Molde
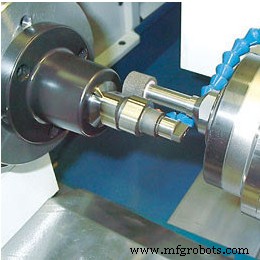
1. Importância da Retificação do Molde
A retificação regular do molde é a garantia de consistência da qualidade da perfuração. A retificação regular do molde não só pode melhorar a vida útil do molde, mas também melhorar a vida útil da máquina. É necessário dominar o tempo correto de retificação.
2. Características Específicas do Molde que Precisam ser Afiadas
Para retificação do molde, não há número estrito de golpes para determinar se a retificação é necessária. Depende principalmente da nitidez da aresta. É determinado principalmente pelos seguintes três fatores:
(1) Verifique o raio da aresta de corte. Se o raio do filete atingir R0.1mm (o valor máximo de R não deve exceder 0.25mm), a retificação é necessária.
(2) Verifique a qualidade da perfuração e se há grandes rebarbas?
(3) Determine se a retificação é necessária pelo ruído da estampagem da máquina. Se o ruído do mesmo molde for anormal durante a estampagem, indica que o punção ficou cego e precisa de retificação.
Nota: a retificação também deve ser considerada se a aresta da aresta de corte ficar arredondada ou a parte traseira da aresta de corte ficar rugosa.
3. Método de Retificação
Existem muitas maneiras de retificar o molde, que podem ser realizadas por uma retificadora especial ou retificadora plana. A frequência de retificação do punção e molde inferior é geralmente 4:1; Ajuste a altura do molde após a retificação.
(1) Riscos de métodos de retificação incorretos: Retificação incorreta agravará o dano rápido da aresta do molde, resultando em redução significativa no número de golpes por retificação.
(2) Benefícios do método de retificação correto: A qualidade e precisão da perfuração podem ser mantidas estáveis retificando o molde regularmente. A aresta de corte do molde é danificada lentamente e tem vida útil mais longa.
4. Regras de Retificação
Os seguintes fatores devem ser considerados durante a retificação do molde:
(1) Quando o filete da aresta é R0.1-0.25mm, depende da nitidez da aresta.
(2) A superfície da pedra de retificação deve ser limpa.
(3) Recomenda-se pedra de retificação solta, grossa e macia. Como WA46KV.
(4) A quantidade de retificação (quantidade de corte) cada vez não deve exceder 0.013mm. A quantidade excessiva de retificação causará superaquecimento da superfície do molde, equivalente a tratamento de recozimento, amolecendo o molde e reduzindo muito a vida útil do molde.
(5) Refrigerante suficiente deve ser adicionado durante a retificação.
(6) Durante a retificação, o punção e o molde inferior devem ser fixados firmemente, e fixadores de ferramentas especiais devem ser usados.
(7) A quantidade de retificação do molde é certa. Se atingir este valor, o punção será sucateado. Se continuar a usar, é fácil causar dano ao molde e máquina, e o ganho não vale a perda.
(8) Após a retificação, a aresta deve ser tratada com pedra de óleo para remover arestas e linhas excessivamente afiadas.
(9) Após a retificação, a lâmina deve ser limpa, desmagnetizada e oleada.
Nota: a quantidade de retificação do molde depende principalmente da espessura da chapa estampada.
6. Atenção ao Punção Antes do Uso
1. Armazenamento
(1) Limpe o interior e exterior da luva do molde superior com pano limpo.
(2) Ao armazenar, tenha cuidado para não arranhar ou amassar a superfície.
(3) Óleo para evitar ferrugem.
2. Preparação Antes do Uso
(1) Limpe completamente a luva do molde superior antes do uso.
(2) Verifique a superfície para arranhões e amassados. Se houver, remova com pedra de óleo.
(3) Óleo por dentro e por fora.
3. Precauções ao Instalar Punção na Luva do Molde Superior
(1) Limpe o punção e oleie seu cabo longo.
(2) Insira o punção no fundo da luva do molde superior no molde de grande estação sem força. Martelo de náilon não pode ser usado.
Durante a instalação, o punção não pode ser fixado apertando os parafusos na luva do molde superior. Os parafusos só podem ser apertados após o punção ser posicionado corretamente.
4. Instalar o Conjunto do Molde Superior na Torre
Se você quiser prolongar a vida útil do molde, a folga entre o diâmetro externo da luva do molde superior e o furo da torre deve ser a menor possível. Portanto, execute cuidadosamente os seguintes procedimentos.
(1) Limpe e oleie o entalhe da chave e o diâmetro interno do furo da torre.
(2) Ajuste o entalhe da luva guia do molde superior para combinar com a chave do furo da torre.
(3) Insira a luva do molde superior diretamente no furo da torre, e tenha cuidado para não inclinar. A luva guia do molde superior deve deslizar no furo da torre pelo seu próprio peso.
(4) Se a luva do molde superior inclinar para um lado, pode ser batida suavemente para o lado certo com ferramentas de material macio como martelo de náilon. Repita batendo até que a luva guia do molde superior deslize para a posição correta pelo seu próprio peso.
Nota: não aplique força no diâmetro externo da luva guia do molde superior, mas apenas no topo do punção. Não bata no topo da luva do molde superior para evitar danificar o furo da torre e encurtar a vida útil de estações individuais.
6. Manutenção do Molde
Se o punção for mordido pelo material e não puder ser retirado, verifique de acordo com os seguintes itens.
1. Retificação de Punção e Molde Inferior.
O molde com aresta afiada pode processar seções de corte bonitas. Se a aresta estiver cega, pressão de perfuração adicional é necessária. Além disso, a seção da peça é rugosa, resultando em grande resistência, fazendo com que o punção seja mordido pelo material.
2. Folga do Molde.
Se a folga do molde não for selecionada corretamente em relação à espessura da chapa, o punção precisa de uma grande força de desmolde quando separado do material. Se o punção for pego pelo material por este motivo, substitua o molde inferior por folga razoável.
3. Status dos Materiais Processados.
Quando o material está sujo ou tem sujeira, a sujeira adere ao molde, fazendo com que o punção seja mordido pelo material e não possa ser processado.
4. Material Deformado.
Após perfurar o furo, o material empenado prenderá o punção e fará o punção morder. Materiais com empenamento devem ser nivelados antes do processamento.
5. Uso Excessivo de Molas.
Causará fadiga da mola. Verifique sempre o desempenho da mola.
7. Lubrificação
A quantidade de óleo e o número de injeções de óleo dependem das condições dos materiais de processamento. Para materiais sem ferrugem e carepa, como chapas de aço laminado a frio e chapas de aço resistentes à corrosão, o óleo deve ser injetado no molde. Os pontos de injeção de óleo são a luva guia, porta de injeção de óleo, superfície de contato entre o corpo da faca e luva guia, molde inferior, etc. Use óleo de motor leve para o óleo.
Para materiais com ferrugem e carepa, o pó de ferrugem será sugado entre o punção e a luva guia durante o processamento, resultando em sujeira, fazendo com que o punção não deslize livremente na luva guia. Neste caso, se você aplicar óleo, fará a carepa de ferrugem mais fácil de grudar. Portanto, ao lavar este material, pelo contrário, limpe o óleo, decomponha uma vez por mês, e remova a sujeira do punção e molde inferior com vapor (lenha) óleo, limpe antes de remontar. Isso pode garantir que o molde tenha bom desempenho de lubrificação.
8. Problemas Comuns e Soluções no Processo de Uso do Molde
Problema 1: A chapa sai da garra
| Razão | Solução |
| Descarga incompleta do molde | 1. Use punção com inclinação |
| 2. Aplique lubrificante na chapa | |
| 3. Molde de serviço pesado é adotado |
Problema 2: Desgaste sério do molde
| Razão | Solução |
| Folga do molde irracional (muito pequena) | Aumente a folga do molde |
| Desalinhamento das bases dos moldes superior e inferior | 1. Ajuste da estação e alinhamento dos moldes superior e inferior 2. Ajuste de nível da torre |
| Componentes guia do molde desgastados e inserts da torre não substituídos a tempo | Substitua |
| Superaquecimento do punção | 1. Adicione lubrificante na chapa 2. Garanta lubrificação entre punção e molde inferior 3. Vários conjuntos de moldes com mesma especificação e tamanho usados no mesmo programa |
| Método de retificação impróprio levará ao recozimento do molde, agravando o desgaste | 1. Roda abrasiva macia 2. Limpe a roda de retificação frequentemente 3. Pequena mordida 4. Refrigerante suficiente |
| Perfuração em degraus | 1. Aumente a distância do degrau 2. Degrau em ponte é adotado |
Problema 3: Cinta do punção e adesão do punção
| Razão | Solução |
| Folga do molde irracional (muito pequena) | Aumente a folga do molde |
| Passivação da aresta do punção | Retificação oportuna |
| Lubrificação ruim | Melhore as condições de lubrificação |
Problema 4: Retorno da sucata
| Razão | Solução |
| Problema do molde inferior | Use material à prova de bala para abaixar o molde |
| Para furos de pequeno diâmetro, a folga é reduzida em 10% | |
| Diâmetro maior que 50.00 mm, folga ampliada | |
| Arranhões adicionados no lado da aresta do molde | |
| Punção | Aumente a profundidade do molde |
| Instale a barra ejetora de poliuretano de descarga | |
| Adote aresta de corte oblíqua |
Problema 5: Descarga difícil
| Razão | Solução |
| Folga do molde irracional (muito pequena) | Aumente a folga do molde |
| Desgaste do punção | Retificação oportuna |
| Fadiga da mola | Substitua a mola |
| Adesão do punção | Remova adesão |
Questão 6: Ruído de estampagem
| Razão | Solução |
| Dificuldade de descarga | Aumente a folga do molde inferior e boa lubrificação |
| Aumente a força de descarga | |
| Placa de descarga com superfície macia | |
| Problema com o suporte da chapa na bancada de trabalho e na torre | Molde de suporte esférico |
| Reduza o tamanho de trabalho | |
| Aumente a espessura de trabalho | |
| Espessura da chapa | Use punção de aresta oblíqua |
9. Precauções para Uso de Ferramentas de Formação Especiais
1. O curso do bloco deslizante de diferentes modelos de máquinas é diferente, então preste atenção ao ajuste da altura de fechamento do molde de formação.
2. Deve ser garantido que a formação seja suficiente, então precisa ser cuidadosamente ajustado. É melhor não exceder 0.15mm cada vez. Se o ajuste for muito grande, é fácil causar dano à máquina e molde.
3. Para formação por estiramento, selecione conjunto de mola leve para evitar rasgo da chapa metálica ou descarga difícil devido a deformação desigual.
4. Instale um molde de suporte esférico ao redor do molde de formação para evitar inclinação da chapa.
5. A posição de formação deve ser o mais longe possível da garra.
6. A formação é melhor realizada no final do programa de processamento.
7. Certifique-se de garantir boa lubrificação da chapa.
8. Ao fazer pedido, preste atenção ao rendimento de ferramentas de formação especiais. Se a distância de duas formações for próxima, comunique-se com o vendedor de nossa empresa.
9. Como a ferramenta de formação precisa de longo tempo de descarga, velocidade baixa deve ser adotada durante o processamento de formação, e é melhor ter um atraso.
10. Precauções para Uso de Cortador Retangular
1. A distância do degrau deve ser a maior possível, que deve ser maior que 80% do comprimento total da ferramenta.
2. É melhor realizar o degrau de salto através de programação.
3. Recomenda-se usar molde de aresta oblíqua.
11. Como Perfurar sem Exceder a Força Nominal da Máquina?
Furos redondos maiores que 114.3mm de diâmetro precisam ser perfurados no processo de produção. Um furo tão grande excederá o limite superior da força nominal da máquina, especialmente para materiais de alta resistência ao cisalhamento. Este problema pode ser resolvido perfurando furos grandes através de métodos de perfuração múltipla. Cortar ao longo da circunferência de um grande círculo com molde de pequeno tamanho pode reduzir a força de perfuração pela metade ou mais. A maioria dos moldes que você já tem pode fazer isso.
12. Um Método Simples para Perfurar Furos Redondos Grandes
O molde desta lente convexa pode ser feito no tamanho de raio que você precisa. Se o diâmetro do furo exceder a força nominal do punção, recomendamos o esquema (A). Use este molde para perfurar a periferia do círculo. Se o diâmetro do furo puder ser perfurado dentro da faixa de força nominal do punção, um molde radial e um molde de lente convexa podem perfurar o furo necessário quatro vezes sem girar o molde (B).
12. Finalmente, é Formado para Baixo
Ao selecionar o molde de formação, a operação de formação para baixo deve ser evitada, porque ocupará muito espaço vertical e levará a processos adicionais de nivelamento ou dobra de chapa. A formação para baixo também pode cair no molde inferior e então ser puxada para fora da torre. No entanto, se a formação para baixo for a única opção de processo, deve ser considerada como o último passo no tratamento de chapa metálica.
13. Prevenir Distorção do Material
Se você precisa perfurar um grande número de furos na chapa e a chapa não pode manter-se plana, a causa pode ser o acúmulo de tensão de estampagem. Ao perfurar um furo, o material ao redor do furo é esticado para baixo, aumentando a tensão de tração na superfície superior da chapa. O movimento para baixo também leva ao aumento da tensão de compressão na superfície inferior da chapa. Para perfuração de pequeno número de furos, o resultado não é óbvio, mas com o aumento do número de furos perfurados, a tensão de tração e compressão também aumentam exponencialmente até que a chapa seja deformada.
Uma maneira de eliminar esta deformação é: Perfure um furo sim, outro não, e depois retorne para perfurar os furos restantes. Embora isso produza a mesma tensão na chapa, desintegra o acúmulo de tensão de tração/compressão causado por perfurar um após o outro na mesma direção. Dessa forma, o primeiro lote de furos compartilha o efeito de deformação do segundo lote de furos.
14. Se o Flanging do seu Aço Inoxidável Estiver Deformado
Aplique lubrificante de formação de alta qualidade no material antes do flanging, o que pode separar melhor o material do molde e mover-se suavemente na superfície do molde inferior durante a formação. Isso dá ao material uma chance melhor de distribuir a tensão gerada quando é dobrado e esticado, prevenindo a deformação na borda do furo de flanging formado e o desgaste no fundo do furo de flanging.
15. Sugestões para Superar Dificuldades de Descarga
1. Use punção com partículas finas de borracha.
2. Aumente a folga do molde inferior.
3. Verifique a fadiga da mola.
4. Use molde de serviço pesado.
5. Uso apropriado de molde de aresta oblíqua.
6. Lubrifique a chapa.
7. Cabeça de descarga de poliuretano deve ser instalada para molde de grande estação.
16. Principais Causas do Retorno da Sucata
1. Nitidez da aresta de corte. Quanto maior o filete da aresta de corte, mais fácil é causar retorno da sucata.
2. Módulo de entrada do molde. Ao estampar o molde em cada estação, os requisitos para o módulo de entrada são certos. O módulo de entrada é pequeno, o que facilita o retorno da sucata.
3. Se a folga do molde é razoável. Folga do molde irracional facilita o retorno da sucata.
4. Se há mancha de óleo na superfície da chapa processada.
No entanto, você terá que realizar manutenção rotineira e regular para garantir que refrigerantes e sistemas de entrega atendam às expectativas.
Este é um post convidado por Shane da equipe MachineMfg
Shane trabalha na indústria de engenharia mecânica há mais de 5 anos. Ele adora escrever e foca em compartilhar informações técnicas, orientação, soluções detalhadas e pensamentos relacionados a metais e metalurgia. Através de seus artigos, os usuários sempre podem resolver facilmente problemas relacionados e encontrar o que procuram.
Tecnologia industrial
- 5 Fatos Reveladores Sobre o Processo de Fundição sob Pressão (Die Casting)
- Melhoria de Processos: Desbloqueando Crescimento Sustentável da Força de Trabalho
- Estampagem de Metal de Precisão Explicada: Tecnologia Moderna e Automação
- Dominando Controle de Temperatura na Fundição sob Pressão para Qualidade Ótima
- Forjamento, Estampagem e Fundição: Entendendo suas Diferenças-Chave
- Estamparia Progressiva vs. Estamparia por Transferência: Escolhendo o Processo Correto de Estamparia Metálica
- Tiristor vs. Transistor: Diferenças Fundamentais Explicadas para Eletrônica de Potência
- Entendendo Matrizes de Estampagem Progressiva: Como Moldam Produção de Alto Volume
- Por Que a Folga de Matriz Importa em Operações de Perfuração: Garantindo Precisão e Confiabilidade
- Dominando Retrabalho e Reparo de BGA: Um Guia Profissional