



Soldagem por Forja (Forge Welding): Princípios, Técnicas, Usos, Vantagens e Desvantagens
Soldagem por Forja (Forge Welding)
A soldagem por forja é o mais antigo processo de soldagem em estado sólido, utilizado há milênios para unir ferros e aços. Baseia-se no aquecimento das peças em forja (50–90% da temperatura de fusão, tipicamente 900–1.300 °C para aço) até atingirem plasticidade, seguido de martelamento ou prensagem repetida que promove deformação plástica, ruptura de filmes de óxido e difusão atômica nas interfaces, criando uma junta metálica contínua. Embora largamente substituída por processos modernos (arco, resistência, atrito) em produção industrial, permanece relevante em cutelaria artesanal (Damascus steel), restauração histórica, ferramentas manuais e aplicações especializadas onde a microestrutura forjada é desejada.
Princípio Metalúrgico
Superfícies metálicas limpas em contato íntimo ligam-se por difusão. Na prática, a oxidação superficial impede o contato. O fundente (fluxo — tipicamente borax Na₂B₄O₇·10H₂O, areia sílica, ou misturas comerciais) derrete a ~740 °C, formando um líquido viscoso que dissolve óxidos de ferro (FeO, Fe₂O₃), reduz sua tensão superficial e viscosidade, e os arrasta para fora da junta durante o martelamento. O fundente também protege a superfície quente da re-oxidação atmosférica. A combinação calor + pressão + fundente viabiliza a união metalúrgica.
Processo Operacional
- Preparação: Extremidades das peças usinadas/limadas para contato plano/paralelo; limpeza mecânica (escova, jateamento).
- Aplicação de fundente: Pó de borax polvilhado nas superfícies de junta.
- Aquecimento: Peças colocadas na forja (carvão, coque, gás, indução). Aquecimento lento/uniforme até temperatura de soldagem (cor amarelo-branco brilhante, ~1.250–1.300 °C para aço carbono). Evita superaquecimento (grão grosso, queima de carbono).
- Martelamento/Prensagem: Peças retiradas, alinhadas rapidamente no bigorna/prensa. Golpes iniciais leves (expulsão de fundente/óxidos), seguidos de golpes fortes/pressão contínua para deformação plástica e união. Repetição até junta homogênea.
- Acabamento: Remoção de rebarbas/escória; normalização/alívio de tensões se necessário.
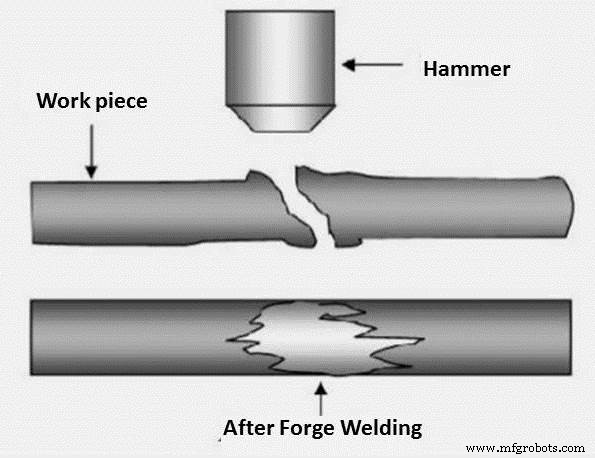
Equipamentos
- Forja (carvão/coque, gás propano, indução) com controle de atmosfera (reduzida).
- Bigorna, martelos manuais (1–3 kg) ou martelo pneumático/hidráulico (power hammer) para produção.
- Prensa hidráulica/mecânica (forja por prensa) para peças maiores/repetitivas.
- Pinças, ferramentas de alinhamento, termômetro óptico/pirômetro.
- Fundente (borax, misturas proprietárias).
Aplicações
- Cutelaria artística: Aço Damasco (camadas alternadas 1095/15N20 etc.), lâminas compostas, san-mai.
- Ferramentas manuais: Martelos, machados, cinzéis, alicates (uniaço + aço ferramenta).
- Restauração histórica: Grades, portões, correntes, canhões, espadas.
- Tubulações antigas: Soldagem de canos de caldeira (pré-1930), canos de espingarda.
- Joalheria: Mokume-gane (laminados de metais preciosos coloridos).
- Ensino/demonstração: Fundamentos de metalurgia física, difusão, forja.
Vantagens
- Simplicidade conceitual; equipamento básico (forja + martelo) de baixo custo para pequena escala.
- Une dissimilars (aço carbono / aço ferramenta / ferro puro / níquel) sem problemas de fusão.
- Junta com propriedades de metal forjado: grão refinado, orientação favorável, alta tenacidade.
- Sem metal de adição, gás de proteção, eletricidade (forja a carvão/gás).
- Processo "verde": sem fumos tóxicos, radiação UV, resíduos perigosos.
Desvantagens
- Limitado a peças pequenas/médias; peças grandes exigem prensas/martelos industriais caros e forjas enormes.
- Alta habilidade do ferreiro: controle de temperatura, tempo, força, fundente; janela de processo estreita.
- Risco elevado de defeitos: falta de penetração (cold shut), inclusões de fundente/óxido, trincas por superaquecimento/ressulfuração.
- Lento, não repetível, não automatizável na forma tradicional.
- Restrito a ferros e aços de baixo/médio carbono; ligas de alta liga (inox, superligas) exigem fundentes especiais e atmosferas controladas.
- Não adequado para produção em série ou componentes críticos com rastreabilidade/certificação.
Legado: A soldagem por forja estabeleceu os fundamentos metalúrgicos (limpeza, fundente, calor, pressão, deformação) que fundamentam todos os processos modernos de estado sólido (FRW, FSW, difusão, explosiva). Seu estudo é essencial para compreender a união no estado sólido.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens