



Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
A Usinagem Eletroquímica (ECM - Electrochemical Machining) remove metal por dissolução anódica controlada (Lei de Faraday), o inverso da galvanoplastia. Sem contato ferramenta-peça, sem calor, sem tensões mecânicas, sem desgaste de ferramenta. Ideal para formas complexas em materiais condutores duros/difíceis.
Princípio: Lei de Faraday da Eletrólise
Dois eletrodos em eletrólito condutor + Corrente Contínua alta (alta amperagem, baixa tensão) → Metal dissolvido do Ânodo (Peça +) → Cátodo (Ferramenta -) inerte (H₂ evolui). Massa removida ∝ Carga (I·t) × Equivalente Eletroquímico.
Reação Exemplo (Aço Baixo Carbono em NaCl):
Ânodo (Peça): Fe → Fe²⁺ + 2e⁻  (Dissolução)
Cátodo (Ferramenta): 2H⁺ + 2e⁻ → H₂ ↑  (Evolução hidrogênio - sem depósito na ferramenta)
Eletrólito (Volume): Fe²⁺ + 2Cl⁻ → FeCl₂ (Solúvel)  ou  Fe²⁺ + 2OH⁻ → Fe(OH)₂ ↓ (Lodo/Sludge)
O eletrólito (NaCl, NaNO₃) é escolhido para não depositar na ferramenta (manter forma) e formar lodo precipitado removível.
Equipamentos e Subsistemas Críticos
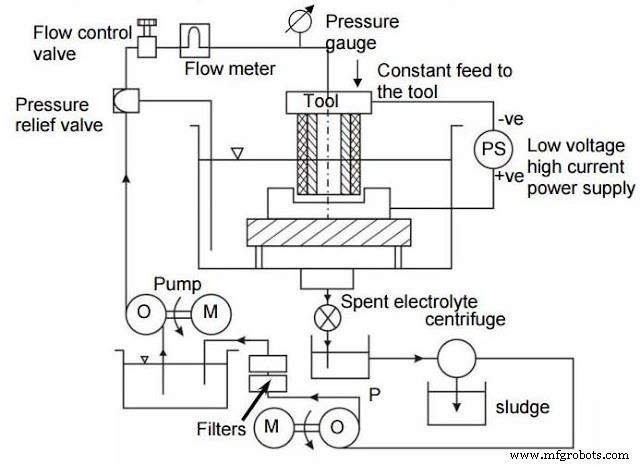
1. Fonte de Alimentação CC (Power Supply)
- Corrente muito alta: 10.000 - 40.000 A (até 100kA).
- Tensão baixa: 10 - 30 V (evita arco, controla gap).
- Retificadores SCR (Tiristores) 3 fases → CC com ripple baixo. Controle preciso I, V, pulso.
- Gap inter-eletrodo crítico: ~0,1 - 2 mm (tip. 0,5-1 mm). Muito pequeno → arco/curto. Muito grande → perda foco/precisão.
2. Sistema de Eletrólito e Limpeza (Electrolyte Supply & Cleaning System)
Circuito fechado alto volume. Componentes: Tanque (500 gal / 10kA), Bombas alta vazão, Trocador calor (controle T°), Filtros (remoção lodo Fe(OH)₂/FeCl₂), Desgasificador (H₂), Tubulação anticorrosiva (Aço Inox 316, PRFV, PVC revestido), Válvulas controle, Instrumentação (pH, condutividade, T°, vazão, pressão).
3. Ferramenta (Cátodo) e Sistema de Avanço (Tool & Feed System)
- Material: Condutor, resistente à corrosão (Cu, Latão, Bronze, Aço Inox 300, Grafite, Ti, Ligas Ni). Usinável (forma complexa).
- Isolamento: Áreas não usinadoras revestidas (epóxi, borracha, plástico) para evitar usinagem parasita → precisão dimensional.
- Avanço (Feed): Servo-hidráulico/elétrico controlado por gap (servo-gap) ou tempo. Velocidade mm/min. Sincronismo com dissolução.
4. Peça (Ânodo) e Fixação (Workpiece & Holding)
- Material: Condutor elétrico obrigatório (Metais, Ligas, Grafite). Não usina cerâmicas, plásticos, compostos não condutores.
- Fixação: Não condutora (plástico, cerâmica, compósito) para não curto-circuitar. Rigidez para forças hidrodinâmicas do eletrólito.
Funcionamento Detalhado (Passo a Passo)
- Eletrólito escolhido (ex: 20% NaCl) enche gap ferramenta-peça.
- Ferramenta (-) e Peça (+) conectadas à fonte CC.
- Corrente aplicada → Dissociação iônica (Na⁺, Cl⁻, H⁺, OH⁻).
- Cátodo: H⁺ migra → ganha e⁻ → H₂(gás) sobe.
- Ânodo: Fe perde e⁻ → Fe²⁺ (dissolução atômica, lisa).
- Fe²⁺ reage com Cl⁻/OH⁻ no volume → Lodo (FeCl₂, Fe(OH)₂) precipitado.
- Fluxo eletrólito (alta velocidade 10-50 m/s no gap) remove lodo + calor + H₂ → mantém gap limpo, condutivo, frio.
- Ferramenta avança (feed) copiando sua forma na peça (cópia negativa).
- Usinagem atômica → Acabamento espelhado (Ra 0,05-0,2 µm), sem direcionalidade, sem tensões.
Aplicações Típicas
- Perfis complexos 3D: Pás/rotores de turbina (canais refrigeração), perfis de cames, engrenagens internas/externas.
- Furação múltipla simultânea: Placas de injetores diesel (centenas furos 0,1-0,3mm simultâneos).
- Cavidades profundas/estreitas: Onde ferramenta mecânica não alcança/vibra.
- Desbaste de superligas (Inconel, Waspaloy, René): Dureza irrelevante. Taxa remoção alta vs usinagem convencional.
- Micro-usinagem (Micro-ECM): Micro-furos, micro-canais, MEMS metálicos.
- Retificação Eletroquímica (ECG): Híbrido: Rebolo condutor (metal ligado) + ECM → retífica sem calor/desgaste robolo. Ferramentas metal duro, pás.
Vantagens e Desvantagens
Vantagens
- Usina qualquer dureza/liga condutora (dureza irrelevante).
- Zero desgaste ferramenta (teórico) → 1 ferramenta = milhares peças. Forma complexa mantida.
- Acabamento superficial excepcional (Ra < 0,1 µm) — usinagem atômica, sem marcas ferramenta.
- Sem tensões residuais, sem ZTA, sem trincas, sem recast layer (vs EDM/Laser).
- Geometrias complexas, cavidades, furos profundos, paredes finas sem vibração/deflexão.
- Alta MRR em materiais duros (superligas) vs convencional.
Desvantagens
- Altíssimo CAPEX (Fonte 40kA, sistema eletrólito industrial, câmara, automação, segurança H₂/Cl₂).
- Sistema de ferramenta/isolamento/avanço complexo e caro por peça.
- Propriedade de fadiga da superfície pode reduzir (camada alterada, hidrogênio absorvido) — requer pós-tratamento (shot peening).
- Só materiais condutores elétricos.
- Furos cegos impossíveis (eletrólito não flui/renova no fundo).
- Grande área instalada (tanques, bombas, tratamento efluentes, ventilação H₂).
- Manuseio/resíduos: Eletrólito corrosivo, lodo tóxico (metais pesados), gás H₂ inflamável. Tratamento efluentes obrigatório.
ECM é justificado tecnicamente onde a geometria, dureza ou integridade superficial (sem tensões/calor) são inegociáveis e o volume/custo da peça absorve o investimento (aeroespacial, energia, médica, ferramentaria de precisão).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens