



Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
A Usinagem a Laser (LBM - Laser Beam Machining) usa luz coerente, monocromática, colimada de alta densidade de potência para remover material por fusão, vaporização ou ablação. É o processo não convencional mais versátil e amplamente adotado na indústria moderna (corte 2D/3D, furação, marcação, soldagem, tratamento superficial, manufatura aditiva - SLM/DMLS).
Princípio Físico: LASER
Light Amplification by Stimulated Emission of Radiation.
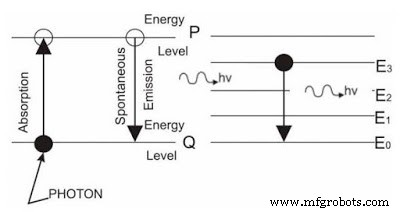
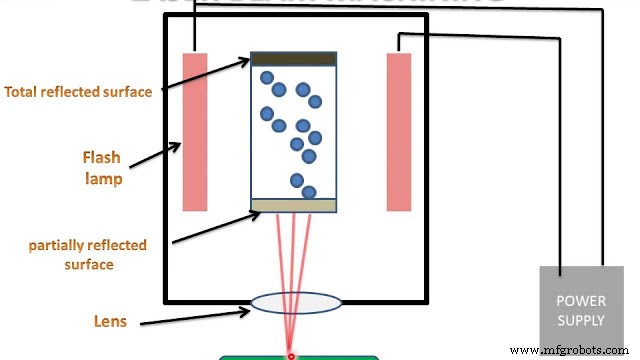
- Bombeamento: Fonte externa (lâmpada flash, diodo laser, descarga elétrica) excita átomos do meio ativo (gás, cristal, fibra) → elétrons saltam para nível energético superior (metastável).
- Inversão de População: Maioria dos átomos no estado excitado.
- Emissão Estimulada: Fóton incidente causa emissão de segundo fóton idêntico (fase, frequência, direção). Cascata avalanche.
- Cavidade Ressonante: Espelhos (100% + parcial) amplificam luz por reflexões múltiplas. Feixe sai pelo espelho parcial.
Principais Tipos de Laser para Usinagem
| Tipo | Meio Ativo | Compr. Onda (µm) | Modo | Potência Typ. | Aplicações Principais |
|---|---|---|---|---|---|
| CO₂ | Gás (CO₂/N₂/He) | 10,6 (IV) | CW / Pulsado | ~25 kW CW | Corte chapas aço inox, carbono, não metais (plástico, madeira, tecido). Reflexivo em Cu/Au. |
| Nd:YAG | Sólido (Y₃Al₅O₁₂:Nd³⁺) | 1,064 (IV) | Pulsado / CW | ~1 kW CW / 50 kW Pico | Soldagem, furação, marcação. Entregue por fibra óptica (flexível). |
| Fibra (Fiber Laser) | Fibra dopada (Yb³⁺) | 1,07 - 1,08 | CW / QCW / Pulsado | > 100 kW CW | Padrão atual corte/chapas: alta eficiência (30-40%), feixe qualidade (BPP baixo), manutenção zero, corte aço, inox, Al, Cu, Latão. |
| Disco (Disk Laser) | Disco fino Yb:YAG | 1,03 | CW | > 16 kW | Alta potência, feixe qualidade, soldagem profunda, corte espesso. |
| Ultracurto (Femtossegundo/Picossegundo) | Ti:Safira, Fibra | 0,8 / 1,03 | Ultracurto pulso | ~100-1000 W médio | Micro-usinagem fria (ablação), vidro, polímeros, biomédico, semicondutores. Sem ZTA. |