



Da Manufatura Aditiva à Injeção: Escalando Rapidamente a Produção de Protetores Faciais
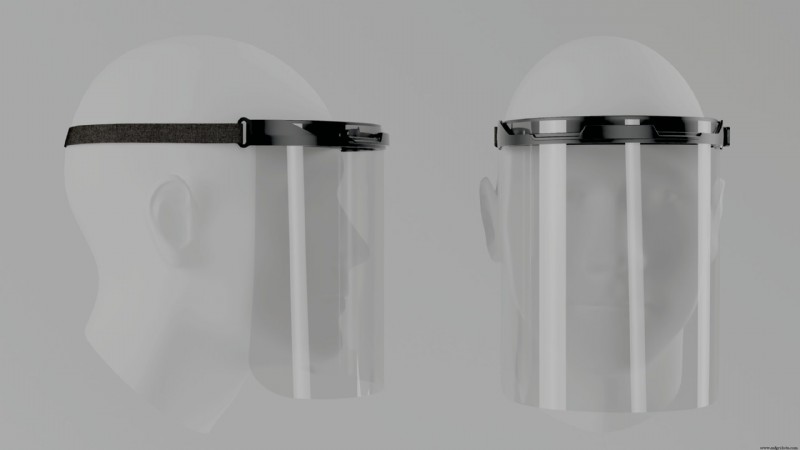
Quando a pandemia de COVID-19 atingiu os Estados Unidos, nossa equipe na Fast Radius rapidamente redirecionou uma parte significativa de nossas capacidades de manufatura aditiva para a produção de protetores faciais. Até o momento, fabricamos e enviamos milhares de protetores faciais fabricados aditivamente para proteger trabalhadores da linha de frente do coronavírus. O protetor é reutilizável, extremamente durável, fácil de montar e confortável, mas a demanda superou em muito nossa capacidade de produção aditiva.
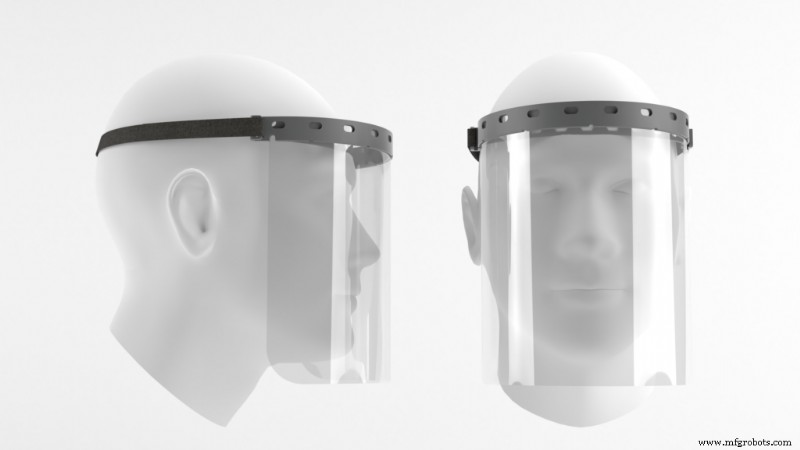
Para tornar nosso produto acessível a mais pessoas, decidimos mudar a produção para injeção de plástico. A injeção torna o protetor mais acessível em dois aspectos: permite produzir um volume muito maior e reduz significativamente o custo do produto devido a menores custos de material e fabricação mais rápida.
Em nosso trabalho com clientes, frequentemente usamos tecnologia aditiva para fabricar peças enquanto preparamos a produção por injeção. Nossa própria história é um forte exemplo de como usar tecnologia de manufatura digital para redesenhar um produto aditivo para injeção.
Iteração rápida de design com ferramentas de simulação
Precisávamos fazer modificações significativas no design aditivo do "halo" (ou tiara) do protetor para torná-lo adequado para injeção, mantendo seu desempenho. Sabíamos que a rigidez precisava ser otimizada para reduzir condições de aço fino que poderiam causar danos à ferramenta durante as operações de moldagem. Como sabíamos que a rigidez do halo aditivo atual funcionava bem, simulamos o deslocamento flutual do halo aditivo e usamos esse deslocamento como meta para a rigidez do design de injeção.
Para entender os elementos que contribuem para a rigidez, usamos Análise de Elementos Finitos (FEA) para identificar as variáveis de design que produziam melhores resultados. Confiamos no pacote de simulação do Autodesk 360, uma ferramenta que usamos para diversos propósitos, incluindo design, análise e simulação. Testamos tanto o padrão de coroamento quanto o de nervuras na frente do anel externo. Embora as nervuras adicionassem alguma rigidez, descobrimos que aumentar a altura da coroa era uma forma mais eficaz de minimizar o deslocamento.
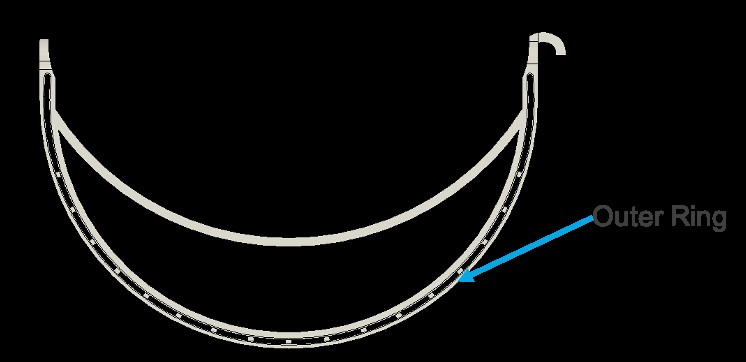
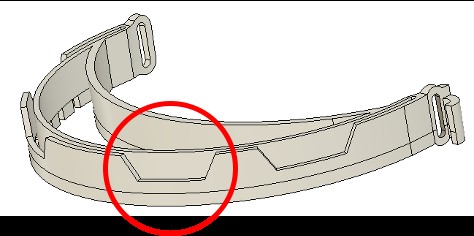
No entanto, aumentar a altura da coroa poderia criar condições ruins de ferramenta (aço fino) entre os anéis externo e médio. O slot onde o próprio protetor é inserido é muito fino — com apenas um a dois milímetros; quanto mais altas as seções da coroa, mais aço fino seria necessário para a ferramenta, aumentando a probabilidade de danos ao aço da ferramenta durante a operação de moldagem.
Precisávamos encontrar a altura ideal da coroa que reduzisse o aço fino preservando a rigidez no anel externo do halo. Para determinar isso, executamos 16 simulações, ajustando levemente o design a cada vez para melhorar o desempenho. Nesta fase do processo de design, já havíamos atingido nossa meta e tínhamos muitos designs com deslocamento semelhante ou melhor que o halo aditivo.
Prototipagem rápida com HP Multi Jet Fusion (MJF)
Dos conceitos simulados, escolhemos três para imprimir com HP MJF, já que essa é a tecnologia que usamos para produzir nosso halo aditivo original. Normalmente, levaria três dias para uma peça MJF esfriar o suficiente para ser utilizável, mas nossa equipe de engenheiros de fabricação empacotou a construção de forma a termos as peças em mãos no dia seguinte.
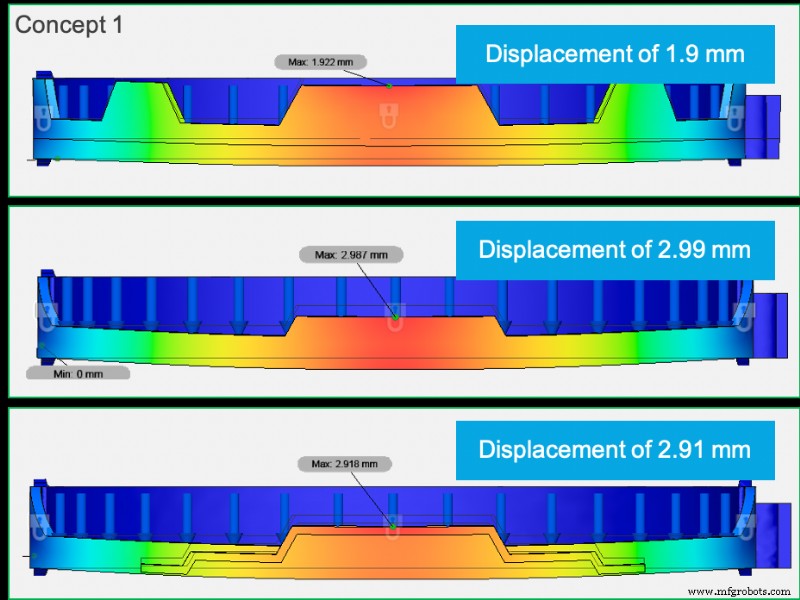
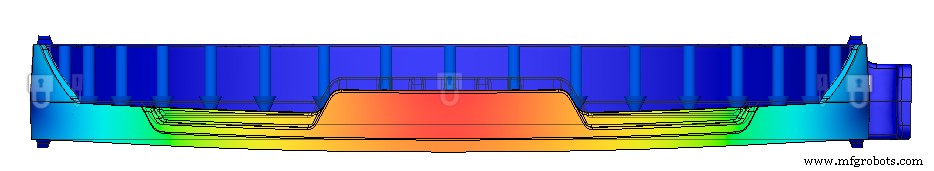
A equipe de operações da fábrica da Fast Radius em Chicago usou os três halos conceituais e os comparou à versão original fabricada aditivamente para comparar conforto e facilidade de montagem. O Conceito 10 (veja acima, terceiro design) aceitou o protetor mais facilmente, mas sugeriram várias modificações para melhorar o conforto e facilitar a montagem. O design resultante (veja abaixo) foi usado para produzir a ferramenta de injeção que fabricará a próxima versão do halo do nosso protetor facial.
No final, a mudança da manufatura aditiva para injeção tornará o halo muito mais acessível para quem precisa. Conseguimos reduzir o preço em 55%.
Quando começamos a fabricar halos aditivos, estávamos atendendo a uma demanda que não tínhamos como prever. Quando ficou claro que poderíamos tornar nosso produto mais acessível, modificamos nosso design aditivo para injeção e colocamos uma ferramenta em produção em apenas três dias.
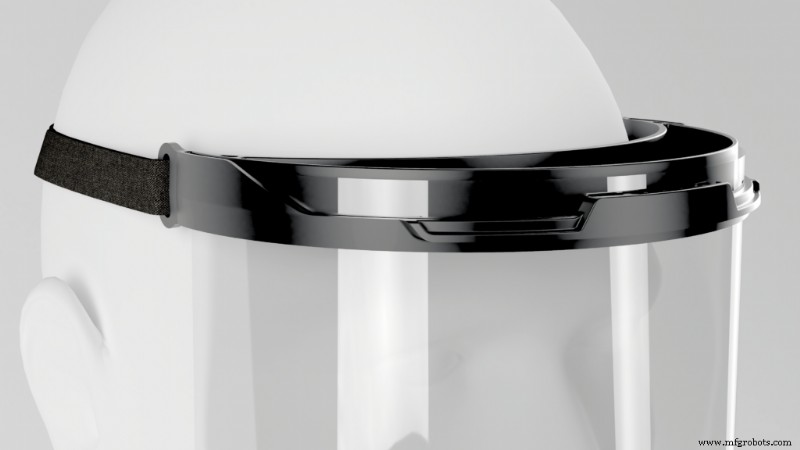
Nossa equipe trabalhou incansavelmente para levar este produto importante ao mercado. Conquistamos esse cronograma notável graças, em grande parte, ao software de simulação, manufatura digital e nosso modelo de trabalho ágil. Esta pandemia nos forçou a nos tornar mais flexíveis com ciclos de desenvolvimento de produtos, uma tendência que acreditamos que continuará muito depois da pandemia.
Pronto para fabricar suas peças com a Fast Radius?
Solicite seu orçamentoTecnologia industrial
- Moldagem por Injeção de Reação (RIM): Processo, Benefícios e Aplicações
- Injeção vs Moldagem: Escolhendo o Processo Certo para seu Produto
- Termoformagem vs Moldagem por Injeção de Reação (RIM): Escolhendo o Processo Certo para Produtos Moldados Personalizados
- Injeção vs RIM: Escolhendo o Processo Certo para Designs Complexos
- Moldagem por Fundição vs. Moldagem por Injeção de Reação: Diferenças-Chave na Produção de PU Termofixo
- Estratégias Comprovadas de Design para Fundição com Poliuretanos Termofixos
- Serviços de Design Protocase: 6 Dicas de Especialistas para Projetos Bem-Sucedidos
- Dominando Design de Canais de Injeção: Guia Completo para Peças Plásticas Perfeitas
- Moldagem por Injeção de Alumínio: Produção Eficiente e Econômica de Peças Complexas
- Dominando Ângulos de Desenho na Moldagem por Injeção: Princípios de Design e Melhores Práticas Comprovadas