



Por Que a Usinagem CNC Aeroespacial é Tão Cara — Análise Técnica
Como operador de CNC no chão de fábrica, frequentemente vejo desenhos de engenharia que parecem impecáveis na tela mas apresentam sérios desafios de fabricação quando importados para nosso fluxo de trabalho CAD/CAM. Quando equipes de compras recebem cotações para usinagem de precisão aeroespacial, a primeira reação costuma ser choque com o preço.
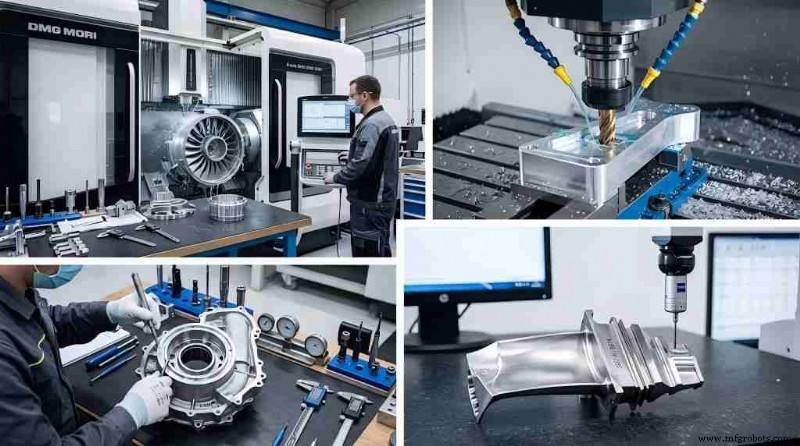
O painel de controle de uma máquina CNC 5 eixos revela os verdadeiros impulsionadores por trás desses preços altos. Custos são impulsionados pelas realidades físicas de corte de ligas de alta resistência, gerenciamento de deflexão estrutural, prevenção de desgaste extremo de ferramenta e execução dos rigorosos controles de qualidade mandatados pela AS9100. Abaixo está análise técnica de por que essas peças comandam preços premium, suportada por dados de usinagem específicos e insights operacionais.
Metais Pesados e Exóticos Difíceis: Por Que Materiais Aeroespaciais Consomem Ferramentas
Na usinagem CNC comercial convencional, trabalhar com Alumínio 6061 ou aço carbono permite altas velocidades de fuso, avanços agressivos e longa vida de ferramenta. Na usinagem de precisão aeroespacial, processamos ligas exóticas projetadas para sobreviver a cargas térmicas e mecânicas extremas. Estas propriedades de material erodem diretamente a eficiência da ferramenta de corte.
1. Titânio (Ti-6Al-4V) vs. Alumínio Padrão
Titânio Ti-6Al-4V é valorizado por sua relação resistência-peso e resistência à corrosão, mas sua condutividade térmica é apenas ~6,7 W/m·K. Quando fresa de topo de metal duro sólido engata peça de titânio, calor gerado por atrito não pode ser dissipado através do material ou cavaco. Em vez disso, calor concentra na aresta da ferramenta, frequentemente excedendo 800 °C, causando trincamento térmico rápido e desgaste adesivo. Para mitigar isso, velocidades de corte devem ser dramaticamente reduzidas, o que por sua vez alonga tempos de ciclo.
2. Usinagem de Superligas (Inconel 718)
Superligas como Inconel 718 suportam altas temperaturas porque sua resistência ao escoamento permanece estável mesmo sob calor. No entanto, sofrem encruamento severo durante corte, levando a lascamento se avanço é muito lento e desgaste rápido em entalhe se profundidade de corte é alta.
| Designação do Material | Velocidade de Corte (Vc, m/min) | Vida Típica da Ferramenta (min por aresta) | Mecanismo Primário de Desgaste |
|---|---|---|---|
| Alumínio 6061-T6 | 800 | 120–240 | Aresta de acúmulo (BUE), desgaste abrasivo menor |
| Titânio Ti-6Al-4V | 30–45 | 20–30 | Degradação térmica, lascamento, desgaste em entalhe |
| Inconel 718 | 15–30 | 20–40 | Encruamento rápido, desgaste em entalhe por profundidade de corte |
A Taxa "Buy-to-Fly": Transformando 90% de Material Premium em Cavacos
Um impulsionador chave de custo em componentes estruturais aeroespaciais é a mudança para designs monolíticos que eliminam fixadores, rebites e juntas soldadas — pontos potenciais de falha por fadiga. Engenheiros agora usinam peças complexas a partir de um único bloco forjado de matéria-prima.
Esta prática cria alta taxa buy-to-fly — razão entre estoque bruto comprado e peça final utilizável em aeronave. Na aeroespacial, esta figura tipicamente varia de 10:1 a 20:1.
Por exemplo, usinar um antepara de aeronave ou longarina de asa a partir de forjamento de 200 kg de alumínio 7075-T6 pode deixar apenas 15 kg de peça final. Os 185 kg restantes de material certificado tornam-se cavacos, contribuindo substancialmente ao custo final da peça através de compra de material e despesas de hora-máquina.
Controlando Deformação de Parede Fina e Tensão Interna
Peças aeroespaciais frequentemente contêm cavidades profundas separadas por nervuras de parede fina ou bolsões de 1,5 mm ou menos. Usinar estas características introduz instabilidade estrutural e deflexão da peça.
Quando a pele externa de uma chapa forjada é removida, tensões residuais internas são perturbadas, causando empenamento, curvatura ou torção durante ou após usinagem. Paredes finas também carecem de rigidez e são propensas a vibração — vibração de alta frequência que degrada acabamento superficial (tipicamente 0,8–1,6 µm Ra) e pode fraturar as paredes.
Para mitigar deformação de parede fina, processo altamente sequenciado e multi-estágio é essencial:
- Usinagem Bruta: Remover material em volume uniformemente de ambos lados para balancear liberação de tensão residual.
- Alívio de Tensão / Endurecimento por Envelhecimento: Remover peça dos fixadores e realizar ciclo térmico de alívio de tensão.
- Passadas de Semi-Acabamento: Re-fixar peça com fixação especializada e usinar a dentro de 0,25 mm das dimensões finais.
- Passada Final de Precisão: Executar acabamentos de alta velocidade, baixa profundidade de corte para atender tolerâncias geométricas sem forças de corte excessivas.
Esta sequência multi-etapas aumenta tempos de setup, custos de manuseio e utilização geral da máquina.
Custos Ocultos: Máquinas 5 Eixos, Fixadores Especializados e QC Rigoroso AS9100
1. Cinemática 5 Eixos Rígida
Componentes aeroespaciais apresentam geometrias curvas contínuas que não podem ser produzidas em fresadoras 3 eixos padrão. Requerem centros de usinagem 5 eixos simultâneos de alta gama com fusos rígidos para lidar com desafios do titânio enquanto atingem precisão de posicionamento de ±0,002 mm ou melhor. Aquisição, manutenção e calibração de compensação térmica dessas máquinas adicionam à taxa horária da oficina.
2. Fixação e Dispositivos Personalizados
Morsas e grampos padrão não conseguem segurar peças aeroespaciais de parede fina sem distorção. Projetamos e usinamos CNC fixadores modulares a vácuo dedicados ou garras de perfil que suportam a peça uniformemente através de sua geometria.
3. 100% Rastreabilidade e END
Cada peça aeroespacial requer trilha completa de documentação de fabricação. Sob AS9100, serviços CNC devem manter rastreabilidade total de material, incluindo Relatórios de Teste de Usina (MTR) que verificam lote de calor da matéria-prima. Após usinagem, peças passam por validação dimensional CMM e são submetidas a métodos END como Inspeção por Líquido Penetrante (LPI) ou teste ultrassônico para detectar microtrincas subsuperficiais antes de tratamentos superficiais finais.
Como Projetistas Podem Reduzir Custos de Usinagem CNC Aeroespacial
Embora componentes aeroespaciais devam atender critérios rigorosos de desempenho, engenheiros de projeto podem modificar geometria para melhorar eficiência de usinagem e reduzir desgaste de ferramenta.
1. Evite Cantos Internos Agudos
Cantos internos agudos de 90° com raio de 1 mm ou menos forçam uso de fresas de topo de pequeno diâmetro, que são frágeis e requerem avanços lentos para prevenir quebra. Aumentar raios de canto permite fresas de topo indexáveis maiores e rígidas, maximizando taxas de remoção de material.
2. Relaxe Tolerâncias Onde Permitido
Especificar tolerâncias apertadas (ex.: ±0,005 mm) em superfícies não críticas aumenta custo exponencialmente. O usinador deve fazer muitas passadas, parar frequentemente a máquina para medir e ajustar compensações de desgaste manualmente. Reserve tolerâncias apertadas para faces de encaixe críticas ou furos de mancais.
3. Padronize Espessura de Parede
Espessuras de parede variáveis dentro de um único bolsão requerem trajetórias de ferramenta complexas e múltiplas trocas de ferramenta. Padronizar perfis de parede permite rotinas de desbaste e acabamento uniformes, reduzindo overhead de programação e tempo de ciclo.
Em resumo, custos de usinagem de precisão aeroespacial refletem o ambiente físico e regulatório rigoroso dos setores de aviação e defesa. Pobre usinabilidade de materiais exóticos, alto desperdício de material, controles de distorção de parede fina e requisitos exaustivos de rastreabilidade convergem para criar cenário de fabricação de alto custo.
FAQ
P1: Qual liga de alumínio é melhor para estruturas aeroespaciais leves?
R1: Alumínio 7075-T6 é escolha primária para componentes estruturais devido à sua alta resistência ao escoamento, comparável a certos aços, embora ofereça menor resistência à corrosão que ligas série 6000. Para superior soldabilidade e resistência à corrosão marinha, ligas 5-série (ex.: 5083) e 6-série (ex.: 6061) são preferidas.
P2: Como desgaste de ferramenta afeta custo de usinagem CNC?
R2: Cortar titânio ou Inconel requer fresas de topo de metal duro avançado com revestimentos PVD, que podem embotar após apenas 20–30 minutos de corte contínuo. Substituir consumíveis e realizar trocas de ferramenta e recalibração adiciona custos significativos de mão de obra e material.
P3: Quanto tempo leva para produzir peças CNC aeroespaciais complexas?
R3: Prazos típicos variam de 6 a 12 semanas, dependendo de aquisição de material certificado, projeto de fixador, múltiplos ciclos de alívio de tensão e testes AS9100.
Guias Relacionados
Tecnologia industrial
- Circuito de Corte por Baixa Tensão: Projeto, Operação e Guia DIY
- O Papel Crítico da Manutenção de Equipamentos Pesados no Sucesso Industrial
- Cabeçote de Mandrilar Excêntrico (Offset Boring Head): Precisão e Acabamento em Furos
- Por Que o Corte a Jato de Água é a Escolha Superior para Peças de Borracha e Plástico
- Guia Passo a Passo para Usinar Molde de Volante com Fusion 360
- Por Que Embalagem e Rotulagem de Carne Importam: Chave para Confiança do Consumidor e Sucesso do Produto
- Fundição em Areia vs Fundição sob Pressão: Entendendo as Principais Diferenças
- Escolhendo Fresas de Metal Duro Sólido para Aço Inoxidável – Evite Armadilhas Comuns
- Escolhendo Injeção de Baixo Volume para Produção Econômica
- Tendências de Compras Industriais e B2B em Ohio: Insights Essenciais para Fabricantes