



Controle de Deformação CNC para Alumínio de Parede Fina na Fabricação Aeroespacial
Os mercados aeroespacial, espacial comercial e eVTOL demandam componentes cada vez mais esbeltos, de alta razão de aspecto. Engenheiros rotineiramente trabalham com peças de alumínio de parede fina — frequentemente <1,0 mm espessas e >100 mm profundas — feitas de ligas 6061-T651 ou 7075. Usinagem 3-eixos convencional luta para manter precisão dimensional dentro da tolerância de 0,01 mm requerida para peças aeroespaciais, enquanto também gerencia a inevitável deformação ondulante que pode surgir.
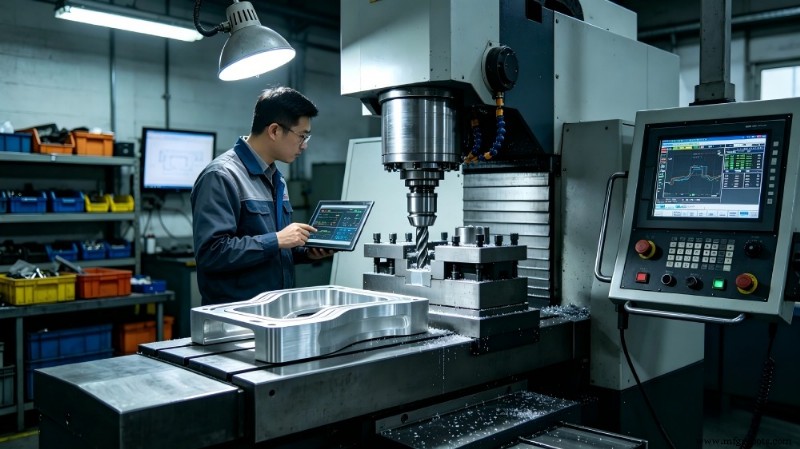
Análise Mecânica de Deformação em Ligas de Alumínio
Três forças primárias impulsionam deformação em alumínio de parede fina:
- Tensões residuais introduzidas durante laminação, têmpera e estiramento. Remover material durante usinagem CNC perturba o equilíbrio, causando empenamento ou torção conforme peça busca novo estado estável.
- Forças de corte tornam-se problemáticas ao usinar paredes de alta razão de aspecto. A baixa rigidez de seções finas pode levar a deflexões que excedem limites de tolerância, e vibração regenerativa — vibração auto-excitada — produz irregularidades superficiais e espessura de parede abaixo do especificado.
- Expansão térmica é significativa para alumínio. Fresamento de alta velocidade na zona de cisalhamento gera calor; se aumento de temperatura não é dissipado, a peça encolhe ao resfriar, comprometendo ainda mais precisão dimensional.
Comparação Técnica: Metodologias Padrão vs. Avançadas
Transição de 3-eixos para fluxo de trabalho sistemático de alta precisão 5-eixos é essencial. A tabela abaixo contrasta práticas convencionais com padrão de fabricação aeroespacial 2026:
Parâmetro Técnico | Processo 3-Eixos Padrão | Processo 5-Eixos de Alta Precisão (Padrão 2026)
Configuração da Peça | Morsa/Fixação Convencional | Fixação Ponto Zero & Fixação a Vácuo
Estratégia de Usinagem | Fresamento Lateral Sequencial | Fresamento Simétrico Simultâneo
Gestão de Tensão do Material | Nenhuma (Matéria-Prima) | Estabilização Criogênica / Envelhecimento Multi-estágio
Velocidade de Corte (Vc) | 180 m/min | 350 m/min (High-Dynamic Siemens 840D SL)
Taxa de Avanço (Fz) | 0,05 mm/dente | 0,12 mm/dente (Carregamento Otimizado por IA)
Interface de Ferramenta | Pinças ER Padrão | Amortecimento Hidráulico / Encaixe Térmico
Desvio Dimensional | 0,15 – 0,30 mm | < 0,008 mm
Acabamento Superficial (Ra) | 1,6 – 3,2 µm | < 0,4 µm (Direct-to-Finish)
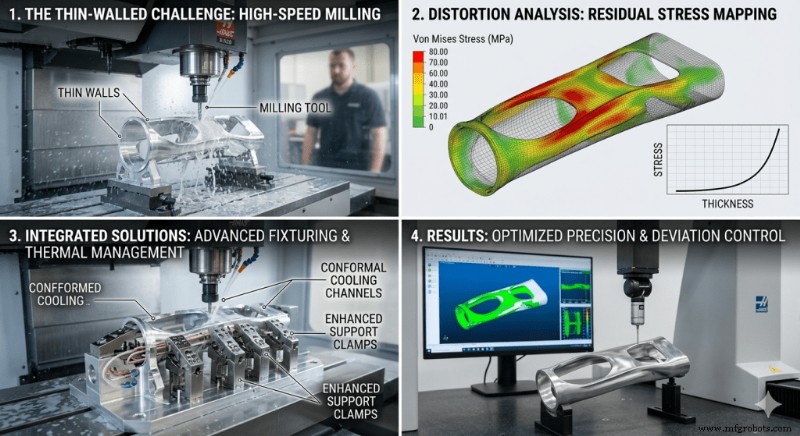
Caminhos Tecnológicos Centrais para Usinagem de Alta Razão de Aspecto
Alcançar precisão sub-0,01 mm depende de trio de estratégias interligadas: técnicas avançadas de corte, inovação em ferramentas de corte e controle de processo impulsionado por IA.
1. Fresamento Simétrico Simultâneo
Usinagem tradicional remove material de um lado da parede antes do outro, concentrando tensão em única superfície e desencadeando retorno elástico. Fresamento simétrico corta ambos os lados em tandem (ou alterna), balanceando forças e mantendo parede estável durante todo ciclo.
2. Tecnologia de Amortecimento e Geometria de Ferramenta
Supressão de vibração começa com ferramenta correta. Fresas de topo de hélice variável e passo variável interrompem frequência de vibração periódica que impulsiona vibração regenerativa em alumínio 6061. Acopladas com amortecedores hidráulicos rígidos — absorvedores de choque embutidos no porta-ferramenta — estes sistemas permitem cortes mais profundos sem comprometer acabamento superficial.
3. Compensação Preditiva Impulsionada por IA
Sistemas de controle modernos FANUC ou Siemens embutem algoritmos de IA que monitoram continuamente temperaturas de fuso e base. O controlador calcula expansão térmica na hora e ajusta compensações de ferramenta, garantindo que aresta de corte permaneça no alvo independentemente de acúmulo de calor.
Lista de Verificação de Implementação para Otimização de Processo
- Pré-Tratamento do Material: Resfrie criogenicamente a liga a –196 °C para estabilizar microestrutura e redistribuir tensões residuais.
- Desbaste Estratégico: Execute passadas de desbaste de alta velocidade, profundidade rasa para remover material em volume enquanto preserva integridade da parede. Reserve 0,3–0,5 mm de tolerância para passada final.
- Ciclos de Alívio de Tensão: Para peças críticas, insira ciclo de recozimento entre desbaste e acabamento para travar estado de tensão estável.
- Ambiente de Acabamento: Conduza passadas finais em câmara climática ±1 °C. Prefira Lubrificação de Quantidade Mínima (MQL) sobre refrigeração por inundação para evitar choque térmico em paredes delicadas.
- Inspeção Inline: Monte sondas de toque de alta precisão na máquina. Meça dimensões críticas imediatamente após último corte e auto-corrija compensações de ferramenta antes de desfixar.
Mudando de gestão de processo reativa para proativa — balanceando forças de corte, amortecendo vibrações e compensando efeitos térmicos — engenheiros podem confiavelmente entregar peças de alumínio de parede fina que atendem ou excedem tolerância de 0,01 mm demandada por aplicações aeroespaciais.
Guias Relacionados
Tecnologia industrial
- Dominando o ISD1820: Guia Completo do Módulo Gravador de Voz
- Indústria 4.0 e Sustentabilidade: Navegando Desafios Ambientais
- Orientação de Fibras em Compósitos: Por Que Importa para Força e Desempenho
- Top 12 Soluções MES para 2026: Aumente Eficiência e Reduza Custos
- Principais Benefícios do Rastreamento de Ativos para o Sucesso Empresarial
- Códigos de Barras vs RFID: Escolhendo a Melhor Tecnologia para Coleta de Dados Precisa e Rastreamento de Inventário
- Top 5 Tendências que Aceleram o Crescimento na Fabricação de Dispositivos Médicos
- Iluminação LED DIY para Aquários Plantados: Guia Completo
- Introdução à Indústria 4.0: Guia Prático para Fabricantes
- Guia Especialista para Reparo de Placas de Circuito Impresso (PCBs) – Técnicas Comprovadas & Dicas