



Dominando Produção de Blisk com Usinagem Composta Torno-Fresa 5-Eixos
O blisk, compósito de pás de turbina e disco, é crucial para turbinas a gás modernas e motores de aeronaves. Sua geometria intrincada e tolerâncias dimensionais rigorosas tornam-no um dos componentes mais desafiadores para usinar com métodos convencionais, resultando em altas taxas de rejeição, desgaste acelerado de ferramenta e atrasos de produção custosos.
Usinagem Composta Torno-Fresa 5-Eixos combina usinagem simultânea 5-eixos com capacidades integradas de torno-fresa, permitindo fabricantes abordar dificuldades centrais de deformação de parede fina, dureza de material, riscos de interferência e erros cumulativos de fixação.
Neste artigo examinamos os principais obstáculos na fabricação de blisk de precisão, ilustramos como tecnologia CNC 5-eixos os supera e apresentamos estudo de caso real da JTR Machine. Seja você engenheiro aeroespacial ou gerente de produção, este guia mostrará como produzir blisks ultra-precisos de alto volume eficientemente.
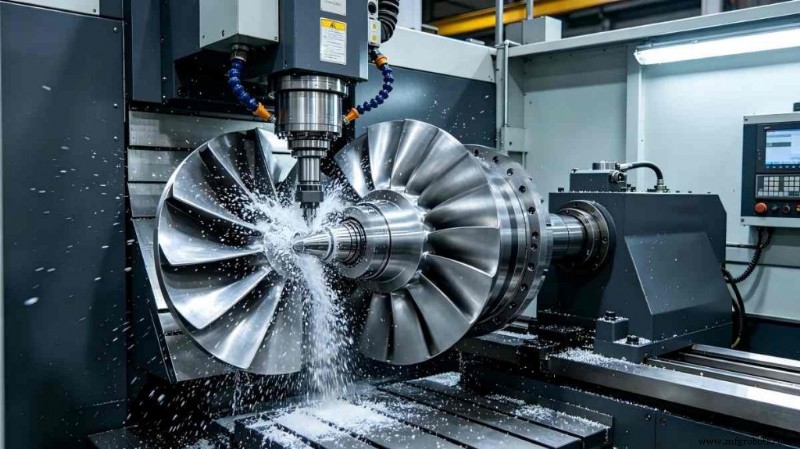
O que é Blisk e Por Que Importa na Aeroespacial
Um blisk (disco com pás) funde pás de turbina e disco em peça única, eliminando dovetails ou parafusos convencionais. Esta integração reduz peso, melhora eficiência aerodinâmica e diminui risco de falha mecânica — tornando blisks essenciais para motores civis e militares, usinas de helicópteros e turbinas a gás de geração de energia.
À medida que demandas de desempenho de motor crescem, necessidade de componentes blisk precisos escala. No entanto, as próprias características que conferem benefícios — pás torcidas, canais apertados e paredes ultra-finas — também os tornam difíceis de usinar com ferramentas padrão.
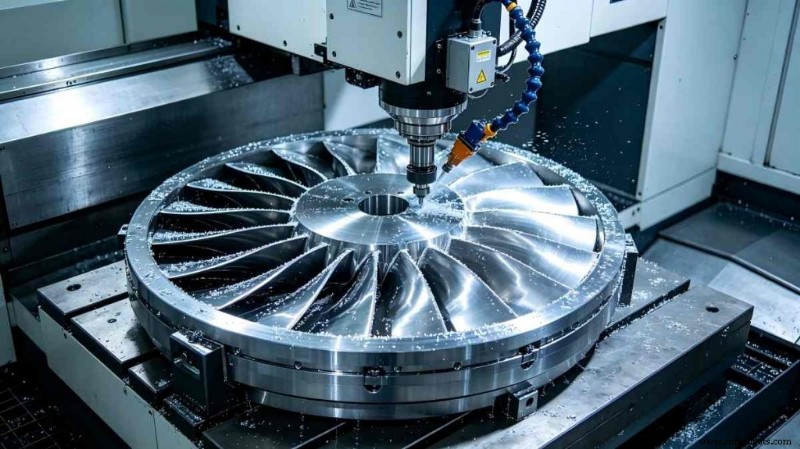
Antes de propor soluções, é crucial entender os quatro principais pontos de dor na fabricação de disco com pás: estrutura, material, precisão e ineficiência de processo.
1. Canais Estreitos e Alto Risco de Interferência
Blisks têm passagens apertadas entre pás torcidas. Colisões de ferramenta são comuns, demandando planejamento avançado de trajetória e capacidade RTCP (seguimento de ponta de ferramenta) da máquina. Sem controle 5-eixos, porta-ferramentas podem atingir superfícies de pás, produzindo sucata ou dano.
Interferência durante usinagem é causa líder de rejeição de programa CNC. Simulação precisa e estratégias de evasão de colisão são portanto obrigatórias.
2. Deformação de Parede Fina
Paredes de pás tipicamente variam de 0,5 mm a 2 mm. Sob forças de corte, elas defletem, vibram e rebatem, comprometendo acabamento e controle de tolerância. Deformação de parede fina é especialmente severa ao trabalhar com ligas de titânio ou superligas à base de níquel, onde forças de corte são altas.
Vibração não apenas degrada qualidade superficial mas também acelera desgaste de ferramenta.
3. Materiais Difíceis de Cortar
Materiais comuns de blisk — superligas à base de níquel (Inconel 718, Waspaloy) e ligas de titânio (TC4, Ti6Al4V) — são excepcionalmente fortes, têm pobre condutividade térmica e geram altas temperaturas de corte. Isso leva a desgaste rápido de ferramenta, queima e adesão.
Parâmetros de corte especializados, revestimentos de ferramenta e gestão térmica são necessários. Em processos tradicionais, desgaste de ferramenta torna-se maior impulsionador de custo.
4. Requisitos de Precisão Ultra-Alta
Tolerâncias típicas de perfil de pá são ±0,003 mm, enquanto rugosidade superficial deve permanecer abaixo de Ra ≤ 0,8 µm. Alcançar estas especificações demanda engajamento contínuo e suave da ferramenta — impossível com máquinas 3-eixos ou múltiplos setups.
Usinagem de alta precisão testa estabilidade dinâmica e controle da máquina.
5. Erros Cumulativos de Múltiplas Fixações
Fluxos de trabalho tradicionais envolvem cinco ou mais fixações: torneamento do bruto, fresamento da pá, furação, retífica e polimento. Cada reposicionamento introduz erros de posicionamento, minando tolerância geométrica final.
Mesmo com fixadores de precisão, erros cumulativos tornam controle de tolerância não confiável quando peças movem entre máquinas.
6. Desafios Adicionais
- Vibração de ferramenta e vibração de ferramentas de pescoço longo em usinagem de cavidade profunda
- Dificuldade limpar cantos e áreas de transição
- Grande deformação térmica durante processamento prolongado
Estes problemas explicam por que métodos convencionais falham em atender necessidades aeroespaciais modernas. A indústria requer mudança fundamental — Usinagem Composta Torno-Fresa 5-Eixos entrega essa mudança.
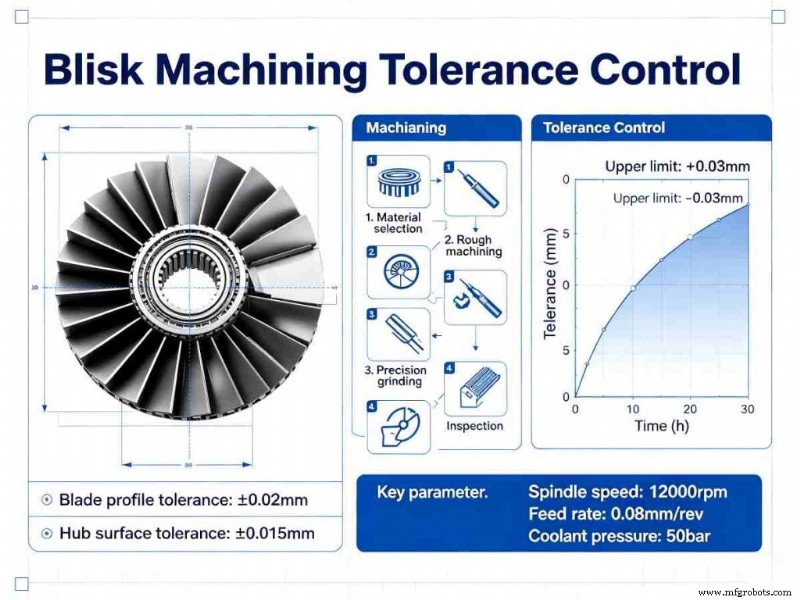
Como Usinagem Composta Torno-Fresa 5-Eixos Resolve Desafios do Blisk
Usinagem Composta Torno-Fresa 5-Eixos funde usinagem simultânea 5-eixos com tecnologia torno-fresa, abordando cada ponto de dor com vantagens distintas.
1. Fixação Única Elimina Erros Cumulativos
Integrando torneamento, fresamento, furação e outras operações em única máquina, todo processamento é realizado com fixação única. Isso remove erros de posicionamento inerentes a múltiplos setups, garantindo precisão consistente.
2. Ligação 5-Eixos Supera Interferência e Geometria Complexa
Eixos de rotação duplos A/B combinados com RTCP permitem ferramenta inclinar e rotacionar livremente, acessando canais estreitos e superfícies curvas complexas sem colisão. Programação CAM adequada automatiza evasão de interferência.
3. Controle de Precisão Atende Tolerâncias Ultra-Altas
Centros modernos apresentam réguas de grating de malha fechada completa e compensação térmica impulsionada por IA. Ajuste em tempo real para deriva térmica e desgaste de ferramenta garante tolerância de perfil ±0,003 mm e rugosidade superficial Ra ≤ 0,8 µm, mesmo em oficinas não climatizadas.
4. Corte Otimizado Reduz Desgaste de Ferramenta e Deformação
Parâmetros de corte personalizados e estratégias de trajetória — como desbaste trocoidal e acabamento de carga de cavaco constante — minimizam forças de corte e temperatura. Secagem ou micro-lubrificação protege ainda mais ferramentas e reduz deformação de parede fina.
5. Ganhos de Eficiência e Redução de Custo
Comparado a métodos tradicionais, tempos de ciclo caem 60% ou mais. Menos máquinas, menos manuseio e maior rendimento de primeira passagem traduzem em menor custo por peça e permitem produção em massa economicamente viável.
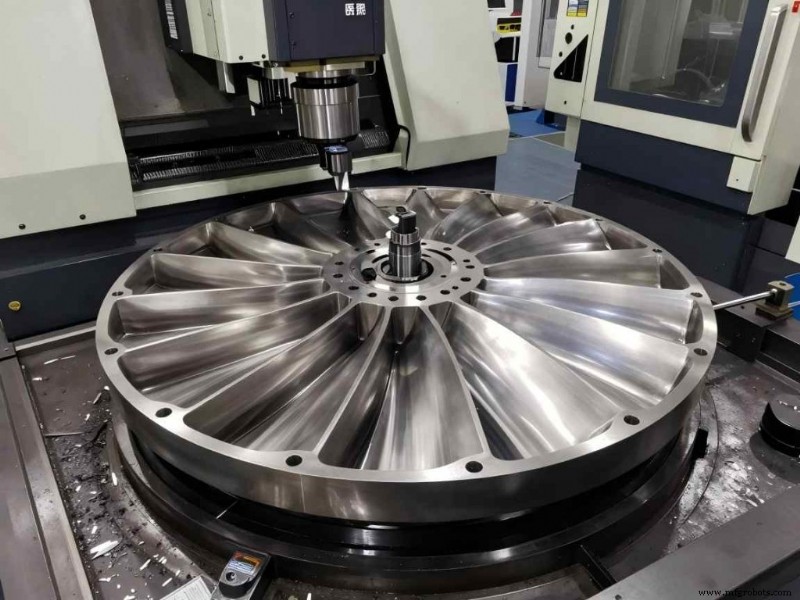
Estudo de Caso: Solução 5-Eixos Torno-Fresa da JTR Machine para Produção de Blisk de Liga de Titânio
Centro 5-eixos torno-fresa da JTR Machine demonstra benefícios práticos desta tecnologia.
Contexto do Projeto
Fabricante doméstico de motor aeroespacial precisava produzir em massa blisks de liga de titânio (Φ 320 mm, 12 pás). Requisitos incluíam tolerância de perfil ≤ ±0,003 mm, rugosidade superficial Ra ≤ 0,6 µm, e lote de 120 peças por ano. Fluxo de trabalho tradicional 3-eixos mais torneamento envolvia cinco fixações, causando baixa eficiência, erros cumulativos e prazos de entrega perdidos.
Visão Geral da Solução
JTR Machine implantou seu centro 5-eixos torno-fresa equipado com eixos de rotação duplos A/B, réguas de grating de malha fechada e compensação térmica IA. Fixador hidráulico forneceu fixação única com posicionamento por furo interno.
Fluxo de processo:
- Usinagem bruta: Torneamento de círculo externo e face final, seguido por fresamento bruto de canais de pás com ferramentas de metal duro de alto desempenho.
- Acabamento: Fresamento de ligação 5-eixos do perfil completo da pá, incluindo limpeza de canto raiz-fillet com fresas lollipop especializadas.
- Processamento auxiliar: Indexação eixo-C para fresar furos de resfriamento radiais e características secundárias.
Otimização de trajetória e parâmetros visou liga de titânio, empregando desbaste trocoidal e acabamento de carga de cavaco constante para eliminar vibração. Processo inteiro rodou 24 horas continuamente sem supervisão.
Resultados
- Precisão: Tolerância de perfil de pá ±0,0025 mm, rugosidade superficial Ra ≤ 0,6 µm, tolerância de posição de furo ±0,003 mm — todos excedendo especificações do cliente.
- Eficiência: Tempo de ciclo reduzido de 72 horas por peça para 22 horas — melhoria de 227%.
- Custo e Qualidade: Custo por peça caiu 35%; taxa de qualificação de lote atingiu 99,5%, suportando meta de entrega anual.
Feedback do Cliente
"A usinagem composta 5-eixos torno-fresa da JTR resolveu nossos desafios de blisk, entregando precisão e velocidade, e tornando-se nosso parceiro de longo prazo confiável."
Por Que Escolher JTR Machine para Usinagem de Blisk 5-Eixos Torno-Fresa?
1. Experiência Técnica Comprovada
Com mais de 70 unidades CNC de precisão, incluindo frota de centros avançados 5-eixos torno-fresa, JTR Machine traz décadas de conhecimento institucional a geometrias complexas de blisk.
2. Garantia de Qualidade Rigorosa
Conformidade com ISO 9001:2008, TS 16949 e padrões IATF sustenta cada processo. Inspeção usa CMMs Hexagon, projetores ópticos e testadores de rugosidade superficial para garantir peças atendem ou excedem especificações do desenho.
3. Soluções Personalizadas
Nenhum dois blisks são idênticos. JTR oferece soluções 5-eixos torno-fresa sob medida customizadas a requisitos de material, precisão e volume de cada cliente.
4. Entrega Rápida e Suporte 24/7
Cotações rápidas, entrega mesmo dia e consultoria 24 horas reduzem tempo de inatividade e aceleram time-to-market.
FAQs
P1: Quais materiais a JTR Machine pode processar com tecnologia 5-eixos torno-fresa?
R: Ligas de titânio (TC4, Ti6Al4V), superligas à base de níquel (Inconel 718, Waspaloy), aço inoxidável e ligas de alumínio são todos suportados.
P2: Qual é o tempo de ciclo típico para um único blisk?
R: Varia com tamanho e complexidade. Para blisk de liga de titânio Φ 320 mm em nosso estudo de caso, ciclo foi 22 horas — 60% mais rápido que métodos tradicionais. Contate-nos com seu CAD para estimativa personalizada.
P3: A JTR atende padrões aeroespaciais de ultra-alta precisão?
R: Sim. Nossos centros atingem tolerância de perfil ±0,003 mm e rugosidade superficial Ra ≤ 0,8 µm, totalmente conformes com especificações aeroespaciais.
P4: Qual é a taxa de qualificação de lote da JTR para produção de blisk?
R: Consistentemente 99,5% ou superior, graças a controle rigoroso de processo e inspeção em processo.
Guias Relacionados
Tecnologia industrial
- Tense Elektroniks Expande para Ásia-Pacífico – Análise 2019
- Entendendo IUID: Guia do Programa de Identificação Única de Itens do DoD
- Extrusão de Alumínio Explicada: Dos Fundamentos às Aplicações Industriais
- Evolução da Cadeia de Suprimentos 2020: Adaptando-se aos Desafios da COVID-19
- Tratado de Comércio de Armas Explicado: Por Que Importa para Segurança, Economia e Política Global
- 20 Estatísticas Cruciais de Cibersegurança que Todo Fabricante Deve Conhecer
- O Papel dos Engenheiros como Consultores Técnicos: Elevando a Especialização e a Confiança
- Oito Passos Comprovados para Proteger Seu Negócio Durante a Reabertura
- Principais Módulos do E3.series para Automação Industrial: Recomendações de Especialistas
- Aproveitando Gêmeos Digitais em Tempo Real para Aumentar a Eficiência Logística