



Sopro Inicial do Alto-Forno: Etapas Principais e Insights Técnicos
O Processo de Sopro Inicial de um Alto-Forno
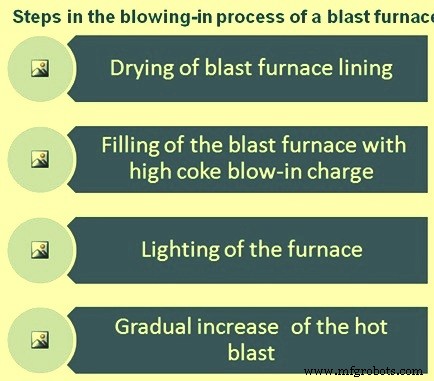
O processo de partida de um alto-forno após sua construção ou após seu revestimento é chamado de sopro inicial. O processo de sopro inicial é realizado em várias etapas (Fig. 1) que consistem em: (i) secagem do revestimento, (ii) enchimento do alto-forno com uma carga de sopro inicial especialmente arranjada com alto teor de coque, (iii) ignição do coque ou acendimento do alto-forno, e (iv) aumento gradual do ar quente (taxa de vento) com fundições frequentes para garantir o aumento da temperatura do cadinho do alto-forno. Durante o período de sopro inicial, a razão de carga (razão de minério para coque) é ajustada de acordo com um cronograma predeterminado até que a operação normal do alto-forno seja alcançada e o alto-forno comece a produzir a qualidade normal de gusa.
Um alto-forno recém-construído ou revestido deve ser cuidadosamente seco antes que o coque seja aceso. É porque a grande quantidade de água contida na argamassa usada para assentamento de tijolos refratários e a água absorvida pela alvenaria refratária deve ser removida o máximo possível para evitar choque térmico extremo. Existem dados suficientes disponíveis de que o sopro inicial de um alto-forno pode causar dano ao revestimento refratário mesmo quando foi adequadamente seco. Além disso, se a água dessas fontes não for removida do alto-forno antes de ser colocado em operação, ela absorve mais calor do que o fornecido para a carga de sopro inicial e, portanto, impede que o cadinho atinja a temperatura desejada. Nesses casos, gusa e escória líquida entrando no cadinho podem congelar lá e, nesse caso, torna-se impossível removê-los do alto-forno.
Secagem do Alto-Forno
Existem vários métodos que podem ser usados para secar um alto-forno e os fogões de ar quente associados ao alto-forno. O método normal para fogões de ar quente, onde combustível gasoso como gás de coqueria está disponível, é colocar um tubo de gás na câmara de combustão inferior e iniciar com uma chama pequena e aumentar a entrada de gás por muitos dias até que uma pequena quantidade de gás de alto-forno possa ser usada, mantendo o combustível gasoso como chama piloto. É desejável aumentar o calor lentamente por pelo menos dez dias a duas semanas em um novo fogão de ar quente antes de começar a levar o fogão de ar quente às temperaturas operacionais.
Fogões de ar quente que tiveram serviço prévio foram aquecidos em 36 a 72 horas sem dificuldade aparente. Outro método de secagem ou aquecimento no passado era usar um fogo de madeira construído no fundo da câmara de combustão. O fogo de madeira precisava de atenção constante até que as temperaturas das paredes fossem suficientes para garantir combustão adequada do gás de alto-forno.
Um dos métodos para secagem de um alto-forno é o uso de ar quente. É método simples e a secagem permanece sob controle o tempo todo. Ao aplicar este método, o sistema convencional de ar quente é usado, exceto que inicialmente a temperatura do ar é mantida em torno de 200°C a 220°C e o volume de ar quente é mantido em nível baixo. A temperatura é aumentada lentamente ao longo de vários dias para ligeiramente acima de 400°C e mantida nesse nível de temperatura por mais alguns dias. A operação inteira pode ser realizada em uma semana. Em alguns lugares, cotovelos e tubos são instalados dentro de algumas das corridas dos altos-fornos para direcionar ar aquecido até o cadinho do alto-forno. É desejável que, durante a parte final do período de secagem, use-se vapor de baixa pressão nos estaves de resfriamento do cadinho e placas do ventre para auxiliar a secagem. O equipamento de vedação inferior do carregamento do topo é mantido fechado durante a secagem, e os respiros do forno são ajustados para reter o máximo de calor possível dentro do alto-forno. Nenhuma leitura de pressão precisa ser observada no manômetro de pressão do ar durante a secagem.
Em plantas com alto-forno único onde gás de alto-forno não está disponível, o método descrito deve ser modificado porque um combustível auxiliar de gás de coqueria ou óleo combustível deve ser usado para aquecer os fogões de ar quente. No entanto, para o baixo nível de calor requerido, isso pode ser feito satisfatoriamente.
Um método alternativo para a secagem do alto-forno é conhecido como método de fogo no cadinho. Consiste simplesmente em um fogo de madeira, coque ou carvão construído no cadinho do forno e controlado similarmente aos outros métodos com obturadores de corrida e respiros. É difícil regular a temperatura do fogo. Também a reposição frequente de combustível é necessária, o que não é apenas difícil, mas também interrompe o processo. Se usado apenas para secagem, este método é tão simples quanto descrito acima, mas poderia ser aplicado como início de um processo de sopro inicial controlado ou lento. Alguns operadores de sopro inicial afirmam que aquecimento melhorado é alcançado através desta técnica. Após a secagem, um branco de coque muito pesado é carregado, seguido por uma carga regular de sopro inicial. Um ar baixo é então mantido, e as temperaturas do cadinho e da parede são lentamente elevadas antes que o volume de ar seja aumentado para taxas convencionais de sopro inicial. Neste método, o sopro inicial real ocorre após um lapso de vários dias. No entanto, teoricamente, este método tem a vantagem de que há menos chance de dano ao revestimento de tijolos refratários por choque térmico e há uma tendência reduzida para os tijolos refratários descascarem. No entanto, o método é demorado e caro. Vida de campanha superior foi obtida através do uso de métodos convencionais, e nenhuma evidência até o momento foi notada para indicar resultados superiores de técnicas de queima lenta.
Outro método usado consiste em uma chama de gás aberta dentro do alto-forno. Uma prática é instalar um tubo de gás através do furo de corrida e acender o gás por um pequeno fogo de madeira mantido o tempo todo. As aberturas das corridas são equipadas com obturadores para regular a entrada de ar, e a temperatura do topo do alto-forno é regulada similarmente como feito nos dois métodos descritos anteriormente. Este método tem riscos óbvios e, portanto, não está mais em uso. Agora é considerado método obsoleto. Esta prática foi substituída pelo uso de queimadores inseridos através das corridas que geram ar quente da combustão de combustíveis gasosos.
Outro método usado para a secagem do alto-forno é o uso de fornos holandeses. Dois, três ou mais fornos são construídos fora do alto-forno e os produtos de combustão destes fornos mais ar aquecido em excesso são direcionados através de tubos para o furo de corrida e algumas aberturas de corrida. Outras aberturas de corrida e refrigeradores são bloqueadas e a corrente é regulada ajustando os respiros do alto-forno. Como na secagem pelo ar quente, a válvula de vedação inferior do equipamento de carregamento do topo é mantida em condição fechada. Os fornos holandeses são alimentados com coque, carvão ou madeira e precisam de operadores para manutenção dos fogos, transporte do combustível e limpeza das cinzas. O controle de temperatura é mais difícil neste caso, mas alguma regulação é mantida pela intensidade dos fogos dos fornos e ajuste dos respiros do forno.
Enchimento do Alto-Forno
Após a conclusão da operação de secagem, a válvula de vedação inferior e os respiros do alto-forno são abertos. Os canos de ar são baixados e algumas corridas, bem como alguns refrigeradores, são removidos, se desejável, e a parafernália ao redor da casa de fundição usada no processo de secagem é limpa. Em tempo relativamente curto, o interior do alto-forno esfria o suficiente para permitir a entrada no cadinho para preparar o enchimento. Caso um fogo no cadinho tenha sido usado para secagem, todas as cinzas e resíduos são limpos. Uma inspeção do sistema de resfriamento do forno é agora feita e a água é ligada. É prática normal manter observação constante em todos os elementos de resfriamento a partir deste momento. Nos casos onde o revestimento do forno não é novo e o forno está vazio, esta inspeção fornece boa oportunidade para encontrar elementos de resfriamento que estão vazando. Onde há dúvida com uma placa de resfriamento ou onde há sinal de umidade na placa de resfriamento, então a placa de resfriamento deve ser substituída antes que o enchimento do alto-forno seja iniciado. Também todo o equipamento mecânico, elétrico e físico deve passar por uma verificação completa antes do início do enchimento do alto-forno. Normalmente, uma lista de verificação é preparada, e cada item da lista é verificado conforme relatórios são recebidos de que o item está satisfatório.
Trabalho em outras preparações precederam e alguns continuam neste ponto coincidentemente ao início da operação de enchimento do alto-forno. Exemplos são aquecimento de panelas de gusa, enchimento dos silos com matérias-primas nos silos da casa de carga de acordo com plano pré-arranjado, preparação de panelas de escória (se usadas) para serviço, inspeção das linhas de gás do alto-forno, e abertura e fechamento dos respiros conforme direção. Linhas de purga a vapor são verificadas para garantir que o vapor está disponível quando necessário. Os canais de ferro e escória na casa de fundição também devem ser preparados.
Simultaneamente, atividades na usina de energia para os sopradores de ar devem prosseguir com igual intensidade. Talvez turbinas precisem ser abertas para inspeção e numerosos trabalhos de manutenção preventiva precisam ser realizados. Caldeiras devem ser aquecidas, turbo-sopradores devem ser aquecidos e girados, mecanismos de desligamento por velocidade devem ser verificados, água deve ser ligada nos condensadores, bombas devem ser inspecionadas e colocadas em operação, cronogramas de ar de sopro devem ser afixados e reconfirmados com o pessoal do alto-forno, a planta de tratamento de água de caldeira deve ser iniciada e a casa de chaves e subestação devem ser ativadas.
Algumas das atividades finais antes de iniciar um alto-forno são a instalação e secagem dos materiais de revestimento para os canais e calhas de gusa, ajuste dos desescoriadores e comportas e certificar-se de que as pistolas de massa e brocas de furo de corrida estão montadas corretamente para que contatem o furo de corrida (entalhe de ferro) adequadamente. Em alguns lugares onde o alto-forno deve ser operado em pressão muito alta, o alto-forno é pressurizado com ar frio antes da partida para determinar se há vazamentos que precisam ser retificados antes do carregamento.
Existem muitos arranjos diferentes para colocar a carga de partida no alto-forno. Normalmente consiste apenas de coque e uma pequena quantidade de fundente abaixo do manto. Acima do manto, há um aumento gradual na carga de minério com aumento gradual na razão de carga (minério para coque). Frequentemente, dormentes de madeira são colocados no cadinho nos furos de corrida para que haja espaço aberto suficiente para o gás sair. Em alguns sopros iniciais, escória de alto-forno e calcário são carregados com o coque na região do ventre. O objetivo disso é que a escória forneça um material que fundirá prontamente e levará calor para baixo no cadinho. O objetivo do calcário é combinar com a cinza do coque e formar uma escória fusível. Para aumentar o volume de escória durante o período inicial de partida, cascalho de sílica é às vezes adicionado.
Enquanto o forno é enchido com a carga inicial, a razão minério/sinter para coque é aumentada em direção ao topo do alto-forno, a razão calcário para coque é diminuída e a razão cascalho para coque é aumentada ligeiramente. Ao calcular as quantidades relativas de coque, carga de minério e fundente, antecipa-se que o teor de silício do gusa nas primeiras fundições normalmente conterá 2,5% a 4,5% de silício. Consequentemente, a quantidade de fundente básico deve ser planejada de acordo para que a escória não seja muito cálcica (viscosa). À medida que o alto-forno começa a se mover normalmente e a taxa de ar quente é aumentada, o teor de silício do gusa cairá e então fundente adicional deve ser fornecido para a sílica que permanece não reduzida na escória.
Acendimento
Vários métodos diferentes podem ser usados para acender o alto-forno. No entanto, o método mais comumente usado atualmente é acender o coque com ar quente. Neste método, um volume de ar relativamente baixo é primeiro usado a uma temperatura variando entre 550°C e 650°C e, em questão de minutos, o coque presente na frente destas corridas acende. Para usar este método, é necessário ter os fogões de ar quente pré-aquecidos. Em uma planta de alto-forno único ou em uma planta de múltiplos altos-fornos onde todos os altos-fornos estão desligados, isso pode apresentar um problema. Frequentemente, onde gás de alto-forno não está disponível, outros gases combustíveis como gás de coqueria ou gás natural são usados para pré-aquecer os fogões até que o gás do alto-forno possa ser usado.
Outro método, usado menos frequentemente, é colocar material facilmente combustível na frente das corridas que pode ser aceso com tochas ou barras vermelho-quentes. A corrente natural através do alto-forno normalmente fornece ar suficiente para elevar a temperatura do coque perto das corridas à temperatura de combustão, e então um fluxo leve de ar de sopro pode ser iniciado.
Antes que o alto-forno seja aceso, o sistema de gás é isolado do forno por uma válvula de óculos, normalmente localizada a jusante do sistema de limpeza de gás. O sistema de limpeza de gás é purgado desta válvula de óculos até o alto-forno com vapor ou algum gás inerte. Durante os estágios iniciais do sopro inicial, os respiros no topo do forno são mantidos abertos e um gás de purga é mantido no sistema de limpeza de gás até a válvula que separa o sistema de limpeza de gás do sistema principal de gás da planta. Sistemas de limpeza de gás podem variar de alto-forno para alto-forno, e às vezes seções separadas do sistema de limpeza de gás são isoladas umas das outras e purgadas separadamente.
Em muitos lugares, não há válvula de isolamento entre o coletor de pó e o alto-forno e, portanto, o coletor de pó é purgado com vapor que é ventilado através do downcomer do alto-forno e descarregado através dos respiros do alto-forno. Quando a taxa de ar quente no alto-forno foi aumentada o suficiente para manter um bom fluxo constante de gás de alto-forno, o meio de purga é desligado e os respiros são fechados. Quando uma pressão positiva de gás é obtida até a válvula de óculos de isolamento, ela é aberta e o gás é permitido fluir para o sistema principal de gás. Precauções significativas para evitar explosão devem ser tomadas durante todo este período, e a área ao redor do alto-forno, o sistema de limpeza de gás e as válvulas devem ser monitoradas para vazamentos potenciais de gás de alto-forno.
Quando o alto-forno é iniciado, a taxa de ar quente é apenas uma pequena fração do que será na operação normal. Portanto, é necessário abrir apenas algumas das corridas para que a velocidade através de cada corrida seja suficiente para levar o ar quente bem para dentro do alto-forno e prevenir os gases quentes de canalizarem para cima junto às paredes. Isso é normalmente realizado tampando as corridas que não estão sendo usadas com bolas de argila e cutucando-as abertas mais tarde à medida que a taxa de ar quente é aumentada. Em alguns casos, buchas são colocadas dentro das corridas para diminuir o diâmetro da abertura durante os estágios iniciais do sopro inicial. Estas buchas são então removidas quando taxas de ar quente mais altas devem ser usadas. No início, a taxa de ar quente é aumentada a cada poucas horas para que, ao final das primeiras 24 horas, esteja em torno de 40% a 50% do ar quente total. Após isso, é aumentada aproximadamente 25% por dia até que a taxa final seja atingida.
Quando o alto-forno é iniciado, o furo de corrida é geralmente deixado aberto, e parte do gás gerado pela combustão do coque sai através do furo de corrida. No início, este gás deve ser aceso, mas à medida que a taxa de ar quente aumenta, ele aquece o coque no cadinho e, por fim, descarrega a uma temperatura alta o suficiente para permanecer aceso. O furo de corrida geralmente permanece aberto até que a escória comece a aparecer. Isso é indicado por uma diminuição no volume de gás e uma puffing ou pulsação no furo de corrida. Quando isso ocorre, a pistola de massa é posicionada e o furo de corrida é fechado. A cada poucas horas depois disso, o furo de corrida é reaberto para remover qualquer escória que se formou. Em altos-fornos maiores com mais de um furo de corrida, normalmente um furo de corrida diferente é aberto a cada tentativa sucessiva.
Dentro de aproximadamente 24 a 28 horas após a partida, a primeira gusa é esperada para ser fundida. Esta gusa tipicamente será muito alta em teor de silício devido à taxa de operação lenta e à alta razão de sílica para óxido de ferro nas matérias-primas na primeira porção da carga do alto-forno. À medida que a taxa de ar quente é aumentada, e a razão de carga (minério para coque) se aproxima do nível operacional normal, o teor de silício do gusa diminui. Consequentemente, a razão de fundente para as outras matérias-primas deve ser ajustada para fornecer óxido básico suficiente para fundir a sílica não reduzida que vai para a escória. Geralmente, durante o período de sopro inicial, é aconselhável manter a razão de carga (minério para coque) em uma faixa que produza gusa de alta temperatura em torno de 1500°C para assegurar que algum problema imprevisto não resulte em congelamento. A temperatura do ar quente geralmente não é elevada à saída máxima dos fogões de ar quente durante este período, pois há necessidade de ter uma reserva disponível que permita a introdução de calor adicional no cadinho em caso de emergência.
Processo de manufatura
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Granulação de Escória de Alto-Forno na Casa de Vazamento: Visão Geral do Processo
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Prolongando a Vida do Cadinho do Alto-Forno com Revestimentos de TiO₂: Proteção Refratária Comprovada
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- O Processo de Manufatura Moderno: Técnicas-Chave e Inovações
- Fresamento CNC Explicado: Visão Geral Completa do Processo