



Prolongando a Vida Útil do Alto-Forno: Inovações de Design Moderno e Gestão de Campanha
Designs Melhorados e Vida de Campanha do Alto-Forno
O custo de reconstrução ou revestimento (relining) de um alto-forno (AF) é muito alto. Portanto, técnicas para estender a vida de campanha dos AFs são importantes e precisam ser perseguidas ativamente.
AFs grandes geralmente têm uma produção de campanha por unidade de volume ligeiramente maior. Essa diferença ocorre porque AFs maiores geralmente são de design mais moderno e bem automatizados. Como a viabilidade de uma usina integrada depende de um suprimento contínuo de ferro-gusa (HM - Hot Metal), que em uma usina com pequeno número de AFs grandes coloca grande importância na longa vida de campanha.
Técnicas para Prolongamento da Vida de Campanha
As técnicas para prolongamento da vida de campanha do AF enquadram-se nas seguintes três categorias:
- Práticas operacionais – O controle do processo do AF tem grande efeito na vida de campanha. O AF deve ser operado não apenas para atender às necessidades de produção, mas também para maximizar sua vida. Portanto, é necessário modificar as práticas operacionais à medida que a campanha progride e em resposta às áreas problemáticas para maximização da vida de campanha.
- Medidas corretivas (remedial measures) – Uma vez que desgaste ou dano que afeta a vida do AF se torna evidente, técnicas de reparo de engenharia devem ser usadas ou desenvolvidas para maximizar a vida de campanha.
- Designs melhorados – À medida que materiais e equipamentos melhorados são desenvolvidos, estes devem ser incorporados em futuras reconstruções para estender a vida de áreas críticas do AF, onde for custo-efetivo.
Designs melhorados do AF para melhorar a vida de campanha são discutidos neste artigo. O design correto do forno propriamente dito é fundamental para operação confiável, desempenho metalúrgico, alta produtividade sustentada, longa vida de campanha e disponibilidade superior a 98%.
O design de AF teve muitas melhorias nas últimas décadas e campanhas de mais de 20 anos são agora obtidas. O ventre (bosh), chaminé (stack) e armadura de garganta (throat armour) eram áreas críticas de design no passado, mas hoje a aplicação de estaves de cobre (copper staves), placas de resfriamento de cobre, grafite e SiC no ventre, barriga (belly), chaminé inferior e média, em combinação com estaves de ferro fundido na chaminé superior mais armadura de garganta, permite operações de longa campanha e alta produtividade. Mas agora há ênfase na importância de um design robusto de fundo e cadinho (hearth).
Um design avançado de AF requer sistemas de resfriamento de alta eficiência e alta capacidade e instrumentação e controle avançados. Tal sistema inclui sistemas de instrumentação e controle para monitoramento do processo, operações e desempenho do revestimento.
Designs e Dimensões do AF
O design do AF deve lidar com as reações e a metalurgia. Normalmente, ventre e chaminé do AF estão sujeitos a erosão pelo coque, enquanto fundo e cadinho estão sujeitos a erosão pelo ferro-gusa. É requerida a instalação de uma estrutura autoportante (freestanding), de casca fina (thin shell) e estruturalmente sólida para suportar tensões e fadiga térmica por trincamento, mesmo no final de uma campanha de AF.
O design mais recente de casca de AF autoportante é com torre de acesso. O design mecânico de última geração é geralmente baseado em análises abrangentes de distribuição de tensões. O uso de aço resistente a trincas garante os menores requisitos de manutenção possíveis.
A filosofia de design do AF é orientada para desempenho maximizado, assegurando que, ao longo da campanha, o perfil interno permaneça o mais próximo possível do perfil no momento da acendimento (blow in). O design é otimizado baseado em análise dos vários mecanismos de ataque térmico, químico e mecânico por área. Esses mecanismos de ataque são previstos dependendo da mistura escolhida de matérias-primas, prática de carregamento e outros parâmetros de processo. Em geral, o design do revestimento deve focar na formação de uma camada solidificada de escória e material de carga que reduz consideravelmente o efeito desses mecanismos de ataque.
As áreas críticas para atingir a meta de valor maximizado do AF devem ser identificadas e atenção especial deve ser dada ao fortalecimento dessas áreas.
O perfil do forno é decidido com base na experiência adquirida do ponto de vista do perfil e resultados operacionais, desgaste do refratário do corpo do forno, operação estável e outras características de AFs existentes de grande escala.
A altura da chaminé é normalmente um compromisso entre requisitos opostos. Para eficiência de combustível, é desejável ter contato gás/sólido estendido, para que o uso do calor sensível e poder redutor do gás possa ser mais próximo dos limites teóricos. Também é muito importante ter a altura da chaminé do AF acima de certo valor para garantir que os minérios de ferro entrem na zona coesiva com grau máximo de metalização, para que o cadinho não esfrie e crie problemas na fusão.
Além disso, para AFs de maior volume, como regra, o volume interno do AF é expandido aumentando o diâmetro do AF, mantendo a altura do forno quase inalterada. Julgando pela experiência obtida de resultados operacionais no passado, normalmente considera-se que, dado um certo volume interno, um AF que é pequeno em altura e grande em diâmetro é melhor do que um grande em altura e pequeno em diâmetro em termos de permeabilidade e eficiência de desague (tapping efficiency).
Garganta do AF (BF Throat)
Falha da armadura de garganta tem efeito prejudicial significativo na distribuição de carga na linha de estoque (stock line) e diretamente abaixo. Isso resulta em descida irregular de carga e estabilidade de processo comprometida. Portanto, o design da armadura de garganta precisa ser otimizado em relação à resistência a descamação (spalling), flutuações de temperatura, trincas por tensão, fadiga e abrasão/erosão.
Para a chaminé superior (área da garganta), estaves refrigerados (stave coolers) são normalmente empregados para manter o perfil do forno e prevenir desordem na distribuição de carga acoplada com desgaste de tijolos sob as placas de desgaste (wearing plates) da armadura de garganta. A instalação de uma placa de suporte resfriada a água ou caixa de resfriamento para um sistema de armadura de garganta fixa também tem sido usada para fixar partes da armadura.
Chaminé, Barriga e Ventre (Stack, Belly e Bosh)
As áreas da chaminé e barriga são expostas a cargas térmicas e abrasão severa. A área do ventre é severamente carregada pela carga descendente que carrega e pelos gases da zona de corrida (raceway) em sua vizinhança. Caso essas áreas não sejam projetadas corretamente, o corpo de resfriamento e o revestimento desgastam até níveis críticos muito cedo após o acendimento, induzindo risco de breakouts. Na área do ventre, também significa que a carga é suportada pelos narizes dos tubos de vento (tuyere noses) e coolers jumbo, causando paradas não programadas altamente frequentes. Portanto, o design de ventre e chaminé atualmente consiste de estaves de cobre ou placas de resfriamento de cobre e grafite de alta condutividade junto com grafite-silício protetor nas áreas superiores. Este design ajuda a transferir cerca de 95% da carga térmica para a água de resfriamento, assegurando temperatura inferior a 50 °C na casca do AF. O sistema de resfriamento a água, o número e posicionamento dos estaves, a vazão de água, instrumentação e sistemas de monitoramento de calor são todos totalmente otimizados para garantir longa vida da casca do forno e requisitos mínimos de manutenção.
Evolução dos Estaves Refrigerados (Stave Coolers)
O desenvolvimento de estaves refrigerados levou aos atuais estaves de quarta geração. As características distintivas são: tubos de resfriamento adicionais nos cantos dos estaves, um tubo adicional em forma de serpentina (meandering) no lado da casca e nervuras de fixação estendidas para o revestimento refratário. Isso torna o revestimento de tijolos protetor supérfluo. Os estaves de terceira geração mostraram que trincamento e desgaste excessivo ocorriam nos cantos e extremidades superiores e inferiores dos estaves. Na quarta geração, tubos de canto foram incorporados para eliminar esses problemas. A adição do tubo de resfriamento serpentina serve como sistema de resfriamento de backup, no caso de falha de qualquer um dos outros tubos de resfriamento.
Um desenvolvimento adicional dos estaves de quarta geração é aquele onde o revestimento do forno é fixado ao estave, seguro por nervuras cônicas, na própria fundição. Considerando que a velocidade de desgaste do metal do estave refrigerado é um décimo ou menos que a do tijolo na frente do metal do estave, a espessura do tijolo é reduzida para 200 mm, e a espessura do estave foi aumentada para 400 mm, de modo que a vida do tijolo frontal e do estave permanece quase inalterada. Os estaves de quarta geração são de construção unitária de parede fina composta por um tijolo fundido no estave. Esta construção unitária eliminou a necessidade de alvenaria de tijolos e minimizou a mudança no perfil de face quente, contribuindo para a estabilização da operação do AF. As melhorias nos estaves refrigerados, especialmente o estave de quarta geração, aumentaram muito a durabilidade dos estaves. As vantagens gerais dos estaves de quarta geração são: (i) extensão da vida do revestimento refratário, (ii) redução no trincamento e desgaste excessivo nos cantos do estave, e (iii) contramedida à perda de capacidade de resfriamento devido a falhas de tubos pela adição de um tubo de resfriamento em forma serpentina.
Estaves de Cobre
Com o objetivo de estabilizar ainda mais a operação do AF através da manutenção de perfil de face quente estável, redução da espessura da parede do estave e alongamento da vida do estave, estaves de cobre foram introduzidos.
Estaves têm a grande vantagem de resfriar toda a área da casca do AF, enquanto placas de resfriamento apenas resfriam áreas localizadas. No entanto, placas de resfriamento danificadas podem ser facilmente substituídas, enquanto é praticamente impossível trocar estaves sem apagar o forno (blow down).
No entanto, a vantagem de resfriar toda a área da casca do AF é mais importante, e a desvantagem de não poder trocar facilmente o elemento de resfriamento deve ser superada projetando-o para uma vida extremamente longa e segura. Isso levou ao desenvolvimento de um estave com vida útil alvo idêntica à vida do AF, versus 12 a 15 anos com estaves de ferro fundido de última geração. A experiência com estaves de ferro fundido mostrou desgaste e perda de material, primeiro nos cantos, depois nas arestas. Isso ocorre porque os tubos fundidos devem ser localizados a aproximadamente 80 mm das arestas e 110 mm dos cantos dos estaves, para atender requisitos de fundição e fornecer geometria de dobra permissível. Essas condições, junto com a condutividade relativamente baixa do ferro fundido, impedem que arestas e cantos sejam adequadamente resfriados. As condições de resfriamento são ainda exacerbadas pelos gaps não resfriados relativamente largos entre dois estaves de ferro fundido adjacentes. Além disso, problemas de resfriamento resultam do revestimento isolante dos tubos usado para evitar captação de carbono durante a fundição, o que resulta em temperatura mais alta no lado quente, gerando trincas e desgaste aumentado. Para evitar trincas nos cantos e arestas de estaves de ferro fundido, tubos de canto foram instalados nos estaves de quarta geração, o que significou tubos adicionais, furos na casca do AF e requisitos adicionais de água e energia.
Esses problemas não existem com estaves de cobre laminados. Chapa de cobre é laminada com tolerâncias estreitas e pode ser usinada próxima aos lados. Os canais de resfriamento podem ser furados com precisão e localizados o mais próximo possível das arestas e cantos, ditado pela espessura mínima de parede necessária para evitar vazamentos sob pressão da água. Finalmente, o gap entre estaves pode ser estreito, de modo que esta área crítica não resfriada é virtualmente eliminada. Quanto às propriedades físicas, a condutividade térmica do cobre é dez vezes maior que a do ferro fundido e o fato de que, devido à resistência mecânica do cobre, a temperatura precisa ser mantida abaixo de 120 °C, significa que mais calor é removido do AF quando se usam estaves de cobre comparado a outros sistemas de resfriamento por estaves. Para evitar este efeito, uma solução de design foi encontrada onde tijolos refratários de alumina de baixa condutividade e alta são instalados no lado quente do estave de cobre. Conforme experiência operacional, uma camada de acréscimo extremamente estável adicionalmente protege o estave e evita altas perdas térmicas do AF.
Resultados de campo com estaves de cobre mostraram resultados muito bons. Após 9 anos de operação, os estaves de ferro fundido geralmente mostram sinais pesados de desgaste, trincas e tubos de resfriamento expostos, enquanto os estaves de cobre têm aparência virtualmente nova, com arestas e cantos afiados. O material de cobre remanescente manteve suas propriedades físicas originais após este período. Os principais aspectos técnicos do uso de estaves de cobre são resumidos abaixo.
- Para um sistema de estave de cobre com três fileiras de estaves de cobre na área da barriga/chaminé inferior e estaves de ferro fundido na área restante, a remoção de calor e taxas de circulação de água de resfriamento são comparáveis com um sistema de estaves de ferro fundido puro. Em alguns casos, a remoção de calor dos estaves de cobre é ainda menor que a dos estaves de ferro fundido, devido à camada de acréscimo estável.
- Estaves de cobre, em contraste com estaves de ferro fundido e placas de resfriamento de cobre, não precisam de lugs ou narizes. Estaves de cobre apresentam uma superfície lisa para o interior do AF e não interferem nas camadas de carga, que geralmente afetam adversamente a permeabilidade do gás na área da parede.
- Como camadas de acréscimo estáveis se formam na frente dos estaves de cobre, não é necessário instalar material refratário caro que seja substituído por crostas após certo tempo. Em um sistema de estave de cobre, a vida adicional possível ganha por material refratário caro é insignificante quando comparada com a vida total esperada. Estaves podem, portanto, ser instalados com refratários baratos.
No total, o AF refrigerado por estaves de cobre é, em suas partes relacionadas a elementos de resfriamento, cerca de 10% maior em custos de investimento que um AF com sistema de estave clássico, e 5,4% mais caro que um AF com placas de resfriamento de cobre densamente empacotadas. Isso é compensado por material refratário mais barato na frente dos estaves de cobre e pela vida mais longa dos estaves de cobre.
Cadinho do AF (BF Hearth)
Uma operação contínua e suave do alto-forno, bem como boa qualidade de coque, são pré-requisitos para longa vida do cadinho. Alta injeção de carvão pulverizado (PCI) desafia a vida de campanha do cadinho devido à redução de permeabilidade e aumento de turbulência. Grande volume do cadinho e profundidade do sump (sump depth) reduzem velocidades dos líquidos. Menores velocidades dos líquidos resultam em menor carga térmica. Menor carga térmica resulta em menores temperaturas do revestimento e menores temperaturas do revestimento resultam em maior vida útil.
O cadinho do AF enfrenta condições exigentes de processo e operação, portanto o desempenho do revestimento do cadinho é crítico. O desempenho do cadinho do AF é atualmente o fator limitante em muitas usinas existentes e a condição do cadinho determina a vida de campanha. O fluxo de líquidos introduz desgaste considerável através de mecanismos como erosão e dissolução de carbono. Além disso, a integridade estrutural do cadinho provavelmente será afetada, pois expansão durante aquecimento pode causar deslocamento.
Como medidas para prolongar a vida do cadinho, é necessário aumentar a capacidade de resfriamento do cadinho e melhorar as qualidades dos blocos de carbono usados para o cadinho. Para a seção de parede lateral do cadinho sujeita à maior erosão (a parte abaixo de cada furo de desague), um estave de ferro fundido ou estave de cobre oferecendo alta condutividade térmica também está sendo usado. Além disso, a temperatura da água de resfriamento deve ser reduzida. Para o cadinho, um sistema de resfriamento de dois estágios (two step cooling system) ou sistema de resfriamento em forma de rosca (doughnut shaped) etc., cuja taxa de resfriamento é ajustável, é normalmente empregado para prevenir que o "dead man" se torne inativo devido a super-resfriamento. Para o refratário de fundo, uma combinação de blocos de carbono e revestimento cerâmico interno estão sendo usados. A vida útil dos blocos de carbono foi prolongada principalmente através de melhorias na condutividade térmica e resistência ao ferro-gusa derretido dos materiais refratários. Designs avançados de cadinho de AF incluem resfriamento de água de fundo e resfriamento de camisa do cadinho (hearth shell jacket cooling), pois isso fornece mais espaço dentro da casca.
Design Melhorado de Cadinho e Furo de Desague
O furo de desague (tap hole) é exposto a um ambiente extremamente dinâmico. Não apenas as temperaturas e pressões são altas, o ataque químico é substancial e a perfuração e tamponamento frequentes do furo de desague tornam as circunstâncias ainda mais complicadas. Projetar o furo de desague definitivo capaz de facilitar a operação do AF para sua vida de campanha superior a 20 anos é um dos desafios mais exigentes impostos aos projetistas de AF. Hoje, resultados ótimos podem ser alcançados com resfriamento superior da casca ao redor do furo de desague, design de revestimento redundante e capacidade de monitoramento suficiente.
A profundidade do sump (distância do furo de desague à superfície do fundo) do cadinho parece ser o fator decisivo no desgaste da parede do cadinho pelo fluxo de ferro-gusa durante o desague. Recomenda-se que o "dead man" ou repouse completamente no fundo do cadinho ou flutue completamente no sump de ferro-gusa. Para prevenir desgaste "elephant foot" (pé de elefante), a flutuação parcial do "dead man" deve ser evitada. Devido ao desgaste do fundo com o tempo, um objeto inicialmente repousando completamente no fundo pode tornar-se parcialmente flutuante. A profundidade do sump deve, portanto, ser escolhida desde o início em um nível tal que o "dead man" possa flutuar. A profundidade crítica necessária do sump depende do tamanho e do método de operação do AF.
Deve-se considerar que mudanças na composição da carga podem levar a uma mudança na situação e nos fluxos de ferro-gusa no cadinho no desague, se a espessura média da camada de carga e, assim, a tensão compressiva da carga sobre o "dead man" for alterada. Um exemplo é a diferença entre operação totalmente a coque e operação com altas taxas de injeção de óleo ou carvão. Uma possibilidade adicional para prevenir o avanço do desgaste da parede do cadinho sob o furo de desague é afilar a camisa do cadinho e aumentar a espessura do revestimento refratário desta área.
Técnica de desague e design do furo de desague têm grande influência na vida de campanha do AF. Cálculos de modelo e ensaios de desague foram realizados em um modelo de água 1:10 (1,4 m de diâmetro) de um AF de 14 m de diâmetro de cadinho, tendo leito empacotado simulando o "dead man". Destes ensaios, recomendou-se que o AF não deve ser esvaziado ao ponto onde o gás pode escapar. A observação desta taxa pode prevenir a formação de redemoinhos promotores de desgaste na área de junção fundo-parede. Interrupções do processo de desague devem ser mantidas o mais curtas possível. Isso previne que ferro-gusa quente e não saturado, da zona de fusão, entre em contato com o revestimento refratário, onde pode dissolver o tijolo de carbono. O diâmetro do furo de desague deve ser mantido pequeno, pois isso ajuda a reduzir o nível geral da taxa de fluxo.
A influência do comprimento do furo de desague na tensão de fluxo da parede do cadinho foi investigada por cálculos e modelagem. Com furos de desague mais longos, o ponto de ataque do fluxo deriva para a esquerda e direita do furo de desague. A intensidade do ponto de ataque diminui com o aumento da distância do furo de desague. O objetivo de controle de processo para AFs é, portanto, manter o furo de desague o mais longo possível, a fim de deslocar o fluxo de desague da parede do cadinho para o interior do cadinho.
Um design de furo de desague foi instalado em um dos AFs, onde uma encapsulação de cobre não apenas tornou a região do furo de desague estanque a gás, mas também a protegeu da entrada de água.
Em geral, tijolos de furo de desague devem ser superiores em resistência a álcalis, descamação (spalling), oxidação, fusão em ferro-gusa, escória, e abertura por oxigênio. Para estabilizar o furo de desague, tijolos Al2O3-C-SiC, com boa durabilidade, foram desenvolvidos e aplicados em um AF. O material desenvolvido mostrou excelente desempenho, com exceção da resistência à oxidação. Além disso, blocos de carbono têm menor resistência à fusão em ferro-gusa e menor resistência à oxidação que o material Al2O3-C-SiC.
Refratários Melhorados
A escolha dos refratários e sistemas de resfriamento certos em cada zona do AF é crítica para longa vida de campanha do AF. Os designs refratários estão sendo desenvolvidos continuamente e hoje são bem comprovados em relação às suas longas campanhas de produtividade. Os designs e materiais mais recentes são aplicados em uma abordagem integrada, levando em consideração a vida de campanha, operações de processo, requisitos de resfriamento, layout da usina e procedimentos de construção.
Chaminé Superior (Upper Stack)
Na chaminé superior, onde o desgaste é principalmente mecânico, o refratário para o revestimento do AF evoluiu ao longo dos anos de um tijolo de argila refratária normal, com 39% Al2O3, para um grau de argila refratária denso, prensado a seco, com cerca de 45% Al2O3. Sua vantagem para essa área é boa resistência à abrasão e alta resistência à oxidação. Como a resistência a choque térmico ruim é um problema, em áreas críticas da chaminé superior, diferentes tipos de revestimentos compostos estão sendo usados, que envolvem tijolos com 60% Al2O3 e carboneto de silício para melhorar a resistência a choque térmico. Sua durabilidade adequada, que só pode ser melhorada a custos significativamente maiores usando tijolos de grau mais alto, não dá origem a expectativas de novos desenvolvimentos para esta zona.
Zonas Abaixo da Chaminé Superior: Ventre, Barriga, Chaminé Inferior até Nível dos Tubos de Vento
As zonas abaixo da chaminé superior, ou seja, ventre, barriga, chaminé inferior até o nível dos tubos de vento, são adicionalmente expostas a desgaste térmico e químico. Isso significa desgaste por altas temperaturas, fluxos de calor altos e flutuantes e ataque químico por álcalis, zinco, escória, etc., acoplado com abrasão.
As soluções de desgaste para essas zonas também podem ser divididas em solução térmica e solução refratária.
A solução térmica é grafite, semi-grafite e tijolos de SiC, com tijolos de SiC tendo aceitação para esta zona devido à dureza da matéria-prima. Em um dos alto-fornos, o revestimento do ventre foi atualizado comparado ao revestimento de 1980, de um sistema combinado grafite/semi-grafite para um design full grafite, porque um design refratário full grafite poderia lidar melhor com altas temperaturas e flutuações de temperatura.
Do ventre paralelo até a chaminé média, o sistema refratário é uma combinação de grafite e carboneto de silício. O principal objetivo do grafite é resfriar o carboneto de silício a temperaturas relativamente baixas, enquanto o principal objetivo do carboneto de silício é proteger o grafite da abrasão. Como solução refratária para ventre, barriga e chaminé inferior, o uso de tijolo especial de corindo-sialon (corundum sialon brick) foi desenvolvido. A condutividade deste tijolo é boa, embora não varie muito com a temperatura e seja menor que para tijolos de carboneto de silício. Os graus de tijolo corindo-sialon têm grão de corindo e sistema de ligação não-óxido similar aos tijolos de SiC. Resultados operacionais satisfatórios já foram alcançados com estes tijolos.
Refratários do Cadinho do AF
Os refratários do cadinho do AF normalmente determinam a vida de campanha de um forno. A correta seleção de material, especificação, inspeção e instalação são decisivas para um cadinho de forno seguro e livre de problemas.
Em princípio, o revestimento refratário de cadinhos de AFs construídos na última década pode ser subdividido em designs de revestimento refratário "preto" (black) e "preto/branco" (black/white). Para cadinhos pretos, blocos de carbono de formato pequeno ou grande, de qualidades variáveis, são usados. Os designs preto/branco têm camadas cerâmicas no fundo sob ou acima das camadas de fundo de carbono, com paredes de cadinho revestidas feitas de blocos de carbono ou aditivo com alturas variáveis de capa cerâmica frontal. Outra definição para uma construção de revestimento de cadinho é a "solução térmica" (thermal solution), usando refratários de alta condutividade combinados com resfriamento potente, e a "solução refratária" (refractory solution), envolvendo materiais refratários de baixa condutividade.
A variante de revestimento "solução térmica" teve que ser melhorada quanto às propriedades termo-mecânicas e termo-químicas. As propriedades dos tijolos, que são afetadas pela escolha de matérias-primas e processo de fabricação dos tijolos, agem largamente em direções opostas e devem ser avaliadas quanto ao seu efeito na aplicação operacional.
Graus modernos melhorados de tijolos de revestimento de cadinho baseados em carbono visam melhorar uma propriedade considerada importante, se possível sem piorar as outras. Isso é alcançado através da escolha da matéria-prima, processo de fabricação e aditivos metálicos e/ou cerâmicos na mistura bruta. Assim, os vários produtores de tijolos trabalham de maneiras diferentes, frequentemente em estreita cooperação com usinas de AF e institutos de pesquisa. O seguinte levou a novos desenvolvimentos:
- Introdução de Al2O3 muito finamente distribuído na matriz de ligação
- Impregnação com soluções coloidais de SiO2
- Adição de Si ou modificações contendo Si à matriz de ligação, que formam ligações SiC e/ou Si-O-N sob condições adequadas de queima
- Impregnação de alcatrão com queima posterior
Aditivos não são geralmente usados em tijolos de grafite. Aditivos de óxido metálico são reduzidos em altas temperaturas de combustão. Tijolos semi-grafite tornam-se micro-porosos por tais aditivos. Existem alguns tijolos semi-grafite com apenas aditivos de Si e SiC e alguns nos quais pó de Al2O3 é misturado durante a composição.
O tijolo de carbono amorfo micro-poroso também é produzido a partir de tijolo de carbono amorfo tradicional baseado em antracito, pela adição de silício ou modificações de silício à composição do tijolo. Al2O3 também é adicionado durante a composição por outros produtores para melhorar a resistência à dissolução por ferro-gusa sub-saturado. A desvantagem de que Al2O3 pode reagir com álcalis infiltrados resultando em aumento de volume e descamação do tijolo, deve ser tolerada.
Resistência à dissolução em ferro-gusa e à infiltração de ferro-gusa é considerada mais importante por fabricantes e usuários. Com a tendência para poros ainda mais finos e tipos de tijolos de super-micro-porosidade, a matéria-prima foi otimizada quanto à preparação e pureza na composição. Se necessário, a composição também incorpora uma proporção maior de grafite.
As vantagens potenciais apontadas são: (i) maior condutividade térmica, (ii) comprimento reduzido dos blocos na direção através da parede, (iii) o uso de cimento libera tensão térmica, (iv) condutividade térmica melhorada do cadinho porque tijolos estão em contato próximo com estaves, (v) a baixa porosidade, desenvolvida durante a fabricação por aquecimento e pressão concorrentes, minimiza penetração de água e ferro, e (vi) alta resistência a álcalis.
Como solução refratária para o cadinho, os tijolos incorporados a esta são caracterizados por alta resistência a mecanismos de desgaste em altas temperaturas. Tenta-se minimizar a taxa de desgaste até a aplicação do sistema de resfriamento do exterior. Tais tijolos de carbono são baseados na matéria-prima antracito.
Para um tijolo de antracito, a alta resistência e baixa solubilidade em ferro-gusa são mencionadas como vantagens. A baixa condutividade térmica, o alto módulo elástico e o maior coeficiente de expansão térmica comparado ao grafite, e menor resistência a álcalis são referidos como desvantagens.
Um "ceramic cup" (copo cerâmico) também foi sugerido e instalado em vários AFs, como solução refratária para o cadinho. Pode-se ver no cálculo de isotermas, que a isoterma de 800 °C, responsável pela formação da camada frágil em refratários de carbono, fica dentro do material cerâmico. Em combinação com uma profundidade de sump suficiente do cadinho, o copo cerâmico é uma medida de suporte adicional para prevenir desgaste dos blocos de carbono, especialmente o "elephant foot".
Instrumentação Abrangente e Confiável
Como o cadinho do AF é visto como o fator chave para a duração de uma campanha, o monitoramento do progresso do desgaste no cadinho é de grande importância. Medições de temperatura por termopares são usadas para monitorar o avanço do desgaste no cadinho e os termopares são instalados em uma grade de níveis variados na parede do cadinho. Termopares NiCr-Ni são normalmente envenenados na faixa de temperatura acima de 600 °C e podem então indicar nível de temperatura muito baixo. Portanto, termopares só devem ser colocados onde temperaturas acima de 400 °C não são esperadas. Esses problemas são evitados usando termopares substituíveis com tubo de proteção adequado.
Deve-se notar que termopares indicam apenas desgaste local e monitoramento abrangente só é possível com densidade extremamente alta de termopares. Em geral, portanto, é possível detectar apenas o curso médio do desgaste. Um método alternativo de monitoramento do progresso do desgaste é o uso de câmera termo-visual ou sondas de fluxo de calor.
Como programa de pesquisa, uma série de 12 sondas de fluxo de calor foi instalada na alvenaria do cadinho de um alto-forno, para medir a densidade de fluxo de calor diretamente. As seguintes vantagens das sondas de fluxo de calor comparadas aos termopares são apontadas:
- Sondas de fluxo de calor podem ser instaladas perto da camisa do AF em áreas mais frias do revestimento refratário. Portanto, a durabilidade é maior comparada aos termopares.
- O revestimento refratário de blocos de carbono não é danificado.
- Em vez de vários termopares, apenas um sensor em um local de medição é necessário para determinar a densidade de fluxo de calor.
- Sondas de fluxo de calor reagem mais sensivelmente a danos na alvenaria refratária.
Os cálculos referentes a uma distribuição local ótima das sondas de fluxo de calor mostraram que uma distância entre duas sondas de 3 m parece ser suficiente para controle de desgaste confiável e completo. Para atingir uma certeza igual com termopares, estes teriam que ser colocados no meio da alvenaria de blocos de carbono com distâncias entre si de cerca de 1 m. O perfil de desgaste é geralmente calculado com base nos dados dados de densidade de fluxo de calor.
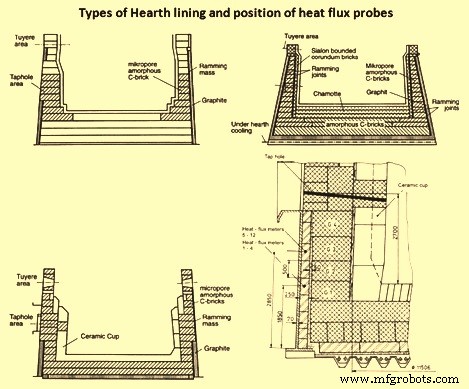
Diferentes tipos de revestimentos de cadinho e posição das sondas de fluxo de calor são mostrados na Fig. 1.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno