



Estendendo a Vida de Campanha do Alto-Forno: Estratégias Corretivas Comprovadas
Medidas Corretivas e Vida de Campanha do Alto-Forno
O custo de reconstrução ou revestimento de um alto-forno (AF) é muito alto. Portanto, técnicas para estender a vida de campanha dos AFs são importantes e precisam ser perseguidas ativamente.
AFs grandes geralmente têm uma produção de campanha por unidade de volume ligeiramente maior. Essa diferença ocorre porque AFs maiores geralmente são de design mais moderno e bem automatizados. Como a viabilidade de uma usina integrada depende de um suprimento contínuo de ferro-gusa (HM), que em uma usina com pequeno número de AFs grandes coloca grande importância na longa vida de campanha.
Técnicas para Prolongamento da Vida de Campanha
As técnicas para prolongamento da vida de campanha do AF enquadram-se nas seguintes três categorias:
- Práticas operacionais – O controle do processo do AF tem grande efeito na vida de campanha. O AF deve ser operado não apenas para atender às necessidades de produção, mas também para maximizar sua vida. Portanto, é necessário modificar as práticas operacionais à medida que a campanha progride e em resposta às áreas problemáticas para maximização da vida de campanha.
- Medidas corretivas (remedial measures) – Uma vez que desgaste ou dano que afeta a vida do AF se torna evidente, técnicas de reparo de engenharia devem ser usadas ou desenvolvidas para maximizar a vida de campanha.
- Designs melhorados – À medida que materiais e equipamentos melhorados são desenvolvidos, estes devem ser incorporados em futuras reconstruções para estender a vida de áreas críticas do AF, onde for custo-efetivo.
Medidas corretivas para melhorar a vida de campanha do AF são discutidas neste artigo. As medidas normalmente adotadas para melhorar a vida de campanha do AF são descritas abaixo.
Reparos a Frio e Reparo por Guniting (Projeção)
O revestimento de tijolos refratários da chaminé (stack) é geralmente exposto a desgaste mecânico na parte superior e também a desgaste térmico e químico na parte inferior do AF. Para garantir uma operação estável do AF ao longo de sua vida de campanha, é necessário que o perfil do revestimento da chaminé do AF seja mantido em condição equilibrada na direção circunferencial.
Revestimento intermediário (rebricking) da área da chaminé é feito após o AF ser apagado (blown down). Isso é demorado, mas dá uma extensão à vida de campanha do AF que normalmente é superior a 5 anos com práticas operacionais normais.
A chaminé e a área do ventre podem ser reparadas por guniting (projeção) com materiais refratários à base de alumina, adotando a prática de guniting a frio (cold guniting), o que significa resfriar completamente o AF e construir andaimes a partir dos quais os operadores de guniting realizam o trabalho. No entanto, este processo é demorado. Para diminuir o tempo de parada, um sistema de guniting por controle remoto foi desenvolvido.
Com a ajuda do sistema de guniting por controle remoto, reparos com materiais à base de alumina podem ser feitos tanto na chaminé quanto na área do ventre usando televisão de circuito fechado para monitorar o trabalho. Este sistema elimina a necessidade de trabalhadores entrarem em um forno quente. O tempo total de parada necessário para a aplicação dos materiais refratários nas áreas do ventre e chaminé do AF usando esta técnica de guniting por controle remoto é de apenas alguns dias. O número de dias depende do tamanho do forno, extensão do guniting necessário e quantidade de trabalho preparatório realizado.
O dispositivo de guniting por controle remoto é suspenso de uma viga em balanço por cabos e inserido através de uma porta no lado da chaminé próximo ao topo do AF. É então posicionado no centro do AF usando uma grua. O operador de guniting usa uma pistola refratária de alimentação contínua para aplicar uma mistura de material monolítico e água na parede do AF a uma distância uniforme e de um ângulo constante de 90°. O mecanismo de guniting pode ser rotacionado 360° e pode ser erguido e baixado para permitir que o operador alcance todas as partes da chaminé. A cada revolução completada, o dispositivo é simplesmente erguido para o próximo nível. O operador pode parar a rotação para aplicar mais material nas áreas seriamente erodidas. A unidade é normalmente equipada com luzes para melhorar a visibilidade do operador.
A vantagem desta técnica é que o reprofilamento do AF pode ser completado dentro de poucos dias de parada, contra um grande número de dias necessários para guniting a frio. Como o equipamento é operado por controle remoto a partir de uma plataforma situada fora do AF, não há necessidade de esperar o AF esfriar antes de iniciar os reparos de guniting.
Antes da operação de guniting, a limpeza da chaminé e a remoção de crostas grandes (scabs) é um pré-requisito importante. A remoção de materiais refratários soltos e/ou acúmulos pode ser feita por jateamento de água e a limpeza da chaminé pode levar cerca de 10 a 15 horas. Durante o guniting, o rebote do material deve ser controlado. Material de rebote deve ser fundido após o forno iniciar. Fundir um alto material de rebote pode trazer vários problemas ao operador do AF.
Quando o procedimento de guniting é completado, o AF é normalmente seco por sopro controlado de ar quente de baixa temperatura através do AF. A temperatura do gás de topo é progressivamente elevada para cerca de 400 °C pelo aumento da temperatura do ar quente. O objetivo é elevar a temperatura a 150 mm atrás do material aplicado a 120 °C para eliminar a umidade proveniente da operação de guniting. Se isso não for feito, durante o aquecimento rápido após o AF ter iniciado, pode haver descamação massiva (spalling).
A duração de uma parada para este guniting robótico depende do tamanho do AF e da extensão do guniting necessário e normalmente está na faixa de 4 a 8 dias. A vida dos refratários gunited varia e depende de vários fatores. Para um AF que opera em altos níveis de produtividade após reparos de guniting e sem paradas frequentes, a vida esperada dos refratários gunited pode estar na faixa de 9 a 15 meses.
A vida dos reparos gunited pode ser estendida pela adição de fixações à casca do forno. No método de guniting hex-frame (estrutura hexagonal), uma estrutura de aço com grades hexagonais é fixada à casca, onde o revestimento de tijolos está severamente desgastado, e um refratário monolítico é projetado sobre a estrutura até uma espessura de 150 a 200 mm para reconstruir o revestimento. A vantagem deste método é que o monolítico pode ser completamente projetado até o lado traseiro das grades e que o monolítico projetado tem alta resistência. O método hex-frame guniting espera estender a vida do revestimento da chaminé superior sob baixas cargas térmicas. A instalação de tubos de resfriamento na chaminé superior também pode dar suporte adicional ao refratário gunited.
Resfriamento Aprimorado (Enhanced Cooling)
Resfriamento aprimorado em áreas críticas das paredes do AF é uma forma de promover prolongamento da vida de campanha do AF. Uma área crítica é o furo de desague (tap hole) em um alto-forno. Em alguns AFs, uma unidade de refrigeração (chiller) está sendo usada para resfriar a água bombeada para os estaves diretamente abaixo do furo de desague (a área com maior desgaste de carbono). A temperatura da água do estave é reduzida para cerca de 5 °C comparada com os normais 30 a 35 °C sem o uso de água gelada. Esta água gelada ajuda uma formação mais rápida e espessa de crosta (skull) nesta área. Como resultado, a espessura da camada de solidificação no cadinho aumenta e a temperatura do tijolo de carbono diminui correspondentemente.
Um sistema de resfriamento sob o cadinho (under hearth cooling) é às vezes usado caso haja tendência de aumento de temperatura no fundo do cadinho. Tubos de resfriamento sob o cadinho em espaçamento desejado de 500 mm são instalados no AF em paradas planejadas. Água recirculante passa por estes tubos para extrair calor. Isso ajuda na queda acentuada da temperatura local. Um sistema chiller para resfriar a temperatura da água recirculante também é às vezes usado para tornar a extração de calor mais eficaz.
Para maior melhoria na durabilidade do revestimento da chaminé superior, um método no qual ferros fundidos resfriados a água são instalados foi desenvolvido. Ferros fundidos resfriados a água são instalados de forma que fiquem expostos no AF, e um refratário monolítico é injetado (grouted) no gap entre o revestimento de tijolos desgastado e os ferros fundidos resfriados a água. Os ferros fundidos resfriados a água podem suportar adequadamente variações de carga térmica do que refratários. Ferros fundidos resfriados a água são instalados em alguns AFs na área do eixo superior (upper shaft) do AF para prolongamento de campanha.
Elementos de resfriamento cilíndricos (conhecidos como cigar coolers) também são usados como âncora refratária resfriada a água ou inserção de estave durante reparos corretivos dos AFs para prolongamento da vida de campanha. Cigar coolers também fornecem alternativas custo-efetivas para estender a vida útil de novos revestimentos refratários, seja instalados durante revestimentos, reparos ou em novos fornos. Além da instalação de tais coolers em um AF recém-revestido e como âncoras refratárias, suas configurações de placa de montagem incluem portas de injeção de grout embutidas para economizar custos e tempo de instalação. Além disso, coolers cilíndricos gêmeos especiais podem ser montados em uma flange ou placa comum contendo tal porta de grout embutida. Esta unidade gêmea pode então ser instalada em qualquer localização na chaminé do forno que exija grouting, sem a necessidade de furar a chaminé e soldar bicos de grout no local. Coolers cilíndricos também podem ser utilizados para restabelecer resfriamento em estaves falhados. Os coolers são inseridos através da casca em aberturas fornecidas no estave. Estas aberturas podem ser feitas por perfuração ou corte a jato de água de alta pressão. O padrão de localização e tamanho dos coolers depende da configuração real do estave e da localização dos tubos fundidos, parafusos de montagem e conexões de tubulação.
Grouting e Soldagem da Casca do AF
Grouting da casca do AF é uma tecnologia bem conhecida para promover longa vida de campanha. Grouting do cadinho do AF, ou seja, injeção de material refratário plástico através da casca do exterior, é realizado para: (i) preenchimento posterior após reparos, (ii) combater vazamento de gás na área do furo de desague, (iii) nas "zonas frágeis" (brittle zones) da parede do cadinho, e (iv) em caso de aumento de temperatura na parede do cadinho.
Ao realizar grouting na região do cadinho, tubos de vento (tuyeres) e topos de cotovelo (elbow tops) devem ser fechados. Como o material de grouting flui bem, é suficiente definir a pressão de injeção a 5 kg/cm². Isso previne que resíduos de tijolos devido a acúmulo de pressão de grout sejam empurrados para dentro do AF. A casca do AF deve ser resfriada para prevenir vaporização excessivamente rápida de plastificantes e consequente formação de trincas. Massas livres de água são normalmente usadas.
Sopro de gás para fora do furo de desague é causado por queima insuficiente de massa devido à alta condutividade térmica dos tijolos de SiC usados naquela área e por deterioração da argamassa usada entre tijolo e casca. Para prevenir sopro de gás, contramedidas de melhoria estão sendo praticadas. Estas contramedidas são:
- Injeção de alcatrão e resina através da casca do AF ao redor do furo de desague para tamponamento da passagem de gás.
- Compactação (ramming) do interior do furo de desague. Para interceptar passagem de gás através das juntas dos tijolos do furo de desague, compactação de material tipo resina é geralmente feita.
- Injeção de resina no furo de desague para interceptar a passagem de gás através das juntas dos tijolos do furo de desague, injeção de resina nos furos de desague usando uma pistola de lama (mud gun) é às vezes feita.
- Melhoria no método e material para aplicação de guniting ao redor do furo de desague para prevenir geração de vazios.
A casca do AF deve suportar altas pressões operacionais e de refratário, tensões térmicas, cargas de carga e ter numerosos recortes para conexões de sistemas internos de resfriamento a água. Trincas na casca causam vazamento de gás. Os seguintes conceitos para minimizar trincas estão sendo praticados:
- O formato deve ser o mais simples possível.
- Um design que restrinja o movimento da casca, como um anel de viga (ring girder), deve ser evitado.
- A espessura da casca deve ser a mais fina possível.
Para atender a estas condições, o material da casca do AF deve ter excelente elasticidade e soldabilidade. O uso de técnicas de elementos finitos permite chapa de casca significativamente mais fina, comparada a prática de design sofisticado e design otimizado, para dar maior capacidade de suportar trincamento na parte final da campanha.
Corte de seções trincadas da casca e substituição por peça de casca pré-revestida é realizado em alguns AFs. Geralmente vê-se que quase simultaneamente com o início do dano das placas de resfriamento, trincas ocorrem na casca, começando no canto da seção onde a placa de resfriamento é montada. Parte da casca, portanto, deve ser cortada durante o apagamento (blowing down) e uma casca pré-revestida com refratários monolíticos por cerca de 150 mm deve ser instalada.
Substituição de Estaves e Coolers
Placas de resfriamento danificadas são mais fáceis de substituir, enquanto é praticamente muito difícil trocar estaves de resfriamento e muitas vezes torna-se necessário apagar o AF. A porção da casca do forno no local do estave danificado é cortada e removida junto com o estave de resfriamento danificado. Se necessário, o material deve ser raspado e as bordas cortadas da casca do AF são preparadas para soldagem. Então, a nova peça de chapa de casca junto com os estaves de resfriamento montados nela é empurrada no lugar e alinhada. A chapa de casca é então soldada. Durante a troca de estave de resfriamento, é necessário fazer provisão para grouting. Após a soldagem, grouting deve ser realizado para preencher os vazios entre o cooler substituído e o restante do revestimento do AF. A troca do estave de resfriamento danificado aumenta a vida de campanha do AF.
Soprador de Ar (Air Blower) e Tubulação Principal de Ar Frio (Cold Blast Main)
É importante evitar falhas no soprador e na tubulação principal de ar frio, pois isso pode tirar o AF do sopro (off blast) repentinamente e de forma não controlada. Em tais casos, escória pode entrar nos tubos de vento e até nos canos de sopro (blowpipes), e, em casos excepcionais, no tubo de distribuição (bustle pipe) e tubulações principais de ar quente (hot blast mains). Tais problemas necessitam longos períodos não planejados fora do sopro, que têm efeito prejudicial na vida de campanha do AF. Para reduzir a possibilidade de tais falhas, um soprador reserva, boa manutenção e inspeção de rotina do sistema de ar frio são necessários.
Isolamento do sistema de ar frio, frequentemente realizado para economizar energia, geralmente aumenta a temperatura de trabalho do sistema de ar frio e torna inspeções de rotina mais difíceis.
Fornos de Ar Quente (Hot Blast Stoves) e Tubulação Principal de Ar Quente (Hot Blast Main)
O forno de ar quente é um equipamento crítico com relação à vida de campanha do AF. O forno deve operar sem problemas e ininterruptamente durante toda a vida de campanha do AF. Forno de ar quente com câmaras de combustão externas é a tecnologia de última geração para temperaturas de ar quente acima de 1200 °C. Estes fornos são normalmente equipados com queimadores cerâmicos. A temperatura do sopro é regulada em uma câmara de mistura esférica. Um revestimento protetor especial é frequentemente usado para prevenir ocorrência de corrosão sob tensão intergranular (inter crystalline stress corrosion).
Além dos fornos de ar quente, o sistema de tubulação principal de ar quente também precisa de atenção para que possa ser operado de forma segura e econômica. Expansão igual do tubo de distribuição (bustle pipe) ao centro do AF é muito importante. Para isso, o uso de suspensores de três pontos (three point hangers) no tubo de distribuição é desejado. A expansão igual do anel é normalmente alcançada por pequenos movimentos verticais. Com este design, um ótimo de segurança operacional nos tubos de vento é alcançado, junto com fácil acesso para trocar os tubos de vento.
Estojos de tubo de vento (tuyere stocks) com compensadores multicamadas são caracterizados por baixas perdas de carga e boas características de fluxo, assegurando baixa radiação de calor com revestimento ótimo.
Quanto ao ponto fixo da tubulação principal de ar quente para o forno, sabe-se que a expansão da casca da tubulação principal de ar quente é grande, pois cobre uma longa distância entre o AF e o primeiro forno quente. Com um arranjo de três elos (three link arrangement), problemas de expansão e revestimento refratário são geralmente superados.
Normalmente, os bicos da tubulação principal de ar quente e o bico de ar quente do forno estão no mesmo eixo. Dependendo do comprimento da junta de expansão da válvula de ar quente, o movimento nesta área é normalmente limitado a +/- 10 mm. Por esta razão, pontos fixos devem ser construídos na frente ou entre os fornos que sejam capazes de suportar o impulso das juntas de expansão, bem como a força de atrito do revestimento refratário. Dependendo do tamanho do sistema de tubulação principal de ar quente, estas forças podem estar na faixa de 60 a 120 toneladas. Se não existirem pontos fixos, ainda haverá um tipo de medida restritiva devido ao acúmulo de um centro de massa no centro do arranjo da tubulação principal de ar quente, pela qual a expansão se move tanto na direção do forno quanto do último forno. Isso gera muitos problemas no tubo de distribuição e nas juntas de expansão da válvula de ar quente.
Em fornos de alto-forno modernos, existem três a seis válvulas de ar quente (hot blast valves) instaladas (dependendo do sistema da usina e número de fornos) como válvulas de fechamento do forno, válvulas de isolamento do alto-forno e válvulas de ventilação para o tubo de distribuição principal. Estas válvulas de ar quente geralmente operam em temperaturas de ar quente que podem chegar a 1500 °C e pressões de sopro de até 5,5 kg/cm². Válvulas de ar quente são atualmente de design de aço fabricado e são resfriadas a água.
Um queimador com bom desempenho de combustão é um dos pré-requisitos para operação sem problemas do forno quente. Substituição de queimador de forno pode ser feita em condição a frio em cerca de três meses, ou em condição a quente em cerca de duas semanas. O reparo de queimadores de forno danificados e a implementação de um modelo computacional para ajustar configurações de combustão do forno permitem operação mais eficiente do forno de ar quente e permitem que o sistema de ar quente forneça temperatura de ar quente mais alta. Em geral, pulsação e vibração do forno devem ser controladas.
Válvula de Controle de Ar Quente (Hot Blast Control Valve - HBCV)
A válvula de controle de ar quente (HBCV) foi desenvolvida para controlar a taxa de fluxo do ar quente em cada tubo de vento do AF. Com estas válvulas, é possível controlar o equilíbrio circunferencial do nível da linha de estoque no topo e isso leva a melhorias na condição do AF. HBCV também ajuda em algumas operações inovadoras de AF, como sopro pulsado (pulse blowing) e novo controle de desague. Operação com HBCV permite aos operadores do AF ajustar a velocidade de descida da carga, remoção de escoras (scaffolds) na parede do forno e extensão do tempo de desague. Como resultado da redução das frequências de desague, a operação do AF é mais estável.
Canais da Casa de Vazamento (Cast House Runners)
A taxa de fluxo de ferro-gusa e escória líquida no sistema de canais (runner system) aumentou com o aumento da produtividade dos AFs. Portanto, o design do canal de ferro-gusa tornou-se um parâmetro extremamente importante. Se o canal for muito curto, a separação ferro-gusa/escória líquida é ruim, alto desgaste esperado na área do bloco de desescoriamento (skimmer block), e a temperatura da escória líquida é alta, o que é prejudicial para o canal secundário. Por outro lado, se o canal for muito longo, há alta expansão e corrosão do canal. Portanto, o comprimento do canal deve ser ótimo. Além disso, se o canal for muito estreito, o fluxo é turbulento e a temperatura do revestimento é alta, ambos levam a aumento da corrosão do revestimento refratário. Inversamente, se o canal for muito largo, as perdas térmicas são indevidamente altas e maior quantidade de refratário é requerida para o revestimento inicial.
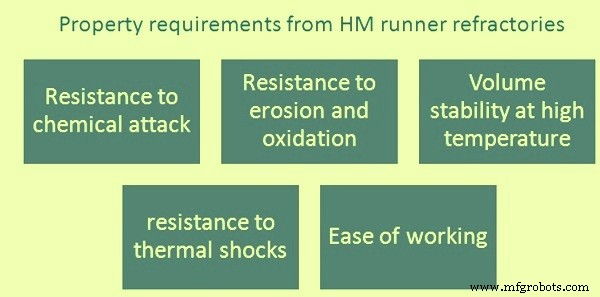
A durabilidade dos materiais refratários para o canal de ferro-gusa é determinada pela carga mecânica, química e térmica. Os requisitos de propriedade do material refratário para o canal são os seguintes (Fig. 1):
- Resistência requerida a ataque químico por ferro-gusa e escória líquida.
- Resistência à erosão e oxidação dos constituintes individuais do material do canal.
- Necessidade de estabilidade volumétrica em altas temperaturas.
- Resistência a choques térmicos necessária.
- Facilidade de trabalho.
Materiais refratários para canal devem ser feitos de matérias-primas de alta pureza. Devem ser quimicamente neutros, pois permanecem em contato com ferro-gusa e escória líquida por longo tempo. As matérias-primas básicas usadas hoje para refratários de canal são corindo fundido, bauxita, andaluzita e chamota. SiC e Si3N4 são adicionados como agentes anti-oxidação. Além disso, materiais metálicos como alumínio e pó de silício são às vezes necessários para ligar os materiais. Principalmente água é adicionada como fase líquida.
Uma mistura de compactação (ramming mix) não tóxica e um concreto refratário (castable) de baixa umidade e não perigoso também foram desenvolvidos para uso nos canais do AF. As técnicas de revestimento para os canais principais foram desenvolvidas em paralelo com a melhoria na qualidade dos materiais de canal, desde materiais monolíticos normais com compactação até a técnica de vazamento (casting) muito moderna.
Máquinas de Perfuração e Guniting de Furo de Desague
As máquinas de perfuração e guniting de furo de desague devem ser instaladas em locais onde sejam seguras quanto a incêndio, poeira e sujeira. Além disso, a disponibilidade deve ser alta e a manutenção fácil, para evitar atrasos no vazamento.
Controle de Emissões da Casa de Vazamento
Controle de emissões da casa de vazamento em AF não é um requisito legal em muitos países. No entanto, onde tal requisito existe, a disponibilidade total do sistema de despoeiramento é necessária para garantir a continuidade da operação do AF. Devido a legislação ambiental cada vez mais rigorosa em alguns países, uma redução na emissão de fumos da casa de vazamento tornou-se necessária para alguns operadores, durante a campanha em andamento do AF. Filtros de mangas (bag filters) podem causar problemas em termos de capacidade de temperatura, pois ar residual com temperatura acima de 150 °C deve ser limpo na abertura do furo de desague.
Planta de Limpeza de Gás (Gas Cleaning Plant)
O sistema de limpeza de gás de topo do tipo úmido (wet type) de um AF moderno geralmente consiste em um coletor de poeira (dust catcher), o ciclone e o lavador úmido (wet scrubber). Perdas de carga ocorrem no coletor de poeira e ciclone, bem como no lavador venturi. Operar um AF com maior entrada de cloro pode causar problemas de corrosão no sistema de lavagem. Dependendo da taxa, a injeção de carvão introduz um extra de 0,2 kg/tHM a 0,3 kg/tHM de cloro no AF e isso causa problemas de corrosão no sistema de limpeza de gás de topo úmido. Isso torna necessário o revestimento do lavador, bem como ação adicional concernente ao valor de pH da água. Atenção especial é necessária para o desgaste na planta de limpeza de gás. Revestimento de basalto fundido (fusion cast basalt lining) é normalmente usado. Um revestimento de material resistente a ácido na extremidade de entrada do cone é preferido.
Sistema de Carregamento e Distribuição
AFs operados com fluxo de gás central (central gas flow), geralmente encontram altas temperaturas de gás de topo no meio. Esta temperatura pode chegar a 1000 °C. Em tal caso, resfriamento da calha (chute) do sistema de carregamento sem sino (bell less top) é uma solução possível.
A vida da placa de desgaste (wear plate) na calha do topo sem sino determina o tempo máximo entre duas paradas do AF. A frequência de paradas pode ser estendida melhorando a qualidade dos materiais usados. A caixa de engrenagens (gear box) do equipamento de topo sem sino também é crítica para a operação do AF. Problemas como perda de óleo das caixas de engrenagens de ajuste de ângulo e dano ao perfil de dentes do anel de rotação (slew ring) podem ocorrer. O design da caixa de engrenagens de ajuste de ângulo deve permitir a substituição dos selos do eixo do segmento durante condições de parada.
Eletrônica Geral e Sistema de Controle
Normalmente, sistema eletrônico e de controle não está ligado à vida de campanha do AF. Mas, à medida que a vida de campanha do AF aumenta, o problema de corrosão e deterioração do sistema eletrônico e de controle, que se espera que dure a duração de toda a campanha, torna-se uma questão de grande preocupação. Além disso, ao longo de uma longa campanha, a disponibilidade de peças de reposição eletrônicas torna-se difícil, pois a tecnologia na área eletrônica muda em velocidade muito rápida.
Portanto, é aconselhável ter uma unidade de reserva para sistema de controle eletrônico crítico. Isso pode reduzir o tempo de inatividade do AF devido a falha do sistema de controle eletrônico. Isso, por sua vez, pode ter efeito muito positivo na vida de campanha do AF.
Circuitos de Resfriamento
No sistema de resfriamento do AF, acúmulo nas tubulações reduz a vazão e, consequentemente, a transferência de calor por condução é reduzida. Acúmulo nos circuitos de resfriamento ocorre devido a corrosão interna e deposição. Para evitá-lo, água quimicamente tratada pode ser usada. Limpeza ácida e jateamento de água pressurizado também são às vezes usados para remover depósitos de tubos de resfriamento e trocadores de calor.
A vazão de água é geralmente aumentada para melhorar a eficiência de resfriamento, além de reduzir a temperatura da água na face dos coolers.
Medição da Vazão de Sopro em Cada Tubo de Vento
Uma medida da vazão de sopro em cada tubo de vento é importante quando o AF está sendo operado com injeção de hidrocarboneto nos tubos de vento. Caso haja bloqueio da abertura do tubo de vento, talvez devido a um grande acúmulo, o injetor de hidrocarboneto pode combustar no estojo do tubo de vento ou no tubo de distribuição. Isso pode resultar em danos extensos e, assim, requerer uma parada imediata, possivelmente prolongada do AF. A medição de queda de pressão através dos estojos dos tubos de vento é frequentemente usada para este propósito, com corte automático do injetor do tubo de vento quando um fluxo restrito é indicado.
Medição do injetor de hidrocarboneto do tubo de vento em cada tubo de vento é necessária para permitir bom controle das condições da zona de corrida (raceway), para operação circunferencial uniforme. Para otimizar o equilíbrio circunferencial, pode ser benéfico igualar o fluxo do injetor ao fluxo de sopro.
Placas de Armadura de Garganta (Throat Armour Plates)
Para prolongar a vida útil do AF e reduzir custos de manutenção, um arranjo foi desenvolvido para placas de armadura de garganta intercambiáveis (changeable throat armour plates). Este arranjo está em uso prático em muitos AFs. As placas são instaladas retrospectivamente, sobre a armadura de garganta desgastada. Preparativos para sua instalação, envolvendo perfuração sob pressão e soldagem, são realizados durante a produção, com poucas paradas preparatórias, seguidas por uma parada mais longa (tipicamente 2 a 3 dias). Uma parada muito mais longa seria necessária para reparar a placa de armadura de garganta de maneira tradicional.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno