



A Lança de Sopro de Oxigênio: Essencial para Fornos a Oxigênio Básicos Eficientes
Lança de Sopro de Oxigênio e seu Papel no Forno a Oxigênio Básico (FOB)
Na fabricação de aço em forno a oxigênio básico (FOB), uma lança refrigerada a água é usada para injetar um jato de oxigênio de alta velocidade (supersônico) sobre o banho líquido para seu refino. A velocidade ou momento do jato resulta na penetração da escória e do metal líquido, promovendo reações de oxidação em área relativamente pequena. A velocidade do jato e as características de penetração são funções do projeto do bico (ponta da lança).
O jato de oxigênio da lança de sopro superior do conversor FOB funciona como fonte de alimentação de oxigênio e energia para agitação do metal líquido no banho. Principais fenômenos intra-forno que envolvem o jato de oxigênio da lança superior: formação de cavidade como resultado da interação física entre jato e metal líquido, agitação do metal líquido, geração de respingos (spitting) e poeira, e pós-combustão do gás CO gerado pela descarburização e reação com oxigênio. Para otimização da operação e controle do conversor FOB desses fenômenos, diferentes dispositivos e melhorias foram feitos e aplicados ao projeto e operação da lança de sopro superior. Exemplos incluem o emprego de bocais Laval capazes de converter energia de pressão em energia cinética do jato com alta eficiência para promover agitação do metal líquido, e o uso de lança multi-orifícios que permite alta velocidade de alimentação de oxigênio enquanto suprime geração de respingos e poeira pela dispersão do jato.
Com a introdução do sopro combinado nos conversores FOB, o papel dos jatos da lança superior como fonte de energia para agitação do metal líquido diminuiu e a flexibilidade no projeto e operação foi significativamente aumentada.
Reações de Oxidação
A principal razão para soprar oxigênio no banho líquido é remover o carbono do banho até as especificações de ponto final. Devido à soprada de oxigênio, a reação principal resultante é a remoção de carbono como CO. Esta é uma reação exotérmica que adiciona calor ao sistema. Pequena quantidade de CO2 (normalmente < 10%) também é produzida pela queima desse CO dentro do conversor FOB reagindo com oxigênio (chamada pós-combustão). Outras reações que ocorrem devido à soprada de oxigênio são a oxidação de outros elementos como silício (Si), manganês (Mn) e fósforo (P). Esses elementos são oxidados e absorvidos na camada de escória. Essas reações também são exotérmicas, contribuindo para o calor requerido e elevando a temperatura do banho ao nível necessário. A oxidação do Si é particularmente importante, pois ocorre no início da soprada e a sílica resultante combina-se com a cal adicionada para formar a escória líquida. As reações de oxidação (variação de energia livre livre em kcal/mol a 1600 °C):
- C + 0,5 O₂ = CO (–66)
- 2CO + O₂ = 2CO₂ (–57,4)
- Si + O₂ = SiO₂ (–137,5)
- Mn + 0,5 O₂ = MnO (–58,5)
- 2P + 2,5 O₂ = P₂O₅ (–148,5)
As reações de oxidação ocorrem na zona de impacto do jato de oxigênio. Essa zona é chamada cavidade e é criada pelo impacto do oxigênio. A depressão no banho líquido é função do momento ou empuxo do jato e calculada por:
F = W (Ve / g)
Onde F é a força, W a vazão mássica, Ve a velocidade de saída, g a aceleração da gravidade. O empuxo do jato e ângulo de impacto são otimizados para alcançar as reações químicas desejadas e agitação do banho através do projeto dos bocais da lança.
Projeto dos Bocais
Bocais da lança são projetados para certa vazão de oxigênio (normalmente em Nm³/min), resultando em certa velocidade de saída (número de Mach), com perfil de jato e força requeridos para penetrar a camada de escória líquida e reagir com o banho metálico na área da cavidade.
O jato de oxigênio de alto momento deixa o bocal Laval a cerca de duas vezes a velocidade do som. Parâmetro característico é o número de Mach, representando a razão entre velocidade local do gás e velocidade do som. Como resultado da expansão dentro do bocal, o oxigênio resfria a cerca de –100 °C a caminho da saída, resfriando intensivamente o bocal tanto no lado da água quanto no do oxigênio.
Um bocal Laval consiste em uma entrada convergente e uma saída divergente. Frequentemente usa-se o termo bocal convergente-divergente (CD). Jatos supersônicos são produzidos com bocais convergentes/divergentes (Laval). Um reservatório de oxigênio estagnado é mantido na pressão Po. O oxigênio acelera na seção convergente até velocidade sônica (Mach = 1) na zona cilíndrica de garganta. Então expande na seção divergente. A expansão diminui temperatura, densidade e pressão do oxigênio e a velocidade aumenta para níveis supersônicos (Mach > 1).
À medida que o jato sai do bocal no conversor, ele se espalha e decai. Um núcleo supersônico permanece por certa distância. Jatos supersônicos se espalham em ângulo do bocal Laval, geralmente 10° a 16°, mas até 23° em alguns projetos.
Projeto adequado do bocal e operação correta são necessários para produzir eficientemente as reações desejadas de fabricação de aço e maximizar a vida da lança. Se um bocal é “soprado em excesso” (overblown), significando que o jato não está totalmente expandido ao sair, ondas de choque se desenvolvem à medida que o jato expande fora do bocal. Energia útil é perdida nessas ondas, e um jato overblown impacta o banho com menos força que um jato idealmente expandido.
Bocais são “sub-soprados” (underblown) quando o jato expande até pressão igual à do entorno e para de expandir antes de sair. Nesse caso, o fluxo de oxigênio separa da superfície interna do bocal. Gases quentes do conversor então queimam de volta ou erodem a área de saída do bocal. Essa erosão não só diminui a vida do bocal, mas também resulta em perda de força do jato, levando a condição de sopro brando. Mecânica da formação de jato supersônico, bem como condições de overblowing e underblowing, mostradas na Figura 1.
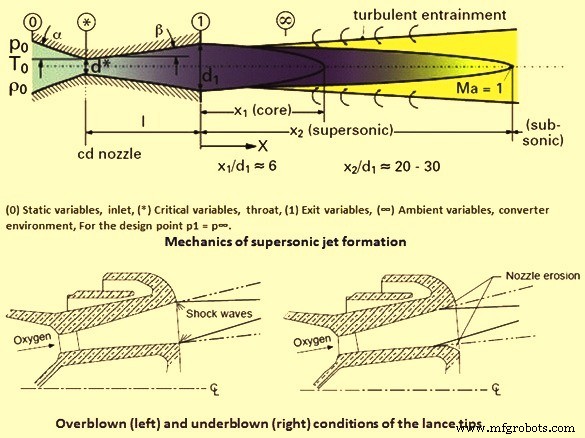
Figura 1 – Mecânica de formação de jato supersônico e condições de overblowing e underblowing
Componentes Principais da Lança
Os principais componentes da lança de oxigênio do FOB incluem: conexões de entrada de oxigênio, saída de oxigênio (ponta da lança), feita de cobre fundido/forjado de alta condutividade térmica com bocais usinados com precisão para alcançar vazão e parâmetros de jato desejados. O cano da lança é uma série de tubos concêntricos: tubo externo, intermediário e tubo central para oxigênio. A lança deve ser projetada para compensar expansão e contração térmica. O tubo externo é exposto a altas temperaturas no conversor. À medida que sua temperatura aumenta, expande-se e a construção interna é feita com vedações de anel O e várias juntas, mas pode acomodar expansão e contração térmica em serviço. A lança também deve ter design livre de tensões e ser construída com qualidade de usina siderúrgica para suportar condições normais de operação.
Água de resfriamento é necessária na lança para evitar sua queima. Tanto o bico de cobre quanto a lança de aço são resfriados por água recirculante a ~6 kgf/cm². Componentes importantes são os canais de resfriamento onde a água flui pelo centro do bico e sai pelo tubo externo. Projetado para obter velocidade máxima de água na área do bico, exposta às maiores temperaturas.
É importante projetar os bocais Laval da lança de forma que as variáveis do processo durante a soprada estejam de acordo com os parâmetros de projeto. Quando bocais operam em pressão de entrada superior à de projeto, os jatos são meramente ineficientes. Quando operam com pressão de entrada inferior, estão sujeitos a desgaste rápido e jatos supersônicos ineficientes.
Fatores que Afetam o Desempenho da Lança
Vários fatores afetam desempenho e eficiência da lança. O desempenho depende das condições dentro do forno. O teor de Si no gusa é parâmetro muito importante. Afeta a quantidade de escória formada, a quantidade que deve ser penetrada pelo jato e controla a quantidade de transbordamento (slopping). A altura operacional da lança também é muito importante e deve ser incluída nos cálculos de projeto do bocal. Se a altura for muito baixa, a lança é exposta a temperaturas extremamente altas; a transferência de calor da água não é suficiente para manter a face da lança de derreter ou queimar prematuramente. Se a altura for muito alta, o empuxo do jato torna-se menos eficiente, o tempo de refino aumenta e maior quantidade de oxigênio é necessária para descarburização e temperaturas de banho necessárias. A vazão de oxigênio é parâmetro de projeto às vezes limitado pelo sistema de suprimento e/ou preocupações de emissões. A velocidade de saída (número de Mach) também é fator usado no projeto. O jato é normalmente mais forte se o número de Mach for maior.
O número de bocais e o ângulo do furo também são considerações importantes. Nos estágios iniciais do processo FOB, lança com bocal único soprando diretamente para baixo no banho era usada. Isso causava muito transbordamento e material era ejetado diretamente pela boca do conversor. Bocais de três furos levemente inclinados foram desenvolvidos para minimizar transbordamento, resultando em alto rendimento. Atualmente, muitos conversores operam com lanças de 4, 5 ou 6 bocais.
A área de impacto é função do número de furos e ângulo. O efeito do aumento do número de bocais e ângulo de saída na área de impacto no banho para lança de 3, 4 e 5 furos é comparado abaixo. Para comparação, vazão de oxigênio 565 Nm³/min, Mach 2, altura da lança 1,8 m. Áreas de impacto: 3 furos a 12° = 1,41 m²; 4 furos a 12° = 1,52 m²; 5 furos a 12° = 1,61 m²; 5 furos a 14° = 1,67 m².
À medida que o ângulo aumenta, mais componente de força lateral se desenvolve, contribuindo para mais agitação no banho. Porém, se componente lateral se tornar excessivo, ocorre maior desgaste refratário.
Fatores que Afetam a Vida da Lança
Longa vida do bocal é benéfica para operação econômica do conversor FOB. Na prática normal, muitos parâmetros individuais influenciam o processo: química do gusa, prática de escorificação, qualidade da cal, padrão da lança, controle dinâmico ou estático da lança, restrições na pressão de suprimento de oxigênio, forma e volume do conversor. Diferem amplamente de planta para planta, então só é possível dar regras gerais baseadas em prática mais ou menos ideal para descrever relação entre parâmetros do processo FOB e vida do bocal.
A parte mais vulnerável de um bocal é a chamada “coroa da cabeça da lança”, exposta a temperaturas acima de 2000 °C em uso. Assim, a coroa deve ser de cobre com condutividade próxima a 100%. Normalmente, apenas cobre forjado pode fornecer tal condutividade. Devido a restrições de fundição, bocais de cobre fundido tipicamente têm condutividade elétrica mínima de ~90%. Condutividade elétrica é diretamente proporcional à térmica.
Vida da lança varia de aciaria para aciaria, dependendo de práticas operacionais. Vida típica pode ser 200 cargas, embora algumas atinjam 400 cargas. Outras não conseguem nem 100. Água de resfriamento é crítica para alta vida. Vazão deve ser mantida na taxa de projeto. Temperatura de saída não deve exceder 60–65 °C. Qualidade da água também é importante. Se contaminada com óxidos ou sujeira, depósitos se formam dentro dos tubos e bocal, reduzindo transferência de calor e vida da lança. Altura operacional é crítica para penetração do jato. Se muito baixa, há possibilidade de erosão ou fusão da face do bocal.
O underblowing resulta em erosão da saída do bocal e falha. Acúmulo excessivo de crosta (skull) no bocal deve ser removido mecanicamente ou queimado. Ambas práticas podem danificar a lança.
A vida útil é afetada por dois fatores principais:
- Para sopro de oxigênio, a pressão estática importante para o projeto do bocal é ajustada na estação de válvulas e não na entrada do bocal. Assim, a vazão volumétrica requerida para a reação metalúrgica é gerada. A perda de pressão entre a estação de válvulas e o bocal, resultante de perdas por atrito e desvio, é quantidade desconhecida. Perda geralmente entre 0,3 e 1,5 kgf/cm², dependendo da geometria da tubulação de oxigênio. Para projetar o bocal, a perda deve ser estimada e a pressão de entrada determinada. Não é fácil calcular teoricamente a perda real, pois requer cálculo de perda de pressão compressível cobrindo todos os componentes da rede de gás. A temperatura de entrada, também necessária para o projeto e pressão estática no conversor, também é desconhecida. Assim, as variáveis de processo requeridas para o projeto do bocal são consideradas valores aproximados. Se os bocais operam em modo variando do modo original de projeto, mostram rapidamente indicações de desgaste. Além disso, condições de sopro tornam-se instáveis e ineficazes.
- Durante operação do conversor FOB, variáveis de processo podem ser variadas pelo operador respondendo a eventos imprevistos (transbordamento de metal e escória, flutuações de pressão na rede de oxigênio, adição de minérios de resfriamento na fase principal) e eventos atuais (amostragem por sub-lança durante soprada). Consequentemente, a vazão do bocal varia da condição ideal de projeto por período mais ou menos longo. Dentro e fora do bocal, um padrão de fluxo complexo e indesejado, chamado padrão de onda diamante, ocorre na forma de ondas de compressão e/ou expansão, levando a desgaste da borda do bocal.
Novos Desenvolvimentos nas Lanças de FOB
Lança de pós-combustão: Como 90% do gás evoluído das reações de oxidação do banho é monóxido de carbono, é desejável combustar ainda mais esse CO para formar CO₂. Essa reação é altamente exotérmica, resultando em calor adicional para o processo. Prática seguida em várias aciarias onde a razão sucata/gusa é alta. Necessita lança de duplo fluxo, com duas saídas de oxigênio. Nessa lança, o suprimento principal é distribuído pela ponta similarmente a uma lança convencional, enquanto o oxigênio auxiliar é controlado separadamente e soprado em elevação mais alta no conversor. A função do oxigênio auxiliar é reagir com o CO que sai do banho, criando energia térmica adicional para derreter sucata adicional e ajudar a controlar acúmulo de crosta na boca do conversor.
Respingo de escória (Slag Splashing): Segundo desenvolvimento recente é o uso da lança para respingar revestimento protetor de escória contendo altos níveis de MgO nas paredes do conversor. Processo conhecido como slag splashing. Feito após o aço líquido ser vazado do conversor com escória residual remanescente. A escória residual é condicionada para composição e temperatura. Ambos parâmetros são importantes para sucesso. O suprimento de oxigênio é desligado e o de nitrogênio ligado. A lança é baixada a ~1 m acima do fundo. O nitrogênio é ligado, respingando a escória líquida nas paredes e criando revestimento protetor sobre os refratários. Esse revestimento aumentou com sucesso a vida típica do revestimento refratário para mais de 20.000 cargas por campanha. Além disso, requisitos de projeção (gunning) diminuíram para menos de 0,5 kg por tonelada de aço líquido produzido.
Processo de manufatura
- Software de Manutenção Móvel: Impulsionando Fluxos de Trabalho Eficientes
- Gestão de Dispositivos IoT: Chave para Implantações Escaláveis e Seguras
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Óxido de Magnésio: Chave para Estender Vida do Revestimento BOF e Reduzir Corrosão
- Como a Engenharia de Precisão Impulsiona o Sucesso do Fabrico Moderno
- Eletroerosão por Afundamento (EDM Die Sinking): Fundamentos, Técnicas e Benefícios para Fabrico de Precisão