



Desgaseificação a Vácuo do Aço Líquido: Aumento de Resistência e Qualidade
Processos de Desgaseificação a Vácuo para Aço Líquido
Durante o processo de produção primária de aço, gases como oxigênio (O₂), hidrogênio (H₂) e nitrogênio (N₂) se dissolvem no aço líquido. Esses gases têm efeito prejudicial nas propriedades mecânicas e físicas do aço. O O₂ dissolvido no aço líquido não pode ser removido como O₂ molecular e sua remoção é denominada desoxidação. O termo desgaseificação é usado para a remoção dos gases H₂ e N₂ do aço líquido. Como o processo de desgaseificação do aço líquido é realizado sob vácuo, também é conhecido como desgaseificação a vácuo do aço líquido. Os processos de desgaseificação a vácuo são realizados em panelas de vazamento de aço.
A remoção dos gases H₂ e N₂ do aço líquido é necessária, pois ambos prejudicam as propriedades do aço. A solubilidade do H₂ no aço é baixa à temperatura ambiente. O excesso de H₂ é rejeitado durante a solidificação e resulta em formação de microfuros e porosidade no aço solidificado. Poucos ppm (partes por milhão) de gás H₂ causam formação de bolhas e perda de ductilidade à tração. No caso do gás N₂, a solubilidade máxima de N₂ no ferro líquido é 450 ppm e menos de 10 ppm à temperatura ambiente. Durante a solidificação, o excesso de N₂ é rejeitado, o que pode causar formação de sopros ou nitretos. O excesso de N₂ também causa fragilização da zona termicamente afetada durante a soldagem de aços e prejudica a conformabilidade a frio do aço.
Foi apenas no início dos anos 1950 que o problema de produzir aço com teor mínimo de gás foi resolvido através do desenvolvimento de um método de tratamento a vácuo do aço líquido na panela antes de seu vazamento. O método foi proposto pelos cientistas AM Samarin e LM Novik da extinta URSS em 1940. Foi testado industrialmente pela primeira vez na então URSS em 1952 na usina metalúrgica de Enakievskii. Em 1954, na então República Federal da Alemanha, na Bochumer Verein, um método de desgaseificação de um fluxo de metal foi testado. A introdução industrial do método de tratamento a vácuo na panela foi feita pela primeira vez na então URSS em 1955. Isso iniciou uma nova tendência na siderurgia conhecida como tratamento a vácuo do aço.
Classificação dos Processos de Desgaseificação a Vácuo
O tratamento a vácuo do aço líquido na panela começou primeiro com os processos de desgaseificação a vácuo panela-a-panela e panela-a-molde para remoção de H₂. Originalmente, a desgaseificação a vácuo do aço líquido é realizada sob condição redutora a uma pressão variando de 0,5 a 10 mbar (1 mbar = 0,75 mm Hg ou 0,00102 kg/cm²) com o objetivo de reduzir o teor de H₂ para menos de 2 ppm.
No final dos anos 1950, processos de desgaseificação a vácuo mais eficientes, como Dortmund-Hoerder (DH) e Ruhrstahl-Heraeus (RH), tornaram-se populares. Em meados dos anos 1960, processos de desgaseificação como desgaseificação a arco a vácuo (VAD), processo ASEA-SKF e processo de descarbonetação a vácuo com oxigênio (VOD) para tratamento de aços de alto cromo (Cr) foram implementados com sucesso.
Inicialmente, o conceito de desgaseificação a vácuo era usado principalmente para remoção de gás H₂ do aço líquido, mas logo serviu a muitos outros propósitos para a produção de aços limpos. Desde por volta de 1980, houve um aumento no uso de desgaseificação a vácuo para produção de aços de ultra-baixo carbono (ULC) com teores de carbono (C) de 30 ppm ou menos. Além disso, com o desenvolvimento de aços intersticiais livres (IF) com teores de C e N₂ de 30 ppm ou menos, um tratamento sob vácuo tornou-se uma necessidade. Atualmente, um tratamento de desgaseificação a vácuo tornou-se uma instalação essencial para uma aciaria que produz aço de qualidade.
Características Gerais da Desgaseificação a Vácuo
- A dessorção de gases é uma reação interfacial gás/metal. O H₂ ou N₂ atômico do aço líquido deve difundir na interface gás/metal, onde é convertido em H₂ ou N₂ molecular, que pode então ser dessorvido. A eficácia do tratamento a vácuo aumenta com o aumento da área de superfície do líquido exposto ao vácuo. A área de superfície aumentada do aço líquido exposta ao vácuo, por exemplo, na forma de um filete fino ou agitação induzida por gás, acelera o processo de desgaseificação.
- A temperatura do aço líquido cai durante o processo de desgaseificação a vácuo. Quanto maior a área de superfície do filete exposta ao vácuo, maior a queda de temperatura.
- O tempo de desgaseificação deve ser mantido no mínimo.
- O grau de desgaseificação aumenta com o grau de vácuo. Vácuo da ordem de 1 mm Hg ou até menos que 1 mm Hg (1 mm Hg = 1 torr) é empregado na prática. A capacidade de bombeamento a vácuo deve ser adequada.
Os processos de desgaseificação a vácuo que são atualmente usados podem ser classificados em três tipos: (i) prática de desgaseificação por filete, (ii) prática de desgaseificação por circulação, e (iii) prática de desgaseificação em panela ou tanque.
Prática de Desgaseificação por Filete
Na desgaseificação por filete, o aço líquido é vazado em outro recipiente que está sob vácuo. A exposição súbita do filete líquido no vácuo leva a uma desgaseificação muito rápida devido à área de superfície aumentada criada pela quebra do filete em gotículas. Este processo ajuda o H₂ dissolvido no aço a ser evacuado por uma bomba de vácuo. A maior parte da desgaseificação ocorre durante a queda do filete líquido. A altura do filete de vazamento é um parâmetro de projeto importante. A tecnologia de desgaseificação por filete tem as seguintes variantes na prática.
- Desgaseificação panela-a-molde – Molde pré-aquecido com topo quente é colocado em câmara de vácuo. Acima da câmara, um cadinho é colocado. O aço líquido vazado na panela está a superaquecimento equivalente a 30 °C. A panela é colocada acima do cadinho. O vazamento pelo fundo do aço líquido no cadinho é desejável. O esquema da desgaseificação panela-a-molde é mostrado na Fig. 1.
- Desgaseificação panela-a-panela – Na desgaseificação panela-a-panela, uma panela com haste de fechamento é colocada em uma câmara de vácuo. A panela contendo aço líquido do forno de produção primária é colocada no topo da câmara de vácuo e a folga é vedada a vácuo. Adições de liga são feitas sob vácuo. O filete é permitido cair na panela onde o aço líquido é desgaseificado. Adições de liga são feitas sob vácuo.
Em algumas usinas, a desgaseificação é feita durante o vazamento. Neste arranjo, o aço líquido do forno de produção primária é vazado em cadinho ou panela pequena. Da panela pequena, o filete líquido é permitido cair em uma panela que é evacuada. A panela é fechada no topo com uma tampa especial que contém abertura de exaustão. Aço líquido com superaquecimento de 25 °C a 30 °C é vazado na panela.
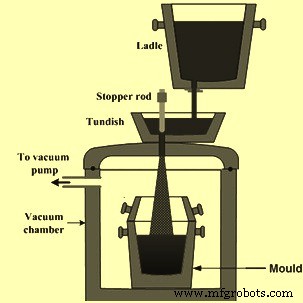
Fig. 1 Esquema da desgaseificação panela-a-molde
Prática de Desgaseificação por Circulação
Na prática de desgaseificação por recirculação, o aço líquido é permitido circular na câmara de vácuo continuamente por arranjo especial. Neste processo, uma câmara de vácuo é posicionada acima da panela possuindo um ou mais snorkels que são mergulhados no banho de aço líquido. Existem dois tipos de processos de desgaseificação por circulação (Fig. 2): (i) processo de desgaseificação Ruhrstahl-Heraeus (RH), e (ii) processo de desgaseificação Dortmund-Hörder (DH). O processo RH tem dois snorkels mergulhados na panela, enquanto o processo DH tem um único snorkel e opera sugando repetidamente o aço líquido para a câmara de vácuo e depois liberando-o de volta na panela. O processo de desgaseificação RH é descrito em um artigo separado disponível no link https://www.ispatguru.com/rh-vacuum-degassing-technology/.
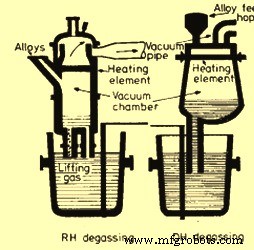
Fig. 2 Esquemas dos processos de desgaseificação por circulação
No processo de desgaseificação RH, um invólucro cilíndrico revestido com refratário com duas pernas (também chamadas de snorkel) é projetado de forma que o aço líquido seja elevado em uma perna e retorne à panela após desgaseificação através da segunda perna. O topo do invólucro cilíndrico é provido de exaustão, adições de liga, janela de observação e controle. O invólucro cilíndrico é revestido com tijolos de chamota na parte superior e tijolos de alumina (Al₂O₃) na parte inferior para suportar alta temperatura. As pernas são revestidas com refratários de Al₂O₃. Argônio (Ar), o gás elevador, é injetado no snorkel de entrada para aumentar a velocidade do aço líquido entrando no snorkel de entrada.
A operação do desgaseificador RH inclui o seguinte.
- Aquecimento da câmara cilíndrica à temperatura desejada (varia entre 900 °C a 1500 °C).
- Abaixamento da câmara no aço líquido até um nível desejado.
- Evacuação da câmara para que o líquido comece a subir na câmara.
- Introdução do gás elevador que se expande e cria uma força de flutuabilidade para aumentar a velocidade do aço líquido subindo no snorkel de entrada.
- Desgaseificação do aço líquido na câmara ocorre e ele flui de volta através do outro snorkel para a panela. Este aço desgaseificado está ligeiramente mais frio que o aço na panela. A força de flutuabilidade criada pela diferença de densidade (densidade do aço líquido mais frio é maior que a do aço quente) agita o banho.
- A taxa de circulação do aço líquido na câmara cilíndrica controla a desgaseificação. A taxa de circulação depende da quantidade de gás elevador e do grau de vácuo. 110 toneladas de aço líquido podem ser desgaseificadas em 20 minutos circulando aço líquido a uma taxa de 12 ton/min. O consumo específico de Ar é de cerca de 0,075 m³/ton.
- Adições de ferroligas podem ser feitas no final da desgaseificação, dependendo do superaquecimento.
O processo RH tem várias vantagens que incluem: (i) perdas de calor são relativamente baixas; (ii) adições de liga podem ser ajustadas mais precisamente; e (iii) pequena capacidade de bombeamento a vácuo é adequada, pois menor volume deve ser evacuado em comparação com panela-a-panela ou desgaseificação por filete.
No processo de desgaseificação DH, uma pequena quantidade, cerca de 10 % a 15 % da massa total de aço líquido, é desgaseificada por vez. O processo é repetido até que o nível de desgaseificação requerido seja alcançado. O arranjo do recipiente e da panela é algo semelhante, exceto que: (i) no processo DH, o recipiente cilíndrico tem um snorkel; e (ii) o recipiente cilíndrico tem instalação de aquecimento.
A câmara DH é equipada com instalação de aquecimento, arranjo de adição de liga e sistema de exaustão. O fundo do recipiente cilíndrico é provido de um snorkel que pode ser mergulhado no aço líquido. A parte superior da câmara DH é revestida com tijolos de chamota e a inferior com tijolos de Al₂O₃. O snorkel é revestido com tijolos de Al₂O₃ de qualidade superior. O comprimento do snorkel é suficientemente grande para realizar o efeito da pressão atmosférica na subida do aço no snorkel. Os seguintes são os passos importantes para operar o processo de desgaseificação DH.
- A câmara DH é pré-aquecida e abaixada na panela para que a ponta do snorkel mergulhe abaixo da superfície do aço líquido.
- A câmara evacuada é movida para cima e para baixo para que o aço entre na câmara.
- A câmara é movida 50-60 vezes com um tempo de ciclo de 20 segundos.
- Desgaseificação adequada é possível em 20-30 ciclos.
- Uma camada de escória é mantida na panela para minimizar perdas de calor.
- O processo de desgaseificação DH pode operar com superaquecimentos menores comparado com RH, pois a unidade DH tem instalação de aquecimento.
Prática de Desgaseificação em Panela ou Tanque
Aqui, a panela é colocada em um tanque de vácuo e agitada com gás inerte enquanto o tanque é evacuado. Alternativamente, a panela pode ter um arranjo de vedação em sua periferia para uma tampa ser ajustada, que forma a câmara de vácuo.
O aço líquido pode ser tratado em um desgaseificador de tanque sem reaquecimento a arco. Isso pode ser feito com dois sistemas diferentes de agitação: (i) agitação indutiva do banho de aço líquido, e (ii) agitação do banho por borbulhamento de Ar através de um plugue poroso localizado no fundo da panela.
Uma prática de desgaseificação em tanque é usada para: (i) reduzir as concentrações de gases dissolvidos no aço líquido; (ii) homogeneizar a composição do aço líquido e a temperatura do banho; (iii) remover materiais de inclusão de óxido do aço líquido; e (iv) fornecer os meios e condições técnicas favoráveis para desulfuração. A remoção de enxofre (S) é alcançada através de reações escória-metal, que são promovidas por forte borbulhamento de Ar (borbulhamento) dentro do envelope de vácuo. O processo de desgaseificação em tanque requer: (i) evacuação rápida do tanque de vácuo; (ii) manutenção do vácuo enquanto simultaneamente se suga um fluxo pesado de gás inerte; (iii) disponibilidade imediata; (iv) resistência a poeira; e (v) operação segura sob condições severas.
A panela é provida de um plugue poroso em seu fundo para purga de gás Ar. A panela é colocada em uma câmara de vácuo. A câmara de vácuo é equipada com uma tremonha para fazer adições de elementos conforme necessário. O gás de agitação é introduzido ou pelo topo através do teto por um tubo refratário submerso ou através do plugue poroso ajustado no fundo da panela. Para desgaseificação eficaz de aço totalmente morto, é melhor purgar Ar através do fundo da panela. A agitação do banho aumenta a taxa de remoção de gases. A remoção vigorosa de gases também causa respingos de aço líquido. Portanto, a panela não é enchida completamente e cerca de 25 % de sua altura é mantida como espaço livre para acomodar as gotículas de aço líquido respingadas. A pressão é mantida entre 1 mm Hg a 10 mm Hg para desgaseificação eficaz. Durante a desgaseificação, adições são feitas para desoxidação e liga. Em certos casos, a panela é aquecida para compensar a perda de calor durante a desgaseificação. Para a eficácia da desgaseificação, é necessário que o carregamento de escória do forno de produção primária seja o mais baixo possível. A escória carregada contém FeO e, como o teor de O₂ do aço está em equilíbrio com o teor de FeO da escória, o teor de O₂ do aço aumenta.
Os requisitos fundamentais para o processo de desgaseificação em panela incluem: (i) espaço livre suficiente na panela para conter a fervura de escória e aço induzida pelo vácuo; (ii) um gás inerte percolando através do banho de aço para agitação, separação de inclusões e melhoria do desempenho da desgaseificação a vácuo; (iii) superaquecimento suficiente no aço para evitar formação de crosta; e (iv) meios para entregar aditivos enquanto a panela está dentro do tanque de vácuo.
A conexão de Ar com a panela é estabelecida quando a panela é colocada no lugar dentro do tanque de vácuo. O tanque de vácuo é evacuado às pressões operacionais requeridas por um sistema de bombeamento a vácuo. As emissões são evacuadas através do sistema de bombeamento a vácuo e são coletadas antes das bombas ou são descarregadas sob água contida em um poço quente de concreto equipado com parede de contenção. Os gases de processo, incluindo os arrastados na água de descarga do intercondensador, são exauridos do poço quente via ventilador motorizado para uma chaminé de ventilação equipada com queimador de chama. A água do poço quente é bombeada para uma torre de resfriamento do sistema de água de contato.
Esquemas de importantes processos de desgaseificação em panela são mostrados na Fig. 3.
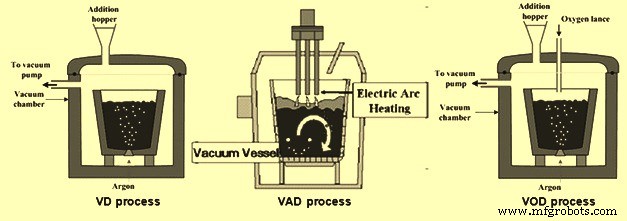
Fig. 3 Esquemas dos processos de desgaseificação em panela
Processo de Desgaseificação a Vácuo (VD)
Esta é uma unidade simples de desgaseificação em panela com provisões para adições de liga. Aqui, o vácuo é criado através de um sistema de bombeamento a vácuo. Pressão tão baixa quanto 0,5 mm Hg é criada. O processo é capaz de: (i) homogeneização do banho de aço líquido com relação a temperatura e composição; (ii) ajuste fino da química; e (iii) desoxidação melhorada e redução nos teores de H₂, N₂ e O₂. A desulfuração é um grande problema para cargas processadas diretamente através da unidade VD a partir do forno de produção primária. No entanto, o problema pode ser resolvido garantindo escória reduzida na panela antes de enviar a carga para a unidade VD e a desulfuração aumentada é causada pela mistura escória-metal.
Processo de Desgaseificação a Arco a Vácuo (VAD)
O processo de desgaseificação a arco a vácuo (VAD) é um processo de desgaseificação em tanque com eletrodos adicionados para o propósito de reaquecer o aço líquido. Este é um processo de unidade única no qual a panela fica em um tanque de vácuo e é agitada por gás inerte através de plugue poroso no fundo com provisão para aquecimento através de eletrodos e adições de liga. Após adição de cal ao aço líquido na panela, o arco é realizado a uma pressão de 250 mm Hg a 300 mm Hg para elevar a temperatura e fundir a cal, seguido por desgaseificação de curta duração, adições para ajuste de química e desgaseificação profunda a pressões tão baixas quanto 1 mm Hg. A agitação com Ar é continuada em todas as etapas operacionais e o ajuste da taxa de fluxo é feito para diferentes operações realizadas durante o processo VAD. A taxa de aquecimento é de cerca de 3 °C/min a 4 °C/min e durante o aquecimento a taxa de fluxo de Ar é mantida no lado inferior. Neste sistema, sob vácuo, a reação C-O₂ e a reação C-Al₂O₃ sob o arco de alta temperatura são de grande ajuda para atingir baixo teor de O₂ sem nenhum produto de reação sólido. Níveis de H₂ tão baixos quanto 1,5 ppm são alcançados causados por intensa transferência de massa pelo Ar e baixa pressão parcial de H₂ devido à diluição do monóxido de carbono (CO) liberado. A principal vantagem deste processo é o alto grau de desulfuração, tão alto quanto 80 % para produção de aços com níveis de enxofre tão baixos quanto 0,005 %. O VAD é agora um processo amplamente utilizado para a produção de aço limpo.
Processo ASEA-SKF
É um processo que possui um grupo integrado de unidades de tratamento, geralmente consistindo de unidades separadas de desescoriamento, aquecimento a arco e tratamento a vácuo. Aqui, a escória é removida por transferência de panela para evitar refosforação, após o que a adição de ferroliga é realizada. O aquecimento a arco é feito para elevar a temperatura compensando o efeito de resfriamento das adições de liga, seguido por desgaseificação em atmosfera de vácuo para redução do teor de O₂ e desidrogenação para atingir teores de H₂ tão baixos quanto 1,5 ppm. O método envolve aplicação de agitação eletromagnética que ajuda na flotação de inclusões e resulta na produção de aços limpos. Atualmente, as unidades ASEA-SKF incorporaram agitação com gás inerte básico para permitir desulfuração.
Processo de Descarbonetação a Vácuo com Oxigênio (VOD)
O processo VOD é uma unidade de desgaseificação em tanque que é adicionalmente equipada com uma lança de sopro de O₂. Este suprimento adicional de O₂ pode ser usado para a produção de aço inoxidável de carbono extra baixo (descarbonetação forçada) ou para aquecimento químico do aço líquido em conjunto com adições de Al/Si (silício) (processo VD-OB). A bomba de vácuo é projetada de acordo, tendo uma capacidade maior para lidar com o volume aumentado de gás de escape.
O processo VOD é considerado um processo a vácuo importante para produção de aço inoxidável. É principalmente adequado para aços inoxidáveis especiais que requerem valores muito baixos de C, N₂ e H₂. Neste processo, a panela é colocada em câmara de vácuo e há provisão para lança de O₂ através de vedação a vácuo e adições de liga. Basicamente, o processo envolve oxidação preferencial de carbono sobre Cr, levando a perdas mínimas de Cr.
Devido ao espaço livre reduzido disponível na panela, o teor inicial de C do aço líquido deve ser tão baixo quanto 1 %. Aqui, a injeção de O₂ é realizada a 100 mm Hg a 250 mm Hg. O Si é oxidado seguido pelo C. A descarbonetação ocorre através do início de borbulhamento de CO determinado pela temperatura inicial e teor de Si do aço líquido. Taxa constante de descarbonetação ocorre dependendo da taxa de fluxo de O₂. A razão CO/CO₂ é monitorada e a um teor de C do banho de 0,08 %, ela aumenta rapidamente. Além deste percentual limite de C, a taxa de descarbonetação cai independentemente da taxa de fluxo de O₂ com oxidação simultânea de Cr. A lança de O₂ é cessada e a pressão do recipiente é reduzida e a agitação com Ar é realizada até a reação entre o O₂ dissolvido e o C restante. Relatou-se que através de agitação vigorosa o C pode ser reduzido a níveis de 0,005 % e C total + N₂ menor que 0,015 % são alcançados.
A sequência de refino em geral é controlada por combinação de variação na taxa de fluxo de O₂, distância ponta da lança-superfície do banho, controle de pressão de vácuo e taxa de fluxo de Ar. Adição de quantidade suficiente de cal e Al ajuda em excelente desulfuração do aço líquido.
Sistema de Bomba de Vácuo
O sistema de bomba de vácuo é a força motriz para os processos de desgaseificação a vácuo do aço líquido. Para criar vácuo, existem três tipos básicos de sistemas de bomba de vácuo que podem ser usados. Cada um tem suas próprias vantagens e desvantagens. São eles: (i) ejetores de vapor com estágios de condensação necessários; (ii) ejetores de vapor em combinação com bombas de anel líquido; e (iii) sistemas de bombeamento mecânico a seco. Jatos de vapor funcionam com base em fluxo de massa constante, enquanto bombas de vácuo de anel líquido funcionam com base em volume constante. Usados juntos, um ponto de equilíbrio econômico pode ser alcançado para aproveitar as melhores características de cada um. Sistemas de bombeamento a vácuo com ejetores de vapor, bem como com ejetores de vapor junto com bombas de anel líquido, são mostrados na Fig. 4.
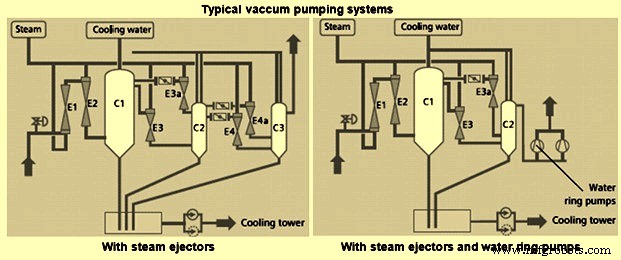
Fig. 4 Sistemas típicos de bombeamento a vácuo
Vários fatores desempenham um papel na seleção dos sistemas de bomba de vácuo. Estes são dados abaixo.
- A quantidade de gases dissolvidos a serem removidos. Pressão absoluta, química do aço e taxa de fluxo de Ar afetam as taxas nas quais os gases são removidos pelo sistema de bombeamento a vácuo.
- A carga na pressão de projeto do sistema em “equivalente de ar seco”.
- A carga que o sistema precisa atender em diferentes pressões (se requerido pelo sistema de desgaseificação).
- O volume do sistema envolvido.
- O requisito de tempo de processo necessário para ir da atmosfera ao vácuo profundo.
- A pressão absoluta final do sistema. Isso determina o número de estágios necessários.
- A quantidade de Ar requerida. Isso determina a energia de agitação e a taxa de remoção de gás dissolvido.
- A taxa de infiltração de ar no sistema.
- A pressão e temperatura do vapor no caso de sistemas de ejetores de vapor.
- A temperatura da água de resfriamento no caso de sistemas de ejetores de vapor.
- O custo do vapor e da eletricidade.
Cada sistema de desgaseificação deve ser projetado para atender aos requisitos específicos do processo de desgaseificação a vácuo.
Processo de manufatura
- Projetando Fluxos de Trabalho de Processos: Harmonizando Talento Humano e Automação Robótica
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Escolha do Local Ideal para uma Siderúrgica Greenfield: Um Guia Abrangente
- Tecnologia de Desgaseificação a Vácuo RH: Aprimorando Qualidade e Eficiência do Aço
- Metalurgia de Panela (Tundish): Otimizando a Transferência de Aço para Lingotagem Contínua
- Produção Avançada de Aço Inoxidável: Do Forno a Arco Elétrico às Modernas Técnicas Baseadas em Oxigênio
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Prevenção de Breakouts na Lingotamento Contínuo de Aço: Causas, Impactos e Soluções
- Otimizando Desempenho de Punção e Matriz com Graus Premium de Aço-Ferramenta
- Materiais Ideais para Peças Torneadas CNC de Precisão