



Avanços na Produção de Ferro: Tecnologias de Redução por Fusão para Ferro Gusa Eficiente
Desenvolvimento de Processos de Redução por Fusão para Produção de Ferro
Processos de redução por fusão (SR) são o desenvolvimento mais recente na tecnologia de produção de ferro gusa (ferro líquido). Estes processos combinam a gasificação de carvão não coquificável com a redução por fusão de minério de ferro. A intensidade energética dos processos SR é menor que a do alto-forno (BF), já que a produção de coque não é necessária e a necessidade de preparação de minério de ferro também é reduzida.
O processo de produção de ferro por SR foi concebido no final dos anos 1930. A história do desenvolvimento de processos SR remonta aos anos 1950. Estudos fundamentais em escala de laboratório sobre SR de minério de ferro foram iniciados primeiro por Dancy em 1951. No entanto, esforços sérios iniciaram a partir de 1980.
Houve duas linhas separadas de desenvolvimento de tecnologia de produção primária de ferro durante a segunda metade do século XX.
A primeira linha de desenvolvimento centrou-se no BF, que permaneceu o processo principal para produção de ferro gusa. Em geral, esta linha de desenvolvimento não abrangeu mudanças radicais no próprio forno. Prosseguiu através de evolução gradual envolvendo: (i) aumento do tamanho do forno, (ii) melhoria na preparação da carga, (iii) aumento da pressão no topo, (iv) aumento da temperatura do ar quente, (v) carregamento sem sino e melhorias na distribuição da carga, (vi) melhorias em refratários e sistemas de refrigeração, (vii) injeção de combustíveis auxiliares (gás combustível, combustível líquido ou carvão pulverizado) e enriquecimento do ar quente com oxigênio (O₂), e (viii) aplicação de automação e melhorias em instrumentação e tecnologia de controle. O sucesso contínuo da produção de ferro em BF reflete os altíssimos níveis de eficiência térmica e química que podem ser alcançados durante a produção de ferro gusa e as consequentes vantagens de custo. De fato, no caso de grandes BFs, estes são complementados por economias de escala.
Limitações do Alto-Forno e Surgimento de Alternativas
A tecnologia de produção de ferro gusa em BFs, no entanto, desenvolveu-se a um estágio onde a produção tecnicamente e economicamente eficiente ocorre em grande escala, normalmente da ordem de 2 a 3 milhões de toneladas por ano. Além disso, a produção de ferro no BF necessita de infraestrutura associada considerável e unidades de produção que incluem coquificação e instalações para sinterização de finos de minério de ferro. Isso resulta em alta intensidade de capital de um complexo BF moderno, que não só precisa de longo período para construção, mas também precisa operar próximo à capacidade para ser economicamente viável.
A segunda linha de desenvolvimentos, em paralelo com os desenvolvimentos no BF, consiste em esforços consideráveis feitos no desenvolvimento de rotas de fabricação menores e mais flexíveis a menores custos de investimento. Isso levou ao desenvolvimento de uma tecnologia alternativa de produção primária de ferro que surgiu no final dos anos 1960 e início dos anos 1970. Esta é a tecnologia de redução direta (DR) na qual a alimentação de óxido de ferro é reduzida a ferro metálico por gases redutores a temperaturas abaixo do ponto de fusão do ferro. O produto dos processos DR, ferro reduzido direto (FRD), é fisicamente similar à alimentação em forma (geralmente pedaços de minério de ferro e/ou pelotas) e contém os minerais de ganga presentes no minério original. FRD também é conhecido como ferro esponja. É adequado para uso como substituto de sucata durante operações de produção de aço e tem vantagens de qualidade sobre a sucata, principalmente em seu baixo teor residual e facilidade de manuseio e alimentação.
Os processos DR são capazes de operação econômica em níveis de produção muito menores que um BF, tipicamente menos de 0,6 milhões de toneladas por ano. Requerem pouca infraestrutura de suporte, e são muito menos intensivos em capital que o BF. Alguns destes processos DR usam gás natural como matéria-prima para produção de gases redutores. A disponibilidade de gás natural não é ampla pelo globo. Processos DR baseados em carvão são principalmente processos baseados em forno rotativo e são populares apenas em alguns países por várias razões técnicas e econômicas.
Processos DR também sofrem do fato de produzirem um produto intermediário que está em competição direta com sucata, pois precisa de fusão e refino frequentemente em forno de indução ou forno a arco elétrico. O alto custo da eletricidade torna a fusão elétrica menos atraente. Também em ambiente deprimido, a queda nos preços da sucata leva à redução do preço do FRD. Isso resultou em menor popularidade dos processos DR na maioria dos países ao redor do mundo.
A menor popularidade dos processos DR proporcionou incentivos para o desenvolvimento da rota de produção de ferro por redução por fusão (SR). O resultado foi concentração de esforço de desenvolvimento em processos que pudessem competir com o processo BF mas que sejam menos vulneráveis aos problemas que este enfrentava.
Objetivos para Desenvolvimento de Processo SR de Produção de Ferro
Os objetivos para desenvolvimento de processo SR de produção de ferro foram:
- Redução de custo – Como o BF é um processo termicamente e quimicamente eficiente, há pouco espaço para qualquer processo concorrente reduzir custos gastos com matérias-primas e energia. Mas há oportunidades para reduzir o alto custo conectado com a produção de ferro em BF evitando unidades de planta e equipamentos associados intensivos em capital. O objetivo óbvio para processos SR era o uso de carvão não coquificável diretamente como combustível e redutor de processo para evitar a necessidade de unidade de coquificação. A capacidade de usar finos de minério de ferro também era outro objetivo que oferece oportunidade de cortar custo de unidades de aglomeração como sinterização/pelotização. O uso de O₂ a granel, amplamente disponível, ofereceu método de atingir altas temperaturas de processo sem necessidade de fornos de ar quente, e como O₂ está normalmente disponível em alta pressão, não há necessidade de grandes sopradores de ar.
- Operação em pequena escala – O segundo objetivo é ter tamanho econômico do processo. Se a dependência do processo SR em unidades associadas puder ser evitada, o custo de investimento global pode ser consequentemente reduzido, tornando possível operar tal processo economicamente em capacidade muito menor (digamos cerca de 0,5 Mt/ano). Processos SR de pequena capacidade também podem fornecer oportunidade para planta menos complexa que precisa de tempo de construção consideravelmente menor para comissionamento e é muito mais simples de operar. Tais tecnologias SR também podem se tornar atraentes em países onde há dificuldades em arranjar financiamento em grande escala e onde há problema com disponibilidade de carvão metalúrgico.
- Flexibilidade aumentada – Processo SR com baixos custos de capital e uso de carvão não coquificável pode ter maior flexibilidade durante operação. Unidade de processo SR pequena e razoavelmente autossuficiente pode também ser logística e gerencialmente mais flexível que um grande complexo integrado (consistindo de coquificação, sinterização e processos BF) em que mudanças ou atrasos de produção em uma área têm efeitos em todas as outras. Flexibilidade em fontes de combustível é vantajosa, e um processo que pode usar ampla gama de carvões de fornecedores variados proporciona flexibilidades adicionais.
- Capacidade de integração com tecnologias disponíveis em outras áreas – Outro objetivo para desenvolvimento de processo SR. O processo deve produzir ferro que possa ser usado pelos processos de produção de aço existentes. Além disso, o processo SR não deve interferir com o processo de produção de ferro já em operação na planta. Neste contexto, o produto requerido deve ser similar ao ferro gusa de BF quanto a temperatura e composição química.
- Superioridade quanto a impacto ambiental – Como há crescente consciência do impacto ambiental mundial, o processo com menor impacto no meio ambiente tem maior aceitabilidade na indústria. Portanto, o objetivo do desenvolvimento do processo SR é ter menores emissões e descargas de resíduos comparado ao processo BF de produção de ferro.
Conceito do Processo
Para o processo SR de produção de ferro complementar e/ou competir com o processo BF, uma nova geração de processos SR está sendo desenvolvida. Estes processos baseiam-se em carvão não coquificável como principal combustível e redutor e visam produto de ferro líquido. Vários destes processos propõem usar O₂ a granel como oxidante para permitir que os requisitos de calor do processo sejam satisfeitos pela combustão do carvão combustível. Alguns preveem uso em grande escala de aquecimento elétrico como fonte de calor do processo.
A redução por fusão de minérios de ferro para dar produto de ferro líquido em processos diferentes do BF tem sido reconhecida há muito tempo como rota de processo tecnicamente viável e atraente e vários conceitos de processo foram propostos. Muitos destes conceitos nunca encontraram aplicação comercial e agora parecem improváveis de serem desenvolvidos.
Para saber como os processos SR de produção de ferro evoluíram para o nível de desenvolvimento atual, é necessário entender as posições de partida a partir das quais os conceitos de processo SR foram desenvolvidos.
Conceitos de processo baseados em produção de aço por oxigênio básico (BOS)
Durante o final dos anos 1970 e início dos anos 1980, houve interesse considerável em métodos de redução de custos da rota BOS de produção pelo aumento da capacidade de fusão de sucata do processo. Isso foi estimulado pelo baixo nível de preço de sucata naquela época. Métodos de adição de combustível (geralmente carvão) ao conversor e então liberação de calor para fundir sucata adicional soprando O₂ extra foram desenvolvidos, mas a recuperação de energia no recipiente tendia a ser relativamente ineficiente e proporção significativa da energia do combustível era perdida nos gases de exaustão do forno. Rapidamente percebeu-se que estes gases eram muito adequados para uso como gases redutores em redução direta, que era tecnologia bem entendida. Então tornou-se óbvio que o ferro reduzido produzido pode ser alimentado ao conversor como matéria-prima metálica para sustentar processo auto-suficiente de fusão e redução. Inicialmente, a alimentação de FRD a quente da unidade de redução ao reator de produção de aço foi vista como questão difícil de engenharia, e processos foram propostos nos quais FRD era resfriado antes da descarga da unidade de redução. No entanto, agora foi aceito que a eficiência energética melhorada ganha pela transferência a quente de FRD supera os problemas de engenharia, e os conceitos de processo atuais baseiam-se em transferência a quente. Embora existam características específicas de processo dos vários processos baseados em BOS, que refletem diferenças em engenharia e ênfase de processo por parte dos desenvolvedores, os conceitos básicos e projeto termoquímico dos processos são praticamente idênticos.
Conceitos de processo baseados em redução direta
Como o processo de redução DR baseado em gás natural tornou-se progressivamente menos atraente na maioria das localidades devido à disponibilidade e altos preços do gás natural, esforços foram direcionados para usar carvão não coquificável como fonte de gás redutor para operação de plantas DR. O processo DR ligado à gasificação de carvão foi considerado tecnicamente viável mas inviável devido aos seus altos custos de capital de gasificação de carvão. No entanto, este conceito foi levado adiante, e um melter-gasificador de design inovador foi proposto, ligado a um eixo de redução de tipo bastante convencional. O melter-gasificador tem leito fluidizado, alimentado com carvão e FRD do eixo de redução, com lanças de O₂ submersas no leito fluidizado. Carvão entrando no leito é desvolatilizado e o char remanescente forma o principal constituinte do leito fluidizado e o combustível para fusão do FRD.
Conceitos de processo baseados no coração do alto-forno
Vários projetos de processo foram propostos nos quais fusão e gasificação ocorrem em leito de coque, da mesma forma que o estágio final de fusão em um BF. Nestes projetos, O₂ e carvão são injetados em reator compactado com coque que também é alimentado com FRD. Ferro fundido e escória percolam através do coque para coletar no fundo do reator, e gases quentes deixam a zona de fusão através do leito de coque. O coque está presente para dar leito aberto no qual a fusão ocorre e do qual o gás pode escapar, mas o combustível principal é carvão não coquificável que é combustado com O₂. Neste conceito de processo, o objetivo é minimizar consumo de coque. Neste conceito, FRD também pode ser injetado na base do reator junto com carvão e O₂ ou alternativamente introduzido do topo da zona de reação com coque necessário para compensar coque consumido no reator. Um desenvolvimento adicional do conceito foi na direção de fazer o estágio de redução na parte superior do reator de fusão em vez de unidade de processo separada, dando processo contracorrente contínuo de redução por fusão oxi/carvão. Tal processo buscou aproximar-se dos altíssimos níveis de eficiência térmica e química dos quais o BF é capaz.
Conceitos de processo com entrada de energia elétrica
Estes conceitos foram base para vários processos. Usam eletricidade como fonte de calor e carvão ou outros hidrocarbonetos apenas como agentes redutores. A suposição básica é que com o tempo a geração de energia nuclear fornecerá energia elétrica abundante a custo muito baixo, e que combustíveis fósseis se tornarão progressivamente mais caros à medida que recursos se esgotam. Normalmente, estes conceitos empregam aquecimento elétrico para projetos de reator que em outros aspectos se assemelham aos empregados nos vários processos oxi/carvão. Estes conceitos reconhecem que as restrições termoquímicas impostas pelo sistema químico carbono/hidrogênio/oxigênio/ferro aplicam-se seja a fonte de calor combustão ou eletricidade.
Conceitos de processo empregando fornos de fusão elétrica com combustível fóssil como energia primária
Existem vários processos que usam fornos elétricos para fusão e redução final, e uso de combustíveis fósseis, geralmente carvões não coquificáveis, como fonte primária de energia. Sob estes conceitos, geralmente os combustíveis são introduzidos no estágio de redução e os gases de exaustão da redução, junto com outro calor residual gerado, são usados para gerar a energia elétrica usada na operação de fusão. Este tipo de design permite grau de desacoplamento das operações de redução e fusão, que não precisam ser estreitamente compatíveis, já que o processo pode sempre ser trazido ao equilíbrio por importação ou exportação de eletricidade de ou para a rede de distribuição. Em geral, estes processos transferem material parcialmente reduzido mais algum combustível (char) da unidade de redução para o fusor que também realiza redução final.
Baseado nos objetivos e conceitos acima, trabalho de desenvolvimento foi realizado para vários processos. Alguns destes processos são BSC, CIG, Hoogovens, Kobe, Krupp, Korf, BSC Oxy/Coal BF, Kawasaki, Pirogas, Plasmasmelt, Sumitomo, DSS, Combismelt, Elred, e Inred, etc. Alguns não sobreviveram após trabalho inicial em escala de laboratório. Alguns atingiram estágio de planta piloto e foram abandonados. Alguns destes esforços de desenvolvimento fundiram-se devido a grandes atividades de "fusão e aquisição" durante o período e o trabalho de desenvolvimento continuou com novos nomes para o processo. No entanto, o conhecimento adquirido durante estes trabalhos de desenvolvimento ajudou no desenvolvimento adicional dos processos SR para produção de ferro.
Nos últimos anos, cerca de vinte processos SR estiveram em desenvolvimento pelo mundo. O princípio básico de um processo SR é fundir minério de ferro pré-reduzido/sinter/pelotas com carvão não coquificável e O₂ ou ar quente em um reator. O objetivo de todos os processos SR é consumir a menor quantidade de carvão não coquificável e O₂ para tornar o processo eficiente em combustível.
Os processos SR para produção de ferro podem ser amplamente divididos em duas categorias: (i) processos utilizando carvão e eletricidade, e (ii) processos utilizando O₂ e carvão não coquificável.
Processos Utilizando Carvão e Eletricidade
Estes processos SR utilizam eletricidade como fonte de energia e carvão não coquificável como redutor. Baseado no número de estágios envolvidos, estes processos podem ser divididos principalmente em dois tipos: (i) processo de estágio único, e (ii) processo de dois estágios.
No processo de estágio único, o vaso reator é alimentado com minério de ferro a frio sem qualquer pré-redução e carvão não coquificável é usado como redutor. Neste processo, tanto redução quanto fusão ocorrem no fusor elétrico. Os gases de exaustão do fusor são usados para geração interna de eletricidade. O processo oferece maior flexibilidade comparado com qualquer outro processo oxi-carvão.
No caso de processo de dois estágios, o FRD produzido em uma unidade de redução é fundido no fusor elétrico. Os gases de exaustão da unidade de redução são usados para geração interna de eletricidade. O processo oferece maior flexibilidade comparado com outros processos oxi-carvão.
Os conceitos de processos de estágio único e dois estágios utilizando carvão e eletricidade são mostrados na Fig. 1.
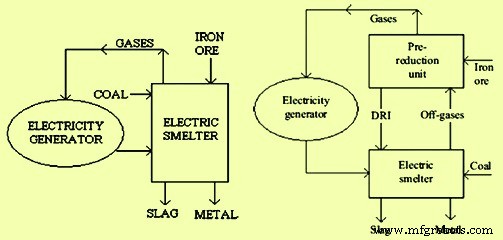
Fig. 1 Conceitos de processos de estágio único e dois estágios utilizando carvão e eletricidade
Processos Utilizando Oxigênio e Carvão
Estes processos SR utilizam combustão oxi-carvão como fonte de energia e também para propósito de redução. Baseado no número de estágios envolvidos (segundo seu projeto termoquímico), estes processos podem ser divididos em três tipos: (i) processo de estágio único, (ii) processo de dois estágios, e (iii) processo de três estágios.
Processo de estágio único
O processo de estágio único é o mais simples de todos os processos de banho de ferro e teoricamente representa os designs ideais onde ferro gusa é produzido em um único reator no qual tanto redução quanto fusão ocorrem. Neste processo, todas as reações metalúrgicas são realizadas em um único reator onde minério de ferro, carvão e O₂ são alimentados e os gases evoluídos do banho líquido são pós-combustados a grau muito alto (cerca de 75%) e a maior parte do calor é transferida de volta ao banho líquido. O reator é alimentado com carvão úmido e minério de ferro úmido sem qualquer pré-redução e, portanto, o processo tem alta necessidade de energia. A energia total é suprida pela combustão de carvão com O₂. Os requisitos de O₂ e carvão são altos devido às limitadas possibilidades disponíveis para utilização do gás redutor. Este processo SR é geralmente ineficiente e economicamente desvantajoso, a menos que créditos adequados sejam dados para a grande quantidade de gases de exaustão de alto valor (alta temperatura e alto potencial redutor). Controle adequado da escória espumante com potencial oxidante e altas características de fervura e erosão refratária são os dois outros problemas associados a este processo. As vantagens incluem baixo custo de capital, uso de minério de ferro e carvão não coquificável não preparados, e capacidade de aceitar minério e carvão de baixo teor. Processos Romelt e Ausmelt são exemplos deste processo SR. O conceito de processo SR de estágio único utilizando O₂ e carvão sem e com pós-combustão é mostrado na Fig. 2.
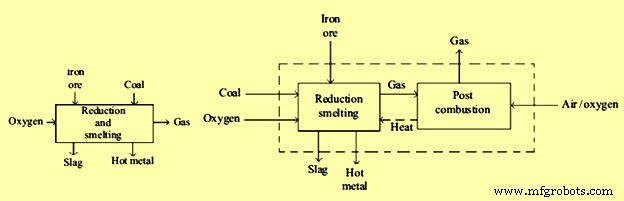
Fig. 2 Conceito de processo SR de estágio único utilizando O₂ e carvão sem e com pós-combustão
Processo de dois estágios
No processo de dois estágios, dois reatores separados para pré-redução e redução por fusão são usados. Os gases de exaustão do estágio de fusão são utilizados para pré-redução, que por sua vez reduz a necessidade de energia para redução final e fusão. Dependendo do grau de pré-redução e pós-combustão, estes processos podem ser divididos em dois grupos. No primeiro grupo, estão processos que têm alto grau de pré-redução e grau muito baixo de pós-combustão. Isso necessita controle rigoroso do processo de fusão onde a composição e quantidade dos gases de exaustão gerados são apenas suficientes para produzir FRD altamente metalizado. Processo Corex pertence a esta categoria. No segundo grupo, estão processos que têm baixo grau de pré-redução e alto grau de pós-combustão. Os óxidos de ferro pré-reduzidos a quente são geralmente carregados no reator de fusão junto com carvão não coquificável e O₂/ar pré-aquecido. Os gases evoluídos do banho líquido são pós-combustados por O₂/ar pré-aquecido dentro do fusor. O calor da pós-combustão é eficientemente transferido da fase gasosa para o banho líquido. Processos como HIsmelt, DIOS, AISI-DOE, etc., pertencem a este grupo. A eficiência do processo de dois estágios pode ser melhorada separando a zona de reação de gás da zona de fusão. Perda de calor ocorre porque os gases de exaustão do fusor precisam ser resfriados de 1600 °C a 800 °C antes de poderem ser usados para redução. No entanto, se carbono estiver presente na zona de reação de gás, ele pode ajudar a reduzir a temperatura do gás de escape devido às reações endotérmicas C + CO₂ = 2 CO, e C + H₂O = CO + H₂. O conceito de processo SR de dois estágios utilizando O₂ e carvão sem e com pós-combustão é mostrado na Fig. 3.
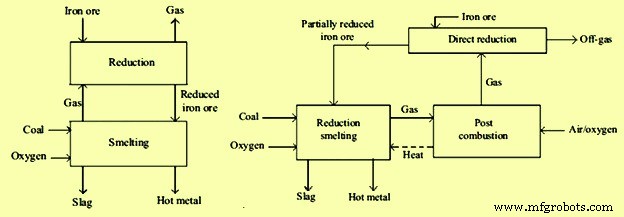
Fig. 3 Conceito de processo SR de dois estágios utilizando O₂ e carvão sem e com pós-combustão
Processo de três estágios
No processo de três estágios, um gasificador separado é acoplado com a unidade de fusão e a unidade de pré-redução para gasificar carvão produzindo CO, H₂, CH₄, etc. Este processo precisa de etapa adicional de gasificação/reformação entre reator de fusão e reator de pré-redução. A presença de carbono na zona de gasificação ajuda a reduzir a temperatura dos gases de escape do fusor sem perda de energia. O conceito de processo SR de três estágios utilizando O₂ e carvão é mostrado na Fig. 4.
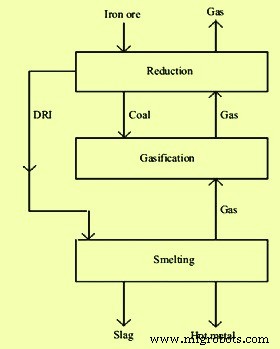
Fig. 4 Conceito de processo SR de três estágios utilizando O₂ e carvão
Vantagens do Processo SR
O processo SR tem muitas vantagens quanto a matérias-primas, custo de energia, custo de capital, economia de escala e compatibilidade ambiental. Estas vantagens incluem:
- Menor custo de investimento devido à menor escala econômica de operação comparado ao BF.
- Menor custo operacional principalmente devido ao uso de carvão não coquificável.
- Alta intensidade de fusão com alta produtividade devido a cinética de reação mais rápida e taxa de transporte aumentada devido à convecção. A capacidade de fusão específica é muito alta, pelo menos o dobro da capacidade de fusão específica em um BF. A utilização direta de finos de minério de ferro e finos de carvão é possível.
- Não há necessidade de carvão coquificável caro.
- O processo contribui para eliminação de sinterização/pelotização e coquificação. Devido a esta eliminação, há diminuição na necessidade de mão de obra e redução no custo operacional.
- O processo é ambientalmente amigável devido a menores emissões.
- O processo mantém qualidade de ferro gusa igual à obtida em BF.
- Controle melhorado sobre parâmetros de processo é possível.
- Flexibilidade disponível na seleção do projeto termoquímico.
- Processo de redução é mais rápido que BF.
- É possível reciclar estoques existentes, poeiras de planta, lodos e outros revertidos na medida do possível.
- O processo proporciona economia de energia melhorada utilizando gases de exaustão para geração de eletricidade. O processo SR produz gases de escape ricos, que podem ser usados para geração de eletricidade.
Limitações do Processo SR
- O processo consome grande quantidade de O₂, cuja geração precisa de alta quantidade de energia (cerca de 0,6 kWh por Nm³ de O₂).
- O processo gera grande quantidade de gás de exportação de alto poder calorífico (cerca de 2000 kcal/Nm³) e a viabilidade econômica do processo depende de sua utilização eficiente.
- O tamanho máximo de módulo de uma unidade de processo SR é limitado e pode não ser a melhor alternativa se grandes capacidades de produção de ferro forem necessárias na planta.
- Pré-redução de minério de ferro é necessidade para o processo.
- O processo precisa de pós-combustão altamente eficiente para atender ao requisito de energia do processo de fusão.
Processo de manufatura
- Prototipagem Rápida para Desenvolvimento de Produto: Um Guia Prático
- Projetando Fluxos de Trabalho de Processos: Harmonizando Talento Humano e Automação Robótica
- 6 Principais Tendências de Fabricação Moldando 2018
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- Beneficiamento de Minério de Ferro: Processos e Técnicas Principais
- Técnicas Avançadas de Forjamento de Metais: Processos e Aplicações
- Processos de Fundição de Metais: Do Metal Fundido às Peças Acabadas
- Escolhendo o Acordo CVA Ideal para Sua Empresa de Construção
- Como Escolher o Secador de Ar Comprimido Ideal para Seu Sistema