



Processo Romelt: Redução por Fusão Eficiente para Produção de Ferro Líquido
Processo Romelt para Produção de Ferro
O processo Romelt para produção de ferro é um processo de redução por fusão para produção de ferro gusa (ferro líquido). O processo foi desenvolvido pela Universidade Nacional de Ciência e Tecnologia "MISiS", Rússia (anteriormente conhecida como Instituto de Aço e Ligas de Moscou). O trabalho de desenvolvimento iniciou em 1978, quando um grupo de cientistas do MISiS liderado por Vladimir Roments começou a trabalhar no projeto deste processo. A primeira patente na Rússia foi obtida em 1979.
Uma planta piloto de produção com área de soleira de 20 m² e capacidade de 40.000 toneladas de ferro gusa por ano foi comissionada em 1985 nas Obras de Ferro e Aço de Novolipetsk (NLMK). A planta piloto foi projetada pelo Moscow Gipromez. O projeto do confiável forno Vanyukov foi tomado como protótipo para este novo método de fabricação de ferro gusa. O processo foi testado e dominado nesta planta piloto entre 1985 e 1998. Durante este período, quarenta e uma campanhas foram realizadas, cada uma incluindo partida e parada, com vazamento completo de ferro gusa e escória do forno. Mais de 40.000 toneladas de ferro gusa foram produzidas na planta piloto durante este período e usadas posteriormente em forno de oxigênio básico (BOF) para produção de aço.
Planta Industrial em Myanmar
A primeira planta industrial para produção de ferro gusa baseada na tecnologia Romelt está sendo construída em Myanmar. A planta foi projetada pelo Leningrad Gipromez e está sendo fornecida pela Tyazpromexport, subsidiária da Rostec. Esta planta tem capacidade de 200.000 toneladas por ano e baseia-se no processamento de minério de ferro sem beneficiamento do depósito de Pang Pet. Os depósitos de Pang Pet têm teor de Fe de até 29%. A planta usará carvão não coquificável dos campos de carvão de Kye Thee. A vista panorâmica da planta Romelt em Myanmar está na Fig. 1.
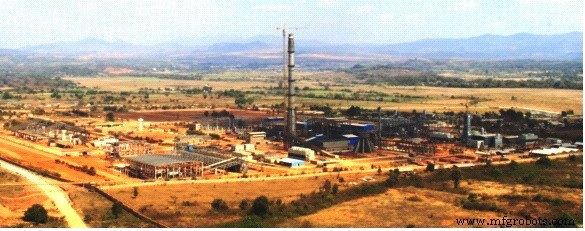
Fig. 1 Vista panorâmica da planta Romelt em Myanmar
Matérias-Primas e Características Especiais do Processo
A alimentação de óxido de ferro para um processo Romelt pode ser qualquer material contendo ferro, ex.: finos e concentrados de minério de ferro, poeiras e lodos de alto-forno e BOF, carepa de laminação, escórias contendo ferro, resíduos de escarificação e aparas, e pós de ferro, etc. Carvões não coquificáveis úmidos com 15% a 20% de matéria volátil e cerca de 8% a 10% de cinzas podem ser usados. As alimentações sólidas (carvão, óxidos de ferro e fundentes) são carregadas por gravidade no forno.
As características especiais do processo Romelt incluem: (i) flexibilidade para usar ampla gama de materiais contendo ferro, (ii) não há necessidade de preparação das matérias-primas, (iii) uso de carvão não coquificável como combustível e agente redutor, (iv) unidades de produção de suporte como fornos de coque e planta de sinterização não são necessárias, (v) tem capacidade de gerar energia suficiente para atender aos requisitos gerais da planta incluindo planta de oxigênio, (vi) reduz o custo do ferro gusa comparado à rota do alto-forno (BF), e (vii) pode ser usado para processamento de resíduos, caso em que o custo do ferro gusa é ainda mais reduzido.
Princípio do Processo
O processo Romelt é um processo de redução de ferro em fase líquida de estágio único. No processo, os materiais contendo ferro são alimentados ao banho de escória por gravidade e agitados por gás. Eles se dissolvem na escória. Óxidos de ferro são reduzidos da escória com ajuda de carbono do carvão, que também é alimentado por gravidade e soprado no banho. Para intensificar transferência de calor e massa, borbulhamento do banho de escória com gás oxidante, injetado sob a superfície da escória, é realizado. Gás contendo CO e H₂ evolui da escória fundida. O gás evoluído é combustado no topo. O calor desta pós-combustão fornece principalmente a energia térmica para as reações que ocorrem no banho de escória. Um elemento chave para o processo eficaz é a transferência ativa de calor entre a zona de pós-combustão e o banho de escória.
Descrição do Processo
O processo Romelt emprega tecnologia de redução por fusão de estágio único para produção de ferro gusa. O processo utiliza carvão não coquificável para redução de óxidos de ferro de minérios e materiais de resíduo. O esquema do processo é mostrado na Fig. 2.
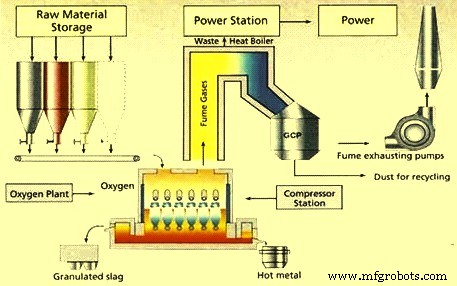
Fig. 2 Esquema do processo Romelt
Materiais contendo ferro, carvão e fundente são alimentados, usando tremonhas de pesagem, dos silos relevantes para o transportador comum. O carregamento no forno é realizado através da abertura no teto do forno. Mistura preliminar dos materiais de carga não é necessária, pois os materiais após o carregamento vão diretamente para o banho de escória devido à sua agitação intensiva. Arranjos de eclusa, usados em unidades para outros processos que operam sob pressão, não são necessários no forno Romelt. O espaço de trabalho do forno Romelt está sob pressão negativa de 1 a 5 mm de coluna d'água, garantida por ventilador de exaustão induzida. A vista esquemática do forno de fusão do forno Romelt é mostrada na Fig. 3.
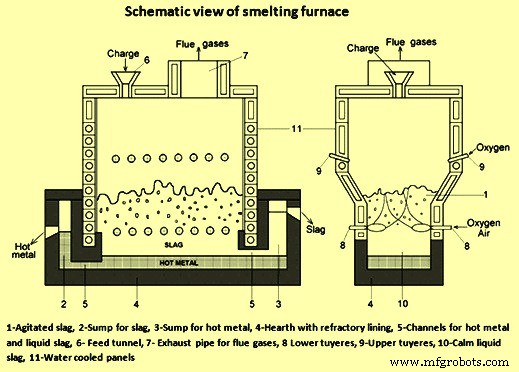
Fig. 3 Vista esquemática do forno Romelt
O banho de escória líquido é soprado com oxigênio ou mistura oxigênio-ar através dos tuyeres inferiores localizados abaixo da camada de escória. Os tuyeres têm estrutura simples e são confiáveis em operação. Eles asseguram a agitação necessária do banho de escória. Carvão não coquificável presente na escória líquida agitada reduz óxidos de ferro presentes na carga de minério. Ferro líquido produzido pela redução de óxidos de ferro torna-se enriquecido em carbono. Gotas de ferro líquido movem-se em direção à soleira do forno devido à gravidade.
Existem três zonas no forno de fusão: (i) zona de escória agitada - onde todas as reações ocorrem, (ii) fundo da soleira onde o ferro gusa produzido se acumula, e (iii) zona de escória calma situada entre a primeira e segunda zona. A segunda e terceira zonas precisam ter capacidades suficientes para acomodar o ferro gusa e escória produzidos.
Duas câmaras revestidas (sumps) estão situadas cada uma em uma das extremidades do forno. São usadas para vazamento separado de ferro gusa e escória líquida. Os sumps são conectados ao espaço de trabalho por canais de alturas diferentes. Isso assegura transporte separado de ferro gusa e escória líquida para os sumps de metal e escória. Existem furos de vazamento para vazamento de ferro gusa e escória líquida, localizados em alturas diferentes. Este arranjo assegura vazamento contínuo e livre dos produtos líquidos (ferro gusa e escória) na velocidade que corresponde à capacidade do forno.
No banho de escória, o calor necessário para fusão e redução dos materiais de carga é maior que o calor disponível devido à queima de carbono do carvão não coquificável em CO próximo aos tuyeres inferiores. Assim, a característica principal do processo é a pós-combustão de CO, H₂ e matéria volátil do carvão evoluindo do banho pelo oxigênio soprado através dos tuyeres superiores. A pós-combustão dos gases a CO₂ e H₂O fornece calor adicional ao banho de escória necessário para manter o processamento das matérias-primas.
O coração e a parte inferior do banho do forno, que contêm permanentemente ferro gusa e escória líquida calma, são revestidos com tijolos refratários. Nesta zona, o revestimento refratário está sob condições favoráveis consistindo de temperatura adequada e natureza não oxidante da atmosfera. Na zona de escória agitada, as paredes do forno são construídas com painéis refrigerados a água feitos de cobre. Formação de revestimento de escória (scull) sobre eles reduz perdas de calor e remove a possibilidade de seu desgaste. Isso também evita desgaste do revestimento nos locais de ataque mais agressivo da emulsão gás-escória-metal. Acima do banho de escória, as paredes são feitas de painéis refrigerados a água de aço. O teto do forno também é refrigerado a água.
Após a pós-combustão, gases a temperatura de até 1700 °C fluem através do tubo de exaustão refrigerado a água para a caldeira de recuperação de calor. Lá, os gases são queimados completamente com entrada de ar natural e resfriados a 250-300 °C. Uma vez recuperada a energia e o gás resfriado, ele é limpo no sistema de limpeza de gás e dessulfurizado antes de ser descarregado na atmosfera pela chaminé. Geração de poeira de chaminé do forno Romelt medida no tubo de exaustão é de cerca de 3% em média do peso dos materiais carregados.
Comportamento do Carvão no Banho de Escória
Independentemente do mecanismo de redução, o carvão é a única fonte de agente redutor no processo. Não há limitações principiais na gama de carvão usado para rodar o processo sob condições normais. Qualquer um dos carvões com diferentes teores de carbono fixo, cinzas e matéria volátil pode ser usado como agente redutor. No entanto, os consumos específicos de carvão e oxigênio dependem muito da composição do carvão usado.
O carvão úmido não preparado no processo Romelt cai de cima no banho de escória. A matéria volátil é gerada no banho de escória e tem influência estimulante no progresso do processo. Tanto o balanço de massa quanto o balanço de calor do processo dependem de como e em que forma a matéria volátil é gerada e o papel que ela desempenha na ocorrência do processo principal no forno. Por isso, o comportamento da matéria volátil do carvão é um dos pontos mais críticos para o processo Romelt, independentemente do grau do carvão usado.
A taxa de carvão no processo Romelt consiste em duas partes: (i) consumo de carvão necessário para reação com oxigênio injetado nos tuyeres inferiores para produzir CO, e (ii) consumo de carvão necessário para redução de óxidos. Deficiência de carvão pode ser razão para aumento do potencial oxidante do banho de escória, o que pode levar a fervura descontrolada do mesmo. No entanto, taxa excessiva de carvão, além de aumentar o custo de produção de ferro gusa, também deteriora as condições térmicas dentro do forno Romelt.
Geralmente parece que a quantidade necessária de carvão depende apenas do teor de carbono fixo no carvão. No entanto, no forno Romelt a matéria volátil também participa parcialmente nos processos que ocorrem no banho de escória líquido. H₂, CO e N₂ da matéria volátil não sofrem alterações no banho de escória, pois estes gases evoluem do carvão para produzir a fase gasosa. No entanto, CH₄ e CO₂ da matéria volátil participam nas reações químicas conforme as equações CH₄ = C + 2H₂ e CO₂ + C = 2CO. Se a quantidade de CO₂ é pequena e a de metano (CH₄) é substancial, estas transformações químicas levam à disponibilidade de quantidade adicional de carbono para redução de óxidos. Carbono produzido pela decomposição do metano é finamente disperso e altamente ativo e melhora a cinética das reações de redução.
No processo Romelt, carvão úmido com teor de umidade de cerca de 10% a 12% é usado. No forno, esta umidade evapora e decompõe-se parcialmente conforme a equação H₂O + C = CO + H₂. Isso necessita necessidade de carbono adicional para prosseguir com a reação de decomposição da água para produção de gás de água consistindo de CO e H₂.
Todas as três reações - decomposição de metano, redução de CO₂ a CO, e decomposição de água - ocorrem no banho de escória simultaneamente.
Aspectos Químicos e Metalúrgicos do Processo
A maior parte do processo de redução ocorre na zona de escória agitada. Oxigênio ou mistura de oxigênio e ar é soprado através dos tuyeres inferiores para produzir banho altamente agitado. A alimentação de matérias-primas cai na escória agitada onde fusão e redução ocorrem. O banho de escória é mantido a cerca de 1400 °C a 1500 °C. Carvão não coquificável atua tanto como redutor quanto como fonte de combustível nesta zona. As seguintes reações ocorrem na zona de escória agitada:
- Redução de óxidos de ferro: x C + FeOₓ = x CO + Fe
- Gasificação de carbono: 2 C + O₂ = 2CO
- Craqueamento de matéria volátil no carvão: 2 CₓHᵧ = 2x C + y H₂
- Redução de água: H₂O + C = CO + H₂
O ferro reduzido forma pequenas gotas que coalescem e se separam da escória movendo-se para o coração do forno abaixo da zona de escória calma devido à sua maior densidade. Interação entre o metal e a escória nas zonas de escória agitada e calma permite que o metal seja refinado através da partição de elementos menores entre as fases.
Gases gerados no banho, predominantemente CO e H₂, entram na zona de combustão. Aqui os gases reagem com o oxigênio soprado através dos tuyeres superiores e liberam energia que é usada para as reações de fusão. As reações que ocorrem na zona de combustão são:
- Pós-combustão: CO + O₂ = CO₂ e 2 H₂ + O₂ = 2 H₂O
- Combustão de matéria volátil do carvão: 4 CₓHᵧ + (4x+y) O₂ = 4x CO₂ + 2y H₂O
A energia liberada das reações de combustão é transferida de volta ao banho. A transferência de calor é aprimorada pelo alto grau de turbulência gerado no banho de escória pelos tuyeres inferiores. O gás de escape é apenas parcialmente combustado no forno, o que permite recuperação adicional de energia em um sistema convencional de caldeira de recuperação de calor.
O processo Romelt baseia-se principalmente na redução em fase líquida do ferro. Portanto, o processo tem melhor balanço dos aspectos químicos e energéticos dos dois estágios de redução: fase sólida e fase líquida. No processo Romelt, grande parte do aquecimento e redução é transferida para o estágio de fase líquida.
A redução de ferro de seus óxidos na escória é realizada por partículas de carvão e por carbono dissolvido em inclusões metálicas na escória. Existem duas formas que indicam o envolvimento do carvão na redução de óxidos de ferro no forno:
- Redução ocorrendo na superfície de bolhas de gás que contêm partículas de carvão. O papel destas partículas é regenerar a atmosfera redutora nas bolhas (as condições termodinâmicas existentes no processo tornam difícil para bolhas de gás que não contêm partículas de carvão reduzir óxidos de ferro).
- Redução ocorrendo com partículas de carvão em contato direto aleatório com a escória. Aqui, a redução ocorre sob condições similares às que existem quando o ferro é reduzido por material portador de carbono em rotação e bolhas de gás são forçosamente removidas da superfície do material.
A redução no forno Romelt ocorre: (i) quando partículas de carvão estão em contato direto com a escória (60% a 80%), (ii) quando carbono está em contato direto com gotas de metal (10% a 15%), e (iii) na interface "gás-escória" (10% a 25%). Tipicamente, 85% a 90% do ferro é reduzido com participação direta das partículas de carvão. Isso diferencia a redução em fase líquida que ocorre no processo Romelt de outros processos de redução por fusão em que carbono dissolvido no metal desempenha papel substancial (DIOS) ou papel principal (HIsmelt) na operação de redução.
No processo Romelt, existem certos valores ótimos para o teor de partículas de carvão no banho de escória, embora este parâmetro possa variar dentro de ampla faixa de valores. O forno Romelt não pode ser sobrecarregado ou subcarregado com carvão. Carregamento de quantidade subótima de carvão leva a superoxidação da escória fundida e sua espuma incontrolável. Assim, carvão em excesso da quantidade calculada é frequentemente carregado no forno para prevenir superoxidação, e isso ajuda às vezes na estabilização do processo. No entanto, há limite para a quantidade excessiva de partículas de carvão na escória. Este limite também pode causar disrupções no processo como diminuição da temperatura do banho de escória, aumento do teor de óxidos de ferro na escória, redução no grau de combustão secundária dos gases de saída, e liberação de mais calor na caldeira de recuperação de calor.
Alimentação de oxigênio adicional no forno não promove combustão secundária porque o oxigênio não reage completamente com o carvão flutuando na superfície da escória. Esta camada densa de carvão é formada como resultado de sobrecarga de carvão ou subcarga do material portador de óxido. A presença da camada suprime pulverização e adesão da escória às paredes, o que afeta adversamente a transferência de calor da zona de combustão primária de gás para o banho de escória, já que a transferência de calor ocorre principalmente através de gotas de escória e filme de escória que escorre pelas paredes na zona de combustão secundária.
Vê-se que em um forno Romelt, se o teor de carvão da camada superficial da escória é de cerca de 20% a 30%, o processo transita para um regime indesejável no qual o carvão bloqueia a transferência de calor da zona de combustão secundária para o banho. A ocorrência deste regime depende não apenas da quantidade e composição do carvão acumulado na escória, mas também da taxa de circulação turbulenta da escória, já que esta turbulência determina a eficiência com que o carvão é misturado com outros componentes da escória fundida.
Características do Produto e Consumos Específicos
Análise típica de ferro gusa do processo Romelt consiste em carbono - 4,5%, silício - 0,1%, manganês - 0,08%, enxofre - 0,05%, e fósforo - 0,1%.
Análise típica de escória do processo Romelt consiste em CaO - 39%, MgO - 7%, SiO₂ - 36%, Al₂O₃ - 11%, FeO - 3,0%, MnO - 3%, TiO₂ - 0,1%, e S - 0,04%.
Consumos específicos típicos por tonelada de ferro gusa são de cerca de 940 kg a 1200 kg de carvão não coquificável seco, e 750 Nm³ a 850 Nm³ de oxigênio.
Vantagens do Processo Romelt
- Baixo custo de capital devido à operação a baixa pressão e uso de equipamentos auxiliares convencionais.
- Não requer coque ou carvões coquificáveis, logo menor custo operacional.
- Pode processar qualquer material contendo ferro incluindo resíduos metalúrgicos, sem qualquer pré-tratamento.
- Não requer aglomeração de óxido de ferro.
- Alta taxa de recuperação de ferro.
- Permite estabelecimento de fonte eficaz de ferro gusa em pequena escala para plantas menores.
- Amigável ao meio ambiente devido à eliminação de fornos de coque e plantas de aglomeração (sinterização e pelotização).
Processo de manufatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- ITMK 3: Processo Ecológico da Kobe Steel para Produção de Pepitas de Ferro
- HIsmelt: Fundição Direta Avançada para Produção de Ferro Líquido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- FASTMET e FASTMELT: Tecnologias Avançadas de Redução de Ferro para Produção Eficiente de Metal
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Visão Abrangente das Técnicas de Fabricação de Aço
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção