



Processos de Fundição de Metais: Do Metal Fundido às Peças Acabadas
A fundição de metais é um processo de fabricação de materiais feitos de metais. É um processo de conformação para a conformação de metais líquidos quentes. É a rota mais simples e direta para um produto de forma quase final (near net shape), e frequentemente a menos cara. É um processo no qual metal líquido é vazado em um molde, que contém uma cavidade oca da forma desejada, e então permitido esfriar e solidificar. A peça solidificada também é conhecida como uma fundição, que é ejetada ou removida do molde para completar o processo. Fundição é muito frequentemente usada para fazer formas complexas que são difíceis ou antieconômicas de fazer por outros métodos.
Os processos para a fundição de metais (Fig. 1) têm duas subdivisões distintas: (i) fundição em molde não-descartável, e (ii) fundição em molde descartável. É ainda subdividido pelo material do molde, como areia ou metal, e método de vazamento, como gravidade, vácuo ou baixa pressão.
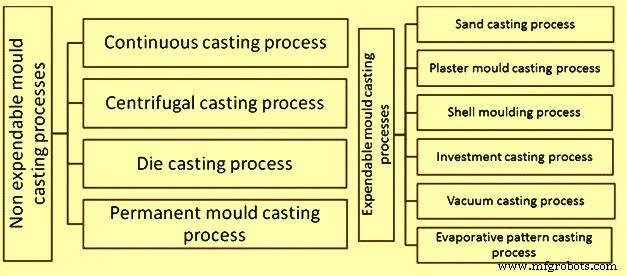
Processos de Fundição em Molde Não-Descartável
Fundição em molde não-descartável é um processo de fundição no qual o molde não precisa ser reformado após cada ciclo de produção. A fundição em molde não-descartável é uma técnica de fundição que tem pelo menos 4 processos de fundição distintos. Estes são: (i) fundição contínua, (ii) fundição centrífuga, (iii) fundição sob pressão (die casting), e (iv) fundição em molde permanente. Esta forma de fundição também resulta em repetibilidade melhorada nas peças produzidas e entrega fundição de forma quase final.
Processo de Fundição Contínua
A fundição contínua de metais pode ser definida como um processo refinado de fundição para produção contínua em alto volume de formas de metal com seção transversal constante. Durante o processo, o vazamento de metal líquido ocorre em um molde de cobre de extremidade aberta, refrigerado a água. Isso permite a formação de uma pele de metal sólido acima do centro "ainda líquido". O metal líquido na fundição contínua solidifica gradualmente do exterior para o centro. Após a solidificação inicial, o fio (strand), como é frequentemente chamado, é continuamente retirado do molde. Comprimento predeterminado do fio é cortado por cisalhamento mecânico ou tochas oxi-combustível viajantes e transferido para processos de conformação adicionais, ou para armazenamento intermediário. Tamanhos de fundição podem variar de placa (slab), placa fina (thin slab), tira (strip), blume (bloom) ou tarugo (billet). A fundição contínua é normalmente usada onde o requisito é uma produção contínua de um produto padrão, e também qualidade aumentada do produto final. É amplamente usada devido à sua custo-efetividade. Os metais que são fundidos continuamente são aço, alumínio, cobre e chumbo.
Processo de Fundição Centrífuga
A fundição centrífuga foi inventada por Alfred Krupp, que a usou para fabricar pneus de aço fundido para rodas ferroviárias em 1852. Neste processo, metal líquido é vazado no molde e permitido solidificar enquanto o molde está rotacionando. Metal é vazado no centro do molde em seu eixo de rotação. Devido à força centrífuga, o metal líquido é lançado para fora em direção à periferia.
A fundição centrífuga usa um molde permanente que é continuamente rotacionado sobre seu eixo a altas velocidades variando de 300 rpm (rotações por minuto) a 3000 rpm enquanto o metal líquido é vazado. Forças centrífugas causam o metal a ser lançado em direção ao interior das paredes do molde, onde solidifica após resfriamento. Peças fundidas por este método têm uma microestrutura de grão fino em direção ao diâmetro externo devido ao efeito de resfriamento na superfície do molde. Microestrutura de grão mais fino na superfície externa torna a peça fundida resistente à corrosão atmosférica e, portanto, este método tem sido usado para fabricar tubos. Como o metal é mais pesado que impurezas, a maioria das impurezas e inclusões estão mais próximas ao diâmetro interno e podem ser usinadas. O acabamento superficial ao longo do diâmetro interno também é muito pior que ao longo da superfície externa.
Máquinas de fundição centrífuga podem ser com eixo horizontal ou vertical. Máquinas de eixo horizontal são preferidas para cilindros longos e finos, enquanto as verticais para anéis. Na fundição centrífuga, as fundições são solidificadas do exterior primeiro. Este aspecto é usado para incentivar a solidificação direcional da fundição, e assim fornecer propriedades metalúrgicas úteis a ela. Às vezes, as camadas interna e externa são descartadas e apenas a porção colunar intermediária é usada.
Processo de Fundição sob Pressão (Die Casting)
Fundição sob pressão é um processo de fundição de metal caracterizado pela injeção de metal líquido sob alta pressão em uma cavidade de molde. A cavidade do molde é criada usando duas matrizes endurecidas feitas de aço para ferramentas. Estas matrizes são usinadas em forma e funcionam similarmente a um molde de injeção durante o processo. A maioria das fundições sob pressão são feitas de especificamente zinco, cobre, alumínio, magnésio, chumbo, peltre (liga de estanho, cobre e antimônio) e ligas base estanho. Fundições sob pressão de metal ferroso também são possíveis.
Dependendo do tipo de metal/liga sendo fundido, ou uma máquina de câmara quente ou câmara fria é usada. Em um processo de câmara quente (usado para ligas de zinco e magnésio), a câmara de pressão conectada à cavidade da matriz é preenchida permanentemente com o metal líquido. O ciclo básico de operação inclui: (i) a matriz é fechada e o cilindro pescoço de ganso é preenchido com metal líquido, (ii) o êmbolo empurra o metal líquido através da passagem do pescoço de ganso e bocal e para a cavidade da matriz onde o metal é mantido sob pressão até solidificar, (iii) a matriz abre e os núcleos, se houver, são retraídos, a fundição permanece na matriz ejetora, o êmbolo retorna, puxando o metal líquido de volta através do bocal e pescoço de ganso e (iv) os pinos ejetores empurram a fundição para fora da matriz ejetora. À medida que o êmbolo descobre o furo de entrada, o metal líquido reabastece o cilindro do pescoço de ganso. O processo de câmara quente é usado para metais que: (i) têm pontos de fusão baixos e (ii) não formam liga com o material da matriz, aço. Exemplos são estanho, zinco e chumbo.
Em um processo de câmara fria, o metal líquido é vazado na câmara fria em cada ciclo. O ciclo de operação consiste em: (i) a matriz é fechada e o metal líquido é vazado na câmara do cilindro frio, (ii) o êmbolo empurra o metal líquido na cavidade da matriz onde o metal é mantido sob alta pressão até solidificar, (iii) a matriz abre e o êmbolo segue para empurrar o slug solidificado do cilindro, se houver núcleos, eles são retraídos para longe, e (iv) os pinos ejetores empurram a fundição para fora da matriz ejetora e o êmbolo retorna à posição original. Este processo é particularmente útil para metais de alto ponto de fusão, como alumínio e cobre (e suas ligas).
Há grandes custos de capital envolvidos devido ao equipamento de fundição e às matrizes de metal e isso tende a limitar o processo a produção de alto volume. A fabricação de peças usando fundição sob pressão é relativamente simples, envolvendo apenas quatro etapas principais, o que mantém o custo incremental por item baixo. É especialmente adequado para uma grande quantidade de fundições de pequeno a médio porte. Por causa disso, a fundição sob pressão produz mais fundições que qualquer outro processo de fundição.
Fundições sob pressão têm duas variantes: (i) fundição sob pressão livre de poros (pore free die casting), que é usada para eliminar defeitos de porosidade de gás, e (ii) fundição sob pressão de injeção direta (direct injection die casting), que é usada com fundições de zinco para reduzir sucata e aumentar rendimento.
O método de fundição sob pressão é usado onde peças mais finas são necessárias. É especialmente adequado para aplicações onde muitas peças de pequeno a médio porte são necessárias com bom detalhe, qualidade de superfície fina e consistência dimensional.
Fundição de metal semi-sólido (SSM) é um processo modificado de fundição sob pressão que reduz ou elimina a porosidade residual presente normalmente em muitas fundições sob pressão. Em vez de usar metal líquido como material de alimentação, a fundição SSM usa um material de alimentação de viscosidade mais alta que é parcialmente sólido e parcialmente líquido. Uma máquina de fundição sob pressão modificada é usada para injetar a pasta semi-sólida em matrizes de aço endurecido reutilizáveis. A alta viscosidade do metal semi-sólido, junto com o uso de condições controladas de enchimento da matriz, garante que o metal semi-sólido preencha a matriz de forma não turbulenta, de modo que a porosidade prejudicial possa ser essencialmente eliminada. Fundições SSM são usadas comercialmente principalmente para ligas de alumínio e magnésio. Estas fundições podem ser tratadas termicamente aos temperos T4, T5 ou T6. A combinação de tratamento térmico, taxas de resfriamento rápidas (do uso de matrizes de aço não revestidas) e porosidade mínima proporciona excelentes combinações de resistência e ductilidade. Outras vantagens da fundição SSM incluem a capacidade de produzir peças de forma complexa, forma final (net shape), estanqueidade à pressão, tolerâncias dimensionais apertadas e a capacidade de fundir paredes finas.
Processo de Fundição em Molde Permanente
Fundição em molde permanente é um processo de fundição de metal que emprega moldes reutilizáveis (moldes permanentes), geralmente feitos de metal. O processo mais comum usa gravidade para encher o molde. No entanto, pressão de gás ou vácuo também são usados. Uma variação no processo típico de fundição por gravidade, chamada fundição por escorrimento (slush casting), produz fundições ocas. Metais de fundição comuns são alumínio, magnésio e ligas de cobre. Outros materiais incluem estanho, zinco e ligas de chumbo. Ferro e aço também são fundidos em moldes de grafite. Moldes permanentes, embora durem mais que uma fundição, ainda têm uma vida limitada antes de desgastar.
Aqui, as duas metades do molde são feitas de metal, geralmente ferro fundido cinzento, aço ou ligas refratárias. A cavidade, incluindo o sistema de canais e alimentação, são usinadas nas metades do molde. Para peças ocas, ou núcleos permanentes (feitos de metal) ou ligados a areia são normalmente usados, dependendo se o núcleo pode ser extraído da peça sem dano após a fundição. A superfície do molde é revestida com argila ou outro material refratário duro para melhoria na vida do molde. Antes da moldagem, a superfície é coberta com um spray de grafite ou sílica, que atua como lubrificante. Isso tem dois propósitos: (i) melhora o fluxo do metal líquido, e (ii) permite que a peça fundida seja retirada do molde mais facilmente. O processo pode ser automatizado, e portanto rende altas taxas de produção. Também produz tolerância e acabamento superficial muito bons.
Moldes para o processo de fundição consistem de duas metades. Moldes de fundição são geralmente formados de ferro fundido cinzento porque tem sobre a melhor resistência à fadiga térmica, mas outros materiais incluem aço, bronze e grafite. Estes metais são escolhidos por causa de sua resistência à erosão e fadiga térmica. Eles geralmente não são muito complexos porque o molde não oferece colapsibilidade para compensar a contração. Em vez disso, o molde é aberto assim que a fundição solidifica, o que previne trincas a quente (hot tears). Núcleos podem ser usados e são geralmente feitos de areia ou metal. O molde é aquecido antes do primeiro ciclo de fundição e então usado continuamente a fim de manter uma temperatura o mais uniforme possível durante os ciclos. Isso diminui a fadiga térmica, facilita o fluxo de metal e ajuda a controlar a taxa de resfriamento do metal de fundição. A ventilação geralmente ocorre através da fenda leve entre as duas metades do molde, mas se isso não for suficiente, então furos de ventilação muito pequenos são usados. Eles são pequenos o suficiente para deixar o ar escapar, mas não o metal líquido. Um alimentador (riser) também é usado para compensar a contração. Isso geralmente limita o rendimento a menos de 60%. Ejetores mecânicos na forma de pinos são usados quando revestimentos não são suficientes para remover as fundições dos moldes. Estes pinos são colocados por todo o molde e geralmente deixam pequenas impressões redondas na fundição.
Os quatro principais tipos de fundição em molde permanente são: (i) gravidade, (ii) escorrimento (slush), (iii) baixa pressão, e (iv) vácuo.
O processo de gravidade começa pré-aquecendo o molde a 150°C a 200°C para facilitar o fluxo e reduzir dano térmico à fundição. A cavidade do molde é então revestida com material refratário ou uma lavagem de molde, que previne a fundição de grudar no molde e prolonga a vida do molde. Quaisquer núcleos de areia ou metal são então instalados e o molde é fechado. Metal líquido é então vazado no molde. Logo após a solidificação, o molde é aberto e a fundição é removida para reduzir chances de trincas a quente. O processo é então reiniciado, mas o pré-aquecimento não é requerido porque o calor da fundição anterior é adequado e o revestimento refratário geralmente dura várias fundições. O metal é vazado na temperatura prática mais baixa a fim de minimizar trincas e porosidade.
O processo de fundição por escorrimento é uma variação da fundição em molde permanente para criar uma fundição oca. No processo, o metal líquido é vazado no molde e permitido resfriar até que uma casca de material se forme no molde. O metal líquido restante é então vazado para fora para deixar uma casca oca. A fundição resultante tem bom detalhe de superfície, mas a espessura da parede pode variar. O processo é geralmente usado para metais de baixo ponto de fusão. Usa menos material que fundição sólida, e resulta em um produto mais leve e menos caro. Figuras fundidas ocas geralmente têm um pequeno furo onde o líquido excedente foi vazado para fora. Similarmente, um processo chamado 'slush moulding' é usado na fabricação de painéis termoplásticos automotivos, onde uma resina líquida é vazada em um molde oco quente e uma pele viscosa se forma e então o escorrimento excedente é drenado, o molde é resfriado, e o produto moldado é retirado.
A fundição em molde permanente de baixa pressão usa um gás a baixa pressão, geralmente entre 20 kPa a 100 kPa, para empurrar o metal líquido na cavidade do molde. A pressão é aplicada ao topo da poça de líquido, o que força o metal líquido a subir por um tubo de vazamento refratário e finalmente no fundo do molde. O tubo de vazamento estende-se ao fundo do cadinho, de modo que o metal líquido sendo empurrado no molde é muito limpo. Nenhum alimentador é requerido porque a pressão aplicada força o metal líquido a entrar para compensar a contração. Rendimentos são normalmente mais de 85% porque não há alimentador e qualquer metal no tubo de vazamento apenas cai de volta no cadinho para reuso. A vasta maioria das fundições em molde permanente de baixa pressão são de alumínio e magnésio, mas algumas são ligas de cobre. Vantagens incluem muito pouca turbulência ao encher o molde por causa da pressão constante, que minimiza porosidade de gás e formação de escória. Propriedades mecânicas são cerca de 5% melhores que fundições em molde permanente por gravidade. A desvantagem é que os tempos de ciclo são mais longos que fundições em molde permanente por gravidade.
A fundição em molde permanente a vácuo retém todas as vantagens da fundição em molde permanente de baixa pressão, mais os gases dissolvidos no metal líquido são minimizados e a limpeza do metal líquido é ainda melhor. O processo pode lidar com perfis de paredes finas e dá acabamento superficial muito bom. Propriedades mecânicas são normalmente 10% a 15% melhores que fundições em molde permanente por gravidade.
Processos de Fundição em Molde Descartável
Fundição em molde descartável é uma classificação genérica que inclui fundições em molde de areia, plástico, casca (shell), gesso e investimento (técnica de cera perdida). Este método de fundição em molde envolve o uso de moldes temporários, não-reutilizáveis.
Processo de Fundição em Areia
Processo de fundição em areia, também conhecido como processo de fundição em molde de areia, é um dos tipos de fundição mais populares e simples. O processo usa areia como material do molde. Tem sido usado há séculos. A fundição em areia permite lotes menores que fundição em molde permanente e a baixo custo. A fundição em areia permite que a maioria dos metais seja fundida dependendo do tipo de areia usada para os moldes. Fundições em areia são produzidas em oficinas especializadas conhecidas como fundições. Mais de 70% de todas as fundições de metal são produzidas via processo de fundição em areia.
Areia para fundição é relativamente barata e suficientemente refratária mesmo para a produção de fundição de aço. Além da areia, um agente aglutinante adequado (geralmente argila) é misturado ou ocorre com a areia. A mistura é umedecida, tipicamente com água, mas às vezes com outras substâncias, para desenvolver a resistência e plasticidade da argila e tornar o agregado adequado para moldagem. A areia é tipicamente contida em um sistema de quadros ou caixas de molde. As cavidades do molde e o sistema de alimentação são criados pela compactação da areia ao redor de modelos que são esculpidos diretamente na areia.
A fundição em areia requer um tempo de preparação de dias, ou até semanas às vezes, para produção em altas taxas de saída (1–20 peças/hora-molde) e é insuperável para produção de peças grandes. Areia verde (úmida) tem praticamente nenhum limite de peso da peça, enquanto areia seca tem um limite prático de massa da peça variando de 2.300 kg a 2.700 kg. Peso mínimo da peça varia de 0,075 kg a 0,1 kg. A areia é ligada junto usando argilas, aglutinantes químicos, ou óleos polimerizados (como óleo de motor). Areia pode ser reciclada muitas vezes na maioria das operações e requer pouca manutenção.
A fundição em areia usa areia natural ou sintética (areia de lago) que é principalmente material refratário chamado sílica (SiO₂). Os grãos de areia devem ser pequenos o suficiente para que possam ser compactados densamente e grandes o suficiente para permitir que gases formados durante o vazamento do metal escapem através dos poros. Moldes de tamanho maior usam areia verde (mistura de areia, argila e um pouco de água). Areia pode ser reutilizada, e metal excedente vazado é cortado e reutilizado também. O molde de areia típico é feito de duas partes, a metade superior é chamada de cope, e a parte inferior é o drag. O líquido flui para o espaço entre as duas partes, chamado de cavidade do molde. A geometria da cavidade é criada pelo uso de uma forma de madeira, chamada de modelo. A forma do modelo é (quase) idêntica à forma da peça a ser fundida. Há uma cavidade em forma de funil. O topo do funil é o copo de vazamento enquanto o pescoço em forma de tubo do funil é a canaleta (sprue). O metal líquido é vazado no copo de vazamento, e flui pela canaleta. Os canais (runners) são canais horizontais ocos que conectam o fundo da canaleta à cavidade do molde. A região onde qualquer canal se junta com a cavidade é chamada de porta (gate). Algumas cavidades extras são feitas conectando-se à superfície superior do molde. Metal líquido excedente vazado no molde flui para estas cavidades, chamadas alimentadores (risers). Eles atuam como reservatórios. À medida que o metal solidifica dentro da cavidade, ele contrai, e o metal extra dos alimentadores flui de volta para baixo para evitar furos na peça fundida. Ventilações (vents) são furos estreitos conectando a cavidade à atmosfera para permitir que gases e o ar na cavidade escapem. Núcleos (cores) são inseridos para criar superfícies internas das peças fundidas. Isso é necessário já que muitas peças fundidas têm furos internos (peças ocas), ou outras cavidades em sua forma que não são diretamente acessíveis de nenhuma das peças do molde. Núcleos são feitos assando areia com algum aglutinante para que possam reter sua forma quando manuseados. O molde é montado colocando o núcleo na cavidade do drag, e então colocando o cope por cima. O molde após a montagem é travado. Após a fundição ser feita, a areia é sacudida, e o núcleo é puxado para fora e geralmente quebrado.
Processo de Fundição em Molde de Gesso
Processo de fundição em molde de gesso é similar à fundição em areia, exceto que gesso de Paris (gipsita, CaSO₄) é substituído por areia como material do molde. O gesso não é gesso de Paris puro, mas tem aditivos para melhorar resistência verde, resistência seca, permeabilidade e fundibilidade. Por exemplo, talco ou óxido de magnésio é adicionado para prevenir trincas e reduzir tempo de pega. Adição de cal e cimento limitam expansão durante a queima, enquanto adição de fibras de vidro aumenta a resistência. Areia pode ser usada como material de enchimento. A proporção de ingredientes é 70% a 80% gipsita e 20% a 30% aditivos.
Gesso de Paris é um pó branco fino, que quando misturado com água obtém consistência semelhante a argila e pode ser moldado ao redor do modelo. A fundição de gesso pode ser acabada para render acabamento superficial muito bom e precisão dimensional. No entanto, é relativamente macio e não forte o suficiente em temperatura acima de 1200°C, então este método é principalmente usado para fazer fundições de metais não-ferrosos, como zinco, cobre, alumínio e magnésio.
Durante a fundição em molde de gesso, primeiro, o gesso é misturado e o modelo é pulverizado com um filme fino de composto de desmoldante para prevenir o gesso de grudar no modelo. O gesso é então vazado sobre o modelo e a unidade é sacudida para que o gesso preencha quaisquer pequenas características. O gesso pega geralmente em cerca de 15 minutos e o modelo é então removido. O molde é então assado, entre 120°C e 260°C, para remover qualquer água excedente. O molde seco é então montado, pré-aquecido, e o metal vazado. Finalmente, após o metal ter solidificado, o gesso é quebrado da peça fundida. O gesso usado não pode ser reutilizado.
Como o gesso tem condutividade térmica mais baixa, a fundição resfria lentamente, e portanto tem estrutura de grão mais uniforme (ou seja, menos empenamento, menos tensões residuais).
Geralmente, a forma leva menos de uma semana para preparar, após o qual uma taxa de produção de 1 unidade a 10 unidades/hora.molde é alcançada, com itens tão massivos quanto 45 kg e tão pequenos quanto 30 gramas com acabamento superficial muito bom e tolerâncias apertadas. A fundição em molde de gesso é uma alternativa barata a outros processos de moldagem para peças complexas devido ao baixo custo do gesso e sua capacidade de produzir fundições de forma quase final.
Processo de Fundição em Casca (Shell Moulding)
Processo de fundição em casca, também conhecido como fundição em molde de casca, é um processo de fundição em molde descartável que usa areia revestida com resina para formar o molde. A fundição em casca é similar à fundição em areia, mas a cavidade de moldagem é formada por uma 'casca' endurecida de areia em vez de um frasco cheio de areia. A areia usada é mais fina que a areia de fundição em areia e é misturada com uma resina para que possa ser aquecida pelo modelo e endurecida em uma casca ao redor do modelo. Por causa da resina e areia mais fina, dá um acabamento superficial muito mais fino. O processo é facilmente automatizado e mais preciso que fundição em areia. Este processo é ideal para itens complexos que são de pequeno a médio porte e que precisam de maior precisão. Comparado à fundição em areia, este processo tem melhor precisão dimensional, uma taxa de produtividade mais alta, e menores requisitos de mão de obra.
No processo de fundição em casca, como na fundição em areia, o metal líquido é vazado em um molde descartável. O molde é uma casca de parede fina criada da aplicação de uma mistura areia-resina ao redor de um modelo. O modelo, uma peça de metal na forma da peça desejada, é reutilizado para formar múltiplos moldes de casca. Um modelo reutilizável permite taxas de produção mais altas, enquanto os moldes descartáveis permitem geometrias complexas a serem fundidas. O processo de fundição em casca requer o uso de um modelo de metal, forno, mistura areia-resina, caixa de descarga, e metal líquido.
A fundição em casca permite o uso de metais ferrosos e não-ferrosos, mais comumente usando ferro fundido, aço carbono, aço liga, aço inoxidável, ligas de alumínio e ligas de cobre. Peças típicas são de pequeno a médio porte e requerem alta precisão, como caixas de engrenagens, cabeçotes de cilindro, bielas e alavancas.
A fundição em casca rende melhor qualidade de superfície e tolerâncias. O processo consiste na fabricação do modelo de 2 peças de metal (ex.: alumínio ou aço) que é então aquecido entre 175°C a 370°C, e então revestido com um lubrificante (ex.: spray de silicone). Cada metade do modelo aquecido é coberta com uma mistura de areia e um aglutinante termofixo/epóxi. O aglutinante cola uma camada de areia ao modelo, formando uma casca. O processo pode ser repetido para obter uma casca mais grossa. Após isso, a montagem é assada para curá-la. Os modelos são então removidos, e as duas meias-casca unidas para formar o molde. O metal é então vazado no molde. Quando o metal solidifica, a casca é quebrada para obter a peça.
Processo de Fundição por Investimento (Investment Casting)
Processo de fundição por investimento também é conhecido como processo de fundição por cera perdida (lost-wax casting). É um processo que tem sido praticado por milhares de anos, com o processo de cera perdida sendo uma das mais antigas técnicas conhecidas de conformação de metal. De 5000 anos atrás, quando cera de abelha formava o modelo, até as ceras de alta tecnologia de hoje, materiais refratários e ligas especializadas, as fundições garantem que componentes de alta qualidade são produzidos com os benefícios-chave de precisão, repetibilidade, versatilidade e integridade.
A fundição por investimento deriva seu nome do fato de que o modelo é investido, ou cercado, com um material refratário. Os modelos de cera requerem cuidado extremo, pois não são fortes o suficiente para suportar forças encontradas durante a fabricação do molde. Uma vantagem da fundição por investimento é que a cera pode ser reutilizada.
Os passos no processo de fundição por investimento são: (i) modelos de cera são produzidos por moldagem por injeção, (ii) múltiplos modelos são montados em um canal central de cera, (iii) uma casca é construída imergindo a montagem em uma pasta cerâmica líquida e então em um leito de areia extremamente fina e pode haver necessidade de várias camadas, (iv) A cerâmica é seca, a cera é derretida para fora e a cerâmica é queimada para queimar toda a cera, (v) a casca é preenchida com metal líquido por vazamento por gravidade. Na solidificação, as peças, canais, canaleta e copo de vazamento tornam-se uma fundição sólida. Fundição oca pode ser feita vazando o metal excedente antes de solidificar, (vi) após o metal solidificar, a casca cerâmica é quebrada por vibração ou jateamento de água, e (vii) as peças são cortadas da canaleta usando uma serra de fricção de alta velocidade e acabamento menor é dado à peça final.
O processo é adequado para produção repetível de componentes de forma final (net shape) a partir de uma variedade de diferentes metais e ligas de alto desempenho. Embora geralmente usado para fundições pequenas, este processo tem sido usado para produzir estruturas completas de portas de aeronaves, com fundições de aço de até 300 kg e fundições de alumínio de até 30 kg. Comparado a outros processos de fundição, como fundição sob pressão ou fundição em areia, pode ser um processo caro. No entanto, os componentes que podem ser produzidos usando fundição por investimento podem incorporar contornos intrincados, e na maioria dos casos os componentes são fundidos de forma quase final, então requerem pouco ou nenhum retrabalho uma vez fundidos.
Processo de Fundição a Vácuo
Este processo também é chamado de fundição contra-gravidade (counter-gravity casting). O processo é usado quando aprisionamento de ar é um problema, há detalhes intrincados ou rebaixos (undercuts), ou se o material é reforçado com fibra ou arame. É basicamente o mesmo processo que fundição por investimento, exceto pela etapa de enchimento do molde, que é a etapa (v) acima. Neste caso, o material é sugado para cima no molde por uma bomba de vácuo. O molde aparece em uma posição invertida do processo de fundição usual, e é baixado no frasco com o metal líquido. Uma vantagem da fundição a vácuo é que, ao liberar a pressão por um curto tempo após o molde ser preenchido, o metal não solidificado pode ser liberado de volta no frasco. Isso permite a criação de uma fundição oca. Como a maior parte do calor é conduzida para longe da superfície entre o molde e o metal, portanto, a porção do metal mais próxima à superfície do molde sempre solidifica primeiro. A frente sólida viaja para dentro da cavidade. Assim, se o líquido for drenado um tempo muito curto após o enchimento, então é possível obter um objeto oco de parede muito fina.
Processo de Fundição por Padrão Evaporativo (Evaporative Pattern Casting)
Processo de fundição por padrão evaporativo é um tipo de processo de fundição que usa um padrão feito de um material que evaporará quando o metal líquido for vazado na cavidade do molde. Isso significa que não há necessidade de remover o material do padrão do molde antes da fundição. O material de padrão evaporativo mais comum usado é espuma de poliestireno. Os dois principais processos são fundição por espuma perdida (lost foam casting) e fundição em molde completo (full mould casting).
Fundição por espuma perdida é um tipo de processo de fundição por padrão evaporativo que é similar à fundição por investimento, exceto que espuma é usada para o padrão em vez de cera. Este processo tira vantagem do baixo ponto de ebulição da espuma para simplificar o processo de fundição por investimento, removendo a necessidade de derreter a cera para fora do molde.
Fundição em molde completo é um processo de fundição por padrão evaporativo que é uma combinação de fundição em areia e fundição por espuma perdida. Usa um padrão de poliestireno expandido que é então cercado por areia, muito como fundição em areia. O metal é então vazado diretamente no molde, que vaporiza a espuma ao contato.
A principal diferença é que a fundição por espuma perdida usa areia não-ligada e a fundição em molde completo usa areia ligada (ou areia verde). Como esta diferença é bastante pequena, há muita sobreposição na terminologia. Há muitos termos não-proprietários que têm sido usados para descrever estes processos. Estes incluem fundição sem cavidade, fundição por espuma evaporativa, fundição por vaporização de espuma, fundição por padrão perdido, o processo castral, e moldagem de poliestireno expandido. Termos proprietários usados incluem Styro-cast, Foam cast, Replicast, e Policast.
Processo de manufatura
- Metais Refratários & Ligas: Materiais Essenciais de Alta Temperatura para Aeroespacial
- Otimização de Folgas de Modelo para Fundições Metálicas Precisas
- Top 15 Modelos de Fundição Metálica que a Indústria Deve Conhecer
- Defeitos Comuns em Fundição Metalúrgica: Causas e Prevenção
- Dominando Fundição de Alumínio: 5 Técnicas Comprovadas para Resultados Superiores
- Prototipagem Rápida Eficiente para Fundição em Areia – Acelere Design e Validação
- Garantindo Qualidade na Produção de Fundição: Práticas Comprovadas de Rastreabilidade
- Escolhendo a Liga Inconel Certa para Fundição de Precisão de Alta Temperatura
- Soluções Premium de Fundição em Areia para Aplicações Industriais
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo