



Otimizando a Produção de Silico-Manganês em Fornos a Arco Submerso
Silico-manganês (Si-Mn) é uma liga usada para adição de silício (Si) e manganês (Mn) ao aço líquido durante a siderurgia a baixo teor de carbono (C). Uma liga padrão Si-Mn contém 65% a 70% Mn, 15% a 20% Si e 1,5% a 2% C. Graus de liga Si-Mn são médio carbono (MC) e baixo carbono (LC). A indústria siderúrgica é a única consumidora desta liga. O uso de Si-Mn durante a siderurgia no lugar de uma mistura de liga ferro-manganês de alto carbono (Fe-Mn) e ferro-silício (Fe-Si) é impulsionado por considerações econômicas.
Tanto Mn quanto Si são constituintes cruciais na siderurgia. São usados como desoxidantes, desulfurantes e elementos de liga. Si é o desoxidante primário. Mn é um desoxidante mais brando que Si, mas aumenta a eficácia devido à formação de silicatos e aluminatos de manganês estáveis. Também serve como desulfurante. Manganês é usado como elemento de liga em quase todos os tipos de aço. De particular interesse é seu efeito modificador no sistema ferro-carbono (Fe-C) ao aumentar a temperabilidade do aço.
Si-Mn é produzido por redução carbotérmica de matérias-primas oxidicas em forno a arco submerso trifásico de corrente alternada (CA) (SAF), que também é usado para produção de Fe-Mn. A operação do processo para produção de Si-Mn é frequentemente mais difícil que o processo de produção de Fe-Mn, pois temperatura de processo mais alta é necessária. Os tamanhos comuns de SAF usados para produção de Si-Mn estão normalmente na faixa de 9 MVA a 40 MVA, produzindo 45 a 220 toneladas de Si-Mn por dia.
Na redução carbotérmica de matérias-primas oxidicas, o calor é tão essencial para redução quanto o C, devido às reações de redução endotérmicas e uma deficiência de calor pode causar incompletude. Boa penetração dos eletrodos é, portanto, essencial para ter calor adequado para impulsionar as reações à completude.
Matérias-Primas Usadas na Produção de Si-Mn
As matérias-primas usadas na produção de Si-Mn consistem principalmente de minério de Mn, escória de alto C Fe-Mn, quartzito, coque e carvão, e fundentes (dolomita ou calcita). A principal fonte de Mn nas matérias-primas para produção de Si-Mn é minério de Mn e escória rica em Mn da produção de alto C Fe-Mn. Diferentes materiais de carga mostram comportamento diferente ao aquecer e reagir com C, o que afeta o consumo de coque e energia elétrica, a quantidade de escória e sua composição, e a produtividade do forno.
A quantidade de geração de escória por tonelada de metal Si-Mn é determinada principalmente pela razão minério/escória. Aumento da participação de escória de Fe-Mn em detrimento do minério de Mn leva a maior razão escória/metal no processo de produção de Si-Mn. Alto volume de escória leva a aumento do consumo de energia e provavelmente a maiores perdas de inclusões metálicas na escória final.
Minérios de Mn geralmente contêm elementos indesejados que não podem ser removidos durante as etapas de mineração e processamento. Neste aspecto, o teor de P (fósforo) é importante devido à demanda estrita deste elemento na liga Si-Mn. Fe, P e As (arsênio) são reduzidos mais facilmente que Mn e, portanto, vão primeiro para o metal. Seu teor na liga final é, assim, controlado pela seleção de minérios. A escória de alto C Fe-Mn é uma fonte muito pura de Mn, pois as impurezas facilmente reduzidas nos minérios foram absorvidas pelo metal de alto C Fe-Mn durante sua produção. O teor de impurezas, como P, na liga Si-Mn é, assim, controlado não apenas pela seleção do minério de Mn, mas também pelas quantidades relativas de minério de Mn e escória de alto C Fe-Mn na mistura de matérias-primas.
Temperatura de processo na faixa de 1.600 °C a 1.650 °C é necessária para obter liga Si-Mn com teor de Si suficientemente alto e para geração de escória de descarte com baixo MnO. Escória de Fe-Mn tem temperatura de fusão relativamente baixa (cerca de 1.250 °C) comparada com minério de Mn. Portanto, alta participação de escória de Fe-Mn tende a dar temperatura de processo mais baixa. Quando o minério de Mn começa a fundir a cerca de 1.350 °C, normalmente contém mistura de fase sólida e líquida, onde a fase sólida é MnO. Aquecimento e redução adicionais a 1.550 °C ou mais são necessários antes que o minério fundido se misture com a escória e flua livremente. Com alta participação de minério de Mn na mistura, a temperatura de superfície e temperatura de processo na zona do leito de coque é geralmente mais alta.
Para produção de Si-Mn em SAF, C (coque e carvão) é usado como agente redutor enquanto o calor é suprido pela eletricidade. Uma corrente elétrica é enviada através da carga, e calor é criado segundo P = R×I², onde P é o efeito, ou seja, calor criado, R é a resistência da carga e I é a densidade de corrente.
Em um SAF, as pontas dos eletrodos são submersas em uma mistura de carga porosa, e a energia elétrica é liberada por micro-arco para um leito de coque rico em escória flutuando sobre um banho de liga fundido. A necessidade de calor é suprida como energia elétrica e o coque atua tanto como agente redutor quanto elemento de resistência elétrica. Os fornos são circulares, com diâmetro externo de 11,6 m e altura de 6,2 m sendo típicos de um forno de 40 MVA. As reações que ocorrem durante a produção de Si-Mn são dadas abaixo.
A redução de Si e Mn na produção de Si-Mn ocorre pela seguinte série de diferentes etapas de redução:
- (SiO₂) + 2C = Si + 2CO (g)
- (SiO₂) + 2SiC = 3Si + 2CO (g)
- (MnO) + C = Mn + CO (g)
- (SiO₂) + 2Mn = Si + 2(MnO)
- (SiO₂) + Si = 2SiO (g)
- Mn = Mn (g)
As principais reações de equilíbrio que controlam a distribuição de Si e Mn entre a escória e a liga Si-Mn são as seguintes:
- (MnO) + C = Mn + CO (g)
- (SiO₂) + 2C = Si + 2CO (g)
Colchetes indicam que as espécies estão presentes na escória, enquanto sublinhado indica espécie na liga. C é a fonte de carbono, que pode estar dissolvida na liga ou sólida, ou seja, coque.
Equilíbrio completo escória/liga/gás requer estabelecimento simultâneo de equilíbrio para as duas reações. Ambas as reações são muito dependentes da temperatura e pressão de CO do sistema. Temperaturas mais altas dão maior teor de equilíbrio de Si na liga Si-Mn e menor teor de MnO na escória gerada. Baixa pressão de gás CO também favorece maior teor de Si na liga Si-Mn e menos MnO na escória. Normalmente a pressão de gás CO é bem próxima a 1 atmosfera no forno a arco submerso. Uma combinação das duas reações acima dá a reação de equilíbrio parcial escória/liga, expressa pela seguinte reação:
2 (MnO) + Si = 2Mn + (SiO₂)
Esta reação é pouco dependente da temperatura e independente de pressão e composição da fase gasosa.
A escavação de um forno Si-Mn trifásico de 16 MW fornece informações sobre a distribuição de fases nas zonas de reação no forno. O interior do forno é normalmente dividido em duas áreas principais: (i) zona de pré-aquecimento e pré-redução onde os componentes da carga ainda são sólidos, e (ii) zona do leito de coque onde minério, escória e fundentes estão fundidos. Neste forno, observou-se que os óxidos de Mn são reduzidos quase totalmente da escória de Fe-Mn e do minério de Mn no topo do leito de coque. Isto é mostrado na Figura 1, baseada na escavação do forno de 16 MW mencionado acima.
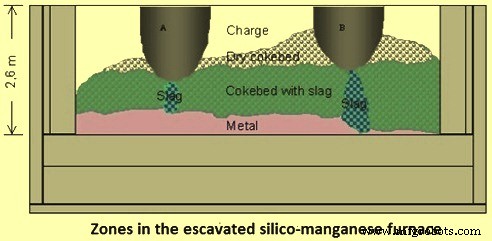
A escavação do forno indicou que posição da ponta do eletrodo de cerca de 600 mm acima do banho metálico tem sido adequada para boa operação. MnO₂ no minério é decomposto cedo a Mn₂O₃, mas redução adicional a Mn₃O₄ por gás CO ou por decomposição térmica é modesta. Pré-redução a MnO de qualquer significância é observada apenas nos finos da carga. A escória de Fe-Mn rica em MnO é reduzida quase à composição final da escória de Si-Mn antes que redução substancial de fusão de minério de Mn comece. Quase toda redução de MnO é terminada no topo do leito de coque. Dissolução e redução de quartzo obviamente ocorreram na zona do leito de coque após a redução principal de óxido de Mn terminar. Talvez a 'captação' de Si na liga seja bastante rápida e ocorra à medida que o metal líquido goteja através do leito de coque em direção ao banho de liga líquido.
A redução do óxido de Mn mais alto (MnO₂) ocorre em quatro etapas. A primeira etapa de redução de MnO₂ a Mn₂O₃ é alcançada a temperatura maior que 450 °C a 500 °C e a segunda etapa Mn₂O₃ a Mn₃O₄ a maior que 900 °C a 950 °C, e ambas podem ser realizadas sem agente redutor e apenas por decomposição térmica. Ambas etapas na decomposição térmica mostram a faixa de estabilidade do óxido de Mn. A redução de Mn₃O₄ a MnO é possível apenas por gás CO ou C sólido. A redução de MnO por carbono à pressão atmosférica só é viável a temperaturas maiores que 1.410 °C. Para alcançar redução completa, a temperatura precisa ser ainda maior. O problema aqui é a alta pressão de vapor de Mn e sua resultante forte evaporação. No caso do processo de produção de Mn com suas várias etapas de redução, MnO primeiro dissolve na fase de escória da qual Mn é reduzido por C sólido e move-se para a fase metálica. Aqui, as soluções não-ideais de escória e liga são de grande importância. Métodos termodinâmicos atualizados devem ser usados para determinar fases e balanço energético baseado no balanço de massa.
A distribuição de Si entre liga Si-Mn e escória multicomponente MnO-SiO₂-CaO-Al₂O₃-MgO é determinada principalmente pela temperatura do processo, teor de SiO₂ da escória e sua razão R definida como (CaO + MgO) / Al₂O₃. Por exemplo, o teor de equilíbrio de Si na liga Si-Mn aumenta em cerca de 6% se a razão R é reduzida de 2 para 1, desde que haja temperatura e teor de SiO₂ constantes. O efeito da temperatura também é considerável. O teor de equilíbrio de Si aumenta em cerca de 6% por 50 °C na faixa de temperatura 1.550 °C a 1.700 °C. O teor de equilíbrio de MnO na escória Si-Mn depende primeiro da temperatura e segundo do teor de SiO₂ da escória. A 1.600 °C, o teor de equilíbrio de MnO diminui de cerca de 9% na saturação de SiO₂ para um mínimo de cerca de 3% a 4% quando o teor de SiO₂ é reduzido para cerca de 40% a 45%.
Os fatores que influenciam a recuperação de Mn além da temperatura são: (i) basicidade da escória [(CaO + MgO) / SiO₂], (ii) razão CaO/MgO, e (iii) teor de Al₂O₃ da escória. Aumento da temperatura favorece a reação de redução endotérmica tanto termodinamica quanto cineticamente. O efeito da química da escória na redução de óxido de Mn é mais complexo. A recuperação de Mn é maior para escória básica, devido a coeficientes de atividade de MnO mais altos na escória básica. Adição de cal à mistura de matérias-primas diminui a concentração de saturação de MnO e aumenta a atividade de MnO na escória para o mesmo teor de MnO. O resultado é concentração de equilíbrio de MnO decrescente na escória e taxa de redução crescente. Aumento da basicidade da escória acima de 1,1 tem efeito menos significativo na recuperação de Mn. Teores muito mais altos de CaO e MgO resultam em maior viscosidade da escória, o que enfraquece a redução de Mn. Al₂O₃ também aumenta a viscosidade da escória e isso pode retardar a reação de redução de Mn. Para manter a escória bem fluida, a concentração de Al₂O₃ na escória não deve exceder 20%.
Durante a fundição de Si-Mn, adições de dolomita ou calcita à carga aumentam a basicidade da escória, o que melhora a fluidez da escória e facilita a redução de MnO da escória. O teor típico de SiO₂ na escória de Si-Mn está na faixa de 35% a 45%. Esta escória tem temperatura de liquidus entre 1.300 °C e 1.380 °C, dependendo da composição da escória. Aumento da temperatura ou do teor de SiO₂ na escória e diminuição da razão (CaO + MgO) / Al₂O₃ todos aumentam o coeficiente de partição Si metal-escória.
Para melhoria da fluidez da escória, o teor de MgO da escória deve exceder 7%. Redução significativa do teor de MnO da escória pode ser alcançada aumentando a proporção de MgO na escória. Isso, por sua vez, melhora a recuperação de Mn.
A produção de Si-Mn depende do comportamento de minério de Mn, escória de Fe-Mn, quartzo e fundentes durante fundição, redução e formação de escória. Estes processos podem ser divididos nas seguintes três etapas:
- Aquecimento e pré-redução no estado sólido – Nesta etapa, que ocorre a temperaturas entre 1.100 °C e 1.200 °C, óxidos de Mn são reduzidos a MnO, e óxidos de ferro são reduzidos a ferro metálico.
- Formação de escória líquida e redução de óxido de Mn – Esta etapa é completada no topo do leito de coque onde a temperatura é incerta e pode ser avaliada como segue. O teor de equilíbrio de óxido de Mn na escória a 1.500 °C com Fe-Mn (antes do início da redução de SiO₂) na faixa de 10% a 25% depende da composição da escória. Amostras de escória coletadas do topo do leito de coque durante a escavação do forno continham cerca de 10% MnO. Tal baixo teor de MnO na escória é esperado a temperaturas maiores que 1.550 °C. Além disso, escória líquida é requerida para ter baixa viscosidade para percolar através do leito de coque. Portanto, a temperatura no topo do leito de coque é esperada na faixa de 1.550 °C a 1.600 °C.
- Redução de SiO₂ da escória e redução adicional de MnO – Esta etapa ocorre na faixa de temperatura de 1.550 °C a 1.650 °C. O teor de SiO₂ da escória no leito de coque é esperado na faixa de 40% a 45%, o mesmo que na escória final. Isso indica que a taxa de dissolução do quartzo na escória é próxima à taxa de redução de SiO₂ da escória e mantém a concentração de SiO₂ na escória relativamente constante. O teor de MnO na escória diminui ainda mais para cerca de 5% a 10%. Esta escória é geralmente descartada.
O componente principal da fase gasosa no interior do forno é CO. Monóxido de silício (SiO) e vapor de Mn estão presentes apenas em pequenas quantidades. A baixas temperaturas próximo ao topo do forno, o gás também contém CO₂ e vapor de água.
As reações de redução mudam a composição do minério, levando a mudanças na temperatura de fusão e outras propriedades do minério. A taxa destas mudanças depende da taxa de redução, que é afetada por vários parâmetros diferentes como temperatura, composição e morfologia do minério, propriedades dos materiais carbonáceos, e outros.
A quantidade de escória por tonelada de Si-Mn é determinada principalmente pela razão minério/escória. Aumento da participação de escória de Fe-Mn em detrimento do minério de Mn leva a maior razão escória/metal no processo de produção de Si-Mn. Alto volume de escória leva a aumento do consumo de energia e provavelmente a maiores perdas de inclusões de Mn na escória final.
A economia da fundição de Si-Mn é aprimorada pela minimização da perda de Mn como inclusões metálicas, como MnO dissolvido na escória, e pela produção de liga alta em Si e baixa em C.
Si-Mn baixo carbono com cerca de 30% Si é produzido pela melhoria da liga padrão por adição de resíduos de Si da indústria de liga Fe-Si.
O consumo específico de energia para produção de liga padrão Si-Mn a partir de mistura de minério de Mn, escória de alto C Fe-Mn e re-fusões metálicas ricas em Si, pode tipicamente ser 3.500 kWh a 4.500 kWh por tonelada de Si-Mn e depende, em primeiro lugar, da quantidade de metálicos adicionados à alimentação. O consumo de energia aumenta com o teor de Si do Si-Mn produzido, e também com a quantidade de escória por tonelada de Si-Mn. Cada 100 kg adicionais de escória produzida consome adicionalmente cerca de 50 kWh de energia elétrica. Cerca de 100 kWh por tonelada de Si-Mn e algum coque são economizados se a fração de minério na carga for reduzida a MnO por gás CO ascendente da zona de redução de fundição.
Processo de manufatura
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Forno de Otimização Energética (EOF): Tecnologia Avançada de Produção de Aço
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Aproveitando Ferro Reduzido Direto para Produção Eficiente em Forno Elétrico a Arco
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Fornos a Arco Submerso: Tecnologia Essencial para Metalurgia Moderna
- Soldagem a Arco Submerso (SAW) Explicada: Guia Completo
- Soldagem a Arco Submerso (SAW): Processo, Equipamentos e Principais Benefícios
- Soldagem a Arco Submerso: Aplicações Principais, Benefícios e Desvantagens