



Produção de Ferro-Manganês: Processo, Composição e Papel na Indústria do Aço
Ferro-manganês (Fe-Mn) é um aditivo importante usado como desoxidante na produção de aço. É uma liga-mestre de ferro (Fe) e manganês (Mn) com teor mínimo de Mn de 65% e máximo de 95%. É produzido aquecendo uma mistura dos óxidos de Mn (MnO₂) e ferro (Fe₂O₃) com carbono (C), normalmente como coque ou carvão.
Fe-Mn em alto-forno (BF) com teor de Mn consideravelmente maior que o possível anteriormente foi produzido pela primeira vez em 1872 por Lambert Von Pantz. O Fe-Mn produzido tinha 37% de Mn em vez de 12% obtidos anteriormente. Minérios de Mn de grau metalúrgico com teor de Mn superior a 40% são geralmente processados em formas metálicas de ferro-liga adequadas por processos pirometalúrgicos, muito semelhantes aos processos pirometalúrgicos do ferro. Em seu processo de produção, uma mistura de minério de Mn, redutor (uma forma de C) e fundente (CaO) são fundidos a temperatura superior a 1.200 °C para permitir reações de redução e formação de liga. Graus padrão de Fe-Mn podem ser produzidos tanto em BF quanto em forno a arco submerso elétrico (SAF).
O processo SAF elétrico, no entanto, é muito mais flexível que o processo BF, pois as escórias podem ser processadas adicionalmente para Si-Mn e Fe-Mn refinado. A escolha do processo também depende do preço relativo da energia elétrica e do coque. Em um SAF trifásico, os eletrodos são enterrados no material de carga. As matérias-primas são aquecidas e os óxidos de Mn pré-reduzidos pelo gás monóxido de carbono (CO) quente das zonas de reação mais profundas no forno. As reações exotérmicas contribuem favoravelmente para o calor necessário. A produção eficiente de HC Fe-Mn depende do grau de pré-redução que ocorre na região superior do forno.
Existem vários graus de Fe-Mn divididos em muitos grupos. Os três grupos principais são alto C Fe-Mn, médio C Fe-Mn e baixo C Fe-Mn. Alto C Fe-Mn pode ser feito em BF e em SAF. No SAF é feito por duas práticas diferentes: (i) prática de escória alto Mn, e (ii) prática de escória de descarte. Médio C Fe-Mn pode ser produzido por processo de descarburização ou através de reação redox (redução-oxidação) entre silício (Si) na liga silico-manganês (Si-Mn) e minérios de Mn. Baixo C Fe-Mn é produzido pela reação de minério de Mn e Si-Mn baixo C.
Matérias-Primas Necessárias para Produção de Fe-Mn
As matérias-primas necessárias para produção de Fe-Mn são minérios de Mn, coque e fundentes como calcário, dolomita e quartzito. As matérias-primas são frequentemente armazenadas ao ar livre, e o teor de água, incluindo água quimicamente ligada nos minérios de Mn, pode portanto ser alto, até 10%.
Minério de Mn é matéria-prima importante usada na produção de Fe-Mn. Minérios de Mn são classificados de acordo com seus teores de Mn. Em geral, minérios contendo pelo menos 35% de Mn são classificados como minérios de Mn. Normalmente, existem três graus de minério de Mn baseados em seu teor de Mn: (i) minério de Mn de alto grau com teor de Mn de 44% a 48%, (ii) minério de Mn de grau médio com teor de Mn de 35% a 44%, e (iii) minério de Mn de baixo grau com teor de Mn de 25% a 35%.
Minérios com teor de Mn de 10% a 35% são chamados minérios de Mn ferruginosos, enquanto minérios com teor de Mn de 5% a 10% são chamados minérios manganesíferos-ferrosos. Minérios contendo menos de 5% de Mn com o balanço principalmente Fe são classificados como minérios de ferro.
O coque necessário para produção de Fe-Mn em SAF deve ser mais reativo que aqueles normalmente usados no alto-forro de ferro. Coque altamente reativo quando usado em SAF resulta em operação estável do forno, dando boa produtividade.
Produção de Alto C Fe-Mn em Alto-Forno
Altos-fornos foram amplamente usados em países desenvolvidos para produção de Fe-Mn até o fim da Segunda Guerra Mundial. Normalmente, usinas siderúrgicas integradas destinavam seus BFs menores para produção de alto C Fe-Mn. Minérios de Mn de baixo grau com teor de Mn mínimo de 28% podem ser usados para fundição no BF.
Alto C Fe-Mn é produzido em BF em processo similar ao de produção de ferro-gusa (HM) em BF. No entanto, existem algumas diferenças importantes entre os dois processos. Os óxidos de ferro são reduzidos por CO na região do cadinho do forno segundo as seguintes reações:
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂
- Fe₃O₄ + CO = 3FeO + CO₂
- FeO + CO = Fe + CO₂
Por outro lado, os óxidos de Mn são reduzidos por C sólido nas regiões de bochecha e cadinho do BF, já que temperaturas mais altas são devidas às seguintes reações:
- Mn₃O₄ + 4C = 3Mn + 4CO
- MnO + C = Mn + CO
Portanto, a produção de Fe-Mn em BF necessita quantidades maiores de coque que o necessário para produção de HM no BF. Pré-aquecimento do sopro e enriquecimento com oxigênio (O₂) são geralmente usados para reduzir a necessidade de coque. Dolomita ou calcário adicionados à carga aumentam a atividade do MnO para redução. Pequeno volume de escória, escória básica e alta temperatura do sopro são requeridos para maior recuperação de Mn. Por controle cuidadoso e mistura de carga mais uniforme no cadinho do BF, recuperações de Mn acima de 90% e taxas de coque de 1.530 kg/t têm sido alcançadas.
Gás de topo no BF produzindo Fe-Mn arrasta finos excessivos. SAF substituiu BF devido à menor taxa de coque, maior vida do refratário, não necessidade de sopro quente, e reuso de escória rica em MnO para produção de ferro-liga Si-Mn.
Produção de Alto C Fe-Mn em SAF
No caso de produção de alto C Fe-Mn em BF, a energia térmica necessária para o processo de fundição é suprida pela combustão de coque adicional, enquanto no caso de produção de alto C Fe-Mn em SAF, a energia térmica necessária é suprida pela energia elétrica. O investimento de capital necessário para nova instalação também é menor no caso de SAF.
Parâmetros importantes de projeto de um SAF para produção de alto C Fe-Mn são: (i) diâmetro e espaçamento dos eletrodos, (ii) diâmetro do cadinho do forno, (iii) profundidade do cadinho, (iv) faixa de tensão, e (v) capacidade MVA do transformador. Devido à baixa resistividade da carga na produção de Fe-Mn, baixas tensões entre os eletrodos são necessárias para manter penetração satisfatória dos eletrodos na carga. Portanto, para obter a carga de potência adequada para o forno, correntes mais altas são necessárias. Assim, para operar dentro das capacidades de condução de corrente dos eletrodos de C, o diâmetro dos eletrodos para SAF produzindo Fe-Mn é maior que o SAF produzindo outras ferro-ligas. Energia elétrica é suprida para a reação de fundição através de três eletrodos de carbono, normalmente do tipo autossoldável. O cadinho consiste de uma carcaça de aço revestida com tijolos refratários e revestimento interno de blocos de C. O cadinho é similar ao BF, mas tem revestimento de C mais espesso.
A altura do cadinho de um SAF é muito menor que a de um BF de ferro e o tempo de residência da carga no cadinho é proporcionalmente menor. Tipicamente, a redução de óxidos a metal deve ser realizada em poucas horas comparado com 6 a 8 horas em um BF de ferro. Uso de coque reativo na produção de Fe-Mn em SAF permite que o óxido de ferro seja reduzido a metal, os óxidos superiores de Mn sejam reduzidos a MnO e uma pequena quantidade de MnO seja reduzida a Mn dissolvido em ferro pelo tempo que a carga atinge a camada mista escória-coque abaixo dos eletrodos. A menor altura do cadinho relativa à de um BF também significa que a resistência do coque é uma propriedade menos crítica na fundição de Fe-Mn em SAF que na fundição de ferro em BF.
O SAF produzindo Fe-Mn pode ter topo aberto ou fechado. Fornos de topo aberto têm capô de coleta de fumos a pelo menos 1 metro acima do topo da carcaça do forno. Painéis móveis ou telas são às vezes usados para reduzir a área aberta entre o forno e o capô, e melhorar a eficiência de captura de emissões. Gás CO subindo através da carga do forno queima na área entre a superfície da carga e o capô de captura. Isto aumenta substancialmente o volume de gás que o sistema de contenção deve manusear. Adicionalmente, o processo vigoroso de combustão aberta arrasta material mais fino na carga. Filtros de mangas são tipicamente usados para controle de emissões de fornos de topo aberto.
SAF de topo fechado (Figura 1) geralmente tem tampa de aço refrigerada a água que se ajusta firmemente à carcaça do forno. O objetivo dos fornos de topo fechado é reduzir a infiltração de ar nos gases do forno, o que reduz a combustão dos gases. Isso reduz o volume de gás requerendo coleta e tratamento. A tampa tem furos para o material de carga e eletrodos passarem. Forno de topo fechado que parcialmente fecha estas aberturas do capô são referidos como 'mix-sealed' ou 'semi-enclosed furnace'. Embora este tipo de forno fechado reduza significativamente a infiltração de ar, alguma combustão ainda ocorre sob a tampa do forno. SAF de topo fechado que tem vedações mecânicas ao redor dos eletrodos e compostos de vedação nas bordas externas são referidos como 'sealed' ou 'totally closed'. Este forno tem pouca, se alguma, infiltração de ar e combustão sob a tampa. Vazamentos de água da tampa para o forno devem ser minimizados, pois isso leva a produção excessiva de gás e operação instável do forno. Produtos propensos a liberações altamente variáveis de gases de processo tipicamente não são feitos em fornos de topo fechado por razões de segurança. À medida que o grau de fechamento aumenta, menos gás é produzido para captura pelo sistema de capô e a concentração de CO no gás do forno aumenta. Lavadores úmidos são usados para controle de emissões de SAF de topo fechado. O gás lavado, com alto teor de CO, pode ser usado dentro da planta como combustível ou queimado em tocha.
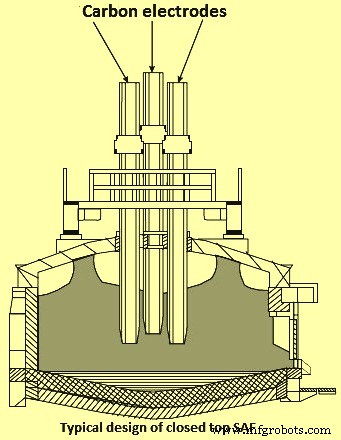
O SAF de topo fechado permite melhor controle de fumos a menor custo de capital e reduz a necessidade de energia. Por outro lado, os requisitos para minério usado em forno de topo fechado são mais restritos, ex.: O₂ livre deve ser menor que 10% e minério menos friável. Caso contrário, crosta pode ser formada levando a ocorrência de explosão. O desempenho econômico para produção de Fe-Mn é melhorado pela seleção das matérias-primas adequadas para SAF de topo fechado, aplicação do melhor balanço de materiais para as matérias-primas e aprimoramento da condição de fundição. Estes resultam em menor consumo de matérias-primas, consumo específico de energia reduzido, boa operação do forno, maior qualidade da liga e menor custo de produção.
As reações e mudanças nos materiais de carga durante a produção de alto C Fe-Mn em SAF foram melhor compreendidas estudando extensivamente o forno congelado que foi escavado na planta de Fe-Mn de Meyerton na África do Sul em 1977. Estes estudos forneceram compreensão considerável das mudanças nos materiais de carga e natureza das zonas de reação. A escavação revelou que o interior do forno pode ser dividido em nove zonas, das quais três parecem ser de maior importância para a redução e processamento metalúrgico. Estas são: (i) um cone de carga de descida rápida ao redor de cada eletrodo, (ii) um leito de coque diretamente abaixo dos eletrodos, e (iii) uma camada mista coque-escória abaixo do leito de coque. As principais revelações da escavação foram que entre temperaturas na faixa de 1.300 °C e 1.600 °C a redução ocorreu em três estágios principais: (i) redução rápida dos óxidos superiores de Mn a MnO e de hematita a Fe metálico (em estado sólido) por gás CO e formação de escória primária consistindo principalmente de CaO e SiO₂, (ii) dissolução de MnO na escória e redução na superfície de blocos de minério para formar esferas metálicas, e (iii) redução por C em bloco em contato com escória fundida.
A redução carbotérmica de MnO e FeO são reações endotérmicas, mas a redução de MnO requer mais calor que a redução de FeO, como dado nas seguintes reações:
- MnO (s) + C (s) = Mn (l) + CO (g) ΔH = 276 kJ (a 1.200 °C)
- FeO (l) + C (s) = Fe (s) + CO (g) ΔH = 149 kJ (a 1.200 °C)
A redução de MnO também requer temperatura mínima mais alta. A temperatura de redução para MnO é 1.400 °C e para FeO é 720 °C. Na prática, as atividades termodinâmicas de Mn e Fe são menores que a unidade devido à formação de liga, então as temperaturas mínimas reais são ligeiramente mais baixas. Na produção de Fe-Mn, assim, é termodinamicamente possível que o minério de ferro seja reduzido a Fe, os óxidos superiores de Mn sejam reduzidos a MnO, e algum MnO seja reduzido a Mn dissolvido no Fe metálico (a baixa atividade termodinâmica) em estado sólido sob as condições no cadinho usando o calor sensível e capacidade redutora dos gases produzidos na zona escória-coque. Isso deixa apenas a redução do MnO restante para ocorrer na zona mista escória-coque de alta temperatura. A taxa de redução de óxido de Fe a metal e redução dos óxidos superiores de Mn a MnO são fortemente controladas pela reação de Boudouard (C + CO₂ = 2CO) sob condições que existem no cadinho do SAF a temperaturas até cerca de 1.300 °C. A taxa de redução de MnO a liga é muito menos controlada pela reação de Boudouard, pois a temperaturas (maiores que 1.300 °C) onde a maior parte do MnO é reduzida, a reatividade do coque, independentemente dos valores iniciais, tende a convergir para valores amplamente similares.
A redução do óxido de Mn mais alto (MnO₂) ocorre em quatro etapas. A primeira etapa de redução de MnO₂ a Mn₂O₃ (4MnO₂ = 2Mn₂O₃ + O₂) é alcançada a temperatura maior que 450 °C a 500 °C e a segunda etapa Mn₂O₃ a Mn₃O₄ (6Mn₂O₃ = 4Mn₃O₄ + O₂) a maior que 900 °C a 950 °C, e ambas podem ser realizadas sem agente redutor e apenas por decomposição térmica. Ambas etapas na decomposição térmica mostram a faixa de estabilidade do óxido de Mn. A redução de Mn₃O₄ a MnO (Mn₃O₄ + CO = 3 MnO + CO₂, e Mn₃O₄ + C = 3 MnO + CO) é possível apenas por gás CO ou C sólido. A redução de MnO por carbono à pressão atmosférica só é viável a temperaturas maiores que 1.410 °C. Para alcançar redução completa, a temperatura precisa ser ainda maior. O problema aqui é a alta pressão de vapor de Mn e sua resultante forte evaporação. No caso do processo de produção de Mn com suas várias etapas de redução, MnO primeiro dissolve na fase de escória da qual Mn é reduzido por C sólido e move-se para a fase metálica. Aqui, as soluções não-ideais de escória e liga são de grande importância. Métodos termodinâmicos atualizados devem ser usados para determinar fases e balanço energético baseado no balanço de massa.
O coque mais reativo usado para produção de Fe-Mn em SAF permite que reações controladas por Boudouard sejam completadas mais alto no cadinho, utilizando mais efetivamente o calor sensível e capacidade redutora dos gases de mais baixo no forno, e permitindo que a redução final, de alta demanda de calor, de MnO a Mn seja a reação principal na zona mista escória-coque de alta temperatura. Inversamente, coques menos reativos podem levar a condições redutoras pobres e leitos de coque maiores no forno, resultando em pobre controle do forno, composições instáveis de liga e escória, e maior consumo de energia.
Uma consideração importante para operação de fundição bem-sucedida é a composição da escória, pois tem efeitos distintos na resistividade do forno, temperatura de fundição, recuperação do Mn e quantidade de Si no Fe-Mn. Mistura de minérios ou adição de reagentes fundentes é frequentemente necessária para produzir a composição de escória desejada. Dois tipos de práticas de escória são normalmente usados para produção de Fe-Mn em SAF. Estes são: (i) prática de escória alto Mn, e (ii) prática de escória baixo Mn também conhecida como prática de 'escória de descarte'.
A prática de escória alto Mn é geralmente preferida por plantas onde minérios de Mn de alto grau são fundidos e Si-Mn também é produzido. Teor de Mn desta escória varia de 28% a 40%. Faixas típicas % dos outros compostos na escória são: (i) MgO - 3% a 8%, (ii) Al₂O₃ – 10% a 30%, (iii) CaO – cerca de 15%, e (iv) SiO₂ – 25% a 28%. Estas escórias são geralmente usadas na produção de Si-Mn, aumentando assim a recuperação geral de Mn. Pequenas quantidades de fundentes como dolomita ou calcário também são usadas dependendo da concentração de Mn desejada na escória.
A prática de escória de descarte é seguida quando a qualidade do minério de Mn é muito baixa. Devido à baixa qualidade do minério de Mn, alto grau de extração de Mn é necessário para atingir o teor de Mn desejado na liga Fe-Mn. Também quando o minério de Mn contém óxidos básicos como CaO e MgO, e se tal minério for fundido sozinho, leva naturalmente a escórias baixo Mn. Teor de Mn da escória desta prática geralmente varia de 10% a 20% e a recuperação de Mn na liga Fe-Mn está na faixa de 80% a 90%. Faixas típicas % dos outros compostos na escória são: (i) MgO - 3% a 8%, (ii) Al₂O₃ – 4% a 10%, (iii) CaO – cerca de 35%, e (iv) SiO₂ – 28% a 32%. Se os minérios de Mn contêm apenas baixa quantidade de CaO ou MgO, a carga do forno é então composta de minérios de Mn, coque, e fundentes básicos como calcário ou dolomita. Melhores resultados são obtidos quando os óxidos básicos requeridos (CaO ou MgO) estão contidos nos minérios de Mn. Requisito de potência na prática de escória de descarte é maior que o necessário para prática de escória alto Mn devido à energia adicional necessária para calcinação de dolomita ou calcário na carga e maior quantidade de Mn extraído da escória, resultando em maior teor de CO no gás de saída que no da prática alto Mn.
Produção de Médio C Fe-Mn
Médio C Fe-Mn contém 1% a 1,5% de C e tem teor de Mn na faixa de 75% a 85%. Médio C Fe-Mn pode ser produzido ou por refino de alto C Fe-Mn com O₂ ou pela rota silicotérmica, onde o Si no Si-Mn é usado para reduzir MnO adicional adicionado como minério ou escória.
Refino de Alto C Fe-Mn com O₂
O processo também é conhecido como processo de refino de manganês com oxigênio (MOR) e é patenteado pela Union Carbide. Neste processo, alto C Fe-Mn é descarburizado de maneira similar à feita no processo de produção de aço no conversor básico de oxigênio (BOF). No entanto, existem várias diferenças distintas no caso de refino do Fe-Mn. Estas diferenças são: (i) temperatura final de 1.750 °C é necessária comparada a 1.650 °C requerida na siderurgia, (ii) ataque mais severo ao refratário, (iii) vazamento difícil da liga final, (iv) maior pressão de vapor de Mn, e (v) maior volume e temperatura do gás de saída.
No processo MOR, O₂ é soprado no alto C Fe-Cr fundido e a temperatura é aumentada de seu valor de vazamento de 1.300 °C para 1.750 °C. O calor necessário é suprido pela oxidação de Mn a óxido de Mn e C a CO. Na parte inicial do processo de sopro, a maior parte do O₂ é consumida pela oxidação de Mn, e a temperatura do banho aumenta de 1.300 °C para 1.550 °C. A partir daí, C é rapidamente oxidado e a temperatura sobe para 1.650 °C. Acima desta temperatura, a taxa de remoção de C diminui e Mn é novamente oxidado. O processo é parado a 1.750 °C, que corresponde a teor de C de 1,3%. Reduções adicionais no teor de C resultam em perdas inaceitavelmente altas de Mn. No processo MOR, a recuperação de Mn é cerca de 80% e a distribuição de Mn pode ser dividida como: (i) liga MC Fe-Mn 80%, (ii) fumo formado por vaporização 13%, (iii) escória formada por oxidação de Mn 5%, e (iv) outras perdas, respingos, etc. 2%.
A operação bem-sucedida deste processo depende do design do vaso de sopro e lança de O₂, bem como atenção cuidadosa aos procedimentos operacionais. O processo MOR tem muitas vantagens sobre o processo silicotérmico, incluindo menor consumo de energia, menor investimento de capital, menor custo de produção, e maior flexibilidade. A principal desvantagem do processo é que seu uso é limitado à produção de médio C Fe-Mn porque o teor de C não pode ser reduzido abaixo de 1,3%.
Rota Silicotérmica
Na rota silicotérmica para produção de médio C Fe-Mn, uma escória de alto grau ou um fundente contendo minério de Mn e cal (CaO) é contatada com Si-Mn contendo Si na faixa de 16% a 30%. O Si na liga atua como agente redutor no processo, que reduz o óxido de Mn no fundente segundo a reação Si + 2MnO = SiO₂ + 2Mn. O propósito da cal é reduzir a atividade do SiO₂ no fundente, forçando a reação acima o mais para a direita possível. A razão de basicidade (CaO/SiO₂) na escória deve ser maior que 1,4 para redução suficiente da atividade do SiO₂.
O C entrando no processo no Si-Mn permanece inteiramente na fase metálica e é, portanto, encontrado no produto. Assim, para produzir um médio C Fe-Mn contendo 1% C, um Si-Mn contendo 20% Si é necessário. O calor produzido pela redução silicotérmica não é suficiente para sustentar o processo. Portanto, é normalmente realizado em forno a arco elétrico (EAF). Este EAF é revestido com tijolos de magnesita, que são razoavelmente resistentes à escória altamente básica. O EAF pode ser inclinado para que a escória possa ser separada do metal.
Embora o processo de redução silicotérmica seja mais intensivo em energia que a descarburização de alto C Fe-Mn, tem a vantagem de que o teor final de C é limitado apenas pelo teor de C do Si-Mn inicial. O processo silicotérmico pode, portanto, ser usado para produzir baixo C Fe-Mn e Mn metálico industrial.
Produção de Baixo C Fe-Mn
Baixo C Fe-Mn contém Mn na faixa de 76% a 92% e C na faixa de 0,5% a 0,75%. A produção de baixo C Fe-Mn não é possível pela descarburização de alto C Fe-Mn sem perdas extremamente altas de Mn. Deve, portanto, ser feito por processo de redução silicotérmica. O processo é similar ao usado na produção silicotérmica de médio C Fe-Mn. Minérios de alta pureza são usados e, em particular, minérios contendo Fe e P devem ser evitados. Um minério de Mn artificial produzido como minério de alto grau é particularmente adequado devido ao seu baixo nível de impurezas e porque todo o Mn está presente como MnO. A redução dos óxidos superiores de Mn é, portanto, desnecessária. Os consumos típicos por tonelada de ferro-manganês baixo C com composição de Mn – 85% a 92%, C – cerca de 0,1%, e Si cerca de 1% com recuperação de manganês de 75% são: minério de Mn calcinado – 1.250 kg a 1.350 kg, Si-Mn (contendo 32% a 33% Si) – 800 kg a 850 kg, cal virgem – 1.000 kg a 1.100 kg, eletrodos – 10 kg a 12 kg e energia elétrica – 1.800 kWh a 2.500 kWh.
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- 3D Systems Figure 4 Production – Solução de Impressão 3D Resina de Alto Volume
- Construindo Parceria Forte Operações-Manutenção para Produção Sustentável
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
- Produção Especializada de Tubos Sem Costura de Alta Qualidade
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Moldes de Prototipagem vs. Produção: Escolhendo o Molde Certo para seu Projeto
- Entendendo Linhas de Produção: Como Linhas de Montagem Impulsionam a Eficiência na Fabricação
- Maximize a Eficiência de Produção com Maquinaria de Perfuração de Ponta