



Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens
Soldagem Termítica (Exotérmica)
A soldagem termítica é um processo de soldagem por fusão em que o calor necessário é gerado por uma reação químico-exotérmica altamente exotérmica entre óxido de ferro (Fe₃O₄ ou Fe₂O₃) e alumínio metálico em pó. A reação produz ferro fundido superaquecido (~2.500 °C) e alumina (Al₂O₃) como escória. O ferro fundido, mais denso, separa-se da escória e é vazado em um molde que envolve a junta a ser soldada, fundindo as extremidades das peças e solidificando para formar a união. É essencialmente um processo de vazamento (casting) in situ, amplamente usado em trilhos ferroviários e condutores elétricos de grande seção.
Princípio Químico
A reação termítica clássica (Goldschmidt, 1898):
3 Fe₃O₄ + 8 Al → 9 Fe + 4 Al₂O₃ + Calor (ΔH ≈ -3.300 kJ/mol)
A mistura estequiométrica (peso) é aproximadamente 1 parte de Al para 3 partes de Fe₃O₄. A ignição requer temperatura inicial ~1.300 °C (pó de ignição: BaO₂ + Al ou Mg + BaO₂ + Al, iniciado por fita de magnésio). A reação é auto-sustentável e extremamente rápida (30–60 s), gerando ferro fundido a ~2.500 °C. A escória de Al₂O₃ (ponto de fusão ~2.050 °C) flutua sobre o ferro e é retida no cadinho ou separada na saída.
Equipamentos e Materiais
- Cadinho refratário (crucible): Grafite ou alumina de alta pureza, resistente a >3.000 °C, com orifício de vazamento no fundo e tampa.
- Mistura termítica: Pó de Al + Fe₃O₄ (ou Fe₂O₃) em proporção estequiométrica; variantes para Cu (termítica de cobre: CuO + Al) e outros metais.
- Pó de ignição (starting powder): Mistura pirofórica (ex: BaO₂ + Al + Mg) para iniciar a reação.
- Fita de magnésio: Iniciador térmico (acende a ~650 °C).
- Molde (mold): Areia (molde único, modelo de cera perdida) ou grafite (molde permanente, produção seriada). Inclui canais de alimentação (runner, riser), respiro e encaixe nas extremidades dos trilhos/cabos.
- Modelo de cera (wax pattern): Para moldes de areia: replica a geometria da junta; derretido/evacuado ao aquecer o molde.
- Flasco (flask) e grampos: Contêm o molde de areia e fixam-no às peças.
- Ferramentas auxiliares: Pré-aquecedor (maçarico oxi-combustível) para secar/aquecer molde e extremidades das peças; ferramentas de limpeza/acabamento.
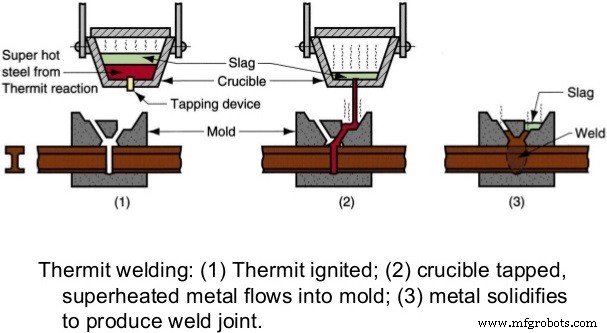
Sequência Operacional (Trilhos Ferroviários – Aplicação Clássica)
- Preparação das extremidades: Corte reto/alinhado, limpeza (jateamento), alinhamento rigoroso (bitola, nível, traçado), gap controlado (20–30 mm).
- Molde de areia: Posicionamento do modelo de cera em torno da junta; compactação de areia de fundição no flasco; remoção do modelo por aquecimento (derretimento/evaporação da cera).
- Pré-aquecimento: Aquecimento do molde e extremidades dos trilhos (~600–800 °C) para remover umidade, evitar choque térmico e garantir fusão adequada das bordas.
- Carga e ignição: Mistura termítica no cadinho; pó de ignição no topo; fita de Mg no pó; ignição da fita.
- Reação e vazamento: Reação exotérmica → ferro fundido + escória; abertura do orifício → vazamento do ferro no molde (a escória fica retida ou sai por último).
- Solidificação e resfriamento: Tempo controlado (30–60 min) para solidificação direcional e alívio de tensões.
- Desmolde e acabamento: Remoção do flasco/moldes; quebra da escória; remoção de rebarbas/excesso (usinagem/lixamento); inspeção visual/US.
Aplicações
- Trilhos ferroviários (in situ): Junta contínua (CWR), alta resistência à fadiga, baixo custo/km.
- Condutores elétricos de grande seção: Cabos de cobre/alumínio (subestações, aterramento, ligações de transformadores) — termítica de cobre (CuO + Al).
- Reparo de fundidos pesados: Peças de aço fundido, ferro fundido nodular (blocos de motor, estruturas).
- Juntas estruturais em campo: Tubulações, torres, navios — onde não há energia elétrica disponível.
- Soldagem de aços de alta liga / reparos especiais: Com misturas termíticas customizadas (ex: adição de ligas no cadinho).
Vantagens
- Independente de fonte de energia elétrica — ideal para campo remoto, linhas férreas operacionais.
- Equipamento portátil, simples, baixo custo de mobilização.
- Junta de alta resistência (metal fundido + fusão das bordas = junta homogênea).
- Processo único (single shot) para grandes seções.
- Baixo custo unitário para trilhos e cabos de grande bitola.
Desvantagens
- Restrito a Fe/Fe (aço, ferro fundido) e Cu/Cu (condutores); não aplicável a Al, Ti, inox, ligas de Ni (termíticas especiais existem mas são raras/caríssimas).
- Ciclo lento (preparação molde, pré-aquecimento, resfriamento) — ~1–2 h/junta para trilhos.
- Qualidade sensível a umidade (areia, fluxo, peças), alinhamento, temperatura de pré-aquecimento, pureza da mistura.
- Risco de defeitos: porosidade por umidade, inclusões de escória, trincas por resfriamento rápido, penetração incompleta.
- Não econômico para peças pequenas ou produção em série em oficina.
- Segurança: manuseio de pós pirofóricos, temperaturas extremas, respingos de metal fundido.
Normas: AWS A15.1 (Termítica para trilhos), AREMA (Engenharia Ferroviária), IEEE Std 837 (Conexões termíticas para aterramento).
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens