



Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
Soldagem a Arco Plasma (Plasma Arc Welding – PAW)
A soldagem a arco plasma é um processo de fusão que utiliza um arco constrito (plasma) entre um eletrodo de tungstênio não consumível e a peça (arco transferido) ou o bocal do maçarico (arco não transferido). O gás inerte (Ar, He, misturas) é forçado através de um orifício fino no bocal, sendo ionizado e aquecido a temperaturas de 15.000–30.000 °C, formando um jato de plasma de alta densidade energética, velocidade e rigidez. Isso proporciona penetração profunda (efeito keyhole), alta velocidade, arco estável e zona termicamente afetada (ZTA) estreita.
Princípio Físico
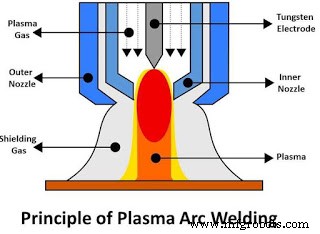
Quando um gás inerte recebe energia suficiente (arco piloto + compressão no bocal), seus átomos ionizam-se, separando elétrons livres e íons positivos. Esse estado da matéria — plasma — conduz eletricidade e transporta energia térmica extrema. No PAW, o arco é constrito geometricamente pelo bocal de cobre refrigerado a água, aumentando drasticamente a densidade de potência (W/mm²) comparado ao TIG (GTAW).
Equipamentos Principais
Fonte de Potência
Fonte CC de característica constante (drooping), com faixa de 2–300 A (operação em baixíssima corrente é diferencial vs TIG). Tensão de arco aberto ~80 V. Inclui circuito de partida por alta frequência (HF) ou faísca de partida (pilot arc) para ionização inicial do gás.
Maçarico (Tocha) PAW
Mais complexo que tocha TIG. Componentes: eletrodo de tungstênio (com tório, cério, lantânio), porta-eletrodo (collet), bocal interno (orifício de constrição, define o jato plasma), bocal externo (gás de proteção), camisa de refrigeração a água (essencial — o arco interno gera calor intenso no bocal). Bocais desgastam-se e exigem substituição periódica.
Sistema de Gases
- Gás plasma (orifício interno): Ar, He, Ar/H₂, He/Ar. Define características do arco e penetração.
- Gás de proteção (bocal externo): Ar, He, Ar/CO₂, Ar/H₂. Protege poça de fusão e ZTA.
- Gás de proteção traseira (backing gas): Frequentemente necessário para materiais reativos (Ti, Zr, Inconel).
Metal de Adição
Opcional. Quando usado, alimentado manual ou automaticamente na borda frontal da poça (keyhole) ou no cordão (modo não keyhole).
Tipos de PAW
PAW de Arco Transferido (Transferred Arc)
Polaridade direta (eletrodo negativo, peça positiva). O arco forma-se entre eletrodo e peça; tanto o plasma quanto a corrente transferem-se para a peça. Alta densidade energética, efeito keyhole em chapas até ~6–8 mm (single pass, sem chanfro). Usado para chapas médias/grossas, aço carbono, inox, Ti, ligas de Ni.
PAW de Arco Não Transferido (Non-Transferred Arc)
Arco forma-se entre eletrodo e bocal interno (ambos no maçarico). A peça não faz parte do circuito elétrico do arco principal. O jato de plasma sai do maçarico e aquece a peça por convecção/condução. Menor densidade energética, sem keyhole. Usado para chapas finas (<1,5 mm), soldagem de folhas, brasagem, pulverização térmica (plasma spray).
Modos de Operação (Regimes)
- Microplasma (0,1–15 A): Arco estável em baixíssima corrente, ideal para chapas finíssimas, malhas, fios.
- Corrente Média (15–100 A): Modo de fusão convencional (sem keyhole completo), similar a TIG mas com arco mais rígido.
- Keyhole / Penetração Total (>100 A, chapas 3–8 mm): O jato plasma atravessa a chapa, formando um furo (keyhole) que avança com a tocha. Metal fundido flui ao redor e solidifica atrás. Single pass, alta velocidade, raiz perfeita.
Sequência de Trabalho
- Limpeza rigorosa da peça (desengraxe, remoção de óxidos).
- Posicionamento e fixação (gap zero para keyhole).
- Início: gás plasma ligado → partida HF → arco piloto (eletrodo-bocal) → arco principal transferido para peça.
- Estabelecimento do keyhole (se aplicável) e avanço da tocha.
- Adição de metal de adição (se necessário) na borda frontal do keyhole.
- Proteção traseira contínua até resfriamento abaixo de ~400 °C (materiais reativos).
- Finalização: extinção controlada do arco (rampa de corrente) para evitar cratera.
Aplicações
- Aeroespacial: estruturas de Ti, Inconel, aço de alta resistência; tanques de combustível, dutos, pás de turbina (reparo/revestimento).
- Automotivo: sistemas de escape (inox), componentes de transmissão.
- Eletrônica: vedação de encapsulamentos, soldagem de conectores, bus bars Cu/Al.
- Instrumentação, equipamentos médicos, trocadores de calor, vasos de pressão finos.
- Indústria nuclear: recipientes de combustível, tubulações de Zr.
Vantagens
- Arco extremamente estável e rígido (insensível a variações de distância tocha-peça até ~15 mm).
- Penetração profunda (keyhole) em single pass até 6–8 mm; alta velocidade.
- ZTA estreita → baixa distorção, propriedades metalúrgicas superiores.
- Operação em baixíssima corrente (microplasma) para chapas <0,5 mm.
- Menor consumo de energia por unidade de comprimento de solda vs TIG/MIG.
- Maior vida do eletrodo de tungstênio (protegido dentro do bocal).
- Facilmente automatizado (robótico, orbital, CNC).
Desvantagens
- Custo de equipamento significativamente maior que TIG/MIG.
- Ruído intenso (jato plasma supersônico) — exige proteção auditiva e enclausuramento.
- Radiação UV/IV intensa — proteção rigorosa (visores escuros, cortinas).
- Manutenção complexa: bocais, eletrodos, refrigeração, sistema de gás.
- Exige operador/ programador altamente qualificado (parâmetros sensíveis: vazão gás plasma, gap bocal-peça, corrente, velocidade).
- Sensível a contaminação da peça e gases; requer limpeza e pureza de gás rigorosas.
- Keyhole exige gap zero e preparação precisa; não tolera mau encaixe.
Nota: O PAW é frequentemente a escolha técnica ideal para soldagem de alta qualidade em Ti, Inconel, aço inox duplex/superduplex e chapas finas de alta liga, onde a produtividade e a integridade metalúrgica justificam o investimento.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Eletrodo Revestido (SMAW): Princípios, Benefícios e Desvantagens
- Soldagem a Arco Plasma: Principais Aplicações, Benefícios e Limitações