



Usinagem por Descarga Elétrica (EDM): Princípios, Processo, Equipamentos, Vantagens e Desvantagens
Usinagem por Descarga Elétrica (EDM)
A usinagem por descarga elétrica (EDM) é um processo de fabricação não tradicional que utiliza faíscas elétricas controladas para remover material de uma peça condutora. Diferente dos métodos convencionais de corte, o EDM não envolve contato físico entre a ferramenta e a peça, eliminando forças mecânicas e permitindo a usinagem de materiais extremamente duros e geometrias complexas.
Princípio de Funcionamento
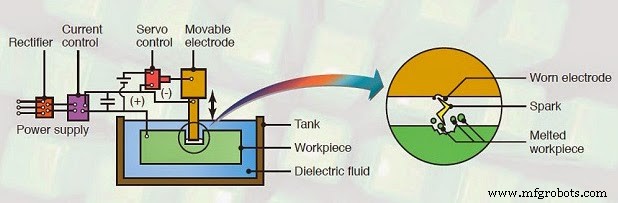
O EDM baseia-se no princípio da erosão por faísca. Quando uma alta diferença de potencial é aplicada entre um eletrodo (ferramenta) e a peça de trabalho, ambas submersas em um fluido dielétrico, ocorre uma descarga elétrica transitória. Essa faísca gera temperaturas extremamente elevadas (8.000–12.000 °C) em uma zona microscópica, vaporizando e fundindo minúsculos volumes de material tanto da peça quanto do eletrodo. A remoção do material ocorre por evaporação e ejeção de partículas microscópicas, que são arrastadas pelo fluido dielétrico.
Para que o processo ocorra, tanto a peça quanto o eletrodo devem ser eletricamente condutores. A precisão dimensional e o acabamento superficial dependem do controle rigoroso dos parâmetros da descarga (corrente, tensão, duração do pulso, intervalo entre pulsos) e das características do fluido dielétrico.
Principais Equipamentos e Subsistemas
Fonte de Alimentação (Gerador de Pulsos)
Fornece a energia elétrica na forma de pulsos de alta frequência e tensão controlada. Circuitos modernos utilizam tecnologia de chaveamento por transistor (MOSFET/IGBT) para gerar formas de onda precisas, permitindo ajustar a energia por pulso, a duração do pulso (Ton) e o tempo de pausa (Toff) para otimizar a taxa de remoção de material (MRR) e o acabamento superficial.
Sistema de Fluido Dielétrico e Flushing
O fluido dielétrico (geralmente óleo de hidrocarboneto leve ou água desionizada no EDM a fio) desempenha funções críticas: atua como isolante até a ruptura dielétrica, resfria a zona de usinagem, remove as partículas de material erodido (flushing) e desioniza o canal da faísca após cada pulso. Sistemas de flushing de alta pressão ou por sucção (vácuo) são essenciais para evitar curto-circuitos (arcing) e garantir estabilidade do processo, especialmente em cavidades profundas.
Eletrodo (Ferramenta) e Dispositivos de Fixação
O eletrodo replica a geometria negativa da cavidade desejada. Materiais comuns incluem grafite (fácil usinagem, baixo desgaste, boa condutividade), cobre (alta condutividade, melhor acabamento), ligas de cobre-tungstênio (alta resistência ao desgaste) e latão (para EDM a fio). A escolha depende da relação de desgaste (wear ratio), custo, facilidade de fabricação e requisitos de precisão.
Peça de Trabalho e Fixação
Qualquer material condutor pode ser usinado, independentemente de sua dureza. A peça deve ser firmemente fixada à mesa da máquina (geralmente controlada por CNC de 3 a 5 eixos) para evitar vibrações e garantir a precisão do gap de faísca (tipicamente 0,005–0,05 mm).
Processo de Trabalho (Ciclo EDM)
- Posicionamento e Gap: O eletrodo aproxima-se da peça até atingir a distância de gap controlada pelo servomecanismo (sistema servo), que monitora a tensão média no gap e ajusta a posição do eixo Z em tempo real.
- Ionização e Ruptura: A tensão aplicada ioniza o fluido dielétrico no ponto de menor gap, criando um canal de plasma condutivo.
- Descarga e Erosão: A corrente flui pelo canal, gerando calor intenso que funde e vaporiza material nas superfícies do eletrodo e da peça.
- Flushing e Desionização: Ao final do pulso (Toff), o fluido dielétrico arrasta os detritos e restaura a rigidez dielétrica para o próximo ciclo.
- Overcut: Devido à erosão lateral da faísca, a cavidade final é ligeiramente maior que o eletrodo (overcut), devendo ser compensado no projeto do eletrodo.
Vantagens
- Usina qualquer material condutor, independentemente da dureza (aços temperados, hard metal, superligas).
- Permite geometrias complexas, cantos vivos (raio mínimo ≈ raio do fio/eletrodo), cavidades profundas e paredes delgadas sem esforços de corte.
- Processo isento de rebarbas e com baixas tensões residuais na peça.
- Alta precisão dimensional (IT5–IT7) e acabamento superficial fino (Ra 0,1–0,4 µm em acabamento).
- Ausência de contato mecânico elimina vibrações e deflexão da ferramenta.
Desvantagens
- Taxa de remoção de material (MRR) baixa comparada à usinagem convencional.
- Desgaste do eletrodo (especialmente em desbaste) limita a precisão e exige eletrodos de reposição ou compensação CNC.
- Restrito a materiais eletricamente condutores.
- Formação de camada recast (white layer) na superfície usinada, que pode ser frágil e conter trincas; frequentemente requer remoção por polimento ou retífica.
- Alto consumo de energia e custo operacional (eletrodos, fluido, energia).
- Risco de curto-circuitos (arcing) em flushing deficiente, danificando peça e eletrodo.
Nota: O EDM subdivide-se principalmente em EDM de penetração (sinker EDM), EDM a fio (wire EDM) e EDM de furo rápido (hole drilling EDM), cada um com aplicações e equipamentos específicos.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Usinagem Eletroquímica (ECM): Princípio de Faraday, Equipamentos, Aplicações e Limitações
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem Termítica (Thermite Welding): Princípios, Processo, Equipamentos, Aplicações, Vantagens e Desvantagens