



Soldagem por Atrito (Friction Welding): Princípios, Métodos, Tipos, Aplicações, Vantagens e Desvantagens
Soldagem por Atrito (Friction Welding – FRW)
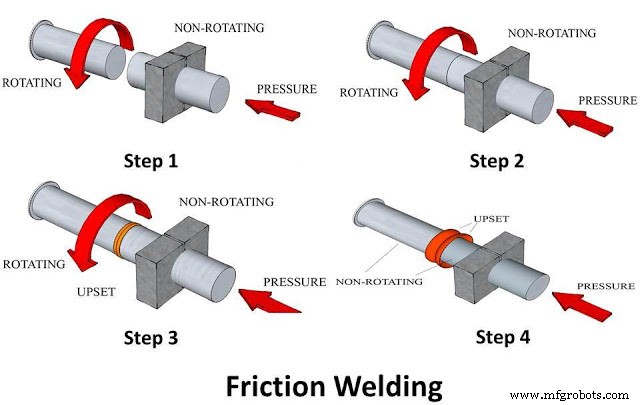
A soldagem por atrito é um processo de estado sólido em que o calor é gerado por atrito entre superfícies em movimento relativo (rotação ou linear) sob carga axial, seguido de fase de forja (upset) sob pressão aumentada para consolidar a junta. É amplamente usado para união de eixos, barras, tubos e componentes simétricos de rotação em aço, alumínio, titânio, cobre e dissimilars (ex: aço/alumínio, aço/cobre). Oferece alta produtividade, automação nativa, junta de alta integridade e zona termicamente afetada (ZTA) estreita.
Princípio Termomecânico
O processo ocorre em duas fases distintas:
- Fase de Atrito (Heating): Movimento relativo (rotação/oscilation) + carga axial moderada → atrito superficial gera calor (900–1.300 °C para aço). A temperatura atinge a faixa de deformação plástica quente. Oxidação e contaminantes são expelidos como flash (rebarba) pela extrusão do material plastificado.
- Fase de Forja (Upset/Forge): Movimento relativo cessa (freio/parada); carga axial aumenta rapidamente (forja pressure) → deformação plástica axial (upset/shortening) expulsa material residual da interface, fecha poros, promove difusão e recristalização dinâmica. A junta forma-se em estado sólido, com grão fino na zona de solda (nugget).
Parâmetros-chave: velocidade de rotação, pressão de atrito, tempo de atrito, pressão de forja, tempo de forja, comprimento de upset (encurtamento axial).
Tipos Principais
1. Soldagem por Atrito de Inércia (Inertia Friction Welding – IFW)
Volante de inércia (flywheel) acoplado ao eixo rotativo armazena energia cinética. Motor acelera volante até RPM alvo; desacopla; energia cinética + carga axial mantida → rotação desacelera conforme calor gerado; parada automática → fase de forja. Vantagens: curva de potência autolimitante, equipamento mais simples, ideal para seções pequenas/médias (até ~100 mm diâmetro).
2. Soldagem por Atrito de Acionamento Contínuo (Continuous Drive Friction Welding – CDFW)
Motor aciona diretamente o eixo durante toda a fase de atrito. Controle preciso de RPM, torque, posição angular. Freio ativo para parada rápida. Necessário para diâmetros grandes (>100 mm), materiais de alta resistência, controle de orientação angular (phase control).
3. Soldagem por Atrito Linear (Linear Friction Welding – LFW)
Movimento oscilatório linear (amplitude 1–3 mm, frequência 50–125 Hz) em vez de rotação. Permite união de geometrias não cilíndricas: pás de compressor (blisks), retângulos, seções complexas. Forças laterais altas; máquina mais complexa.
4. Soldagem por Atrito com Mexida (Friction Stir Welding – FSW)
Ferramenta rotativa não consumível avança na junta (ver artigo dedicado ID 1004021693).
Aplicações Industriais
- Automotivo: Semi-eixos (eixos homocinéticos), bielas (aço forjado + aço fundido), válvulas de motor (haste aço + cabeça Inconel), hastes de amortecedor, eixos de transmissão, pedais, componentes de direção.
- Aeroespacial: Pás de compressor (LFW/blisks), discos de turbina, eixos de motor, tubulações Ti, estruturas Al (FSW).
- Petróleo/Gás: Tubos de perfuração (drill pipe tool joints), risers, conectores bimetálicos.
- Elétrica/Eletrônica: Contatos bimetálicos Cu/Al (barras, terminais), fusíveis, conectores de bateria.
- Hidráulica/Pneumática: Hastes de pistão (cromo/ferro), cilindros, válvulas.
- Ferramentaria: Hastes de brocas (metal duro + aço), fresas, inserts.
Vantagens
- Estado sólido → sem porosidade, trincas de solidificação, segregação; ZTA fina.
- Junta de alta resistência (tração, fadiga, torção) — frequentemente > metal base.
- Une dissimilars com propriedades térmicas/metalúrgicas díspares (Al/aço, Cu/aço, Ti/aço).
- Alta velocidade de ciclo (3–30 s/junta); facilmente automatizado (CNC, robô, célula dedicada).
- Baixo custo operacional: sem consumíveis (arame, gás, fluxo, eletrodo), baixa energia.
- Repetibilidade excelente; controle de processo por monitoramento de torque, posição, força, energia.
- Ambientalmente limpo: sem fumos, radiação UV, resíduos perigosos.
Desvantagens / Limitações
- Geometria restrita: principalmente juntas de topo (butt) em componentes simétricos de rotação (barras, tubos). LFW e FSW expandem isso.
- Materiais não forjáveis (ferro fundido cinzento, superligas de alta Tm, cerâmicas) não soldáveis.
- Preparação de extremidades crítica: faceamento perpendicular, limpeza, rugosidade controlada.
- Custo de equipamento elevado (máquina dedicada, rigidez, controle servo-hidráulico).
- Flash (rebarba) externo/interno requer remoção (usinagem) em aplicações críticas.
- Encurtamento axial (upset) deve ser compensado no projeto da peça.
- Não preenche gaps; requer encaixe preciso.
Normas: AWS C6.4 (Recommended Practices for FRW), ISO 15620 (Qualificação de procedimento FRW), ASME Sec. IX (QW-190 a QW-199). Monitoramento de parâmetros (torque, RPM, força, deslocamento) é mandatório para rastreabilidade.
Processo de manufatura
- Soldagem por Fricção Explicada: Processo, Benefícios e Aplicações
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Funcionamento da Soldagem por Atrito: Guia Profissional Passo a Passo
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens