



Soldagem Explosiva (Explosion Welding): Princípios, Processo, Tipos, Aplicações, Vantagens e Desvantagens
Soldagem Explosiva (Explosion Welding – EXW / Explosive Cladding)
A soldagem explosiva é um processo de estado sólido de alta energia que utiliza a onda de choque de uma detonação controlada para acelerar uma placa volante (flyer) contra uma placa base (base plate), criando uma ligação metalúrgica por impacto hiperveloz. O choque gera pressões de 10–100 GPa, temperaturas locais transitórias e jateamento de material de interface (óxidos, contaminantes), resultando em uma interface ondulada característica (ondas de ligação) com resistência superior aos metais de base. É o único processo viável para revestimento (cladding) de grandes áreas (m²) de metais dissimilars (ex: Ti/aço, Al/aço, Cu/aço, Ni/aço) para vasos de pressão, trocadores de calor, reatores, navios.
Princípio Físico
A detonação do explosivo (velocidade de detonação Vd = 2–8 km/s) gera uma onda de choque que acelera a flyer plate. O ângulo de impacto (β) e a velocidade de colisão (Vc) devem satisfazer a condição de janela de soldabilidade:
Vc · sin(β) > Vc_min (velocidade crítica) e Vc < Vc_max (evita fusão excessiva/dano)
No ponto de impacto, um jato de metal fundido/oxidado é expelido à frente da onda de colisão, limpando as superfícies. O contato íntimo resultante + pressão extrema + temperatura transitória → ligação metalúrgica por difusão/recristalização instantânea. A interface ondulada (wavy interface) aumenta a área de ligação e travamento mecânico, conferindo alta resistência ao cisalhamento.
Terminologia e Configuração
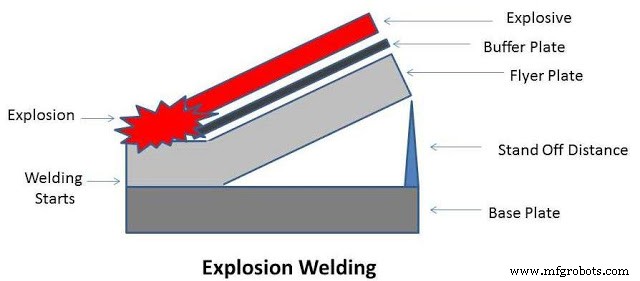
- Placa base (Base plate): Estacionária, apoiada em bigorna (anvil) com backer (amortecimento). Geralmente o material estrutural (aço carbono, aço baixa liga).
- Placa volante (Flyer plate / Cladder): Material de revestimento (Ti, Al, Cu, Ni, Zr, Ta). Menor densidade e limite de escoamento que a base. Posicionada paralela (paralela) ou inclinada (oblíqua).
- Placa amortecedora (Buffer plate): Sobre a flyer, distribui a onda de choque, protege a superfície superior da flyer de danos/spallation.
- Distância de afastamento (Standoff distance): Gap inicial entre flyer e base. Critico: define velocidade de impacto e ângulo. Regra prática: 2× espessura flyer (finas), 1× (grossas).
- Explosivo: RDX, PETN, HMX, TNT, ANFO — em forma de chapa, pasta ou granulado, em caixa distribuidora. Quantidade calculada para Vd e pressão desejados.
- Detonador: Inicia detonação em um ponto/linha; frente de detonação varre a área.
Tipos de Configuração
Soldagem Explosiva Oblíqua (Oblique / Angled)
Flyer inclinada em ângulo (5–20°) em relação à base. Ponto de impacto propaga-se como uma linha ao longo da junta. Usado para chapas finas, áreas menores, geometrias curvas. Início da detonação no vértice do ângulo.
Soldagem Explosiva Paralela (Parallel)
Flyer paralela à base com standoff uniforme. Detonação iniciada na borda; frente de colisão avança parallelamente. Usado para chapas grossas, grandes áreas planas (revestimento de vasos, placas de trocadores). Requer buffer plate eficaz.
Parâmetros Críticos de Projeto
- Velocidade de detonação (Vd): < 120% da velocidade do som no explosivo (evita instabilidade).
- Velocidade de colisão (Vc): Função de Vd, ângulo, standoff. Otimizada por simulação hidrodinâmica (CTH, AUTODYN) e testes.
- Ângulo de impacto (β): 10–30° típico. Controla comprimento de onda e amplitude das ondas de interface.
- Preparação de superfície: Jateamento (Sa 2.5–3.0), desengraxe, proteção contra oxidação (primer volátil ou soldagem imediata).
- Propriedades dos materiais: Flyer deve ser dúctil (alongamento >15%), não frágil. Base pode ser mais dura.
Sequência Operacional
- Limpeza e preparação rigorosa das superfícies de ligação.
- Montagem: base na bigorna/backer → flyer com standoff (espaçadores calibrados) → buffer → caixa de explosivo.
- Instalação do detonador; verificação de alinhamento, gaps, continuidade.
- Evacuação da área; protocolos de segurança rigorosos (área exclusiva, barricadas, avisos).
- Detonação → impacto → ligação instantânea (ms).
- Remoção de detritos, buffer, explosivo residual; inspeção visual/US da interface.
- Tratamento térmico pós-soldagem (PWHT) se necessário (alívio tensões, têmpera).
Aplicações
- Revestimento (Cladding) de vasos de pressão/trocadores: Aço carbono (estrutural) + Inox/Ti/Ni/Cu/Zr (resistência corrosão). Economia massiva vs vaso sólido em liga nobre.
- Tubos bimetálicos: Tubo base aço + revestimento interno Ti/Al/Cu (offshore, químico, dessalinização).
- Transições dissimilars: Juntas Al/aço (naval, automotivo), Cu/aço (elétrico), Ti/aço (aero).
- Plugamento de tubos em chapas de tubos (tubesheet plugging): Reparo rápido em trocadores.
- Blindagem composta: Aço + Al/cerâmica (veículos militares).
- Moedas bimetálicas: Núcleo + anel (ex: Euro 1€/2€).
Vantagens
- Une combinações "impossíveis" por fusão (Al/aço, Ti/aço, Cu/aço) — sem fases intermetálicas frágeis espessas.
- Grande área em single shot (até 20–30 m² por detonação).
- Alta velocidade de união (evento de ms); tempo total dominado por preparação.
- Junta de alta resistência (cisalhamento > metal base mais fraco); interface ondulada = travamento mecânico.
- Estado sólido → sem ZTA grossa, sem trincas de solidificação, propriedades preservadas.
- Sem consumíveis de solda (arame, gás, fluxo); apenas explosivo e tooling.
Desvantagens
- Restrito a metais dúcteis (flyer); materiais frágeis (ferro fundido, cerâmicas, ligas intermetálicas) não soldáveis.
- Ruído extremo (180–200 dB) — exige área remota, barricadas, proteção auditiva, monitoramento sísmico.
- Riscos de segurança elevados: manuseio/armazenamento de explosivos, detonação, fragmentos, onda de choque.
- Licenciamento regulatório complexo (exército, polícia, meio ambiente, vizinhança).
- Geometrias limitadas: superfícies planas, cilíndricas côncavas/convexas suaves; não faz juntas complexas, cantos vivos, espessuras variáveis.
- Preparação de superfície e controle dimensional críticos; rejeição = perda de placa nobre cara.
- Distorção residual (embora menor que soldagem por fusão de grande área).
Normas: ASME Sec. VIII Div. 1 (UCL-30/31/32/33), ASTM A264/A265 (revestimento inox), ASTM B898 (revestimento Ni), API 5LD (tubos revestidos). Qualificação de procedimento (WPS/PQR) por testes de cisalhamento, tração, flexão, metalografia.
Processo de manufatura
- Usinagem a Jato de Água e Jato de Água Abrasivo: Princípios, Equipamentos e Aplicações
- Usinagem a Feixe de Elétrons (EBM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem a Laser (LBM): Princípios, Equipamentos, Aplicações, Vantagens e Limitações
- Usinagem a Jato Abrasivo (AJM): Princípio, Equipamentos, Aplicações e Análise
- Usinagem Ultrassônica (USM): Princípio, Equipamentos, Aplicações e Avaliação
- Soldagem Ultrassônica: Princípio, Equipamentos, Aplicações e Análise Crítica
- Soldagem Eletroescória (Electroslag Welding): Princípios, Processo, Aplicações, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Princípios, Tipos, Equipamentos, Aplicações, Vantagens e Desvantagens
- Soldagem em Estado Sólido: Princípios, Tipos, Aplicações, Vantagens e Desvantagens
- Soldagem MIG Explicada: Funcionamento, Vantagens e Desvantagens