



Hytech: Inovações Líderes em Termoformagem e Plásticos de Filme Fino
A Hytech fornece soluções para termoformagem, gravação em relevo e corte de plásticos de filme fino. Seu foco é principalmente em peças de plástico de filme fino que exigem registro gráfico preciso. Existem também aplicações não gráficas onde os processos de conformação da Hytech fornecem benefícios sobre outros processos de conformação tradicionais. Suas tecnologias patenteadas são utilizadas por OEMs nas indústrias Automotiva, Eletrodomésticos, Médica, Aeroespacial e Militar.
Desenvolvendo Processos Patenteados & Avançando Termoformagem e Matrizes de Corte Match-Metal
Hoje, a Hytech possui instalações de fabricação oferecendo serviços de produção e ferramentas nos EUA e na Europa e fornece desenvolvimento de processos e equipamentos a partir de sua sede nos EUA em Phoenix, AZ.
A Hytech perguntou à Rogers por que a cúpula não era feita de plástico. Descobriram que ninguém estava fazendo a cúpula de plástico. Então, a primeira coisa que fizeram foi inventar uma tecnologia de termoformagem especializada para gravar em relevo uma cúpula em poliéster e passaram a vender milhões dessas cúpulas para a Rogers Corporation e depois dezenas de milhões para a Hewlett Packard para sua linha de calculadoras financeiras ou científicas. As vantagens de produção (em comparação com as cúpulas de metal) em peças como interruptores de membrana é que você podia colocar 100 cúpulas de plástico em uma única folha, enquanto com as cúpulas de metal você tinha que pegar e colocar todas as 100 na posição.
Quando a Hytech começou a vender essas camadas de cúpula para fabricantes de interruptores de membrana, os fabricantes disseram: "Isso é realmente ótimo, mas estou tendo problemas para gravar em relevo minhas sobreposições para cobrir suas cúpulas." Então, os fundadores da Hytech inventaram outra tecnologia de conformação chamada hidroformagem, onde gravaram em relevo as sobreposições. Nesse ponto, eles tinham uma tecnologia para gravar em relevo a sobreposição de um interruptor de membrana e uma tecnologia para gravar em relevo a camada tátil que fica abaixo da sobreposição.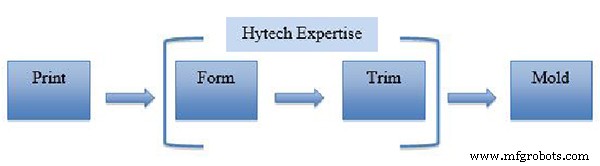
Processo de Matriz de Corte Match-Metal: O desenvolvimento contínuo e avanço da tecnologia patenteada da Hytech a tornaram uma especialista global em matrizes de corte match-metal 3D para plástico de filme fino.
Em meados dos anos 90, a tecnologia de decoração em molde (IMD) ou rotulagem em molde (IML) ou moldagem com inserção de filme (FIM) surgiu, que pega um plástico impresso em tela plana (geralmente policarbonato) e o conforma na forma 3D de um molde de injeção. O filme decorativo é colocado no molde, o molde é injetado e, quando o molde abre, a peça está decorada.
Isso coincidiu com o momento em que a Hytech tinha os processos de hidroformagem e polidomo. Clientes vieram até eles e pediram para gravar em relevo plástico para essa nova tecnologia de moldagem com inserção de filme. Eles descobriram rapidamente que nenhum de seus processos era adequado para fazer algo mais profundo que 1 mm. A vantagem da decoração em molde é que você pode fazer peças 3D complexas com gráficos registrados. Então, os fundadores, junto com outro engenheiro recém-contratado, desenvolveram o Accuform — uma tecnologia de conformação a ar de alta pressão que permite fazer até 50 mm de profundidade de estiramento com gráficos registrados. Agora, eles podem manter a posição, localização e tamanho de diferentes gráficos sobre superfícies 3D complexas.
Isso resultou na Hytech fabricando peças para a indústria IMD. Eles descobriram rapidamente que, embora pudessem construir facilmente e continuamente as ferramentas de conformação, lutavam com a construção de matrizes de corte match-metal. Na época, ninguém no mundo construía ferramentas de corte match-metal 3D para plásticos de filme fino. Então, a Hytech teve que desenvolver essa tecnologia por conta própria.
No início, eles terceirizavam os componentes de aço endurecido para fornecedores que os produziam com EDM de penetração. Isso levou a Hytech a acreditar que precisava investir em um EDM de penetração e trazer o trabalho para dentro. Então, junto com o EDM de penetração, também investiram em um EDM a fio e todo novo software e começaram a construir suas próprias ferramentas de corte. Por mais bons que ficassem no processo, sabiam que seria muito melhor se pudessem tirar mais um décimo do perímetro do aço endurecido. Sabiam que não conseguiam fazer isso em seus centros de usinagem atuais porque não conseguiam manter esse tipo de tolerância. O CEO da Hytech, Fred Himmelein, explica: "Ao longo dos anos, ficamos cada vez melhores e então atingimos o limite de quão melhores poderíamos ficar. Simplesmente não conseguíamos a precisão, os décimos que queríamos. Queríamos ter uma folga entre os componentes de aço endurecido acoplados de +/- 0,0003" mas simplesmente não conseguíamos chegar lá com o EDM de penetração e equipamento VMC que tínhamos. Foi isso que nos levou à DATRON."
Pesquisando Tecnologias Avançadas para Termoformagem e o Acabamento Superficial Perfeito
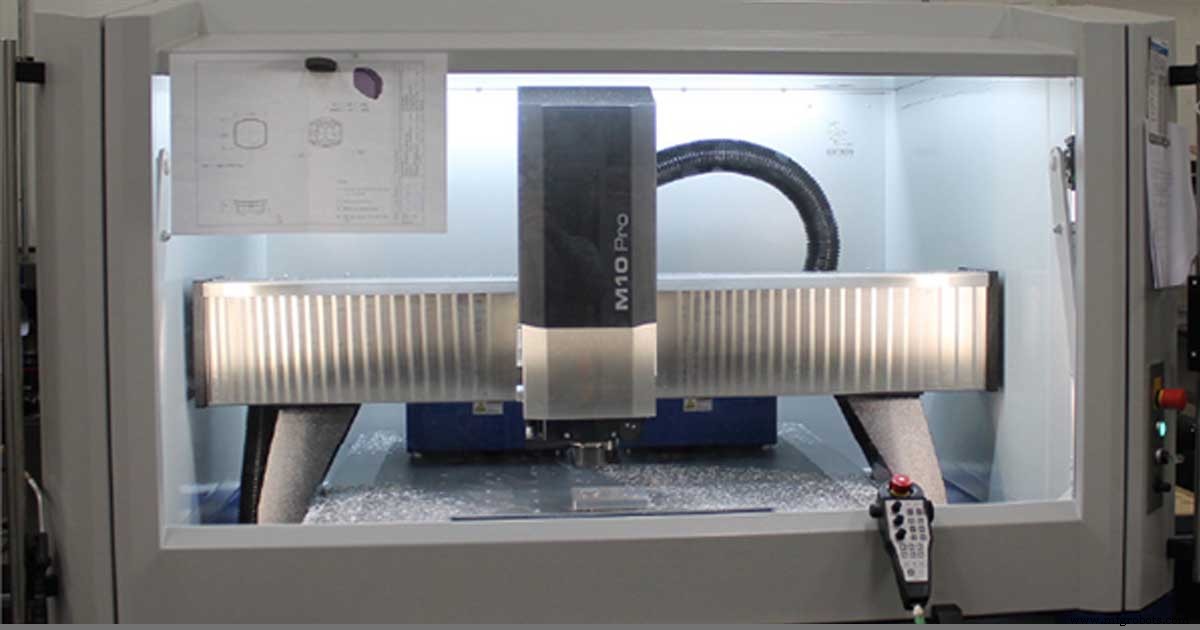
O chefe da oficina de ferramentas da Hytech, Dave Blandino, fez uma pesquisa e análise muito completas dos centros de usinagem disponíveis e apresentou várias soluções líderes do setor à equipe de gestão. Em última análise, decidiu-se que comprariam um centro de usinagem de alta velocidade DATRON M10 Pro. Himmelein reflete: "Por uma combinação de razões como precisão, software de controle (programação NC), custo de manutenção do fuso, suporte e localização do suporte, Dave dividiu em uma matriz de cerca de 10 ou 12 elementos, e isso nos mostrou claramente que a DATRON era a escolha certa."
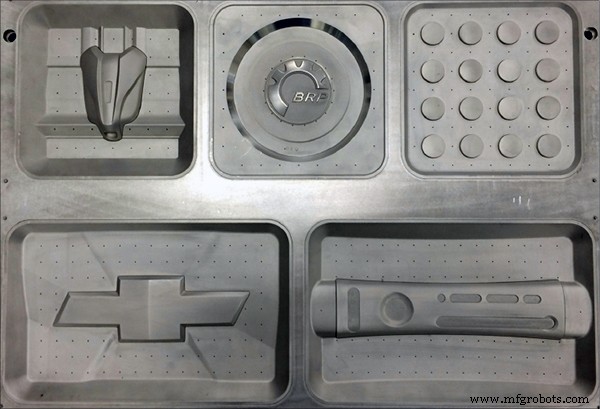
Mas a escolha de comprar a DATRON não se baseou apenas nessa matriz. Houve também um processo de benchmarking ou corrida de teste que cada fabricante de máquinas teve que completar — cada um produzindo a exata mesma peça para uma comparação competitiva. Embora a capacidade de fresar aço para aplicações IMD fosse um dos parâmetros, o acabamento superficial para o lado de conformação do negócio era de importância primordial neste teste. Isso porque sua tecnologia de conformação a alta pressão é tão precisa que quaisquer marcas de ferramenta serão vistas na folha de conformação mesmo se tiverem sido jateadas. Himmelein explica: "Você pode olhar para um núcleo de conformação que vamos formar, foi jateado e parece bonito e o acabamento parece ótimo, mas quando formamos, você verá uma marca de ferramenta que não consegue acreditar." Na época, muito do trabalho que faziam era logotipos de empresas 3D muito precisos sobre o topo de uma peça formada. Claramente, a aparência de cada logotipo era de grande importância para o cliente que os contratava para o trabalho. Himmelein elabora: "Essa peça de conformação é o inserto que entra no molde de injeção. É um aplique ou filme formado que entra no molde de injeção e é remoldado para que, quando o molde abre, a peça está decorada. A cosmética nessas peças é absolutamente crítica e é um requisito cosmético tão rigoroso quanto existe na manufatura."
O Gerente de Ferramentas da Hytech, Dave Blandino, explica ainda a experiência com os fornecedores de CNC e o teste de benchmarking competitivo: "Fizemos uma pesquisa extensa e demos a vários fabricantes de CNC a oportunidade de cortar uma peça para nós. Pedi que colocassem uma peça na minha frente que vendesse a máquina deles e ninguém chegou perto da peça que a DATRON produziu. Recebi peças de outros fabricantes de máquinas-ferramenta, e a qualidade não atendeu às minhas expectativas. Mas dentro de 2 semanas de enviar o modelo para a DATRON, voei para a Alemanha, e não apenas a hospitalidade foi ótima, mas a DATRON colocou uma peça na minha frente que eu realmente não esperava dado o curto prazo. Foi de longe a melhor de todos os fornecedores de CNC produziram. Quando voltei aos EUA e mostrei a amostra da DATRON para os outros fornecedores, eles disseram: 'Oh, eles poliram isso.' e eu disse: 'Não, não poliram, isso saiu direto da máquina!' mas eles não acreditaram em mim. O fato é, inspecionamos meticulosamente cada peça em um comparador óptico RAM com ampliação de 200+, então não é apenas o que você vê com seus olhos ou uma lupa. Nosso processo mostra tudo e qualquer coisa. Na termoformagem, se você tiver até a menor marca de ferramenta, vai aparecer no filme. Então, é extremamente crítico ter o acabamento superficial que a DATRON nos dá."
Além da qualidade, há uma economia de custos correspondente associada à eliminação de operações secundárias como trabalho manual, lixamento e polimento, e Himmelein credita à DATRON uma redução resultante de 90% no tempo manual. Também existem limitações para o lixamento, como explica Blandino: "Você sempre pode fazer trabalho manual com lixa, mas quando você tem uma ferramenta de múltiplas cavidades, você não vai lixar a peça da mesma forma duas vezes. Se você tem 15 a 20 cavidades, vai obter variação e essa variação se traduz em conformação, corte e moldagem. O que estamos essencialmente fazendo é tirar a peça da DATRON e não tocá-la e esse é nosso objetivo. As peças estão prontas para montar em nossos conjuntos de ferramentas direto da máquina. Às vezes, uma textura leve de jateamento de esferas é um requisito do cliente, mas nenhum lixamento ou polimento é necessário."
Alta Tolerância Necessária para Produzir Matrizes de Corte Match-Metal (Matrizes de Estampagem)
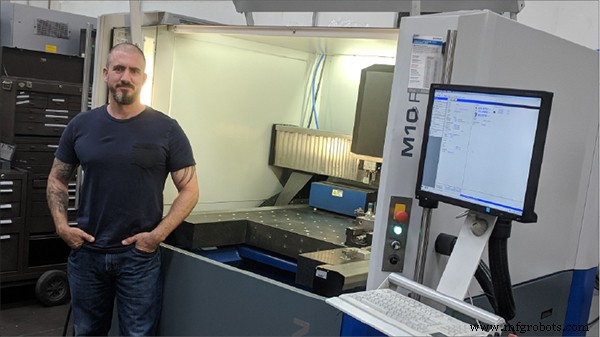
Agora, a Hytech usa seu EDM a fio para fazer o componente de aço endurecido lado A, que representa sua tolerância fixa. Então, fabricam o componente de aço endurecido lado B, que é o componente de acoplamento à peça lado A. Eles normalmente deixam o núcleo da matriz entre 0,0127 mm e 0,0203 mm (0,0005" e 0,0008") pesado e usam a DATRON M10 Pro para tirar um décimo de cada vez até encaixar. Himmelein diz: "É aqui que a DATRON realmente brilha porque podemos tirar um décimo por vez relativamente rápido, abrir a porta deixando tudo montado e testar nosso encaixe e, se não estiver lá, fechamos a porta e rodamos outro décimo."
A combinação do EDM a fio e da máquina DATRON realmente fez a diferença para a Hytech Forming e eles se tornaram o especialista global em matrizes de corte match-metal 3D para plástico de filme fino.
Blandino explica: "Antigamente, tínhamos que terceirizar esses componentes para oficinas que tinham o equipamento para lidar com isso e, desde que compramos a DATRON, trouxemos todo esse trabalho para dentro. Estamos fazendo passes de acabamento leves para manter tolerâncias apertadas em nossas peças de aço A2 temperado. Essas peças são componentes de ferramentas que projetamos e fabricamos aqui. Uma das visões da nossa empresa é o corte. Estamos na termoformagem de plásticos de filme fino, mas o outro lado disso é que precisamos cortar o plástico depois de formado e essas formas cortadas têm que encaixar exatamente no molde com tolerâncias apertadas de +/- alguns milésimos de polegada. Mas, para que o corte realmente ocorra, as tolerâncias dos componentes que usinamos têm que ser +/- alguns décimos de polegada. São esses componentes que usamos para construir nossas matrizes de corte."
Blandino também credita a tecnologia DATRON por adicionar flexibilidade ao seu processo de design. "Também nos permitiu projetar nossas ferramentas de forma muito mais eficiente. Antes, o único equipamento que podíamos usar para manter aquelas tolerâncias apertadas era nosso EDM a fio. Claro, o problema com EDM a fio é que nem tudo é um bolso passante. Então, isso limitava nossa flexibilidade de design porque tínhamos que projetar em torno dessa limitação. Com a DATRON, somos capazes de projetar mais livremente e fazer as coisas do jeito que queríamos."
A DATRON M10 Pro se tornou tão crítica para a qualidade de seu produto final que Blandino diz que são lembrados disso sempre que a DATRON está com acúmulo de trabalho e são forçados a mover trabalho para outros equipamentos CNC. "Mesmo com o trabalho manual, você não chega perto do acabamento superficial que obtemos na DATRON. Além disso, estamos no limite de velocidade do fuso em 15k, 12k e 10k nos outros equipamentos CNC, então temos que reduzir nossos avanços em bons 100%. Por causa da vibração do fuso e folga no fuso de esferas com nossos outros centros de usinagem, o acabamento que temos que fazer é lixamento pesado. É por isso que estou realmente pressionando por uma segunda máquina DATRON. Usamos os outros centros de usinagem como nossa 'máquina Op One' onde desbastamos toda a carne das costas e todas as superfícies não críticas. Essas máquinas lidam bem com essa tarefa."
Abrindo Portas para um Novo Fluxo de Receita e Aumento de 25% na Receita Anual
O CEO, Fred Himmelein, credita à DATRON a qualidade que ajudou a Hytech a entregar a uma ampla gama de indústrias, incluindo automotiva e aeroespacial. Himmelein também fica impressionado com a flexibilidade da DATRON e os outros processos auxiliares que ela impactou e melhorou desde que foi instalada. Por exemplo, eles têm um projeto que fazem para um cliente há uma década, onde cortam acrílico de 6,35 mm (0,25") com um laser CO2, que faz um ótimo trabalho produzindo uma borda lindamente polida. Mas, após uma década, o cliente decidiu que queria mudar de material e usar policarbonato para reduzir o risco de danos às peças durante seu ciclo de vida. Como policarbonato de 6,35 mm não pode ser cortado a laser sem queimar e apresentar risco à saúde, eles tiveram que encontrar um processo alternativo. Então, fizeram um corte de teste na DATRON M10 Pro usando uma fresa DATRON projetada especificamente para fresar acrílico. O resultado foi uma grande vitória tanto para a Hytech quanto para seu cliente. A DATRON realmente cortou as peças de policarbonato mais rápido do que o laser as cortava de acrílico, o acabamento superficial era comparável, e o cliente pôde mudar para o material preferido.
A DATRON M10 Pro é compatível com uma ampla gama de pacotes de software CAM e a Hytech investiu em vários deles e fez testes extensivos para maximizar desempenho e acabamento superficial. Blandino diz: "Provavelmente fizemos mais testes de software do que a maioria das oficinas. Usamos o suavização de contorno do software DATRON, mas também é uma combinação da dinâmica e das estratégias de programação que todas contribuem para um acabamento superficial perfeito. Fizemos alguns testes com diferentes softwares de programação incluindo SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 e PowerMill e estamos comparando maçãs com maçãs com diferentes cortadores, velocidades e avanços. Então, usamos uma combinação do que o software tem a oferecer combinado com o que a DATRON tem a oferecer, e chegamos a uma fórmula para o melhor acabamento superficial que você pode alcançar com fresagem de 3 eixos. O Fusion tem um pós-processador realmente bom para DATRON e fornece excelentes acabamentos superficiais em conjunto com a Dinâmica e Suavização de Contorno que a M10 oferece. Atualmente, nossa solução CAM primária está com a Autodesk. Testes são feitos continuamente, e a DATRON complementa extremamente bem todos os pós-processadores de software."
Eles têm que ser discretos sobre isso, mas a Hytech nos disse que está apenas entrando em uma indústria existente com uma nova forma de fazer componentes que requer usinagem extremamente precisa. Fabricantes dentro da indústria realmente vieram à Hytech porque eles têm uma foto de sua DATRON M10 Pro no site. Durante a última rodada de cortes de teste para esta indústria, a peça rodou por mais de 200 horas. Isso porque a peça requer cortadores muito pequenos dando um pequeno passo para fazer contorno 3D e pode até durar dezenas de horas sem troca de ferramenta. Com a máquina rodando atualmente 24/7, a adição de outra M10 Pro é iminente. Este novo negócio está projetado para resultar em um aumento de 25% na receita da empresa.
Máquina cnc
- De CM a EMS para MSP: Traçando a Evolução da Manufatura Eletrônica
- Fortalecendo Cadeias de Suprimentos de Alimentos: Um Blueprint de Resiliência para 2024
- Indústria 4.0: Entendendo as Expectativas Modernas do Cliente
- A Importância da Honestidade com Clientes: Construindo Confiança e Sucesso
- Usinagem CNC: Soluções de Precisão para a Indústria Automotiva
- Indústria 4.0 e Sustentabilidade: Navegando Desafios Ambientais
- Indústria 5.0: Redefinindo a Manufatura para o Futuro
- Destaque do Setor: A Indústria de Mineração – Das Raízes Coloniais à Inovação Moderna
- O Quadrante de Oportunidades: 4 Pilares-Chave para o Sucesso na Indústria 4.0
- Entendendo a Indústria Gráfica: Papéis-Chave e Serviços