



Torneamento Fora de Redondo: Uma Nova Era para Fabricação de Transmissões
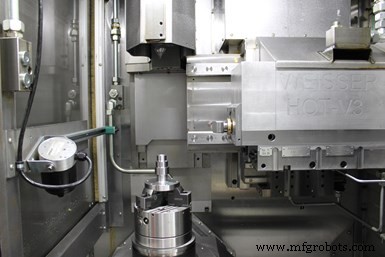
A unidade de usinagem "fora de redondo" Hyperspeed Oval Turning (HOT) da Weisser permite usinagem dura e mole de pistões alternativos para motores de combustão feitos de alumínio e aço, eixos de comando endurecidos, perfis ou formas poligonais, e bombas de combustível automotivas, entre outras aplicações.
Transmissões automotivas continuam a avançar. Elas também continuam a usar conexões de estria e encolhimento para componentes internos de eixo. No entanto, Reiner Jörg, engenheiro-chefe do departamento de P&D do construtor de máquinas-ferramenta Weisser no sul da Alemanha, diz que acoplamentos poligonais ou conexões eixo-cubo poligonais são uma boa alternativa a estes métodos de conexão tradicionais para componentes de transmissão.
"Acoplamentos poligonais não são novidade", diz ele. "Projetados para eliminar problemas comuns de falha associados a estrias e fixações de eixo com chaveta, o sistema poligonal geral é um método superior comprovado para fazer conexões mecânicas exigentes que são mais fortes, mais precisas e têm uma vida útil substancialmente mais longa, porque a distribuição efetiva de carga virtualmente elimina contato pontual, minimizando fadiga por tensão e distorção. O polígono tem uma capacidade maior de torque que qualquer outra fixação de eixo. A transmissão de força e classificações de carga são otimizadas e uma conexão de eixo mais curta pode frequentemente ser usada e espaço valioso economizado. Menos massa acelerada em um espaço menor como caixas de câmbio contribui para a eficiência de combustível mencionada."
No entanto, ele diz que fabricantes de automóveis ainda não adotaram acoplamentos poligonais para suas transmissões. Uma razão é que as peças são difíceis de usinar. No entanto, a tecnologia de torneamento fora de redondo da Weisser poderia mudar isso ao permitir que fabricantes tornem formas poligonais finalizadas em uma configuração em uma máquina. Tal capacidade pode tornar o torneamento fora de redondo uma alternativa mais eficiente aos processos de fresamento de perfil e retífica tipicamente usados para produzir conexões tradicionais de eixo-cubo automotivas.
Desde sua introdução em 1993, o torneamento fora de redondo tem sido usado para usinagem dura e mole de pistões alternativos para motores de combustão feitos de alumínio e aço, eixos de comando endurecidos, perfis ou formas poligonais, e bombas de combustível automotivas. Agora, a Weisser está trabalhando em vários projetos com fabricantes de equipamentos originais (OEMs) para demonstrar como uma adoção mais ampla deste processo poderia tornar viável substituir conexões tradicionais de eixo-cubo com acoplamentos poligonais.
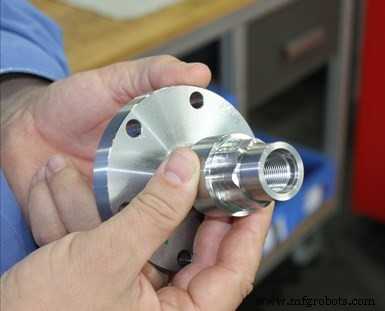
Eixos poligonais são projetados para eliminar problemas comuns de falha associados a estrias e fixações de eixo com chaveta. O polígono tem uma capacidade maior de torque que qualquer outra fixação de eixo. A transmissão de força e classificações de carga são otimizadas e uma conexão de eixo mais curta pode frequentemente ser usada para economizar espaço.
Por exemplo, o sistema de usinagem fora de redondo Hyperspeed Oval Turning (HOT) da empresa é uma unidade separada que integra com a máquina de torneamento vertical Vertor da empresa. Formas ovais ou fora de redondo são produzidas pela interação do eixo do fuso da peça com o eixo de avanço gerador de diâmetro da ferramenta.
A aresta de corte da ferramenta move na mesma direção do eixo X e perpendicular ao eixo do fuso da peça. A aresta de corte pode ser posicionada variavelmente neste plano nocional para produzir contornos radiais e frontais ou fora de redondo hemisférico. A Weisser usa acionamentos lineares em vez de fusos de esferas para acelerar as unidades de torneamento oval.
A potência do acionamento dinâmico é parcialmente requerida para a aceleração da massa e parcialmente requerida como a força atuando na aresta de corte da ferramenta durante a usinagem. A ferramenta de corte pode ser acelerada em um movimento oscilante radial por até 130 Gs. Este nível de aceleração é tão extremo, mesmo para os últimos CNCs Siemens e Bosch Rexroth, que a maioria das aplicações envolve acelerações de apenas 30 a 90 Gs.
"Para uma dada fora de redondo, o rpm máximo permitido da peça está relacionado à aceleração máxima do bit de ferramenta, como produzido pelo acionamento oscilante. Uma aceleração nominal de 30 Gs facilita a mais alta precisão e a geração de um acabamento superficial de primeira classe", diz Jörg.
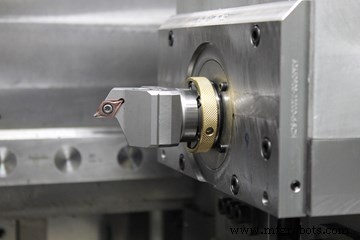
O movimento da aresta de corte da ferramenta está na direção do eixo X e, portanto, perpendicular ao eixo do fuso da peça. A aresta de corte pode ser posicionada variavelmente neste plano nocional para que contornos radiais e frontais ou fora de redondo hemisférico possam ser produzidos.
Apesar da alta aceleração nominal, propriedades especiais de absorção de choque dizem garantir precisão limitando a força exercida na estrutura da base da máquina. "Nosso sistema compensa forças de aceleração transformando trabalho de aceleração em energia cinética, então vibrações da máquina são eliminadas e altas qualidades de superfície alcançadas", explica Jörg. "Devido à compensação integrada de força de corte, as forças de corte líquidas (forças passivas) podem ser quase inteiramente neutralizadas."
Um dos clientes da Weisser fabrica cames poligonais em menos de um minuto em uma configuração e quatro passagens de torneamento, incluindo operações de faceamento e chanframento. A 1.500 rpm, a unidade de torneamento fora de redondo gera uma taxa de avanço de 0,1 mm por rotação e uma profundidade de corte de 0,8 a 2 mm. As peças são finalizadas com precisão de ±10 mícrons.
Outro cliente que foi um passo além de muitos concorrentes internacionais já integrou um acoplamento poligonal em uma caixa de câmbio recém-desenvolvida, usando a tecnologia HOT da Weisser. "O cliente substituiu o eixo de estria por um eixo poligonal na sétima marcha, que reduziu o comprimento do eixo de 20 para 12 mm, já que o polígono tem uma capacidade maior de torque que qualquer outra fixação de eixo", diz Jörg. "Então, uma conexão de eixo mais curta pode ser usada e espaço valioso economizado." A economia de espaço ajudou a otimizar a relação de transmissão da primeira marcha, que encontrava problemas de fadiga com o design original.
Empurrando sua tecnologia HOT para conexões eixo-cubo poligonais, a Weisser já vendeu cerca de 100 máquinas com uma unidade de torneamento fora de redondo integrada. Agora está oferecendo sua máquina de torneamento vertical Vertor C com trocador automático de ferramentas para permitir usinagem ainda mais flexível. Segundo Jörg, a precisão alcançável é atualmente limitada pela capacidade do CNC. "Se você rodar sua máquina a 1.800 rpm e quiser usinar sua peça com resolução de um grau com nossa unidade de torneamento fora de redondo, o controlador tem que lidar com 9.180 sinais por segundo. Estamos falando de uma resolução na área de nanossegundos. Esse é o fator limitante. Mas estamos trabalhando em limitar ainda mais esses limites do sistema para usinar em nível de tolerância de mícron."
Equipamento industrial
- Fluido de Transmissão Explicado: Função, Importância e Guia de Manutenção
- Top 3 Tendências Impulsionando Servitização na Manufatura em 2024
- Como uma Política 'Buy American' Mais Forte Poderia Impulsionar a Manufatura dos EUA
- Como Fabricantes 'Renascidos no Digital' Superam a Concorrência na Indústria 4.0
- Principais Fabricantes de Transmissões Industriais: Confiabilidade e Desempenho Comprovados
- CNC Fagor 8050TC: Operação Intuitiva e Sem Treinamento para Torneamento, Faceamento e Rosqueamento
- CTX 410 e 510: Máquinas de Torneamento Universais de Próxima Geração
- Centros de Torneamento Slant-Bed de Precisão para Usinagem de Alta Acurácia
- Aprimorando Tornos CNC: Do Torneamento ao Fresamento e Perfuração
- Otimizando Centros de Usinagem para Operações de Torneamento