



Compósitos 4.0: Aproveitando a Transformação Digital para Produção Adaptativa e Inovação
Introdução
Compósitos 4.0 é uma pequena galáxia no universo da Indústria 4.0, que é a transformação digital em como bens e serviços são projetados, produzidos, entregues, operados, mantidos e descomissionados. Para fabricação de compósitos, o objetivo é usar automação, sensores e dados, comunicações 5G, software e outras tecnologias digitais em contínua evolução para tornar produtos e processos mais eficientes, inteligentes e adaptativos.
Fabricantes de compósitos estão progredindo através desta transformação digital ao longo de um espectro. Passos iniciais incluem inspeção em linha e processos otimizados que reduzem desperdício e custo enquanto aumentam qualidade e rendimento de peças. Soluções mais avançadas trabalham em direção a produção inteligente, autônoma, que não é apenas ágil, mas responde e até antecipa mudanças de mercado e demandas de clientes.
"Compósitos 4.0 não é um fim, mas uma ferramenta", explica Dr. Michael Emonts, diretor gerente do Centro de Aachen para Produção Leve Integrativa AZL na RWTH Aachen University (Aachen, Alemanha), cujo projeto iComposite 4.0 demonstrou uma cadeia de processo adaptativa com potencial para reduzir custo de assoalho automotivo em 50-64%.
"Há diferença entre apenas tornar coisas digitais e transformação digital que realmente muda os processos por trás do seu negócio e abre novas oportunidades e modelos de negócio", argumenta Christian Koppenberg, diretor gerente para produtor de peças compósitas Dynexa (Laudenbach, Alemanha).
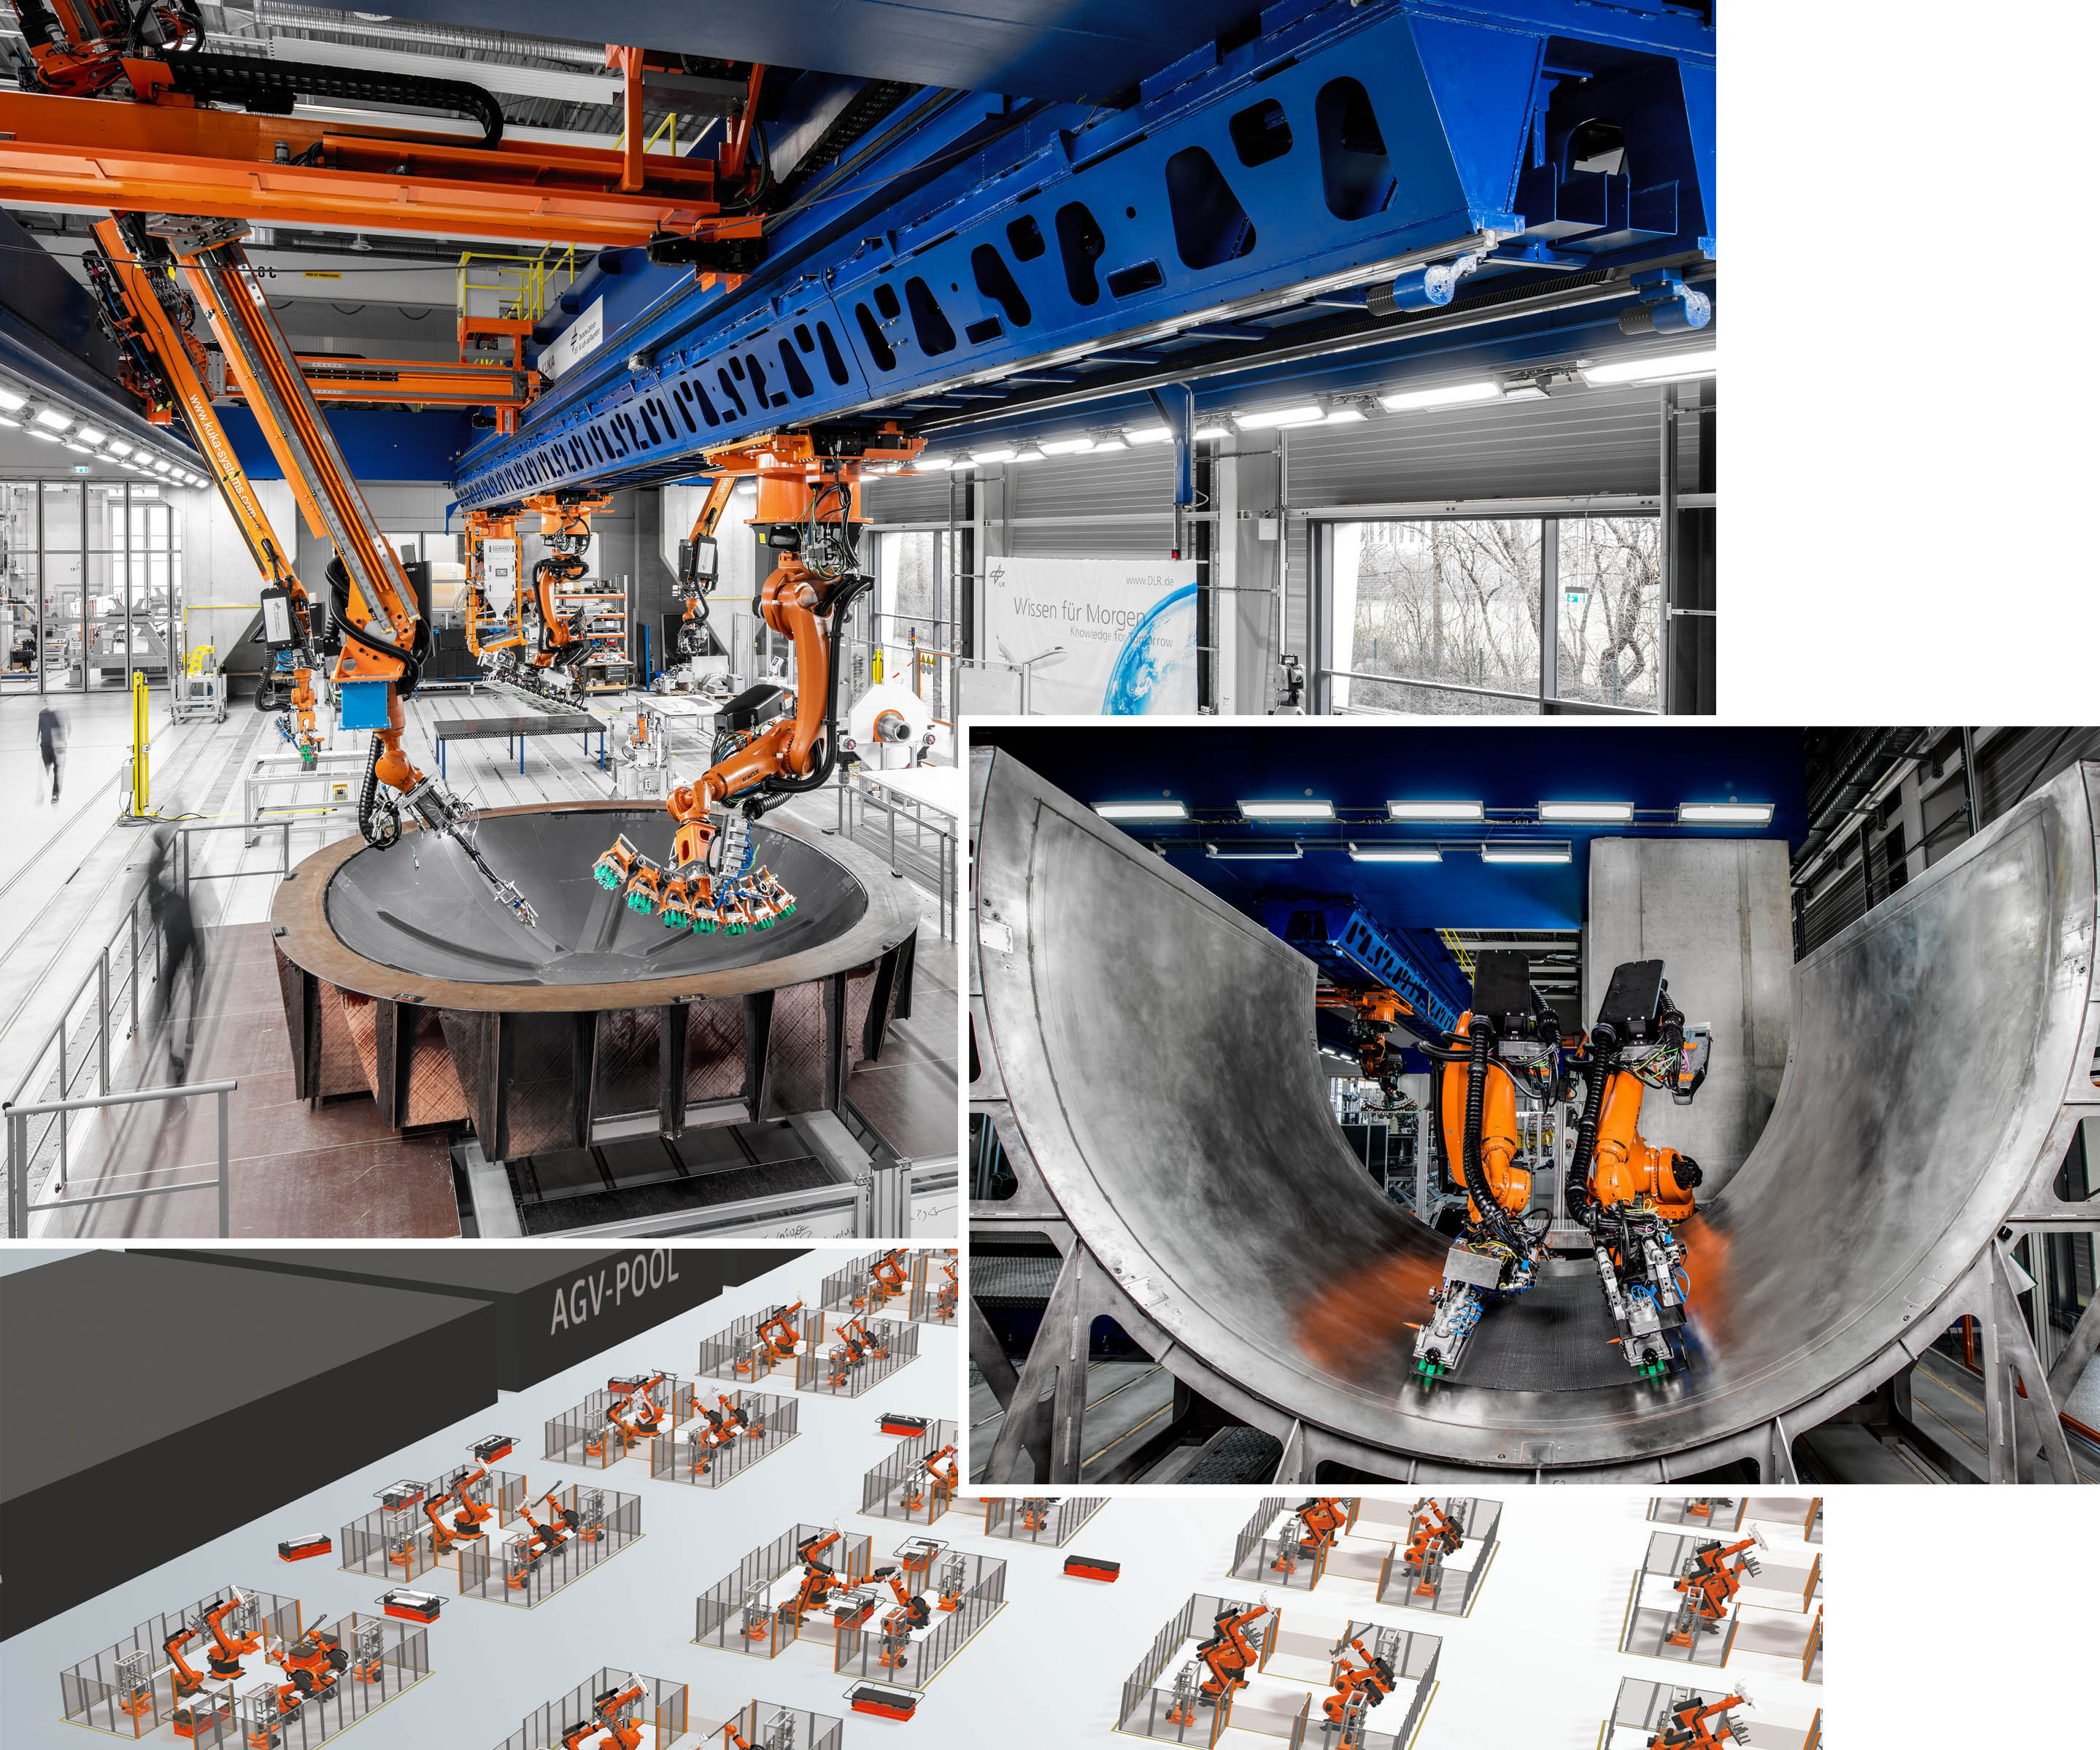
"Compósitos 4.0 não é apenas usar robôs", afirma Dr. Michael Kupke, chefe do Centro de Tecnologia de Produção Leve (ZLP, Augsburg) do Centro Aeroespacial Alemão (DLR), que desenvolveu uma célula de trabalho equipada com inteligência artificial [IA] onde robôs colaborativos podem alternar de produzir painéis traseiros de pressão de compósitos para painéis de fuselagem sem reprogramação ou retreinamento. "É a tecnologia que garante que você não precise ensinar os robôs, porque não há caso de negócio para isso. Compósitos 4.0 é mais do que apenas aumentar eficiência e cortar custo. É uma mudança em como as empresas pensam e abordam a produção que determinará quais empresas sobrevivem e quais não."
Pré-formação Adaptativa, RTM
"A ideia do projeto iComposite 4.0 era criar pré-formas de rovings e tows custo-efetivos combinando fibra de vidro longa seca (25-30 milímetros) pulverizada e subsequentemente reforçada com uma grade de fibras de carbono unidirecionais (UD) via colocação automática de fibras (AFP)", explica Emonts. "O demonstrador escolhido, um assoalho traseiro inferior de veículo, era feito anteriormente com têxteis mais custosos que também produziam mais de 60% de desperdício."
A transformação Compósitos 4.0 exigiu integração dos processos de pulverização de fibra, deposição de fibra e subsequente moldagem por transferência de resina (RTM) para que reagissem uns aos outros e se adaptassem baseados na qualidade da peça medida entre etapas (Fig. 1). "Usamos um sistema de visão de máquina da Apodius GmbH [Aachen, Alemanha] com sensor a laser óptico e módulo de câmera para caracterizar a topologia da superfície da pré-forma pulverizada", diz Emonts. "A Apodius adaptou o software para analisar a porcentagem de fibras em cada direção. A linha iComposite 4.0 comparou isso ao design digital e decidiu se atendia aos requisitos mecânicos. Se sim, aplicou a grade UD padrão para reforço. Se não, decidiu onde colocar camadas adicionais de fibra UD."
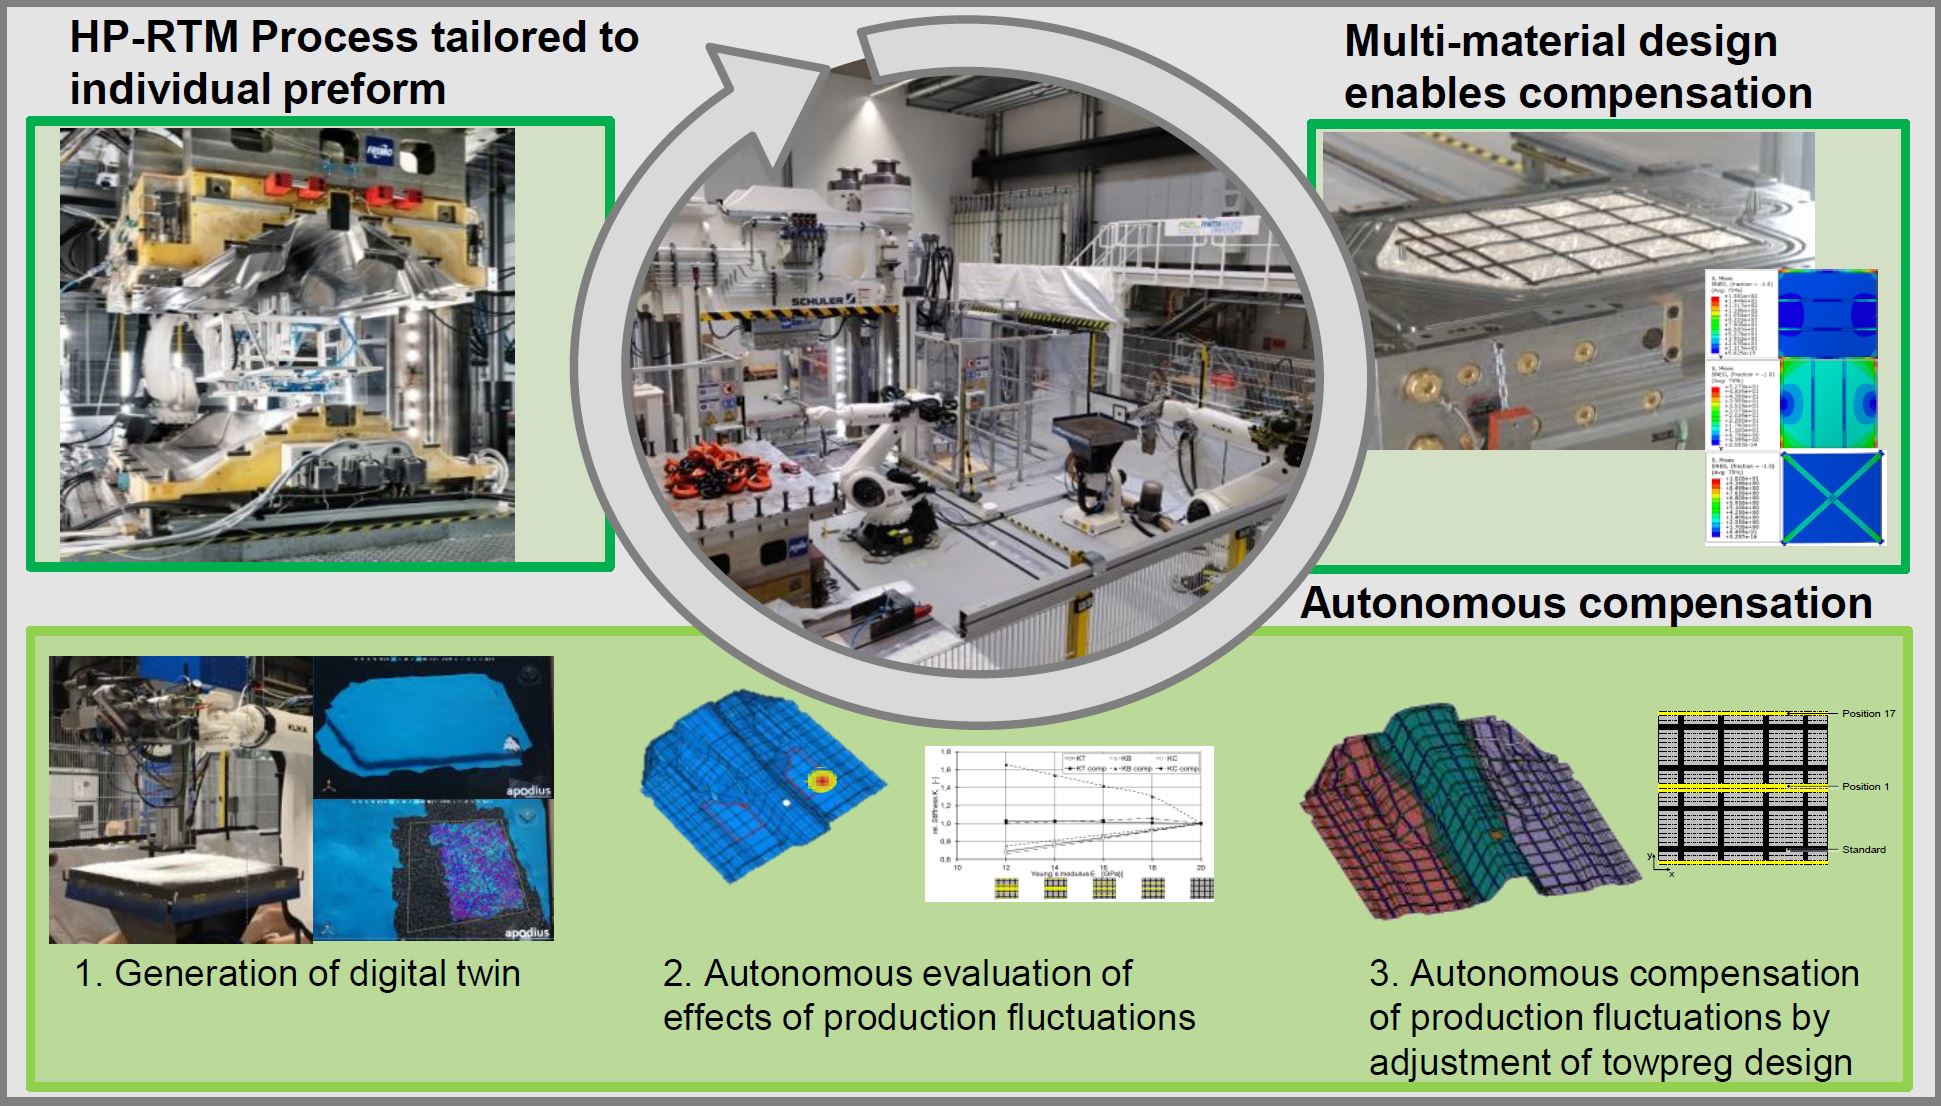
No entanto, estas camadas UD adicionais poderiam causar espessura e geometria da peça a exceder tolerâncias. "Portanto", ele explica, "combinamos a linha de pré-formação com um processo RTM adaptativo que, se necessário, ajustava a espessura da peça aumentando a pressão em certas partes da prensa." Isso também foi automatizado, com o objetivo de substituir intervenção do operador da linha, mas exigiu simulação de desempenho da peça usando dados de medição e software FEA padrão.
"Atualmente, a simulação das propriedades mecânicas da peça é realizada offline", diz Emonts. "Geramos um banco de dados de variações de processo e peça, criamos algoritmos para reagir a cada variação e validamos estes via FEA. Assim, baseado nas variações medidas pela linha, os algoritmos a direcionaram a realizar uma mitigação apropriada. Para tornar a linha adaptativa in-situ, o próximo passo seria adicionar machine learning." Enquanto isso, o AZL está perseguindo numerosos projetos Compósitos 4.0 incluindo produção auto-otimizada de compósitos híbridos termoplásticos e peças moldadas por injeção com reforço integrado de blanks personalizados baseados em fita.
Peles de Asa CFRP Sem Defeitos
O projeto ZAero (veja "Fabricação sem defeitos de peças compósitas") é outro projeto chave de Compósitos 4.0, que começou em 2016. Visava aumentar produtividade para grandes estruturas de plástico reforçado com fibra de carbono (CFRP) como peles de asa. Defeitos seriam reduzidos usando inspeção automatizada em linha com AFP de pré-impregnado ou colocação automática de material seco (ADMP) da Danobat (Elgoibar, Espanha). Monitoramento de processo durante infusão de resina ou cura de pré-impregnado prediria estado de cura e encurtaria tempo de ciclo. Dados de processo e defeitos coletados foram usados com FEA para predizer desempenho da peça. Isso foi então inserido em uma ferramenta de suporte a decisão para como abordar defeitos identificados. Uma simulação de fluxo de peça para peles de asa CFRP foi desenvolvida que, quando alimentada nesta ferramenta, ajudou a otimizar uma estratégia de retrabalho (Fig. 2). Hoje, muitas tais peças são retrabalhadas durante fabricação, mas apenas após END.
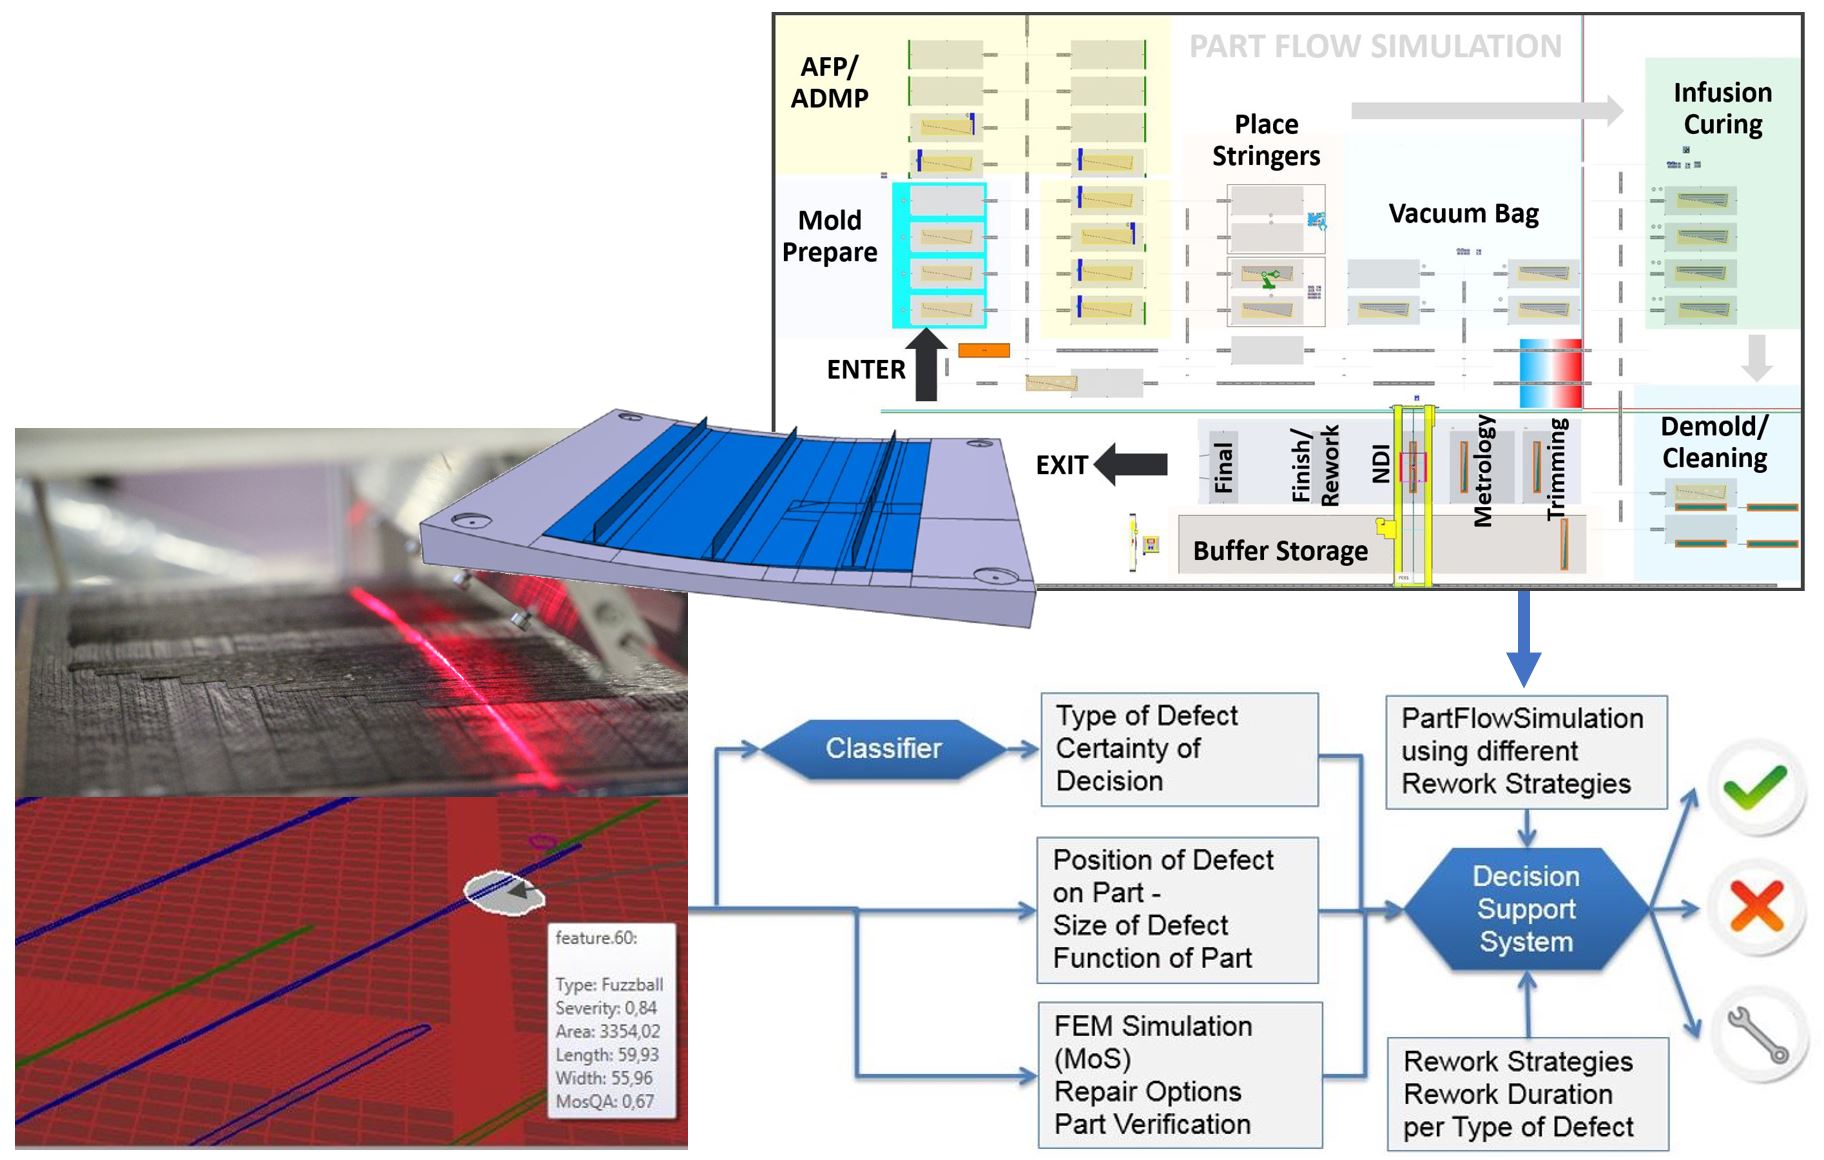
Na revisão final de setembro de 2019, o sensor AFP de pré-impregnado desenvolvido pelo líder do projeto Profactor (Steyr, Áustria) não apenas alcançou inspeção automatizada em linha, mas também pôde ser usado para corrigir peças in-situ. "Este sensor pode detectar defeitos padrão como lacunas, sobreposições, FOD, bolhas de fibra e tows torcidos, bem como corte antecipado e tardio de cada tow", diz Dr. Christian Eitzinger, chefe de visão de máquina para Profactor. Um tow faltante pode ser corrigido automaticamente com a colocação de um tow adicional precisamente onde foi omitido. A máquina deve ser parada, no entanto, para remover bolhas de fibra ou um tow torcido. "Um banco de dados construído usando o 3D Experience da Dassault Systèmes (Paris, França) para CATIA nos permite calcular os efeitos no desempenho da peça baseados no tamanho, forma e tipo de defeito. Processar todos os defeitos em uma camada leva apenas segundos. O operador da máquina então decide quais defeitos podem ser deixados e quais devem ser retrabalhados."
Para monitoramento e controle de processo de infusão, a Airbus (Toulouse, França) trabalhou através da subsidiária InFactory Solutions (Taufkirchen, Alemanha) para desenvolver três sensores que medem temperatura, estado de cura e frente de fluxo de resina (veja "Sensores para monitoramento de frente de fluxo de infusão de resina"). "Integrámos estes com CATIA 3D Experience e mostramos que os dados podem ser adquiridos de forma confiável e adicionados ao fio digital de cada peça", diz Eitzinger. (Veja barra lateral online "Compósitos 4.0: Fio digital vs. gêmeo digital".)
O terceiro de três demonstradores de peça foi uma subseção de cobertura superior de asa com três longarinas (veja barra lateral online "Atualização do projeto ZAero"). Para esta peça, a ferramenta de suporte a decisão da Profactor foi demonstrada ao vivo no parceiro FIDAMC (Madrid, Espanha), conectada à simulação de fluxo de peça — baseada no software Siemens PLM (Plano, Texas, EUA) Tecnomatix Plant Simulation — rodando no servidor da Profactor na Áustria. Além de construir um banco de dados de defeitos, o ZAero conduziu experimentos com machine learning. Modelos de computador generativos projetados manualmente combinados com redes neurais profundas detectaram e classificaram defeitos, alcançando taxa de 95% de classificação correta de diferentes regiões (lacuna, sobreposição, tow, bolha de fibra) em dados reais de monitoramento ADMP, mesmo quando dados de defeitos artificialmente criados foram usados para treinamento da rede profunda (análogo a como sistemas de teste ultrassônico são calibrados em uma gama de defeitos deliberados).
"Definitivamente buscaremos algum tipo de próxima fase", diz Eitzinger. Enquanto isso, a Profactor está comercializando sensores modulares para orientação de fibra e defeitos durante colocação automática. A InFactory Solutions também está oferecendo seus sensores AFP e de infusão de resina, e parceiros de colocação de fibra Danobat e MTorres (Torres de Elorz, Navarra, Espanha) agora estão vendendo seus equipamentos com inspeção em linha integrada.
Jornada de Transformação Digital da Dynexa
A Dynexa é uma fabricante de peças compósitas especializada em tubos e eixos CFRP. "Sempre tentamos digitalizar tudo", diz o diretor gerente Koppenberg. "Já nos livramos de processos manuais e analógicos, integrando tudo principalmente em nosso sistema ERP [planejamento de recursos empresariais]. Mas como fazemos isso na fabricação? Entendemos que tudo que colocamos em um protocolo de trabalhador ou procedimento é um código, e isso é base para transformação digital. Mas onde é armazenado? Em servidor local, na nuvem ou dentro da máquina? Perguntaríamos a cinco pessoas e obteríamos sete respostas sobre o que devemos fazer." (Veja barra lateral online, "Compósitos 4.0: Por onde começar?")
Felizmente, o governo alemão criou um programa para universidades fornecerem consultoria gratuita de Indústria 4.0 para pequenas e médias empresas (PMEs). A Dynexa começou a trabalhar com o Centro de Competência "Mittelstand (PME) 4.0" de Darmstadt. "Eles disseram para não se preocupar com a arquitetura digital mas olhar mais para o que você precisa medir e como fazer isso", recorda Koppenberg. "Escolhemos um processo que envolvia medição manual significativa, onde sabíamos que tínhamos questões de qualidade, tempo e custo."
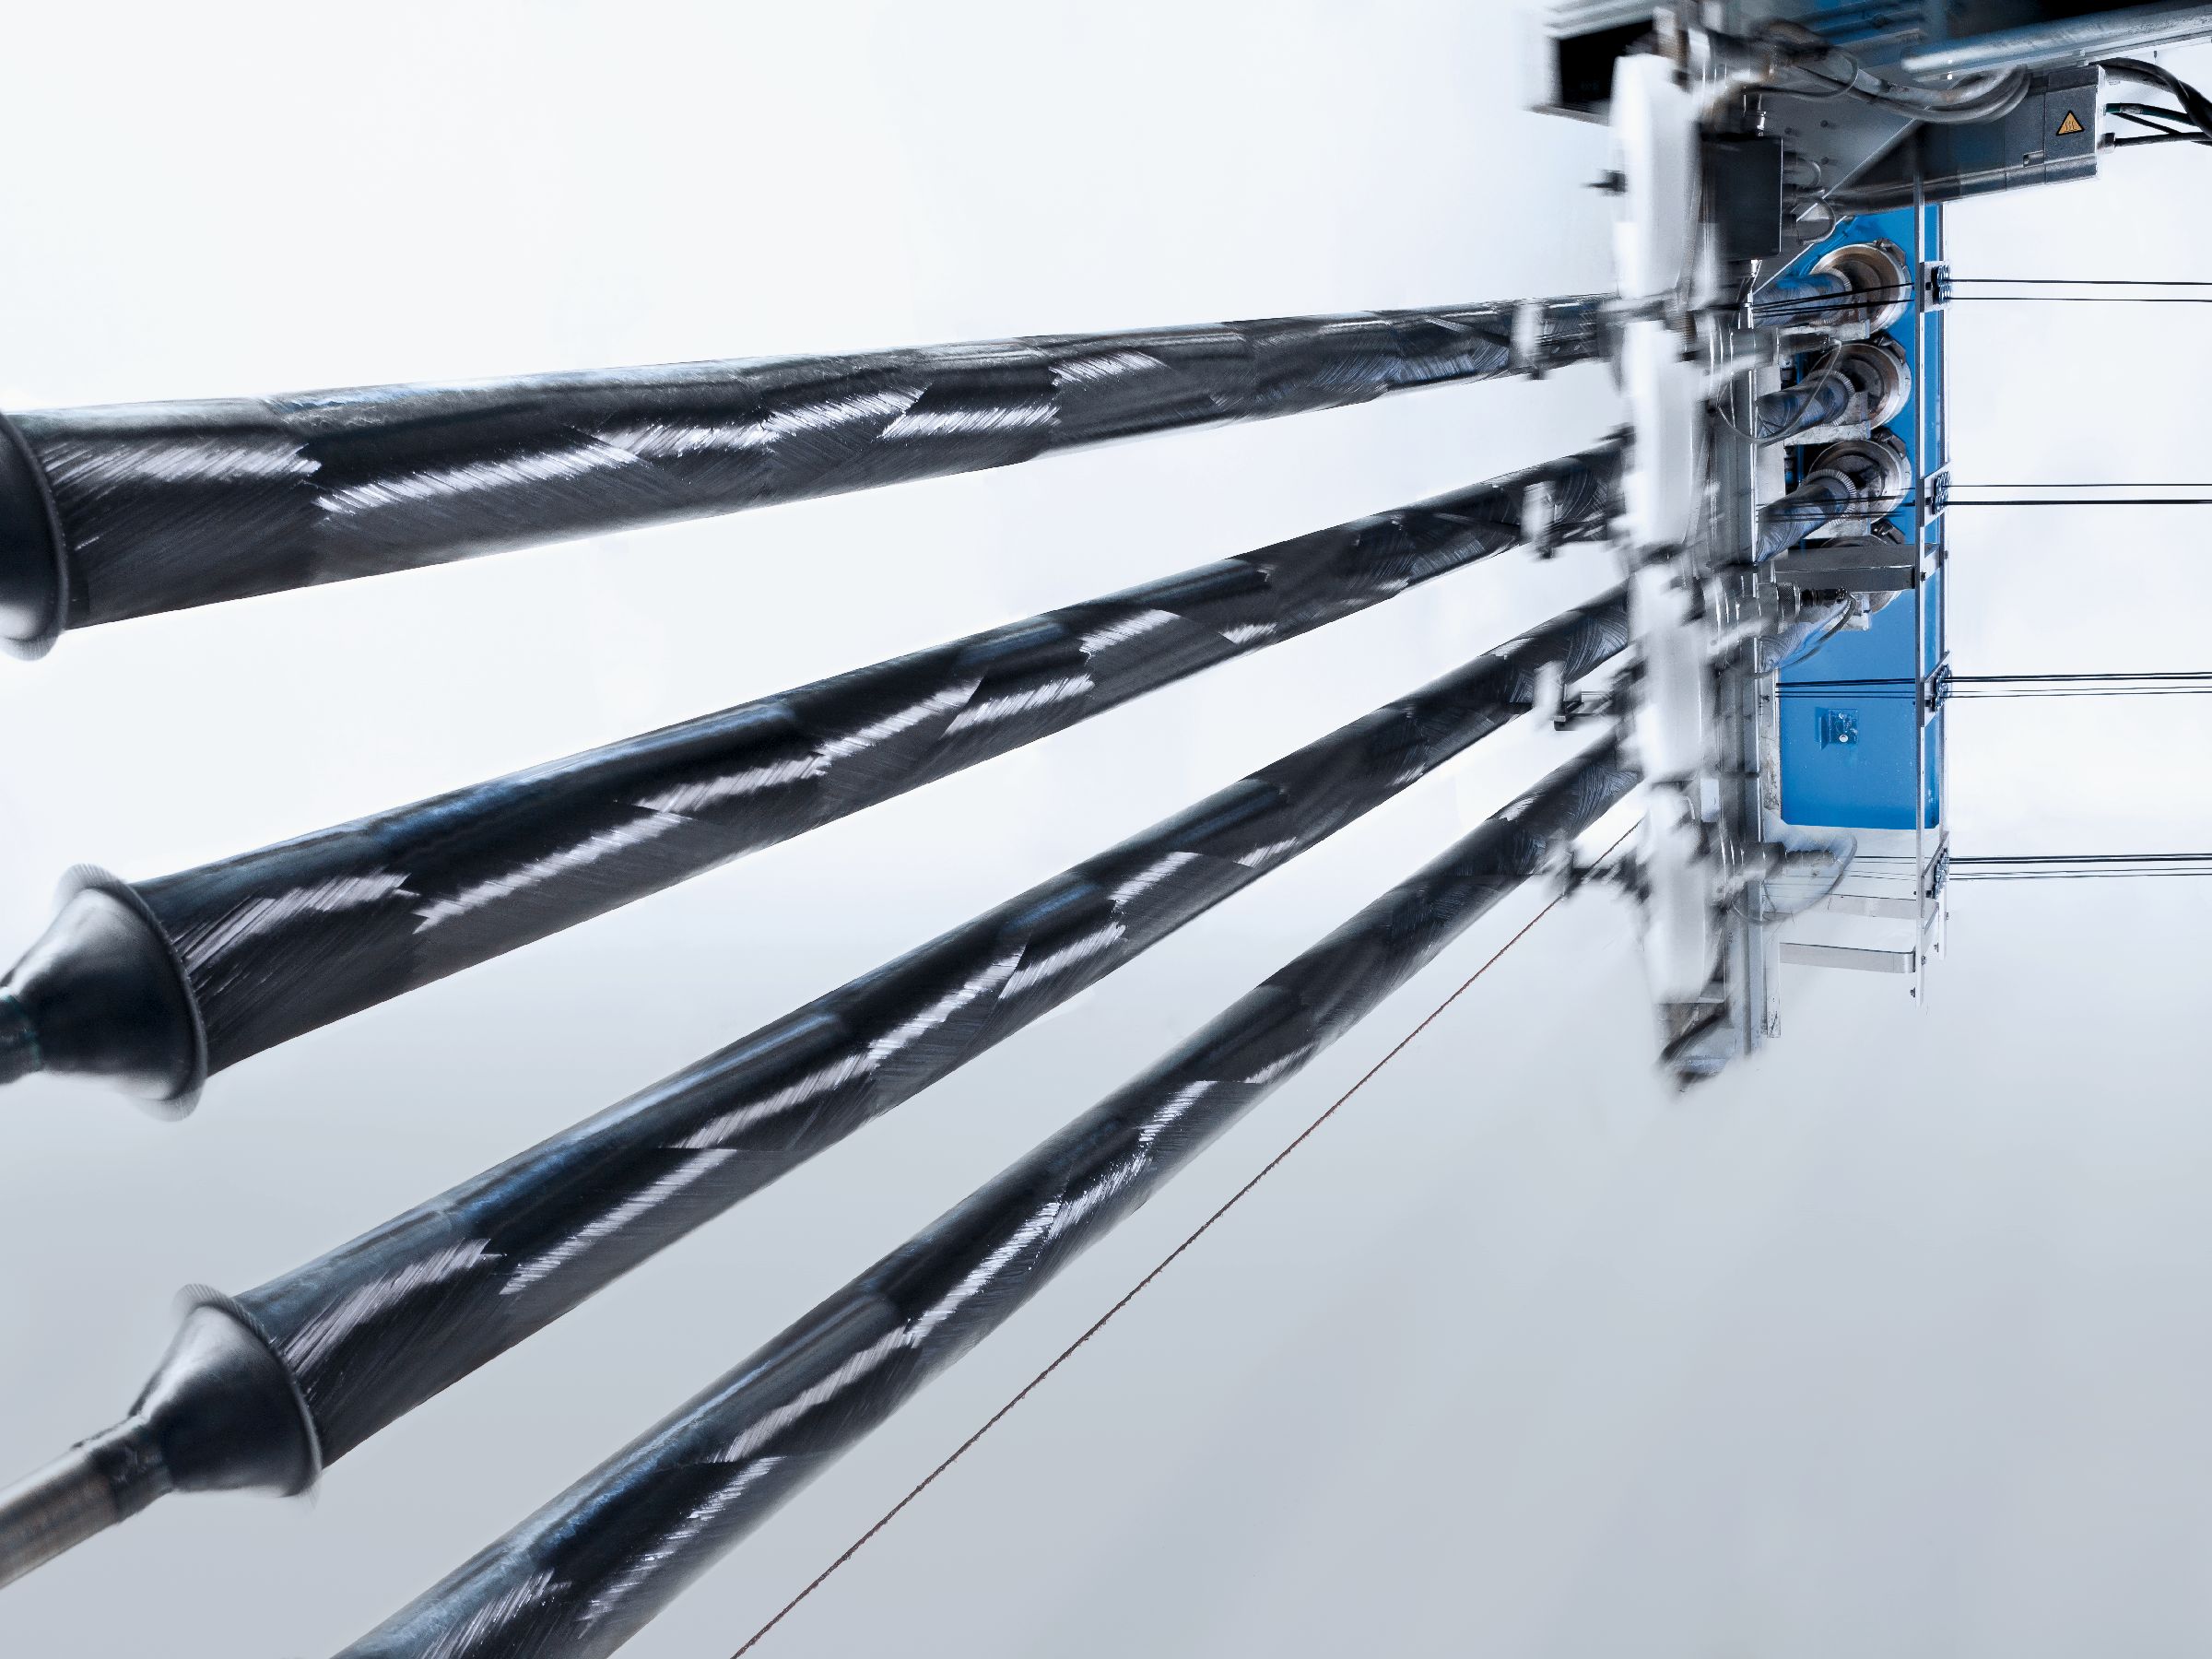
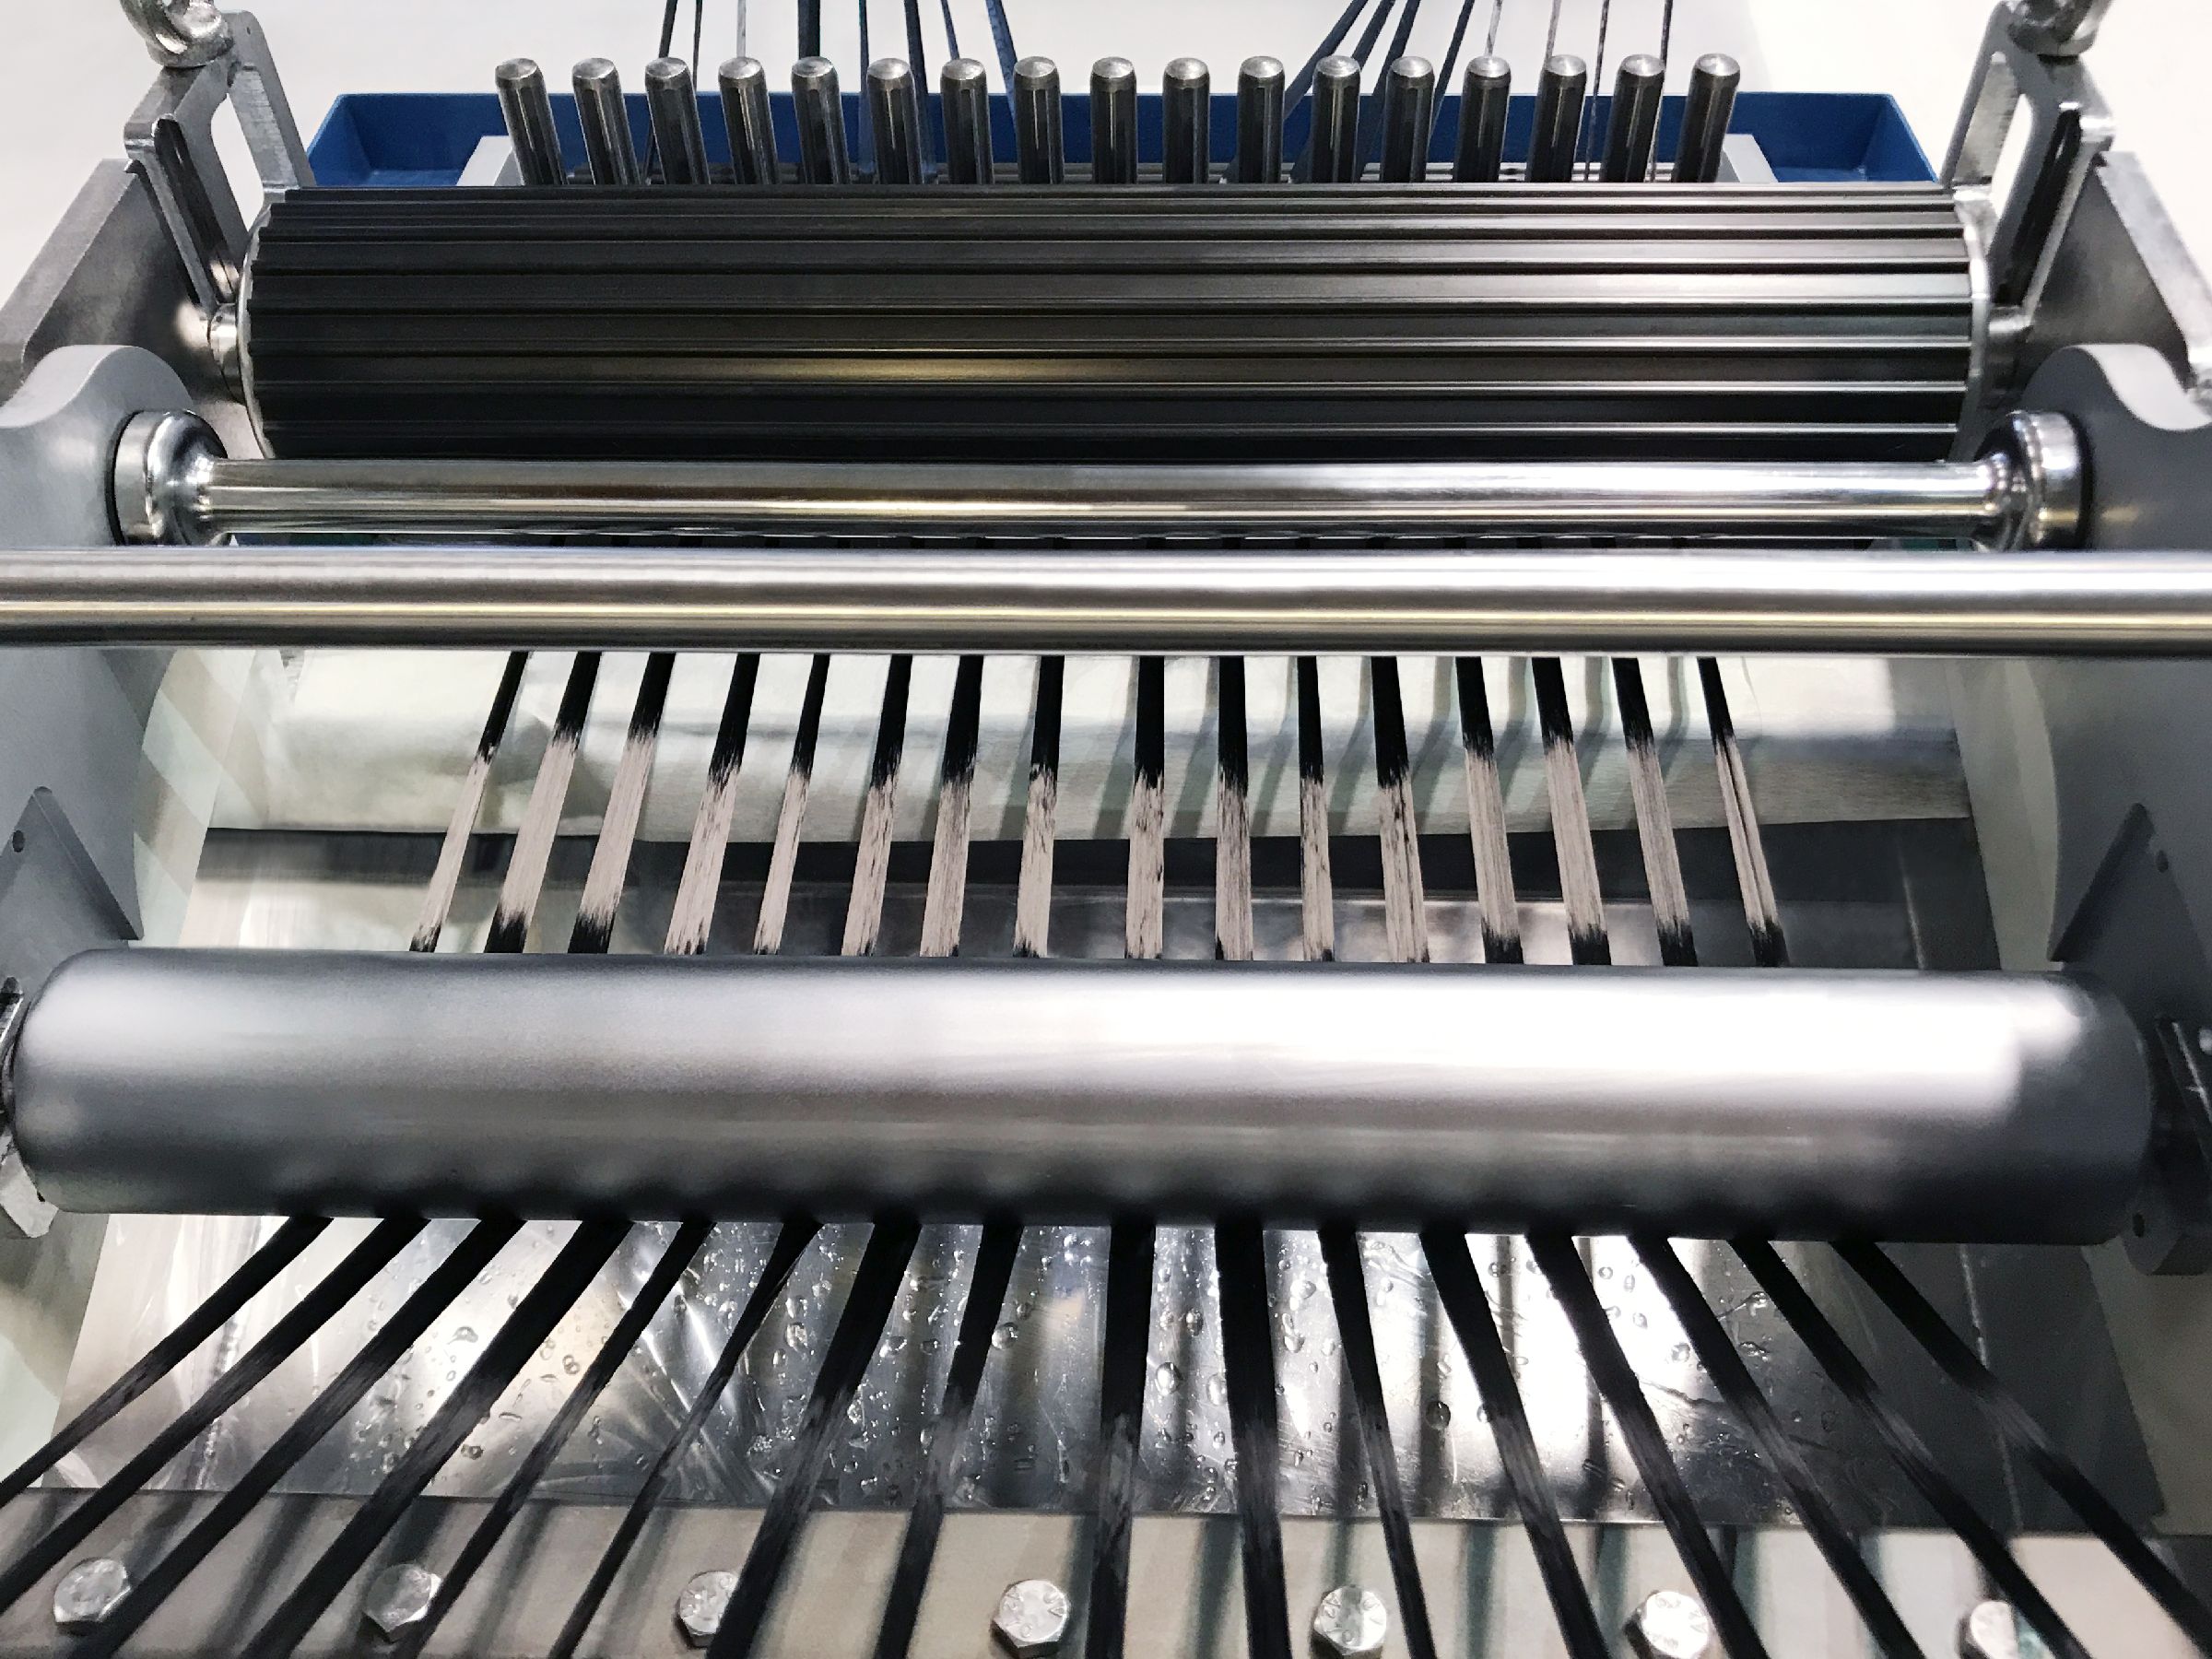
A Dynexa usa um processo de filamento úmido. (veja "Eixo de saída compósito pronto para campo de provas automotivo.") Uma etapa chave é captação de resina, onde a fibra seca é passada sobre um rolo de compactação que rola para fora do banho de resina. Encostado no rolo de compactação está uma lâmina dosadora que determina a quantidade de resina a ser combinada com o filamento seco antes de ser enrolado. "Se captamos muita resina, podemos exceder o diâmetro do tubo especificado", diz Koppenberg, "mas com pouca resina, corremos risco de ficar abaixo do diâmetro mínimo permitido."
"Sem medir, você só sabe o diâmetro final após cura, quando todo o valor foi investido", ele aponta. "Então, o operador deve parar a máquina, medir a peça, anotar e então reiniciar. De anos de experiência, sabemos qual deve ser a espessura do laminado em cada estágio de enrolamento. Assim, o operador compara a medição e ajusta a lâmina dosadora para corrigir captação de resina conforme necessário, mas isso é muito manual e depende de habilidade e experiência do operador."
Para digitalizar isso, a Dynexa falou com inúmeros fabricantes de laser e câmera. "Eles diziam, 'temos a solução' mas então ninguém conseguia fazer funcionar", nota Koppenberg. A equipe da Universidade de Darmstadt, no entanto, permitiu uso de uma câmera descobrindo as correções necessárias devido a certos fatores físicos, como reflexo de luz da superfície úmida. "Agora, temos a máquina de enrolamento conectada ao dispositivo de medição, que opera de forma muito padronizada", ele adiciona.
A equipe desenvolveu um banco de dados de tabelas de correção e algoritmos de decisão que permite à máquina de enrolamento de filamento saber qual deve ser o alvo para cada estágio do tubo específico sendo enrolado. "Se a entrada do dispositivo de medição mostra que a captação de resina não está onde deveria estar", explica Koppenberg, "a máquina de enrolamento de filamento responde ajustando a lâmina dosadora para trazê-la de volta à especificação sem parar o enrolamento para medir."
Toda máquina de enrolamento agora tem o sistema de medição digital, e uma placa ethernet. "A parte mais cara foi instalar e rodar os cabos para o servidor", brinca Koppenberg, "mas agora podemos falar com cada máquina e coletar todos os dados." E há outro benefício. "Antes, operadores programavam nas máquinas, mas uma vez que as conectamos ao servidor, podemos programar em qualquer computador desktop ou laptop. Isso reduziu ainda mais tempo de inatividade e removeu outro gargalo de produção."
Este primeiro passo digital permitiu à Dynexa melhorar seu controle de processo, qualidade e eficiência, permitindo que se tornasse mais custo-efetiva. Também estimulou transformação adicional.
Mudando Paradigmas para Compósitos
"Estamos em um processo gradual de fornecer um novo ecossistema para nossos clientes", diz Matthias Bruckhoff, chefe de vendas e marketing da Dynexa. Ele dá um exemplo: "Na Amazon, você pode ver o que comprou e quando, bem como novos produtos sugeridos. Costumávamos pegar requisitos do cliente e responder em alguns dias usando nossos cálculos e ferramentas de engenharia. Agora, isso será online. Nossos clientes olharão produtos e calcularão o que precisam, custo e entrega em questão de minutos. Isso não é novo, mas é para nossa indústria. Assim como libertamos nossos operadores de máquina para focar em mais máquinas e tarefas de nível superior, agora libertaremos nossa equipe de engenharia para focar em produtos mais especializados e sofisticados."
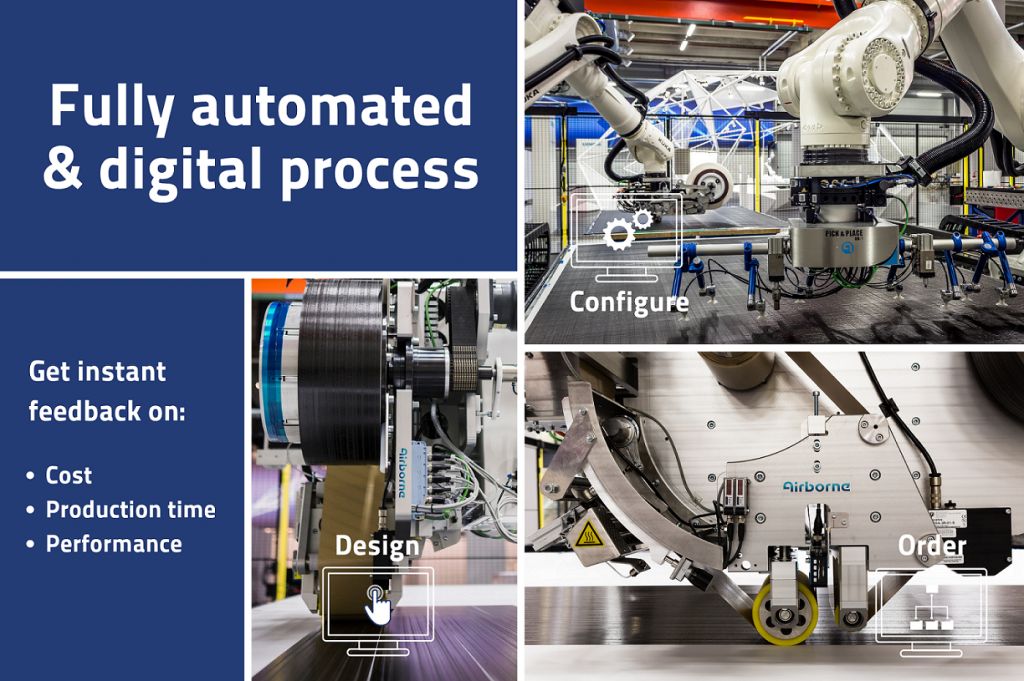
A Airborne (Haia, Holanda) lançou seu Portal de Fabricação Sob Demanda para fabricação automatizada de compósitos em setembro de 2019 (veja "Airborne lança portal de impressão compósita"). Usando esta ferramenta, clientes inserem designs na plataforma baseada na web. O sistema então cria o código de máquina na hora e determina duração e custo de produção. Produtos podem então ser personalizados e, uma vez encomendados, produzidos em uma célula de fabricação automatizada. O portal foi lançado usando a Célula de Laminação Automatizada (ALC) da Airborne para processar pré-impregnado termofixo. Será estendido a outros processos, por exemplo, a linha de produção de compósitos termoplásticos de alto volume (TPC) desenvolvida para a unidade de negócios Specialties da SABIC (Riade, Arábia Saudita).
"Este portal é um bloco-chave de como vemos o futuro digital da fabricação de compósitos", diz Marcus Kremers, diretor de tecnologia na Airborne. "Cinco anos atrás, mudamos de um modelo de negócio de fabricação de peças para ajudar clientes com automação e digitalização. Estamos desenvolvendo um portfólio de soluções que tornam fácil para clientes construir com compósitos." Este portfólio inclui a ALC, enchimento de favo de mel automatizado, kit de ply automatizado e a linha de alto volume usando fitas TPC, apelidada de Linha de Fabricação de Compósitos Digitais (DCML) pela SABIC e Falcon pela Airborne. Esta última é um exemplo de soluções sob medida da Airborne. "Estamos incorporando nosso conhecimento de materiais e fabricação de peças compósitas nestes sistemas automatizados para que os clientes não tenham que ser especialistas", diz Kremers.
A Airborne tem três modelos de negócio: comprar a automação, alugá-la ou deixá-la com a Airborne para operar via manufatura como serviço (MaaS). Células automatizadas da Airborne têm sensores e sistemas de inspeção em linha que geram alertas baseados em banco de dados de defeitos e tolerâncias definidos pelo cliente. "A linha Falcon tem tolerâncias muito baixas para defeitos de qualidade visual", nota Kremers, "mas nossa automação para aeroespacial é mais impulsionada por tolerâncias estruturais. Também estamos continuamente avançando nossas tecnologias para serem auto-aprendizes e auto-adaptativas. Por exemplo, nossa próxima versão de software para colocação de fita ALC terá a capacidade de identificar defeitos e emendar o programa de produção na hora."
Longo prazo, a visão é expandir o portal sob demanda para coletar capacidade de produção de peças compósitas distribuída por múltiplas empresas e regiões. Kremers cita a Protolabs (Maple Plains, Minnesota, EUA), que fornece protótipos moldados por injeção, chapa metálica, usinagem CNC ou impressos 3D sob demanda em tão pouco quanto um dia. Similarmente, o app online da Plyable (Oxford, Reino Unido) fornece moldes para fabricar compósitos, oferecendo materiais variando de placa de poliuretano a aço, incluindo ferramentas compósitas e impressas 3D. "Essa é uma forma diferente de organizar a cadeia de valor", diz Kremers. "Estamos fazendo as máquinas e software que tornarão isso possível para peças compósitas."
O AZL Aachen também está perseguindo este objetivo com sua Máquina Ultra-Rápida de Consolidação, desenvolvida para produzir laminados TPC multicamadas em menos de cinco segundos. Comercializada em 2019, usa aplicadores AFP robóticos assistidos a laser da Conbility (Aachen, Alemanha) e fitas UD de 25 milímetros de largura, bem como princípio de fluxo de peça — estado da arte na indústria de impressão de alta velocidade — para produzir laminados TPC, simplesmente tacados ou totalmente consolidados, em variedade de espessuras, com reforços locais. "Nossa visão é fornecer máquinas escaláveis que permitirão plataformas online", diz Emonts. "Linhas podem ter múltiplas estações, cada uma com múltiplos aplicadores AFP. O cliente inserirá requisitos e obterá opções para plybook, custo e entrega. Uma vez finalizado, os aplicadores comunicarão entre si para organizar produção, não o operador. Esta é produção completamente inteligente de compósitos personalizados."
Automatizando a Automação
O foco principal do ZLP é produção automatizada de estruturas CFRP. "Automação para apenas uma peça ou programa é difícil de justificar", nota Florian Krebs, líder de equipe de automação flexível do ZLP. "No entanto, se você vai além de máquinas específicas de tarefa para uma plataforma de automação que é reconfigurável com quase nenhum setup adicional, agora você tem uma solução de negócio. Quanto mais flexível a plataforma, mais rápido o retorno sobre investimento."
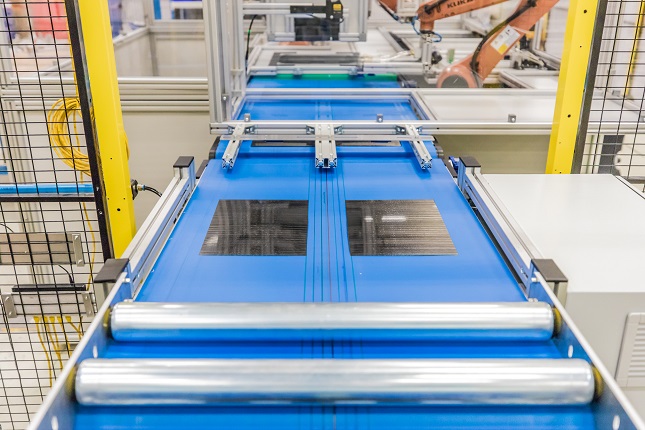
A célula de trabalho mostrada nas imagens de abertura foi projetada como parte do projeto PROTEC NSR do ZLP para construir uma família de peças que segue a mesma rota de processo: colocação pick-and-place de tecidos não-encrespados secos e infusão de resina (veja barra lateral online "Nenhum caso de negócio para ensinar robôs"). "Este processo foi projetado para o bulkhead traseiro de pressão do Airbus A350, mas você também poderia fazer um painel de fuselagem ou uma cobertura de asa nesta linha porque os passos são similares", diz Krebs.
"Para alcançar plataformas de automação flexíveis requer certos tijolos tecnológicos, incluindo algoritmos para os robôs, bem como sensores e como entender os dados que produzem", diz Kupke. "Por exemplo, a linha de produção PROTEC NSR é projetada para máxima modularidade — todos os módulos interconectados para demonstrar um sistema auto-configurável, -corretivo e -otimizável, escalável em tamanho e complexidade."
Módulos e Gêmeo Digital
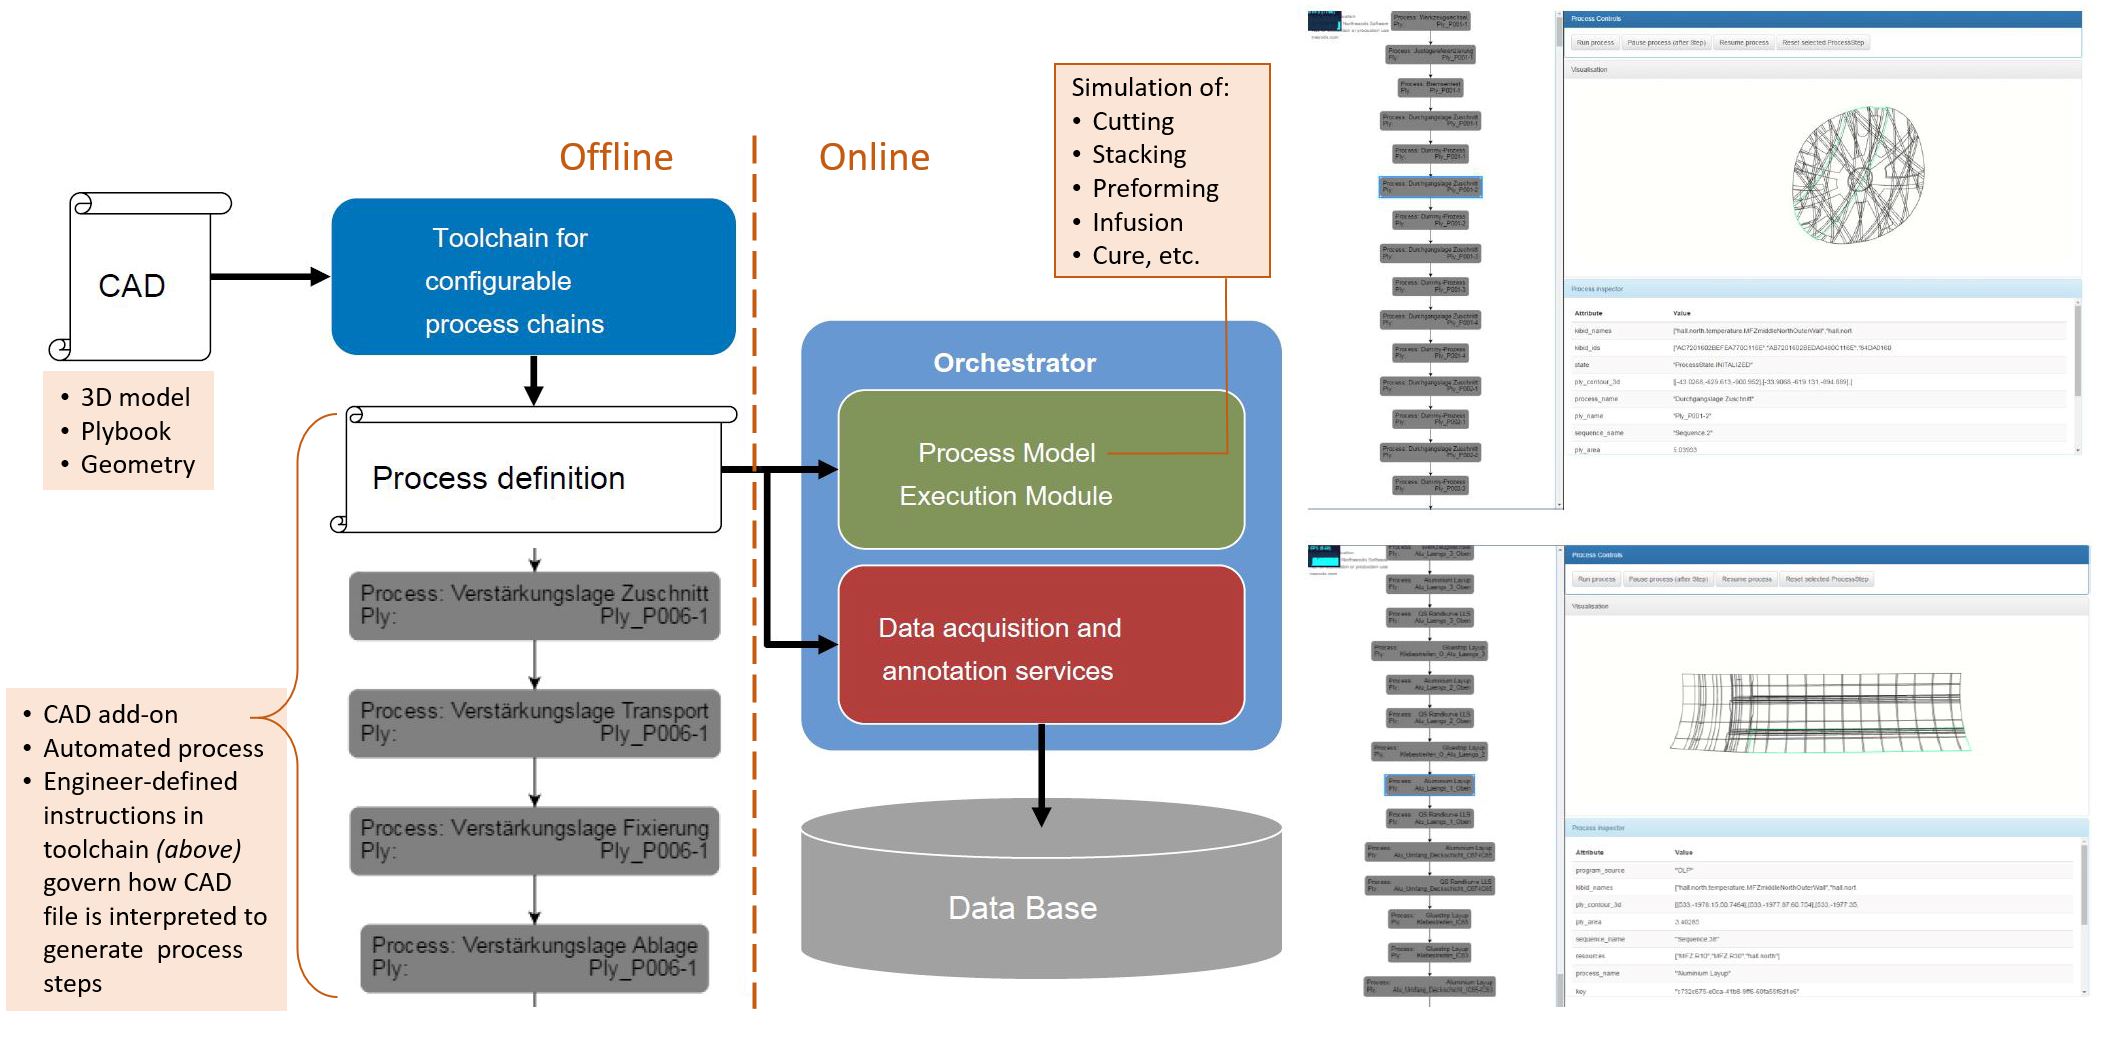
Ele explica os módulos como mostrado na Fig. 5, que incluem modelo CAD, definição de processo, modelo de processo que permite simulação e execução do processo, módulo de execução de fabricação, sensores para aquisição de dados, software para anotação dos dados e banco de dados para armazenamento.
"No lado esquerdo deste diagrama, você faz um plano. O módulo de execução então implementa esse plano", diz Kupke. "Durante as etapas do processo, adquirimos dados de todas as máquinas e processos envolvidos, por exemplo, o cortador, os robôs, o edifício (temperatura, pressão, umidade), as câmeras durante pick-and-place, etc. Analisamos os dados em tempo real durante o processo e também anotamos os dados coletados automaticamente com meta-dados para alimentá-los no banco de dados, que forma a base para o gêmeo digital do processo. O ponto mais importante do gêmeo digital é ter um repositório central, uma única fonte de verdade. O modelo CAD e a definição de processo de cada peça são parte de sua única fonte de verdade."
Com estes módulos em vigor, a linha opera autonomamente com o apertar de um botão. Do modelo CAD, plano de produção e câmeras, os robôs inferem qual peça cortada vem a seguir e a procuram na mesa (ex: de 100 outras peças cortadas). "Eles decidem como configurar os garras para pegá-la e colocá-la no ferramental, e sabem onde colocá-la." Baseado no plano de produção, os robôs determinam cada caminho de início/fim para todas as etapas do processo e sabem quando cada uma termina. "Geralmente, esses caminhos são ensinados por um humano", nota Kupke. "Mas no nosso sistema, cada caminho é definido automaticamente, livre de colisão e em tempo real. Se você mudar o modelo CAD ou a definição de processo, então os robôs se adaptarão sem qualquer esforço adicional de ensino. Mas e se você mudar a peça completamente? Com este tipo de automação, você poderia fazer essa mudança muito rapidamente. Esta é a rota para produção flexível. Nosso papel no ZLP é pavimentar esta rota desenvolvendo tijolos tecnológicos e ligando-os juntos."
Oportunidade e Ontologia
A pandemia de COVID-19 destacou o valor de produção flexível. Também criou um ambiente de negócios cada vez mais imprevisível. "Nos últimos dois a três anos, tudo ficou mais volátil", nota Bruckhoff da Dynexa. "Nossos clientes querem respostas muito rápidas, para responder aos seus clientes. Ao oferecer nosso novo ecossistema online, tornamos toda a cadeia de suprimentos mais competitiva."
Isto é bem reconhecido pela indústria da aviação. "Precisamos de uma base digital para linhas de produção e sites inteiros que permita integração horizontal e vertical", diz Marc Fette, presidente da Divisão Técnica de Tecnologias Aeroespaciais da VDI — Associação Alemã de Engenheiros e COO do Centro de Tecnologia de Compósitos (CTC, Stade, Alemanha), uma subsidiária de P&T da Airbus. Projetos do CTC em Compósitos 4.0 incluem rastreamento de materiais e ativos, robôs colaborativos, cadeias de processo avançadas e mais. Mas Fette enfatiza a necessidade de ontologia — uma terminologia e protocolo comum para comunicação digital e troca de dados. (Veja barra lateral online "Arquitetura e ontologia de Compósitos 4.0".)
"Você precisa de uma rede holística para todas as máquinas e sistemas de produção em uma determinada planta", ele explica, "mas isso também deve se estender a toda a cadeia de criação de valor, incluindo disciplinas como engenharia, compras, logística e materiais e certificação de processos, por um lado. Por outro lado, todas as partes interessadas, como fornecedores, têm que ser consideradas e envolvidas neste processo de mudança. Vemos muitos projetos piloto, mas quando você olha em detalhes, ainda há falta de estratégia para uma abordagem holística por empresa ou cadeia de produção."
Ele continua: "Temos uma rede global muito grande de fornecedores e eles têm os mesmos requisitos para operar como uma cadeia de suprimentos digitalmente conectada. A maioria de nossos fornecedores são PMEs trabalhando para ambos fabricantes de aeronaves, Airbus e Boeing. Se não há discussão sobre um padrão comum, então você passa estes desafios para os fornecedores. Eles muito provavelmente não podem pagar para cumprir dois conjuntos de padrões diferentes para todas as suas máquinas, incluindo documentação, avaliação de dados, segurança cibernética, etc."
Fette concede que estas são grandes ideias e diz que OEMs de aeronaves estão criando planos para abordar estes desafios. "Mas há muitos obstáculos como este, e é realmente complexo, envolvendo não apenas tecnologia mas questões sociais, econômicas, ergonômicas e legais — é um processo de mudança mental. Estamos apenas no começo. Mas para ter sucesso, devemos entender que estes novos sistemas dependem de pessoas e estas pessoas devem estar a bordo, não apenas em OEMs, mas em toda a rede global."
"Mercados estão se tornando mais fragmentados em todas as indústrias e todos estão enfrentando uma mudança de paradigma", nota Krebs do ZLP. "Muitas pessoas não veem isso como oportunidade", adiciona Kupke, também do ZLP. Mas aqueles que veem essa oportunidade vislumbram acesso democratizado a compósitos habilitado por Compósitos 4.0, e com isso, um mercado muito mais amplo, incluindo aplicações que estamos apenas começando a conceber.
Resina
- Impulsionando a Transformação Digital na Manufatura de Bens de Consumo: Estratégias, Benefícios e Caminho para Crescimento Sustentável
- Repensando Talento para Sucesso em Transformação Digital
- Airbus Acelerou Eficiência Através de Transformação Digital Data-Driven
- Como a Transformação Digital Revoluciona o Setor de Utilities
- Evonik Investe €400 Milhões para Expandir Produção de PA12 na Instalação de Marl
- Blueprint Estratégico para Sucesso na Transformação Digital
- Transformação Digital na Manufatura: Aumentando Eficiência e Competitividade
- Sete Principais Fatores Acelerando a Transformação Digital
- Superando Desafios de Transformação Digital na Manufatura: Estratégias para Sucesso de PMEs
- Transformando a Fabricação Digital: Estratégia Indústria 4.0 para 2024