



Otimizando Novas Linhas de Retificação: Supere Obstáculos para Desempenho Máximo
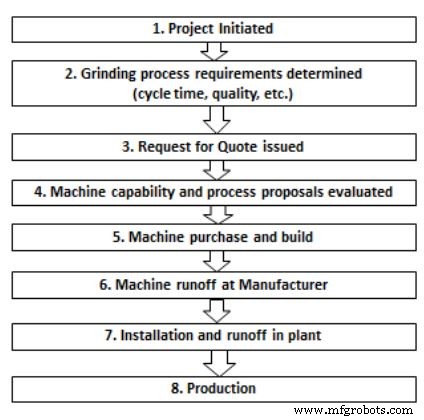
Geralmente novas linhas de alto volume produzindo peças complexas que incluem processos de retificação, como motor automotivo ou pá e ábaco de motor aero, passam por vários estágios da aquisição de máquina à produção real como delineado na Figura #1. Se estas linhas incluem um processo considerado "alto risco" ele será agendado com "tempo de desenvolvimento" como parte da avaliação de capacidade e compra do retificador (passos 4 e 5) por teste e refinamento. Esta é uma estratégia efetiva e substancialmente reduz problemas associados com lançamento de programa mas pode ser consumidora de tempo e cara; muito frequentemente amostras de peça podem nem estar disponíveis ou são protótipos sujeitos a mudança de design adicional. Em tais casos ou para designs de componentes que são diferentes, mas não radicalmente diferentes de designs existentes, "tempo de otimização" raramente é agendado antes da qualificação real da máquina.
Quando máquinas são qualificadas e instaladas com processos "não radicais", foco está em qualidade da peça e tempo de ciclo. Especificações de rebolo podem bem ser selecionadas para assegurar a mais alta qualidade amid incertezas do novo design da peça e seu impacto em manter tolerâncias de peça a especificações CpK frequentemente mais rigorosas que requeridas para produção. Adicionalmente, devido a custo ou disponibilidade, frequentemente apenas 50 ou 100 peças são fornecidas para qualificação tornando o estabelecimento de um processo estável de longo prazo questionável. Tipicamente não há muito tempo, ou componentes, para otimizar o custo de ferramenta ou abrasivo por peça. Após instalação, em muitos casos, uma atitude "se não está quebrado, não conserte" toma conta e processos ficam travados. Otimização é raramente tentada.
É portanto muito importante que o "passo extra" de otimização seja considerado como uma "auditoria" final do processo. Na maioria das vezes este passo poderia ser simplesmente um "ajuste" do processo para que requalificação do processo inteiro não seja necessária, mas ocasionalmente oportunidades grandes o suficiente podem ser descobertas, que justificariam mudanças maiores no ciclo e/ou especificação do rebolo. Análise custo/benefício seria realizada para determinar se uma mudança de processo mais substancial deve ser feita.
Há várias razões por que falta de "tempo de otimização" pode causar processos sub-ótimos:
- Ciclos podem funcionar aceitavelmente na máquina mas não ser 'amigáveis ao rebolo'. i.e. vida do rebolo pode ser menos que ótima
- Tecnologia de rebolo evolui. Estimativas feitas em tecnologia existente podem não ser ótimas para nova tecnologia
- Variações sutis em configuração de peça, design de máquina e requisitos de qualidade tornam otimização de processo muito difícil fora da linha de produção. Isso é porque a linha de produção fornece muitas peças e um ambiente com variações reais e metrologia. Estas duas qualidades fornecem um teste para "robustez" do processo "otimizado".
Exemplos:
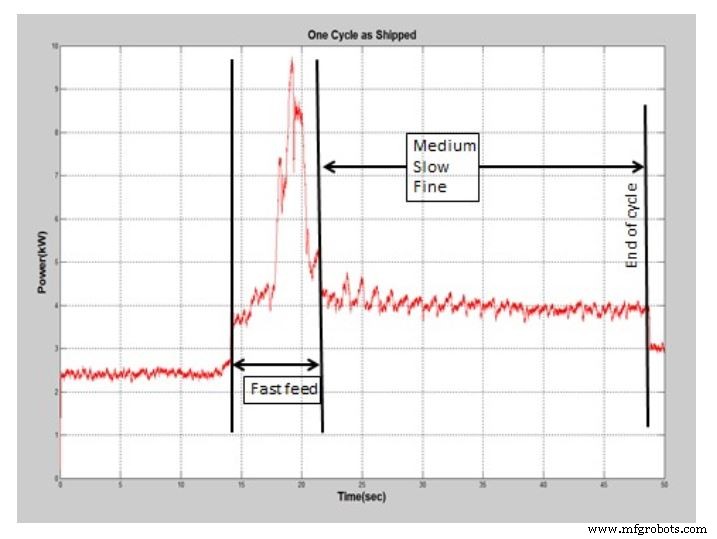
O ciclo de retificação mostrado na Figura #2 foi enviado do OEM instalado em uma planta e está atualmente em produção. Este ciclo funciona bem e produz peças aceitáveis, mas não é "amigável ao rebolo".
"Inamigabilidade ao rebolo" deste ciclo é devido ao grande pico (potência/força) no início do ciclo. Desgaste do rebolo é proporcional ao quadrado da força de retificação, forças altas causarão desgaste rápido do rebolo. Neste caso reduzir Avanço Rápido e aumentar Avanço Médio estenderia vida do rebolo mantendo tempo de ciclo e qualidade da peça.
Um Ciclo em Processo de Otimização
Em um caso incomum recente o fabricante concordou em fazer otimização "in situ" do processo de retificação. Inicialmente o ciclo de retificação foi mudado para torná-lo mais "amigável ao rebolo" como discutido acima. Neste caso o ciclo mais amigável também foi ~5 seg mais curto que o ciclo inicial.
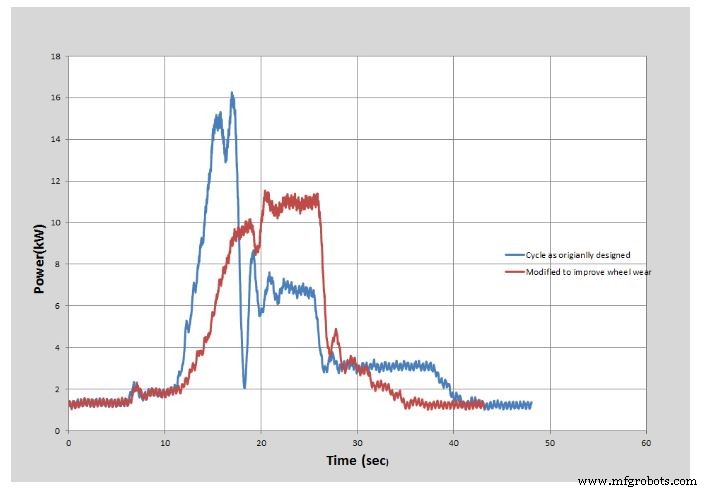
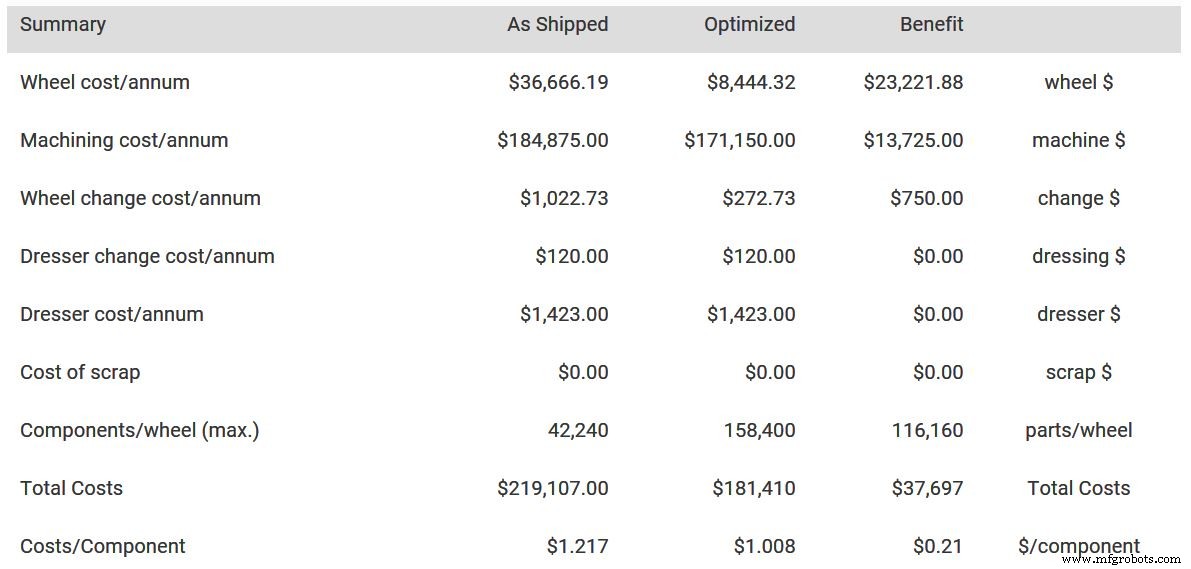
Após o ciclo modificado ter rodado por várias semanas para validar qualidade continuada da peça, as peças por dressagem foi aumentada de 8 para 20 e a profundidade de dressagem foi reduzida de 0,03 mm para 0,02 mm. Este processo agora está rodando há cerca de 6 semanas sem mudança significativa na qualidade da peça. Resumo da economia de custos por ano é mostrado abaixo.
Estratégia para Otimização
A solução, como ilustrado no segundo exemplo, é agendar tempo e peças nos estágios iniciais de produção (entre passos 7 e 8 na Figura #1) para trabalhar em otimização de processo com o construtor da máquina e a equipe de Engenharia de Aplicações de ferramentas/abrasivos. No mínimo equipamento de monitoramento de potência deve ser usado durante esta fase para auxiliar em avaliação e desenvolvimento de ciclo. Com este passo adicional o processo pode ser monitorado para estabilidade em corridas de peças mais longas que podem trazer problemas à luz e/ou apresentar oportunidades para melhorias.
O retorno potencial deste passo é grande, já que melhorias/economia de custos feitas neste estágio estarão no lugar através de todo o ciclo de vida do projeto.
Publicado anteriormente na Norton Abrasives
Compre nossa seleção de rebolos Norton no MSCdirect.com.
Tecnologia industrial
- Estabelecendo Padrões e Processos Operacionais Robustos para Excelência na Manufatura
- Airbus Revela a Fábrica do Futuro: Produção Inteligente e Robótica Avançada
- Modos Comuns de Falha em Programas de Confiabilidade de Equipamentos
- Dominando a Eficiência do Chão de Fábrica: Estratégias Comprovadas para Otimizar Operações de Manufatura
- Rebolos: Fabricação, Classificação e Aplicações Industriais
- Como a Automação de Processos Impulsiona o Sucesso ESG: Uma Vantagem Estratégica
- Brunimento Explicado: Definição, Processo e Ferramentas Essenciais
- Dominando a Gestão de Processos de Negócio: Guia de Implementação Passo a Passo
- Serviços de Retificação de Superfície de Precisão: Processo Especializado e Qualidade
- Dominando os Fundamentos da Retificação OD: Técnicas Essenciais e Insights