



Dominando a Efetividade Global do Equipamento: Guia Prático para Fabricantes
Efetividade Global do Equipamento (OEE) é um indicador-chave de performance que revela a produtividade geral de um ativo. A melhor parte? Quando um ativo está subperformando, OEE ajuda você a descobrir por quê. Porque os dados que você usou para calcular OEE são os mesmos que usará para achar a fonte do seu problema.
Há duas formas de calcular este KPI importante de manufatura. Vamos ver a equação mais básica primeiro.
Como calcular OEE de forma simples
Para esta, calcule OEE como razão de tempo totalmente produtivo para tempo de produção planejado. Aqui, definição de tempo totalmente produtivo é quando você produz só peças boas, o mais rápido possível, sem tempo de parada.
O que é tempo de parada? É a soma das suas paradas planejadas e não planejadas. Paradas planejadas são para coisas como trocas, onde você configura ou ajusta o ativo. Paradas não planejadas são para falhas e manutenção não agendada. Se ativo está offline para manutenção agendada, não inclua no tempo de parada.
Para calcular OEE, junte tudo usando a equação abaixo:
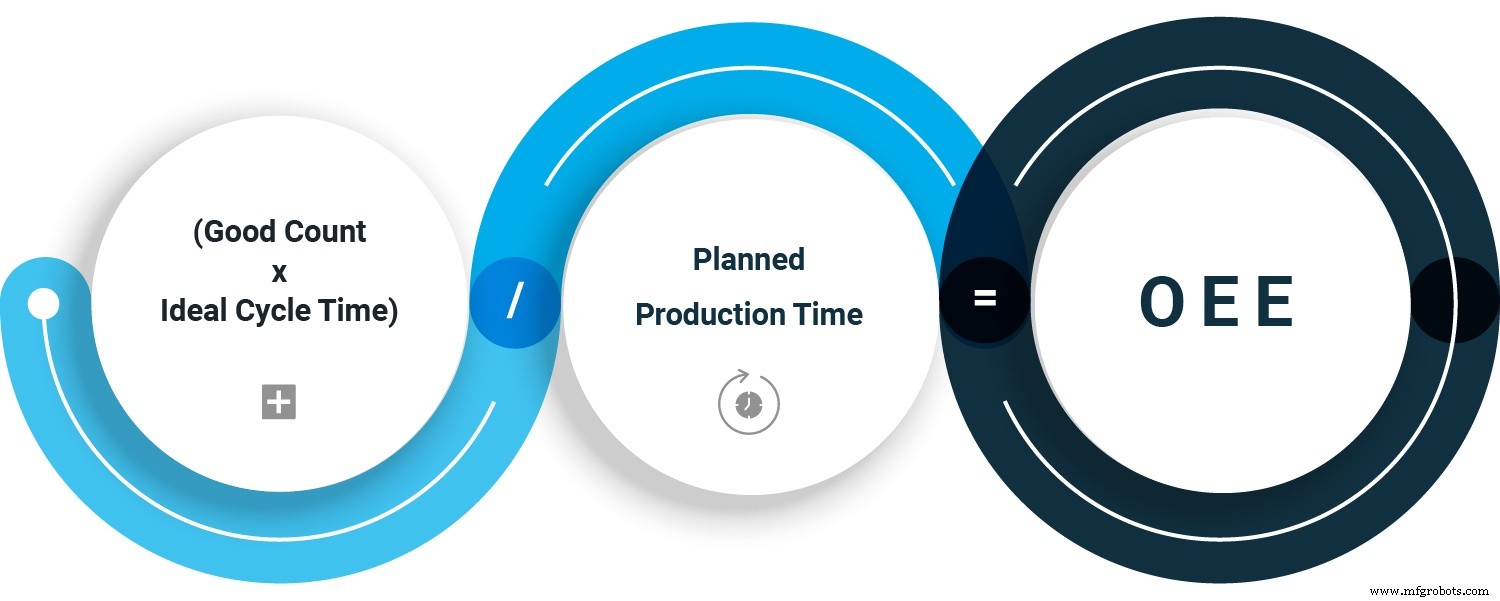
OEE rápido e fácil
Esta é uma forma perfeitamente aceitável de calcular OEE, e dá um número razoavelmente bom para benchmarking e baselining, que cobrimos mais abaixo. Mas há uma fraqueza nesta equação: quando você obtém OEE baixo, não sabe por quê. Essa é a má notícia. A boa notícia é que há forma melhor de calcular OEE, e é melhor exatamente porque quando OEE está baixo, você consegue descobrir por quê.
Como calcular OEE melhor
Para esta, você precisa conhecer seus três fatores relacionados a perda: disponibilidade, performance e qualidade. Depois disso, a matemática é direta. OEE é o produto da multiplicação dos três fatores.
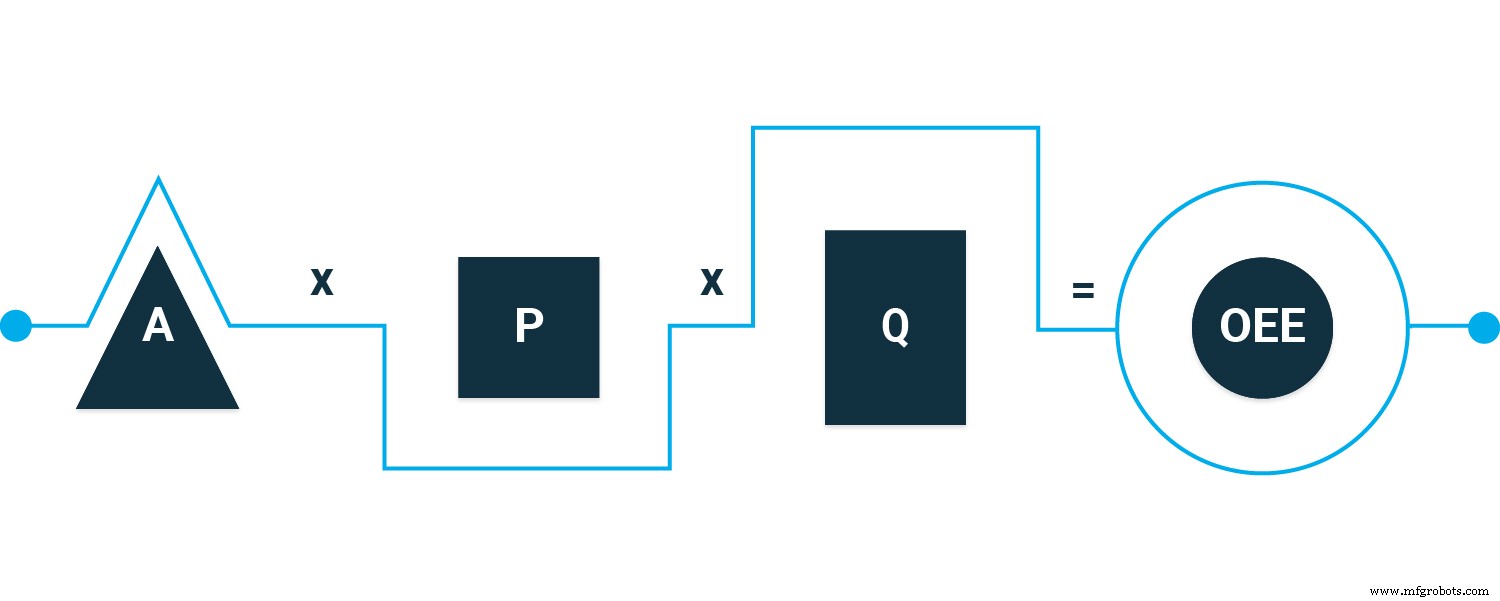
fatores de perda e OEE
Mas estamos adiantados. Antes de plugar na equação, precisamos saber o que esses fatores são e como achá-los.
Disponibilidade
Razão de tempo de operação para tempo de produção planejado. Pegue quanto tempo você rodou o ativo e compare com quanto planejava rodar.
Por exemplo, ativo estava programado para rodar oito horas. Esse é seu tempo de produção planejado. No fim do turno, tinha rodado só sete horas e meia. Esse é o tempo de operação. De onde tiramos sete horas e meia? Pegamos tempo de produção planejado (oito horas) e subtraímos tempo de parada (neste exemplo inventado, 30 minutos).
Disponibilidade = tempo de operação / tempo de produção planejado
Performance
Razão de contagem total para taxa ideal de operação. Pegue quantos widgets o ativo fez e compare com número máximo que poderia ter feito.
Por exemplo, quando tudo roda o mais perfeito possível, seu ativo produz 1000 widgets a cada oito horas. Mas quando rodou aquele ativo por oito horas, produziu só 950. Pode não ter sido falha grave. Performance é afetada por ciclos lentos, quando alguns widgets levam mais que o esperado para completar. E também por micro-paradas, pausas tão curtas que não entram no tempo de parada. Mas micro-paradas somam e afetam performance.
Performance = contagem total / taxa ideal de operação
Qualidade
Razão de peças boas para contagem total. Pegue número de peças que passam controle de qualidade e compare com total de peças produzidas. É um pouco mais específico. Peças boas passam na primeira inspeção e não precisam de retrabalho. Outras peças podem passar eventualmente, mas não entram na contagem de peças boas.
Por exemplo, e de novo usamos o widget clássico: dos 950 widgets produzidos em oito horas, 945 eram bons.
Qualidade = peças boas / contagem total
Uma vez que temos nossos três fatores relacionados a perda, calculamos OEE rapidinho. Mas por que esta segunda equação é melhor que a primeira? Tem a ver com como você usa OEE, coberto nas próximas seções.
Como aproveitar OEE
Efetividade Global do Equipamento é indicador de eficiência de processo de manufatura. Uma vez calculado, você pode usá-lo como benchmark ou baseline.
OEE como benchmark
Ao comparar OEEs, sempre haverá variação baseada no tipo de manufatura, mas aqui estão números gerais.
100% Perfeito. Você produz o mais rápido possível, sem paradas, sem erros.
85% Classe mundial. Para muitos fabricantes, esta é a meta de longo prazo.
65% Típico. A boa notícia é que há muito espaço para melhoria.
40% Não inédito. Frequentemente quando empresas começam a rastrear OEE, é onde se encontram. De novo, a boa notícia é que há muito espaço para melhoria.
Você também pode usar para benchmarking interno. Por exemplo, comparar OEEs de dois ativos similares. Ou olhar OEEs de um ativo em turnos diferentes.
OEE como baseline
Você também pode usar OEE para rastrear ativos ao longo do tempo. Conforme ajusta seus processos, OEE deve aumentar. Se não aumenta, os números que você usou para calcular OEE dão pistas sólidas do porquê. De novo, aqui está por que usar a segunda forma de calcular OEE é melhor. Para obter OEE, você precisa dos fatores de perda. E são esses fatores que ajudam você a descobrir o que está errado.
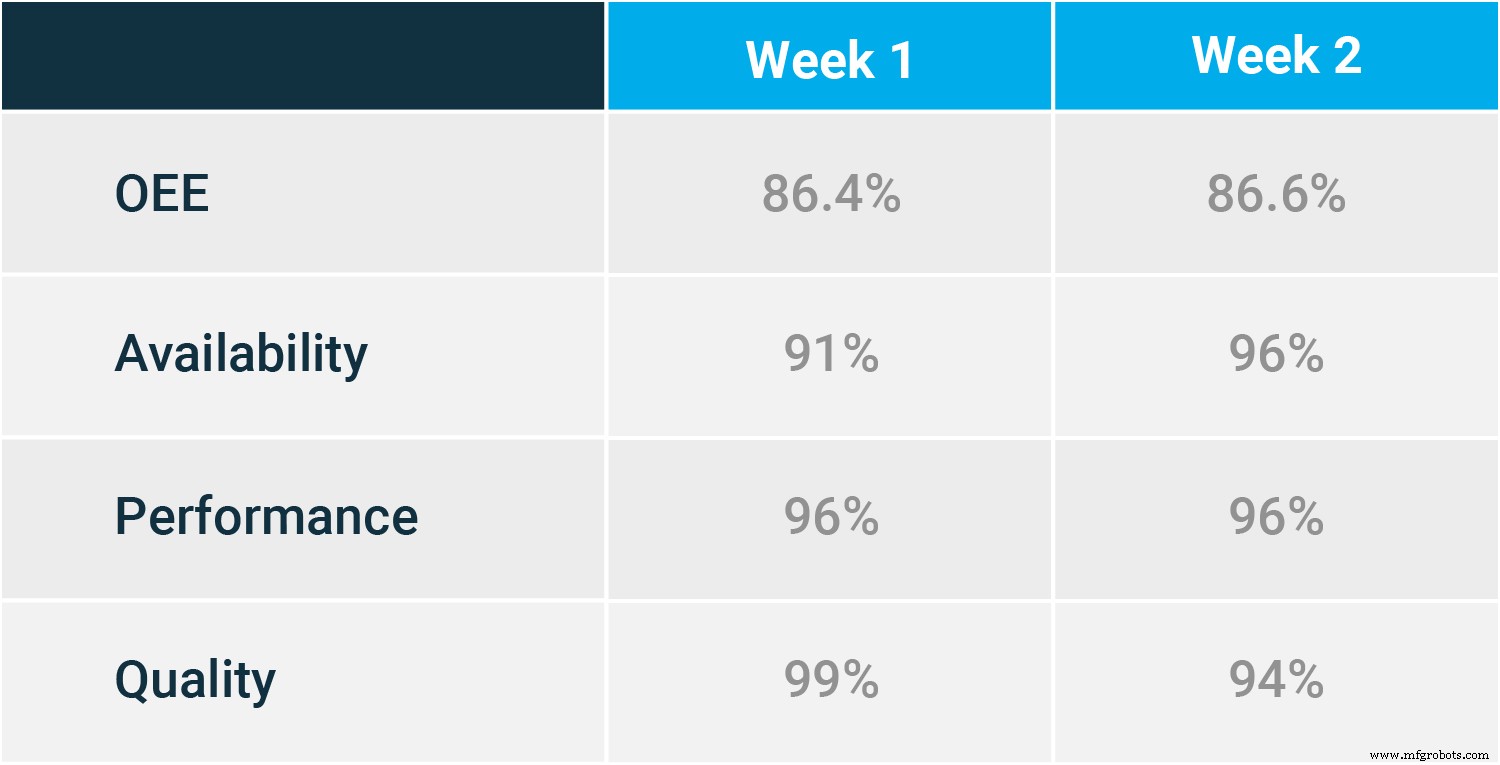
quando você conhece os fatores de perda, vê o que está te segurando
Se disponibilidade está puxando OEE para baixo, pode ser porque ativo não está no cronograma de manutenção preventiva certo. Está falhando muito, o que significa que suas ordens de serviço de MP estão muito espaçadas. Tempo de inatividade maior também pode relacionar-se a controle de inventário. Se técnicos esperam peças críticas antes de consertar, você precisa definir níveis de par de inventário mais altos para garantir que tenham peças quando precisarem. Software de ordens de serviço garante que MPs são agendadas oportunamente com frequência certa.
Se OEE tem problemas de performance, você pode estar fazendo tipo errado de manutenção ou tipo certo mas incorretamente. Por exemplo, pode estar inspecionando e realinhando correias no cronograma certo baseado em tempo ou medidor, mas não realinhando direito. É como tomar café da manhã todo dia no mesmo horário, e é o horário certo, sete e meia, mas em vez de café e torrada, você come sorvete. Cronograma certo, tarefa errada.
Problemas de qualidade também baixam OEE, mas geralmente não são algo que departamento de manutenção conserta. Ativo pode não estar configurado direito, ou pode haver erro do operador. Problema pode até vir da matéria-prima.
OEE é só um dos KPIs importantes para manutenção. Há vários mais, mas não é caso de quanto mais, melhor. Você precisa achar os que funcionam melhor para você, que ajudam a atingir suas metas dando informação que você pode usar. Imagine que você está numa viagem de carro. Ajuda saber coisas como velocidade média e quilometragem. Você também poderia rastrear número de voltas dos pneus, mas qual o sentido? Nem todo tipo de dado tem valor. Para boa introdução a alguns dos mais comuns para manufatura, confira O que são Métricas MTTR, MTBF e MTTF?
Tecnologia industrial
- Eliminando Gargalos de Manufatura: Um Guia Orientado a Dados para Aumentar Produtividade
- Throughput de Manufatura: Dominando Métricas-Chave para Excelência Operacional
- Manufatura Rápida: Acelere Produção para Peças Personalizadas e de Baixo Volume
- Drew Troyer sobre Maximizar Confiabilidade da Planta através da Efetividade Global do Equipamento (OEE)
- Novo Livro: The OEE Primer – Dominando Efetividade, Confiabilidade e Manutenibilidade de Equipamentos
- Desbloqueando a Excelência na Produção: Dominando a Efetividade Global do Equipamento (OEE)
- Por que a Manutenção Proativa de Equipamentos Impulsiona Eficiência e Economia na Manufatura
- Quando Atualizar Equipamentos de Trabalho: Decisões Inteligentes de Negócio
- Como Construir um Programa Robusto de Manutenção de Equipamentos para Reduzir Tempo de Inatividade
- Domínio da Manufatura Lights-Out: Seu Guia Completo para Produção Sem Operador