



CNC Alumínio vs Fundido vs Forjado: Qual é Melhor para Peças de Motocicleta?
Seja em encontro de motos ou navegando no Instagram, você verá braçadeiras triplas billet, pedaleiras CNC e alavancas personalizadas em todo lugar. A questão é: alumínio CNC realmente supera opções fundidas ou forjadas, ou é apenas hype?
Na realidade, nenhum processo único é "o melhor". A escolha certa depende do seu volume, orçamento e metas de desempenho.
O mercado global de modificação de motocicletas atingiu $1,95 bilhão em 2026 e projeta atingir $4,24 bilhões até 2035 — taxa de crescimento anual de quase 9%. Isso é um número crescente de pilotos e construtores demandando peças superiores.
Neste artigo, detalharemos peças de motocicleta fundidas vs forjadas vs CNC billet em linguagem simples para que você possa escolher o processo que se encaixa no seu projeto.
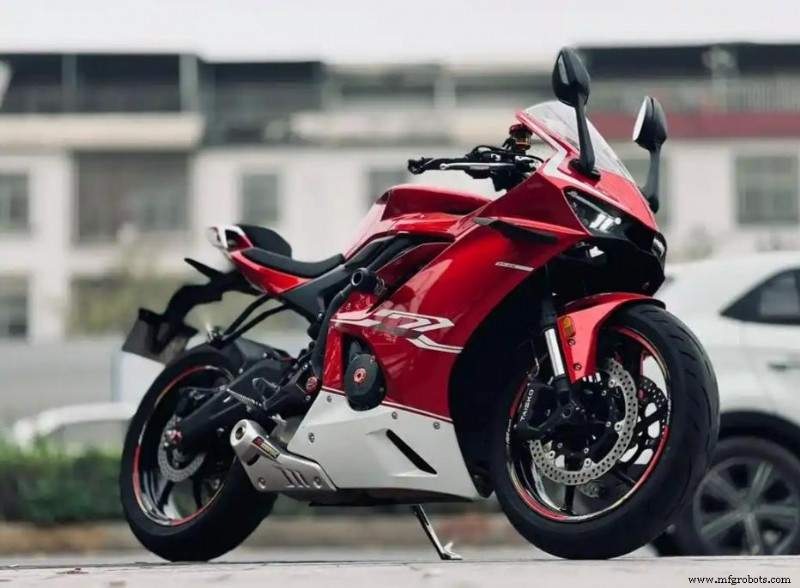
Como Cada Processo Funciona
Antes de compará-los, vamos esboçar brevemente como cada método produz peça de motocicleta.
Fundição — Derramando Metal em Molde
Fundição é técnica mais antiga e simples. Metal é derretido, derramado em molde e deixado solidificar. Uma vez resfriado, a peça é removida.
Variações incluem fundição sob pressão (enchimento forçado alta pressão), fundição por gravidade (apenas gravidade) e fundição de baixa pressão (pressão controlada para enchimento uniforme).
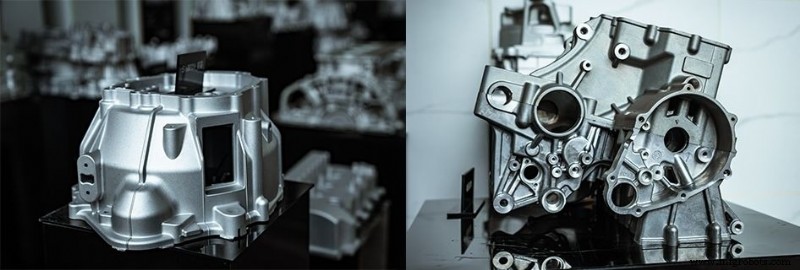
Para aplicações em motocicletas, fundição é comum para carcaças de motor, rodas de série, pinças de freio de entrada e vários suportes e coberturas — qualquer peça que beneficie de produção barata em alto volume.
Forjamento — Moldando Metal Sob Pressão Extrema
Forjamento difere dramaticamente. Em vez de derreter, um bloco sólido é aquecido até ficar maleável e então comprimido entre matrizes sob pressão extrema. O metal flui para cavidade da matriz, alinhando sua estrutura de grão com geometria da peça.
Este fluxo de grão é a vantagem chave: produz componentes significativamente mais fortes ao longo dos caminhos de carga e elimina vazios internos ou porosidade.
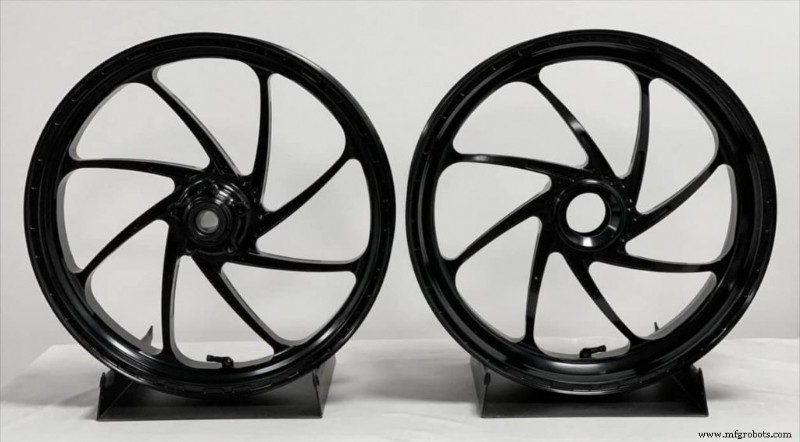
Forjamento demanda ferramental caro, mas para peças que suportam altas cargas cíclicas — bielas, virabrequins, rodas de corrida, pinças de alta gama — o retorno de resistência vale o investimento.
JTR Machine oferece serviços abrangentes de forjamento, usando prensas hidráulicas controladas por computador até 6.000 lb. Fornecem forjamento de anel laminado sem costura, forjamento a matriz aberta e forjamento a prensa em aço inoxidável, aço carbono, aço liga e latão. Com mais de 40 centros CNC avançados e certificação ISO 9001, JTR entrega acabamentos de precisão que atendem especificações exatas.
CNC Billet — Esculpindo de Bloco Sólido
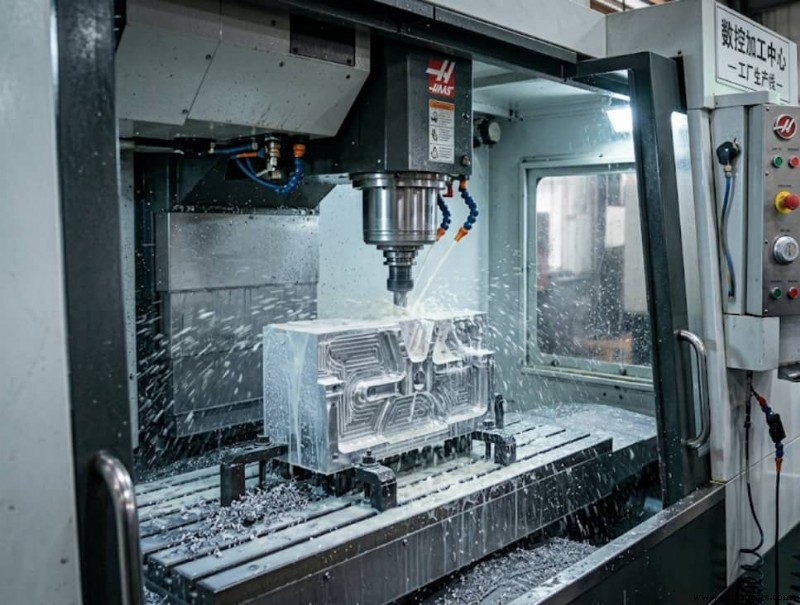
Usinagem CNC começa com billet denso, livre de defeitos — geralmente placa ou barra extrudada ou laminada que passou por controles metalúrgicos rigorosos. Máquina controlada por computador remove tudo que não é parte da forma final, muito como esculpir mármore com precisão de mícron.
A peça resultante herda densidade e ausência de defeitos internos do billet, rendendo excelente desempenho de fadiga.
Trade-off: desperdício de material. Bloco de 10 lb pode produzir peça de 2 lb, deixando cavacos. É por isso que peças billet tipicamente custam mais por unidade que fundições em altos volumes.
Benefício: sem ferramental duro. Mudança de projeto apenas requer novo arquivo CAD, tornando CNC ideal para pequenos lotes, protótipos e one-offs personalizados onde iteração rápida é essencial.
JTR Machine especializa-se em usinagem CNC de precisão de alumínio 6061, latão, POM, PET, epóxi e fibra de carbono. Capacidades incluem torneamento, fresamento e operações combinadas, com acabamentos como anodização, jateamento e marcação a laser. Seja protótipo único ou corrida de produção, instalação ISO 9001 da JTR garante qualidade consistente.
Comparação Direta
Abaixo tabela de referência rápida que justapõe os três processos.
| Característica | Fundição | Forjamento (± acabamento) | CNC Billet |
|---|---|---|---|
| Resistência à Tração | Baixa-média (150–350 MPa) | Alta (400–600+ MPa) | Média-alta (300–550 MPa, varia por estoque) |
| Resistência à Fadiga | Baixa (porosidade cria sítios de iniciação de trinca) | Mais alta (fluxo de grão contínuo) | Alta (sem vazios internos) |
| Defeitos Internos | Propensa a porosidade e vazios de retração | Nenhum | Nenhum |
| Flexibilidade de Projeto | Limitada por molde; mudanças requerem novo ferramental | Moderada (forma limitada por matriz) | Extremamente alta (qualquer design CAD) |
| Quantidade Mínima de Pedido (MOQ) | Alta (500–5.000+ pcs) | Média-alta (200–2.000+ pcs) | Baixa (1 pc até corridas de produção) |
| Custo Unitário (Baixo Volume) | Muito alto (amortização de ferramental) | Muito alto (matriz + acabamento) | Baixo-médio (sem ferramental) |
| Custo Unitário (Alto Volume) | Muito baixo | Baixo-médio | Alto (material + tempo de ciclo) |
| Prazo (Protótipo) | 30–60 dias (ferramental requerido) | 30–60 dias (ferramental requerido) | 7–15 dias |
| Acabamento Superficial | Moderado; pode requerer trabalho secundário | Bom; geralmente requer acabamento CNC | Excelente; pronto para anodização |
Vamos desempacotar alguns pontos-chave.
- Resistência à Tração: Componentes forjados frequentemente fornecem 10–20% maior resistência à tração que graus fundidos equivalentes devido a alinhamento de grão.
- Resistência à Fadiga: Porosidade em fundições cria sítios de iniciação de trinca. Peças forjadas exibem maior resistência à fadiga e modos de falha mais previsíveis. Peças billet também são superiores a fundidas mas ficam aquém de forjamento para demandas de fadiga mais altas.
- Custo: CNC não é inerentemente caro. Para quantidades abaixo de 200, CNC pode ser mais barato que fundição porque você evita amortização de ferramental. Molde de fundição típico pode custar $5.000–$20.000 ou mais — espalhando isso sobre 100 peças adiciona $50–$200 por peça. CNC elimina custos de ferramental, tornando-o econômico para protótipos e pequenos lotes.
Quando Usar Cada Processo
Aqui guia prático de decisão baseado em suas necessidades específicas.
Vá com Fundição Quando…
- Altos volumes (5.000+ peças por ano)
- Geometria complexa com cavidades internas ou paredes finas
- Custo é restrição primária
- Peça não suporta cargas estruturais extremas
Peças típicas de motocicleta: carcaças de motor, coberturas, rodas OEM de série, suportes e carcaças não estruturais, pinças de freio de entrada. Por exemplo, blocos de cilindro de motor — preenchidos com passagens de resfriamento intrincadas — só são viáveis através de fundição.
Vá com Forjamento (± Acabamento CNC) Quando…
- Altas cargas cíclicas onde fadiga é crítica
- Máxima relação resistência-peso é requerida
- Volume de produção é médio a alto (200–2.000+ peças)
- Disposição para investir em ferramental para corridas de longo prazo
Peças típicas de motocicleta: bielas, virabrequins, rodas de corrida, pinças de freio de alta gama, componentes de suspensão e braçadeiras triplas. Wiseco, fabricante respeitado de peças de performance, nota que componentes de embreagem forjados são mais leves e exibem propriedades mecânicas superiores comparados a alternativas fundidas ou billet.
Vá com CNC Billet Quando…
- Protótipos ou pequenos lotes (1–200 peças)
- Projeto ainda está iterando e pode mudar
- Estética premium e acabamento superficial impecável são desejados
- Turnaround rápido (7–15 dias para amostras)
- Construindo marca personalizada com designs únicos
Peças típicas de motocicleta: pedaleiras e alavancas aftermarket, braçadeiras triplas billet, reservatórios de freio e embreagem, elevadores de guidão personalizados, tampas de enchimento de óleo e qualquer componente personalizado de pequeno lote. CNC billet também permite flexibilidade de marca — gravar logos, números de série e selecionar cores anodizadas personalizadas — algo que fundição e forjamento não igualam.
Abordagem Híbrida: Forjado + Acabamento CNC
Muitas peças de motocicleta de alta qualidade começam forjadas e terminam CNC. O forjamento cria forma near-net com fluxo de grão ótimo e sem defeitos internos, enquanto usinagem CNC adiciona precisão — furação, roscagem, superfícies planas e detalhes estéticos.
Esta rota híbrida entrega resistência do forjamento e precisão do CNC, frequentemente a custo menor que usinar billet do zero porque menos material é removido.
Concepções Errôneas Comuns
Vamos desmistificar alguns mitos que persistem.
- "CNC billet é sempre o mais forte." Resistência depende do material inicial. Billet de alumínio 6061 é forte, mas peça forjada de 7075 geralmente superará. Peças billet se destacam em desempenho de fadiga devido à ausência de defeitos internos.
- "Fundição é lixo." Fundição moderna — semi-sólida, baixa pressão e simulação aprimorada — drasticamente reduziu porosidade. Componentes de chassi de alumínio fundido contemporâneos exibem desempenho de fadiga que seria impossível há uma década.
- "Forjamento não precisa acabamento CNC." A maioria das peças forjadas são near-net mas ainda requerem usinagem CNC para furos de montagem, superfícies de encaixe e roscas. Mesmo biela forjada recebe furos usinados CNC.
- "CNC é só para ricos com pequenos lotes." Pensamento ultrapassado. Para menos de 200 peças, CNC pode ser mais barato que fundição quando você considera custos de ferramental, e elimina risco de estoque. Muitos fabricantes de pequenos lotes começam com CNC, provam seu produto, e escalam para fundição ou forjamento quando volume justifica investimento em ferramental.
Conclusão
Não há único processo "melhor". A escolha ideal depende de volume, orçamento, cronograma e requisitos de desempenho.
- Fundição: Melhor para peças complexas custo-efetivas em altos volumes — carcaças de motor, coberturas, componentes não estruturais.
- Forjamento: Ideal para peças de alta resistência, fadiga-crítica — bielas, virabrequins, rodas de corrida, pinças de carga pesada.
- CNC Billet: Perfeito para protótipos, pequenos lotes, peças personalizadas e marca premium — pedaleiras, braçadeiras triplas, elevadores personalizados.
E não ignore abordagem híbrida forjado-mais-CNC — combinando resistência com precisão.
Pergunte-se: O que estou realmente construindo, e quantas preciso fazer? Responda honestamente, e o processo certo se revelará.
Pronto para transformar seu design em realidade? Seja protótipo único ou corrida de produção completa, JTR Machine está pronto para ajudar. Com mais de uma década de experiência, 40+ centros CNC avançados e certificação ISO 9001, entregamos peças de precisão que atendem suas especificações exatas.
Carregue seu arquivo CAD para revisão DFM gratuita e cotação — ou simplesmente entre em contato para discutir seu projeto. Respondemos dentro de 24 horas.
Guias Relacionados
Tecnologia industrial
- Processos de Moldagem Explicados: Tipos, Técnicas e Aplicações
- Top 5 Soluções de Software de Gestão de Manutenção para Parques de Diversões
- Fortalecendo a Segurança da Cadeia de Suprimentos nas Festas: Melhores Práticas e Insights
- Eletrodos de Tungstênio-Cobre: Usinagem e Fabricabilidade Superiores
- Entendendo Fluxo de Dados: De Simplex a Comunicação Full-Duplex
- Evitando Equívocos Comuns na Terminologia de Cibersegurança
- Sensor de Temperatura de Mancal de Precisão – Detecção e Monitoramento Precisos
- Aprimorando a Eficiência de Fabricação com Tecnologia de Reconhecimento de Voz
- 4 Estratégias Comprovadas para Otimizar a Manutenção de Serviços Públicos
- Otimizando a Produção: Reduza Tempos de Troca de Série para Aumentar a Eficiência