



Regeneração Eficiente de Ácido a Partir de Liquor de Decapagem de Clorídrico Gasto
Regeneração de Ácido para Liquor de Decapagem de Clorídrico Gasto
A decapagem de aço é uma das etapas importantes na indústria de manufatura de aço. É parte do processo de acabamento na produção de certos produtos de aço, nos quais óxido e carepa são removidos da superfície de tiras de aço, arame de aço e algumas outras formas de aço, por dissolução em ácido. Durante o processo, o ácido reage para dissolver óxidos de superfície, assim íons metálicos são acumulados na solução de decapagem.
A decapagem é um processo que consiste na remoção química de carepa (óxidos de superfície) e outra sujeira do aço por imersão em solução aquosa de ácido. Durante o processo de decapagem, o ácido reage com a carepa, bem como com o aço base, para produzir sais metálicos dissolvidos. Para este fim, soluções de decapagem são empregadas, consistindo principalmente de ácidos minerais. Banhos de ácido de decapagem são usados para remover, modificar, passivar ou limpar superfícies de aço de maneira definida. Uma solução de ácido clorídrico (HCl) ou sulfúrico (H₂SO₄) é normalmente usada para a decapagem de produtos de aço carbono. A concentração destes ácidos diminui durante o processo de decapagem, enquanto a porcentagem dos produtos de decapagem no banho de decapagem aumenta.
A decapagem de aço carbono é, portanto, um processo que consome ácido sulfúrico ou clorídrico fresco e entrega sulfato ferroso ou cloreto ferroso. Tanto a aquisição de ácido fresco quanto a disposição de sulfatos e cloretos tipicamente acompanham alto custo e logística complexa.
Evolução e Vantagens do Ácido Clorídrico
Para decapagem ácida de aço carbono e produtos de aço, o ácido sulfúrico foi principalmente usado até meados do século XIX. A partir de 1964, várias instalações de decapagem de aço mudaram da decapagem com ácido sulfúrico para decapagem com ácido clorídrico. Atualmente, o ácido clorídrico é o ácido mais comumente usado para decapagem de aço carbono.
Um banho de decapagem recém-preparado tipicamente contém 12% a 16% de ácido clorídrico, embora esta concentração seja progressivamente reduzida junto com o uso do ácido. O banho de decapagem é considerado gasto quando a concentração de ácido diminui entre 75% e 85% de seu valor inicial, e a concentração de metais em solução aumenta para 150 a 250 gramas por litro.
O ácido clorídrico é agora preferido sobre o ácido sulfúrico porque: (i) fornece qualidade de superfície ótima e decapagem rápida, (ii) produz consistentemente uma superfície cinza clara uniforme no aço carbono, (iii) tem capacidade de dissolver todos os compostos da camada de carepa, (iv) probabilidade de super-decapagem é muito menor, (v) concentrações de ferro podem ser tão altas quanto 13%, (vi) enxágue é facilitado devido à alta solubilidade do cloreto de ferro, (vii) o ácido é mais seguro para manusear comparado ao ácido sulfúrico, (viii) a decapagem é realizada a temperaturas operacionais mais baixas, (ix) tem a vantagem de custos menores, (x) a decapagem com ácido clorídrico oferece decapagem mais rápida e limpa, menor consumo de ácido e maior utilização do ácido, (xi) menor consumo de vapor e quantidades reduzidas de geração de liquor de decapagem gasto, e (xii) maior versatilidade e qualidade de produto mais uniforme que a decapagem com ácido sulfúrico.
Gestão do Liquor de Decapagem Gasto
O principal subproduto do processo de decapagem de aço é a geração do liquor de decapagem gasto ou ácido gasto. O liquor de decapagem gasto pode ser gerenciado de várias maneiras: (i) transportá-lo para uma organização de processamento que recupera e converte cloreto ferroso em cloreto férrico e vende o produto como precipitante para estações de tratamento de águas residuais, (ii) tratá-lo no local com cáusticos e transportar o lodo resultante, (iii) regenerá-lo por um processo de regeneração de ácido no local ou em uma instalação fora do local, e reutilizar o ácido regenerado, (iv) recuperar o ácido livre por vários processos de recuperação comercialmente disponíveis, e (v) injetá-lo por injeção em poço profundo.
A regeneração de ácido clorídrico refere-se ao processo para recuperação de ácido clorídrico ligado e não ligado de soluções de cloreto metálico, como cloreto ferroso. Ácido regenerado não tem efeito adverso na eficiência de limpeza do metal comparado ao ácido virgem. Ele decapa tão eficientemente quanto o ácido virgem.
A regeneração do liquor de decapagem gasto do ácido clorídrico é um processo auxiliar no qual o liquor de decapagem gasto, que contém cloreto de ferro mais solução de ácido clorídrico, é convertido por um processo como o de oxidação por spray em um produto de óxido de ferro comercializável mais solução de ácido clorídrico que pode ser reciclada para a operação de decapagem. O processo de regeneração de ácido elimina a necessidade e custo de disposição de ácido gasto e o custo de substituição de liquors de decapagem clorídrico, tornando a planta virtualmente auto-suficiente. Ao mesmo tempo, o processo reduz emissões e, portanto, o impacto da planta no meio ambiente.
Dependendo da composição do liquor de decapagem gasto, vários métodos de regeneração são usados. Alguns dos métodos permitem a recuperação apenas de ácido clorídrico.
Plantas de regeneração total de ácido clorídrico fornecem um meio de virtualmente eliminar o custo e a logística complexa associados ao fornecimento e disposição de ácido fresco e gasto. Para a regeneração da regeneração de ácido clorídrico, existe uma gama de processos para a regeneração total dos liquors de decapagem clorídrico gastos, rendendo taxas de recuperação de até 99,5%. Todos estes processos apresentam melhorias significativas em viabilidade sobre processos evaporativos tradicionais para a recuperação apenas de ácido clorídrico não ligado. Além disso, a regeneração total de ácido é parte da responsabilidade ambiental da planta que opera a linha de decapagem.
Tecnologias de Regeneração
Existem várias tecnologias de regeneração disponíveis para a regeneração de ácido clorídrico. Estas são: (i) piro-hidrólise, (ii) cristalização, (iii) precipitação hidrolítica, (iv) extração por solvente, e (v) sistema de gestão de ácido Kleingarn.
Piro-hidrólise
Piro-hidrólise é um processo onde o liquor de decapagem gasto é termicamente decomposto para converter o liquor de decapagem gasto de volta em ácido clorídrico e óxido de ferro. Este processo é realizado a uma temperatura muito alta junto com vapor de água e oxigênio. O liquor de decapagem gasto é bombeado para os piro-hidrolisadores que convertem o cloreto ferroso (FeCl₂) em componentes de óxido férrico (Fe₂O₃) e ácido clorídrico. Plantas de piro-hidrólise são muito intensivas em energia, principalmente porque uma grande quantidade de combustão de combustível é necessária para evaporar a solução de cloreto metálico e aquecer o conteúdo do torrador. A Figura 1 mostra diagrama esquemático para o processo de piro-hidrólise.
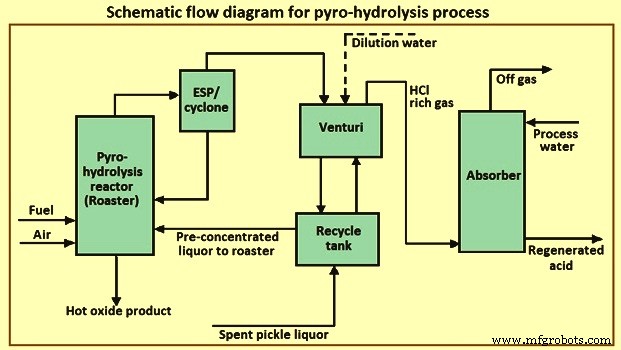
Figura 1 Diagrama esquemático para processo de piro-hidrólise
A recuperação de ácido clorídrico de liquor de decapagem gasto por piro-hidrólise é ambientalmente vantajosa, pois remove a necessidade de neutralizar e dispor o ácido gasto e reduz o consumo de água. Também é altamente custo-efetiva, pois elimina custos de disposição, reduz o custo de ácido de substituição e gera um subproduto de óxido valioso.
A piro-hidrólise é a conversão química de sais metálicos usando vapor e oxigênio a altas temperaturas. Dependendo da temperatura de piro-hidrólise, o produto de óxido é ou em grânulos se tratado em uma planta de leito fluidizado, ou como pó, se tratado a uma temperatura mais baixa em uma planta de torrefação por spray (spray roast). O processo de torrefação por spray funciona a uma temperatura bem abaixo da temperatura de sinterização do óxido de ferro, de modo que o óxido é obtido como um pó vermelho, tipicamente menor que 1 micrômetro de tamanho.
A regeneração de ácido clorídrico usando piro-hidrólise fornece recuperação total da solução de ácido gasto em um produto livre de metal. O processo não apenas recupera o ácido clorídrico em seu estado livre e ligado, mas também obtém óxido de ferro de alta qualidade, seja como pelotas ou pó fino, que está em forte demanda pelas indústrias de ferrita, pigmento e outras.
A regeneração de ácido clorídrico usando o método de piro-hidrólise é normalmente considerada pelas grandes plantas de decapagem, pois este método é custoso devido ao alto custo de energia envolvido na operação dos piro-hidrolisadores. Este método não é ambientalmente amigável devido aos sais de cloreto corrosivos que existem na poeira emitida por este processo. Portanto, esta tecnologia de processo precisa de instalação de sistema de coleta de poeira consistindo de ciclone ou precipitador eletrostático (ESP).
Cristalização
Regeneração de ácido usando método de cristalização foi inicialmente usada para regeneração de ácido sulfúrico gasto. No entanto, devido a desenvolvimento posterior, regeneração usando cristalização também pôde ser realizada para liquor de decapagem gasto de ácido clorídrico. A aplicabilidade da regeneração usando cristalização para ácido clorídrico foi confirmada após a realização de alguns estudos de viabilidade técnica que concluíram que cristalização multi-estágio precisa ser conduzida em uma série de cristalizadores tipo tanque agitado contínuo. O resíduo de ácido clorídrico também precisa passar por processo de reciclagem de cristal para produzir cristais livres de impurezas.
O processo de regeneração através de cristalização de cloreto ferroso envolve uma técnica padrão que não tem limitação de tamanho. O ácido clorídrico regenerado pode ter algum impacto no processo de decapagem devido à carga morta de cloreto. Este problema pode ser eliminado ajustando as condições de taxas de decapagem para serem pelo menos iguais a ácido clorídrico puro com acabamento de superfície aceitável.
Precipitação Hidrolítica
A regeneração de liquors de decapagem gastos de clorídrico usando tecnologia de precipitação hidrolítica envolve o processo de destilação a vapor sob condições de hidrólise evaporativa a temperaturas de até 250 °C. Quando não há outros sais de cloreto presentes, o processo de destilação hidrolítica prossegue até a conclusão a cerca de 175 °C. No entanto, quando cloreto de magnésio está presente, uma temperatura mais alta é necessária para o processo de destilação hidrolítica ser completado.
Tecnologia de Extração por Solvente
A rota de tecnologia de extração por solvente é uma tecnologia de regeneração popular. Esta tecnologia de regeneração é preferida, pois produz subprodutos menos perigosos no processo de tratamento de liquor de decapagem gasto. Usando a tecnologia de extração por solvente, cloreto ferroso pode ser separado do ácido clorídrico. O subproduto produzido da regeneração de liquor de decapagem gasto de clorídrico é requerido a passar por pós-tratamento.
Sistema de Gestão de Ácido Kleingarn
Ao adotar esta tecnologia de regeneração, os custos de substituição dos liquors de decapagem gastos com novo ácido podem ser reduzidos. Esta tecnologia precisa de menor investimento inicial. A aplicação do sistema de gestão de ácido Kleingarn como método de regeneração ajuda a reduzir o volume de resíduos economizando a quantidade de ácido clorídrico sendo usado. Este método de regeneração também pode facilitar a reciclagem de resíduos ácidos.
O sistema de gestão de ácido Kleingarn não apenas precisa de menor investimento inicial, mas ao mesmo tempo ajuda a reduzir o volume de liquor de decapagem gasto. A regeneração de liquor de decapagem gasto usando o sistema de gestão de ácido Kleingarn pode auxiliar no aumento da força do ácido e redução da concentração de ferro ao mesmo tempo. Experimentos precisam ser realizados para obter a taxa de decapagem ótima usando este método de regeneração. Este processo de regeneração pode ser repetido até que o tanque de banho de ácido clorídrico dedicado precise ser esvaziado para limpeza ou reparo. Uma vez que o tanque de banho de ácido clorídrico dedicado é esvaziado, solução fresca deve ser preparada usando ácido gasto parcial de outros tanques mais ácido fresco. A regeneração de ácido clorídrico usando o sistema de gestão de ácido Kleingarn tem vantagens ecológicas.
Processos para Regeneração de Liquor de Decapagem Gasto
Existem vários processos para a regeneração de liquor de decapagem gasto de ácido clorídrico que foram desenvolvidos desde o final dos anos 1960, mas nenhum corresponde à ampla aceitação comercial do processo de torreador por spray (spray roaster), que demonstrou sua viabilidade e viabilidade a longo prazo em um grande número de implementações industriais. O processo de torreador por spray e alguns outros processos para a regeneração de ácido clorídrico são descritos abaixo.
Processo de Torreador por Spray (Spray Roaster)
Entre todos os processos conhecidos para regeneração de ácido clorídrico, como cristalização e piro-hidrólise de leito fluidizado, o processo de torreador por spray é o mais viável em termos de consumo de energia, custo operacional, custo de manutenção, disponibilidade e comercialização do subproduto.
O processo de torreador por spray é um processo piro-hidrolítico no qual o ácido gasto é atomizado por spray em um forno de fogo direto (por contato com oxigênio) e dividido em pó de óxido férrico (fase sólida) e ácido clorídrico (fase gasosa). O ácido clorídrico gasoso é absorvido em água para formar ácido clorídrico regenerado de cerca de 18% de força, que pode ser reutilizado para decapagem. É comum e atraente usar a água de enxágue levemente ácida da linha de decapagem como líquido de absorção.
Um torreador por spray é simplesmente um grande vaso de aço revestido com refratário com queimadores de fogo direto perto do fundo para aquecer o conteúdo do torreador. O número de queimadores e suas posições dependem do tamanho do torreador e do calor necessário. As temperaturas da chama podem atingir na faixa de 1.200 °C a 1.750 °C dependendo da razão ar-combustível. Devido ao efeito de resfriamento do spray de alimentação, a temperatura média na zona de reação é tipicamente entre 600 °C a 700 °C. Neste tipo de torreador de piro-hidrólise, a solução de cloreto metálico é pulverizada no freeboard do vaso cilíndrico vazio, enquanto a energia necessária é fornecida pelo fluxo ascendente de gases quentes gerados nos queimadores de fundo.
O torreador por spray deve ser projetado para permitir tempo de secagem suficiente para a maior gota líquida hidrolisar antes de atingir o fundo do vaso. Torreadores por spray comerciais variam de 5 a 8 metros de altura para fornecer este tempo de secagem. Além disso, o diâmetro do torreador deve ser projetado para uma velocidade de gás (espaço) ascendente que seja alta o suficiente para evitar que gotas molhem o fundo do vaso, mas baixa o suficiente para evitar altas perdas de poeira para o sistema de gás de escape. A velocidade de espaço é tipicamente 0,3 a 1 metro por segundo para unidades comerciais e pode ser ainda menor para unidades menores.
A Figura 2 mostra um esboço de um torreador por spray. Torreadores por spray tipicamente têm diâmetros muito grandes para manter as velocidades de gás baixas. Se a velocidade do gás se tornar muito alta, muitas partículas são carregadas com o gás de escape do torreador, e a qualidade do produto e a eficiência do torreador caem. No torreador por spray, o gás de escape e óxidos saem do torreador contracorrente a cerca de 400 °C a 500 °C. Devido ao fluxo contracorrente, a temperatura de saída no torreador por spray é menor que a temperatura da zona de reação.
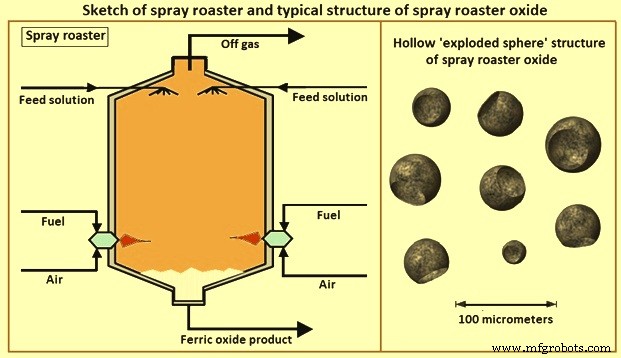
Figura 2 Esboço do torreador por spray e estrutura típica do óxido do torreador por spray
O tempo de residência das partículas pulverizadas na zona de reação de alta temperatura é muito curto e, portanto, gotas líquidas muito pequenas, que podem ser rapidamente aquecidas, devem ser criadas por atomização. O rápido aquecimento das partículas pulverizadas resulta na formação de uma crosta sólida de óxido metálico na superfície de cada gota. À medida que o volume da gota aquece, o conteúdo de água vaporiza e rompe a casca de óxido. Portanto, os óxidos torreados por spray são frequentemente compostos de esferas ocas muito finas (vários micrômetros), "fofas". A estrutura típica do óxido do torreador por spray é mostrada na Figura 2.
As três etapas básicas do processo de torreador por spray são: (i) pré-concentração, (ii) torrefação, e (iii) absorção. Na etapa de pré-concentração, o ácido residual de entrada passa por troca direta de calor e massa com o gás de escape quente do forno de torrefação. A troca direta de calor é realizada em um evaporador tipo venturi onde o ácido residual é atomizado e turbulentamente misturado com o gás do torreador a alta velocidade. O gás residual é assim parcialmente evaporado, deixando para trás um ácido residual pré-concentrado a ser usado como alimentação líquida para o forno de torrefação por spray.
No forno de torrefação por spray, o ácido residual pré-concentrado, que é injetado do topo por meio de bocais atomizadores de alta pressão, passa por evaporação gota a gota de água e ácido clorídrico, bem como reação de piro-hidrólise de cloretos de ferro restantes e oxigênio em excesso fornecido pelos queimadores. Estes queimadores são alinhados tangencialmente ao redor da circunferência do forno para formar um padrão de fluxo "swirl" específico, que aumenta o tempo de retenção da gota aumentando o comprimento de seu caminho através do forno. Quase qualquer tipo comum de combustível fóssil de grau industrial, como gás natural, gás liquefeito de petróleo (GLP), gás natural liquefeito (GNL), gás de forno de coque, ou óleo combustível pode ser usado.
No sistema de regeneração de piro-hidrólise, o cloreto de ferro (FeCl₂) é convertido em ácido clorídrico e óxido de ferro por decomposição hidrolítica. A reação ocorre no reator a temperaturas variando de 600 °C a 800 °C. A temperaturas de reação, a solução de cloreto de ferro é dividida em cloreto de hidrogênio e óxido de ferro por meio de vapor de água e oxigênio atmosférico. As reações químicas são: (i) 12 FeCl₂ + 3 O₂ = 8 FeCl₃ + 2 Fe₂O₃, (ii) 2FeCl₃ + 3 H₂O = 6 HCl + Fe₂O₃, e (iii) 4FeCl₂ + 4H₂O + O₂ = Fe₂O₃ + 4 HCl.
Na coluna de absorção, o gás de torreador resfriado da saída de gás do pré-concentrador passa por troca de calor adiabática com a água de enxágue em uma coluna empacotada e forma ácido regenerado de concentração típica de cerca de 18% de ácido clorídrico, que pode ser reutilizado para decapagem. O torreador é normalmente equipado com um extenso sistema de gás de escape, incluindo contato gás/líquido (venturi) para evaporação parcial da alimentação fresca, um absorvedor para recuperar o ácido clorídrico gasoso como ácido recuperado, e equipamento de remoção de poeira, como ciclone ou ESP. Fluxograma típico de um processo de torrefação por spray é dado na Figura 3.
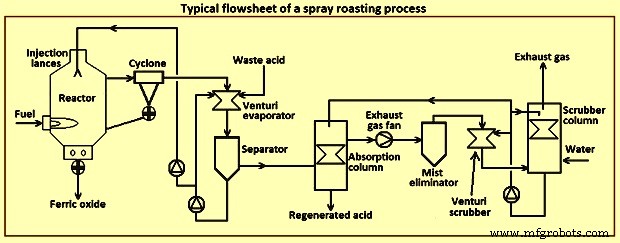
Figura 3 Fluxograma típico de um processo de torrefação por spray
Os produtos de reação química das reações de piro-hidrólise consistem em ácido clorídrico, que é extraído do topo do forno junto com o vapor e produtos de combustão, e pó de óxido férrico, que assenta no fundo cônico do forno, é transportado pneumaticamente para um silo de armazenamento, de onde pode ser enchido em uma variedade de meios de transporte comercial, como em big bags ou em caminhões.
O pó de óxido de ferro torrado por spray tem alta pureza de óxido e uma boa estrutura de superfície. Devido a estas propriedades, é um material de entrada valioso para indústrias a jusante, como produtores de tintas arquitetônicas, produtos de construção, catalisadores de estireno, toner para impressoras a laser e ferritas.
Processo de Leito Fluidizado
O processo de leito fluidizado também é um processo piro-hidrolítico como o processo de torreador por spray e ocorre em um forno de aquecimento direto. Em um torreador de leito fluidizado, a solução de cloreto metálico é introduzida em um grande leito de óxidos metálicos quentes, enquanto a energia térmica necessária é fornecida pelos gases de combustão fluidificantes quentes. A Figura 4 mostra um esboço esquemático de um torreador de leito fluidizado.
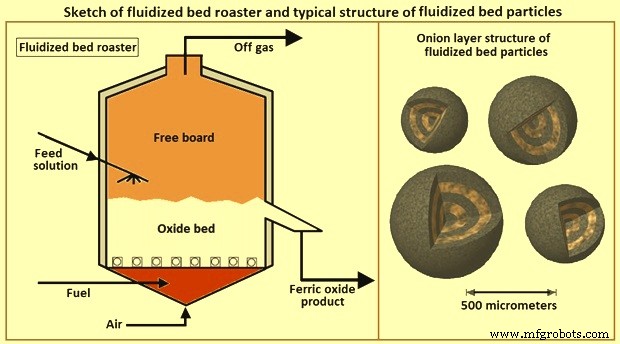
Figura 4 Esboço do torreador de leito fluidizado e estrutura típica de partículas de leito fluidizado
O torreador de leito fluidizado deve ser projetado para uma velocidade de espaço que seja 3 a 10 vezes a velocidade de fluidificação mínima do leito de óxido. Para pelotas de óxido de ferro de 200 a 2.000 micrômetros de diâmetro, velocidades de espaço de 2 a 2,5 metros por segundo são comuns. A altura do torreador é selecionada para minimizar a quantidade de arraste de poeira para o sistema de gás de escape. Alturas totais típicas do torreador de leito fluidizado são de 5 a 6 metros.
O gás de combustão quente é normalmente produzido por tuyeres submersos que injetam diretamente ar e combustível no fundo do leito fluidizado. O gás quente flui para cima e fluidifica o leito de partículas. À medida que o gás de combustão flui através do leito bem agitado de óxidos, ele rapidamente atinge equilíbrio térmico com o leito. A alimentação líquida não é pulverizada, mas é alimentada diretamente (derramada) no topo ou dentro do leito de óxidos. Segundo uma explicação, a alimentação líquida molha a camada externa das partículas de óxido quentes (da ordem de 0,5 mm) e é rapidamente evaporada para formar uma camada de novo óxido sólido semelhante a cebola sobre o óxido existente, produzindo assim partículas densas e homogêneas, como mostrado na Figura 4.
Como o gás de escape do torreador de leito fluidizado é mais quente que o torreador por spray, maior quantidade de água é pré-evaporada no venturi. Assim, alguma água de diluição precisa ser adicionada ao venturi, para controlar a concentração de cloreto ferroso abaixo do nível de saturação. Sem água de diluição, o liquor de venturi recirculante forma cristais que podem causar entupimento e danos no contato venturi. Requisito de combustível no processo de leito fluidizado é maior que no processo de torreador por spray, principalmente devido ao requisito de água de diluição. Em alguns casos, a quantidade de água de diluição pode ser reduzida por: (i) operar o leito fluidizado a uma temperatura mais baixa (ex: 800 °C), (ii) aumentar a eficiência de captura de poeira de óxido no ciclone (ex: usando multi-ciclones), (iii) diminuir a quantidade de geração de poeira fina no leito fluidizado. Como a temperatura de combustão segura para gás natural é em torno de 760 °C, temperaturas de leito inferiores a 800 °C não são tipicamente usadas para um sistema operado a gás natural. A Figura 5 mostra um diagrama de fluxo simplificado para um processo de leito fluidizado.
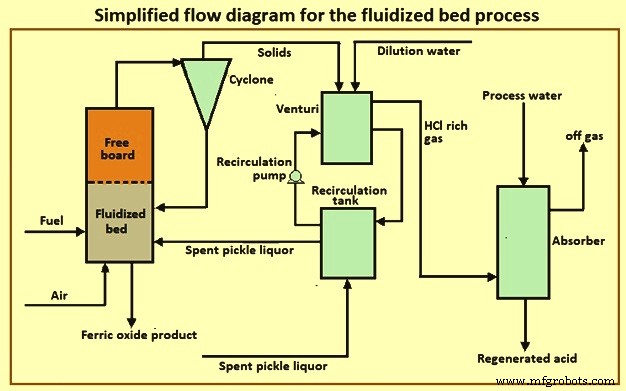
Figura 5 Diagrama de fluxo simplificado para o processo de leito fluidizado
No processo de leito fluidizado, a conversão de ácido residual em óxido de ferro e cloreto de hidrogênio ocorre em um leito fluidizado a uma temperatura de cerca de 800 °C a 900 °C. Por causa disso, o óxido de ferro obtido de uma planta de regeneração de ácido clorídrico de leito fluidizado é de consistência granular, sinterizada, e é chamado de pelota. Diâmetro médio da pelota é de 200 a 2.000 micrômetros dependendo da configuração do reator. As pelotas são substituto de minério de ferro e podem ser recicladas de volta dentro da usina siderúrgica integrada.
No processo de leito fluidizado, a absorção de ácido clorídrico é feita de forma similar à torrefação por spray, mas a concentração de ácido obtida é tipicamente ligeiramente menor, a 17%. O processo piro-hidrolítico de leito fluidizado tem algumas vantagens distintas sobre o processo de torreador por spray. Estas são: (i) o produto de óxido é um sólido granular e normalmente livre de poeira devido ao crescimento de partículas em camadas tipo cebola no torreador de leito fluidizado, (ii) nenhuma unidade de combustão separada é necessária, pois as reações de piro-hidrólise e combustão ocorrem simultaneamente no leito fluidizado, (iii) controle sobre o tamanho de partícula é possível através do controle de tempo de residência, reciclagem parcial do produto particulado, ou variando a entrega de alimentação, (iv) boa mistura e controle de temperatura normalmente associados a leitos fluidizados, e (v) torreadores de leito fluidizado são tipicamente menores que torreadores por spray.
Processo PHAR
PHAR (Pickliq hydrochloric acid regeneration) é um processo para regeneração de ácido clorídrico gasto de decapagem de aço. O processo é aplicável a qualquer tamanho de operação de decapagem. A tecnologia PHAR elimina o problema de disposição, criando reduções consideráveis em custos operacionais, ambientais e de capital. O processo usa ácido sulfúrico para restaurar ácido clorídrico para reuso. PHAR produz cristais de sulfato ferroso (hepta-hidrato de sulfato), um subproduto economicamente viável, que pode ser vendido para fins industriais. Eliminando transporte e/ou tratamento de liquor de decapagem gasto, junto com custos associados à geração de ácido clorídrico para substituir a solução de liquor gasto, PHAR produz economia de energia de 95%, economia de custo de 52% e redução de 91% nas emissões de CO₂, comparado à tecnologia existente.
No processo PHAR, o liquor de decapagem gasto tipicamente sai da linha de decapagem a cerca de 11% a 13% de ferro e 2% a 4% de ácido clorídrico livre. A temperatura do ácido é de cerca de 80 °C a 90 °C para uma linha de decapagem contínua, mas pode ser menor para uma operação de decapagem em batelada. Usando um trocador de calor de fluxo cruzado, o liquor de decapagem gasto de saída troca calor com o "liquor de decapagem regenerado" (RPL) retornando à linha de decapagem.
O liquor de decapagem gasto a ser regenerado então flui para um reator onde é contatado com ácido sulfúrico concentrado (93%). O ácido sulfúrico reage com o cloreto ferroso, liberando ácido clorídrico livre em solução. A redução final de temperatura é acompanhada pelo resfriamento da mistura de reação a temperaturas de -15 °C a -1 °C em um tanque de cristalização. A redução de temperatura reduz a solubilidade do sulfato ferroso, fazendo com que ele precipite fora da solução. O sulfato de ferro resultante é separado por cristalização. O liquor mãe, agora fortificado com ácido clorídrico, mas contendo um resíduo de ácido sulfúrico, é então separado dos cristais por filtração a vácuo ou centrifugação e reciclado para o processo de decapagem.
Uma pequena quantidade de água é usada para lavar o liquor mãe residual dos cristais. Esta água compensa a água de hidratação que é combinada com o sulfato ferroso. O nível de ácido sulfúrico residual no ácido clorídrico regenerado depende da concentração de ferro e da temperatura. O processo opera a baixas temperaturas e produz hepta-hidrato de sulfato ferroso (FeSO₄·7H₂O). A Figura 6 mostra o layout típico do processo PHAR.
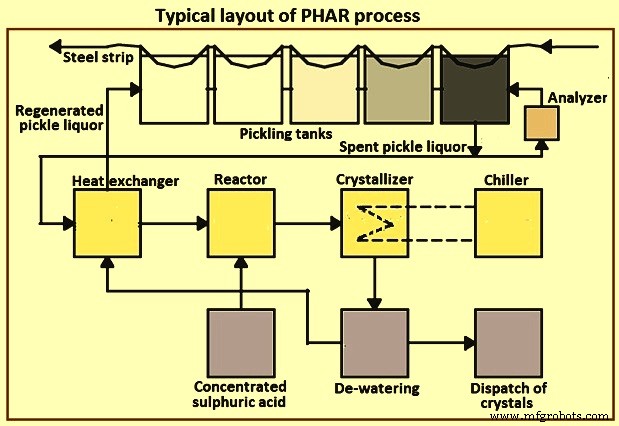
Figura 6 Layout típico do processo PHAR
O processo PHAR tem uma série de vantagens potenciais comparado às outras alternativas. Estas são: (i) o processo opera a baixas temperaturas, minimizando corrosão e permitindo o uso de plásticos baratos para tubulações e outros equipamentos, (ii) consumos de energia para resfriamento e cristalização são inerentemente menores que evaporação e podem ser minimizados recuperando calor do liquor de decapagem gasto com trocadores de calor, (iii) o hepta-hidrato de sulfato ferroso é um material prontamente comercializável, que é usado como coagulantes para tratamento de água, bem como desodorização de esgoto, (iv) o investimento de capital para o sistema é consideravelmente menor que outras alternativas e é fisicamente muito menor, (v) um suprimento de gás combustível não é necessário para a operação, e (vi) o processo é mais tolerante a contaminação com outros metais, como zinco.
Processo de Destilação
O processo de destilação tem sido usado onde há um nível significativo de ácido livre restante no liquor de decapagem gasto. Ácido clorídrico purificado, na concentração azeotrópica de cerca de 15%, é recuperado dos "overs" (cabeça), enquanto o liquor concentrado de cloreto ferroso é recuperado dos "bottoms" (fundo). Este processo apenas recupera os valores de "ácido livre". Em uma variação deste processo, o cloreto férrico acumulando no fundo é cristalizado. Em outra variação, o processo de troca iônica de retardamento de ácido é usado para reduzir a acidez do subproduto líquido de cloreto ferroso.
Processo de Destilação com Ácido Sulfúrico
Neste processo, ácido sulfúrico é adicionado ao liquor de decapagem gasto. Isso causa a reação FeCl₂ + H₂SO₄ = 2HCl + FeSO₄. O ácido clorídrico liberado é recuperado junto com o ácido clorídrico livre original por destilação, enquanto o ferro é cristalizado como monoidrato de sulfato ferroso.
Processos Híbridos de Piro-hidrólise
Quando o propósito principal na operação de uma planta de piro-hidrólise é a produção de pó de óxido de ferro de alta qualidade, então um design de reator que combina a eficiência energética de um forno de torrefação por spray com as condições de processo homogêneas e estáveis de um processo de leito fluidizado é adotado. Isso necessita de maiores investimentos em tecnologias de despoeiramento e resfriamento de gás.
Processo de Regeneração Hidrotérmica
O processo de regeneração hidrotérmica é uma tecnologia relativamente mais nova. Substitui o forno de fogo direto e absorção gás/líquido por uma rota de processo alternativa consistindo de oxidação e hidrólise. A formação de óxido férrico ocorre em fase líquida, o que reduz o consumo de energia térmica. A concentração de ácido regenerado é igual à concentração total de HCl do ácido residual. Esta concentração de ácido regenerado pode ser aumentada a um nível superior a 30% usando um pré-concentrador. A qualidade do óxido de ferro produzido por este processo é comparável aos processos piro-hidrolíticos em termos de contaminação por íon cloreto. No entanto, a superfície específica das partículas é ajustável para valores muito mais altos pela sintonia das condições de hidrólise.
Processo de manufatura
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Design para Manufaturabilidade: Guia Prático para Engenheiros e Designers
- Picles: Das Raízes Antigas à Produção Moderna
- SIGHT: Óculos Inteligentes Capacitando Cegos
- Botão Mudo Personalizado para Microsoft Teams – Simplifique Reuniões Virtuais
- Construa um Detector de Raios de Baixo Custo com Arduino Uno
- Medidor de Luz e Flash Acessível Baseado em Arduino para Fotógrafos
- Instale Tema Escuro na Arduino IDE: Reduza Fadiga Visual e Aumente o Foco
- Decapagem Eficiente de Tirhas de Aço Carbono Laminadas a Quente para Remoção de Escamas de Óxido
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono