



Panelas de Vazamento de Aço e Revestimentos Refratários: Eficiência na Produção Siderúrgica Moderna
A panela de vazamento de aço (STL - Steel Teeming Ladle) é necessária em uma usina siderúrgica para conter e transportar aço líquido do forno de produção de aço para a instalação de lingotamento. Atualmente, a STL é usada de maneira significativamente mais complexa do que nas antigas aciarias onde panelas eram usadas simplesmente para transportar aço líquido de um forno de produção de aço para moldes de lingote.
Outras funções realizadas na STL são controle de temperatura, desoxidação, adições de carburante e ferro-ligas e flotação de inclusões. No passado recente, a demanda por vários graus de aço com especificações rigorosas aumentou consideravelmente. Estes aços são produzidos usando processos de refino secundário. O revestimento da STL deve suportar condições de serviço cada vez mais severas associadas aos processos de refino secundário. Estas condições severas são tempo de espera mais longo, temperatura líquida mais alta e aquecimento a arco/químico. Purga com gás inerte e desgasificação do aço líquido, ligação e uso de escória sintética também aceleram o desgaste do revestimento. Por causa destas atividades, a demanda sobre a qualidade dos refratários de STL aumentou muito.
Nas aciarias atuais, a STL funciona como componentes itinerantes de desescoriação, purga, reaquecimento e desgasificação. O tempo de exposição para um determinado calor nestas aciarias expandiu de duas a cinco vezes o tempo anteriormente necessário para vazamento em lingote.
A STL também é requerida para conservar calor minimizando perda de calor durante transporte e durante as várias etapas do processo. Neste sentido, desenvolvimentos significativos foram feitos para pré-aquecer adequadamente as panelas antes do primeiro calor, e ciclar panelas em calores subsequentes de maneira a minimizar perdas de calor.
A STL é projetada para ser resistente a calor e forte. Também é necessário isolar termicamente a panela. Isolamento térmico adequado é necessário para que o aço líquido contido na STL permaneça a uma temperatura adequada.
A vida do revestimento refratário da STL deve ser previsível e reproduzível por razões de segurança e para evitar atrasos no processo. STLs são frequentemente removidas de circulação para realização de manutenção do revestimento. Isso pode afetar suprimento adequado de panelas para produção de aço. Também o custo de refratários para STL é significativo e custo de descarte de revestimentos gastos também é bastante substancial.
A seleção do revestimento refratário mais adequado depende de vários fatores que incluem ciclo de circulação da STL, processos de refino secundário, qualidade do aço, disponibilidade de panelas, novos desenvolvimentos de refratários, logística da aciaria e custo de refratário por tonelada de aço bruto produzido.
Ciclo de Circulação da Panela
Tempo de retorno da panela (ladle turnaround time) é o tempo necessário para completar um ciclo de circulação e é importante para o funcionamento suave da aciaria. Normalmente leva várias horas de um vazamento de aço ao próximo vazamento em uma panela. O tempo de retorno da panela decide o número de panelas que precisam ser colocadas em circulação. O ciclo de circulação da panela envolve os seguintes passos:
- Inspeção e manutenção da STL — A STL é requerida para segurar aço líquido a temperaturas de cerca de 1600 °C a 1650 °C por longas durações. Estas altas temperaturas junto com os diferentes processos requeridos na STL significam que há desgaste do revestimento. Portanto, a STL precisa de inspeção e manutenção contínua para mantê-la em boa forma. Processamento de STLs entre calores é necessário para remover escória de panela e prover limpeza do fundo da panela, inspeção e reparos de portas deslizantes (slide gate), e arenamento do fundo da panela.
- Pré-aquecimento da panela — Após inspeção e manutenção, a STL é pré-aquecida para trazer a temperatura interna da panela a um valor desejável. Se a temperatura interna da panela já estiver no nível desejado após inspeção e manutenção, este passo pode ser ignorado.
- Vazamento de aço líquido — O aço líquido do processo de produção primária de aço é vazado na STL. Durante o vazamento do aço líquido, precaução é necessária para que freeboard (espaço livre) suficiente esteja disponível na STL para realização dos processos de refino secundário.
- Transporte da panela — STL com aço líquido é transportada geralmente em carro de transferência para processos de refino secundário. Durante este passo, espera da panela com aço líquido deve ser evitada para controle de perda de temperatura.
- Processos de refino secundário — Aço líquido na STL passa por vários tratamentos nos processos de refino secundário conforme requisitos do grau de aço. Neste estágio, ajuste de composição química e temperatura do aço líquido é realizado. Purga (rinsing) do aço líquido também é realizada para reduzir estratificação e tornar o aço mais homogêneo.
- Lingotamento contínuo — Após processos de refino secundário, composto de cobertura de panela é colocado na superfície líquida na STL para reduzir perda de calor no topo por radiação e a STL é levada ao torre de panelas (ladle turret) da máquina de lingotamento contínuo (CC) para vazamento do aço líquido. Tampa de panela também é usada para reduzir perdas de calor. Após a operação de CC terminar, o aço líquido e escória remanescentes são vazados na panela de descarte (dumping ladle) e a STL é enviada para área de inspeção e manutenção de panelas.
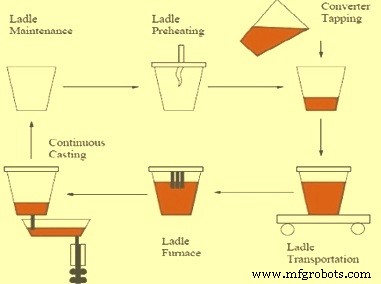
Pré-aquecimento de STL e dispositivos de cobertura melhoraram significativamente nos últimos anos, e muitos tipos de pré-aquecedores (panela horizontal ou vertical) estão disponíveis. Existem vários benefícios do pré-aquecimento adequado e ciclagem de panelas, que incluem maior vida do refratário pela minimização de choque térmico. A capacidade real de ciclar rapidamente STLs e fazer o uso mais eficiente de pré-aquecedores pode variar significativamente entre operações, dependendo do layout da aciaria e capacidade de transferência de panelas.
A produção de aço é um processo complexo e difícil e tipo e seleção de refratário não é tarefa simples. Seleção de refratário em si é frequentemente um compromisso, pois geralmente não é possível ter todas as propriedades desejadas (físicas, químicas e térmicas) todas em um material. Uma característica é geralmente ganha em detrimento de outra. O revestimento refratário da STL também pode influenciar a qualidade do aço produzido se oxigênio for captado do revestimento durante qualquer estágio de processamento. Revestimentos contendo SiO2 em formas não combinadas podem causar problemas em panelas modernas.
Nos últimos anos, análise de elementos finitos usando propriedades refratárias não-lineares e regimes de temperatura transientes estão sendo empregados para estudar o comportamento de refratários em STLs. Embora altamente complexos, os estudos essencialmente buscam manter o grau adequado de compressão nos refratários da panela durante todas as fases de seu uso nas panelas. Forças compressivas excessivas podem resultar em trincas e/ou abaulamento do refratário em áreas como a seção plana da panela. Tensões compressivas inferiores ao desejável podem causar juntas ou lacunas a se formarem, o que pode permitir penetração de aço líquido ou escória.
As propriedades dos refratários podem ser ajustadas para fornecer comportamento adequado em STLs. É necessário usar refratários específicos para aumentar ou diminuir a expansão do refratário a níveis mais desejáveis. Análise de elementos finitos de panela fornece orientação valiosa para comportamento melhorado de serviço refratário nas STLs.
Os refratários em STLs são zonados em tipo e espessura para fornecer máximo serviço a custo mínimo. Revestimentos são relativamente finos para atender requisitos de capacidade e peso da panela. Tipicamente, as espessuras do revestimento de trabalho são 150 mm a 225 mm no barril (barrel) e 225 mm a 300 mm no fundo. Espessura do revestimento de segurança pode variar de 50 mm a 150 mm.
Os materiais refratários normalmente usados para revestimento são tijolos de dolomita, tijolos de magnésia-cromo, tijolos de magnésia-carbono, tijolos de alta alumina, tijolos de alumínio-carbono, e concreto refratário (castable) de alta alumina. Os tipos de construção refratária variam amplamente dependendo das condições operacionais e da capacidade de ciclar STLs rapidamente. Os refratários de alta alumina são adequados para a maioria das áreas da STL exceto a linha de escória (slag line) propriamente dita.
Revestimentos de segurança funcionam para segurar aço ou escória por períodos limitados, mas essencialmente fornecem isolamento do casco. Revestimentos de segurança de múltiplos componentes podem ser usados para reduzir ainda mais temperaturas do casco. Em algumas usinas, revestimento de segurança de 100 mm de espessura feito de compósito com tijolo isolante de alta resistência é usado para baixar a temperatura do casco de aço.
As temperaturas mais altas do casco de aço na linha de escória são causadas principalmente pela maior condutividade térmica do tijolo de revestimento de trabalho da linha de escória. Em geral, poucas STLs usam materiais isolantes verdadeiros como parte de revestimentos de segurança devido à vida reduzida do revestimento de segurança e/ou perigo aumentado de penetração de aço e possíveis breakouts.
As construções refratárias particulares usadas para STLs estão sob mudança constante na maioria das aciarias. Existem vários fatores e propriedades refratárias que são importantes para seleção de refratário em cada área da STL. Alguns destes são descritos abaixo.
Zona de Impacto
Desgaste na zona de impacto ocorre quando o fluxo de aço de alto momento atinge o fundo da panela (e em alguns casos a parede lateral inferior) durante o período inicial de vazamento. A severidade deste desgaste é bastante específica da aciaria e requer que espessura adicional ou qualidade de refratário seja usada. Em geral, refratários para impacto de fluxo são selecionados para ter máxima resistência à erosão baseada em resistência a quente.
Fundo e Área Inferior do Barril
No fundo e área inferior do barril da STL, desgaste ocorre por erosão durante purga ou reaquecimento e por dano físico durante descalcificação (deskulling) entre calores. Em alguns casos, escória remanescente nesta área no tempo entre desligamento do aço na máquina de CC e vazamento de escória pode causar problemas de erosão por escória. Em geral, a erosão por escória nesta área não é suficiente para zonar, exceto para prover espessura refratária adicional. Dano por remoção de crosta pode ocasionalmente ser severo o suficiente para requerer reparos no fundo.
Área do Barril
A área do barril é normalmente a área de menor desgaste severo na STL e pode ser zonada para qualidade e/ou espessura.
Linha de Escória (Slag Line)
A área de desgaste mais severa de muitas STLs é a linha de escória da panela, onde o refratário está sujeito a corrosão severa. As escórias encontradas variam amplamente, e incluem escória de alto óxido de ferro (FeO) carregada do forno de produção de aço, escória artificial introduzida após desescoriação parcial, escória adicionada ou formada durante propósitos metalúrgicos específicos como purga ou injeção, e escória formada ou circulada durante desgasificação. Como os diferentes tipos de escória são normalmente básicos em natureza, refratários básicos são requeridos nas linhas de escória de STL.
O efeito corrosivo sobre refratários é particularmente severo quando reaquecimento a arco é usado para controlar e adicionar temperatura do aço por superaquecimento da escória da panela. A temperatura da escória pode ser esperada 40 °C a 150 °C acima da temperatura do aço. Nestas temperaturas, taxas de erosão por escória podem aumentar duas a cinco vezes. Erosão por escória pode ser reduzida por controle de basicidade da escória, teor de Al2O3, e adições de MgO à escória. Controle significativo sobre a quantidade de erosão durante reaquecimento a arco pode portanto ser obtido usando escória controlada obtida usando composições com MgO adicionado e uso de purga de escória consistente para controlar superaquecimento da escória. Para linhas de escória, tijolos de dolomita, magnesita-cromo ou MgO-C são usados.
Dano por Ciclagem Térmica
Dano por ciclagem térmica também é uma das razões para desgaste em todas as áreas da STL. A extensão de tal dano é grandemente minimizada com o uso adequado de pré-aquecimento e uso mais extensivo de tampas de panela. O uso do número mínimo possível de STLs a qualquer momento e ciclar estas panelas o mais rápido possível também minimiza a extensão do dano por ciclo térmico.
Flexão da panela no levantamento e durante outras partes do ciclo da panela é conhecida por influenciar a vida da panela. Esforços para combater este efeito com projeto melhorado na panela e revestimento estão continuando.
STLs são revestidas com construção de tijolo em cunha-arco (arch-wedge) ou tipo chaveado (keyed). Outro tipo de construção de tijolo usa formas semi-universais que permitem uso de espiral ascendente de tijolo contra os lados inclinados de uma panela. Neste tipo de construção, o travamento do tijolo é feito pelas superfícies de acoplamento curvas.
Em todos os casos, construção apertada com juntas de argamassa muito finas (ou sem juntas) são necessárias para manter o revestimento sob compressão e prevenir penetração nas juntas. Algumas usinas converteram para STLs revestidas com concretos refratários (castables) nas seções de barril e fundo, mas esforços para fundir linhas de escória básicas não foram muito bem-sucedidos.
Revestimento com concretos refratários proporciona excelente construção sem juntas e muitos oferecem vantagens de custo onde uma porção do revestimento gasto pode ser reutilizada. Panelas de concretos refratários requerem equipamento especial, incluindo espaço, e devem ser instaladas e secadas muito cuidadosamente.
STLs também estão sendo usadas onde combinações de tijolo e concreto refratário são empregadas para obter a melhor combinação técnica e econômica das abordagens de concreto refratário e tijolo para revestimento de panela.
Cones ou tampões refratários (plugs) são usados em fundos de panelas para introduzir gás de purga, principalmente argônio, para purga de panela. Tampões com seções transversais usando diferentes mecanismos direcionais para prover fluxo controlado de argônio são usados.
O desempenho confiável e vida dos tampões é muito importante na produção de qualidade consistente de produto de aço. Para garantir fluxo adequado, é frequentemente necessário limpar a superfície do tampão após um determinado calor por queima de oxigênio ou limpeza mecânica.
Os refratários para tampões são materiais de alta Al2O3 ou MgO queimado, projetados especificamente para esta aplicação, e são instalados do lado de fora da panela por dispositivos mecânicos ou manuais. O sistema geralmente permite troca rápida de tampão em panela quente. Tampões são removidos de serviço após tempo predeterminado de uso ou quando indicadores visuais de desgaste incorporados no tampão são excedidos. Por causa do desgaste no bloco de assento refratário ao redor do tampão, reparos a quente da área ao redor do tampão podem ser requeridos.
O controle de fluxo de aço de STLs para moldes de CC é realizado por sistema de porta deslizante (slide gate). Fluxo de aço líquido pela porta deslizante usa placas refratárias mantidas sob pressão por molas ou outros dispositivos que são movidas para controlar fluxo. O projeto e construção de diferentes sistemas de porta deslizante variam amplamente de acordo com os requisitos de vazamento de aço da máquina de CC. Por exemplo, localização da mola e método de resfriamento variam entre os vários sistemas de porta e o movimento das placas pode ser realizado por mecanismos hidráulicos ou outros.
Todos os sistemas de porta deslizante fornecem meio rápido de remover pressão das placas entre calores para permitir inspeção dos refratários e permitir substituição rápida de placas ou bocal inferior. A construção refratária de um sistema de porta típico inclui refratários no bloco de assento e bocal superior no fundo da panela, as placas fixa e deslizante e uma conexão de bocal inferior para tubo ou shroud no cadinho (tundish) da máquina de CC.
As placas deslizante e fixa estão entre os refratários mais únicos e duráveis usados em aplicação de usina siderúrgica. Estas placas devem suportar choque térmico severo e erosão de aço por longos períodos de operação. A composição destas placas pode variar de alumina simples a zircônia no sistema de óxidos, a sistemas complexos óxido-carbono. As placas exatas usadas dependem amplamente das composições de aço a serem fundidas e da frequência de substituição de placas. Tal substituição de placas pode ser acompanhada após inspeção das placas que é realizada após cada calor. Placas podem ser trocadas após apenas um calor ou podem ter vidas de até 20 calores, dependendo de graus de aço e/ou qualidade refratária usada.
Após cada calor, todo o sistema de porta deve ser limpo de metal e escória residuais por lança de oxigênio e enchimento refratário granular instalado antes do próximo calor. Este enchimento (areia de panela) previne aço líquido de entrar no sistema de porta antes que a porta seja aberta no momento adequado na máquina de CC. As areias de panela podem ser sílica, zircão, ou outras combinações refratárias, que permitem fluxo livre de aço líquido da porta deslizante quando aberta sem requerer sondagem mecânica ou lança.
Processo de manufatura
- Molibdênio Metálico e Ligas: Principais Aplicações em Diversos Setores
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Otimização da Qualidade do Aço: Gerenciamento de Inclusões e Avanço na Produção de Aço Limpo
- Avaliação do Ciclo de Vida do Aço: Impulsionando o Crescimento Sustentável da Indústria
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Entendendo Graus de Aço-Ferramenta: Propriedades e Aplicações
- Aço Ferramenta Explicado: Propriedades-Chave e Aplicações na Construção e Manufatura
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais
- Aço Ferramenta: Tipos, Propriedades e Principais Aplicações Industriais