



Injeção de Carvão Pulverizado: Chave para Operações Eficientes de Alto-Forno
A injeção de carvão pulverizado (ICP) é tecnologia bem estabelecida para produção de ferro-gusa (FG) em alto-forno (AF). Praticada na maioria dos AFs e todos novos AFs normalmente construídos com capacidade de ICP. A composição e propriedades do carvão usado podem influenciar operação, estabilidade e produtividade do AF, qualidade do FG, e composição do gás de topo. Os carvões usados para ICP são descritos no artigo sob link 'https://www.ispatguru.com/coal-for-pulverized-coal-injection-in-blast-furnace/'.
Aspectos críticos dos sistemas de ICP incluem preparação do carvão, seu armazenamento e distribuição para garantir alimentação uniforme a cada tuíre sem flutuações na taxa de entrega e sua combustão através de projeto de lança e injeção de oxigênio (O₂).
Preparação do Carvão
A pulverização é realizada em moinhos únicos ou múltiplos (pulverizadores) conforme requisitos. Moagem e distribuição do carvão às lanças constituem custo operacional majoritário. Carvão recuperado do armazenamento é peneirado para remoção de material estranho e grandes torrões triturados. Carvão é então alimentado ao moinho onde é pulverizado e seco. Carvão do tamanho requerido é transportado para fora do moinho pelo fluxo de gás quente, coletado em filtro de mangas e transportado aos silos de armazenagem. Moagem e transporte realizados sob atmosfera inerte para minimizar risco de ignição das partículas secas. A distribuição de tamanho de partícula resultante afeta sua manuseabilidade em equipamentos de transporte pneumático e, em altas taxas de injeção, sua combustibilidade.
Pulverizadores moem carvão em duas frações de tamanho: (i) carvão pulverizado onde 70–80% está abaixo de 75 micrômetros e o resto abaixo de 2 mm; (ii) carvão granular com topo de 2–3 mm, limite de 2% acima de 2 mm e 20–30% abaixo de 75 micrômetros. Sistemas injetando este tamanho são denominados injeção de carvão granular (ICG). Moagem mais grossa tem vantagem de menores custos de moagem e secagem, com carvão moido mais fácil de manusear. Moagem mais fina tem maior burnout no canal. ICP é tecnologia mais popular que ICG.
A fineza do carvão pode ser variada no pulverizador por medidas incluindo variação da taxa de alimentação, configurações do classificador, ou vazão de ar. Embora moinhos possam ser ajustados para carvão particular para produzir tamanho requerido, isso não é prático no caso de mistura onde grande número de carvões são usados. Nestes casos, alguns constituintes podem não atingir a fineza requerida.
Uma das funções do pulverizador é remover o máximo de umidade do carvão. Secagem necessária pois umidade causa problemas de fluxo livre tanto no sistema de transporte pneumático quanto nos silos. Também, umidade deve ser minimizada pois energia adicional é necessária para sua remoção no AF e injeção de umidade aumenta taxa de redutor. Além disso, carvões com maior umidade consomem mais potência nos pulverizadores durante moagem e reduzem vazão.
Evaporação da umidade superficial previne problemas de aglomeração no pulverizador, pois carvões com alta umidade e argila são propensos a aderência. Portanto, normalmente necessário reduzir teor de umidade total ao nível de umidade de equilíbrio para reduzir problemas de manuseio no moinho e silos. Teor de umidade do carvão saindo do moinho deve ser dois terços do nível de umidade de equilíbrio. Umidade de equilíbrio varia com rank, composição maceral e teor de cinzas.
É importante garantir que carvão seja moído à fineza desejada com mínimo desgaste nas peças do pulverizador e menor consumo de potência para reduzir custos operacionais. Desgaste influencia paradas e manutenção. Propriedades do carvão que influenciam desgaste: teor e composição de cinzas, distribuição de tamanho de partícula, umidade, densidade aparente. Maior umidade acelera desgaste por efeitos combinados de desgaste e corrosão. Minerais abrasivos (duros) nas cinzas incluem sílica (SiO₂) e pirita (FeS₂). Além do desgaste dos elementos de moagem, minerais abrasivos também podem erodir tubos e dutos. Teste mais comum para avaliar propriedades de abrasão é "Índice de Abrasão" (AI). Normalmente carvões com alto AI causam maiores taxas de desgaste.
Redução no consumo de potência do moinho baixa custos operacionais. Consumo e capacidade (vazão) dependem do projeto, configurações, fineza requerida e propriedades do carvão. Quanto maior a redução de tamanho requerida, maior o consumo de potência. Nível maior de fineza precisa de capacidade aumentada do moinho, também necessário ao moer carvões difíceis.
A principal propriedade que influencia consumo de potência e capacidade do moinho é a dureza, determinada pelo "Índice de Moabilidade de Hardgrove" (HGI). Geralmente, maior HGI, mais fácil moer, com consequente menor consumo e maior vazão. Se capacidade de projeto do pulverizador limita taxa de ICP, é possível aumentar taxas trocando para carvão mais mole. Aumentar porcentagem de carvão mole de baixa MV e alto PC em mistura de alta MV, carvão duro ajuda a aumentar capacidade do pulverizador, baixar pressão do ar de sopro no AF e melhorar consumo de carvão.
A composição maceral também afeta moagem. Em geral, carvões com maior vitrinita tendem a ter menores requisitos de energia de moagem que carvões com menor vitrinita, pois vitrinita é mais facilmente moída que inertinita e liptinita. Efeito do rank diminui acima de reflectância ~1,6 onde energia de quebra requerida para vitrinita e inertinita são aproximadamente iguais.
Carvões são geralmente misturados para otimizar forças relativas. No entanto, misturas não se comportam como média de componentes, mas podem ser afetadas desproporcionalmente por um carvão com características problemáticas. Moagem preferencial do carvão mais mole ocorre quando misturas de dois carvões com HGI diferindo > 20 são pulverizadas. Pulverização de misturas de carvões "duros" e "macios" mostrou que características ruins dos constituintes tendem a dominar a mistura, com desempenho do pulverizador mais semelhante ao do carvão mais duro. Moagem preferencial dos macerais mais moles também pode ocorrer ao moer misturas. Carvões contendo argilas inchantes podem absorver umidade após saírem do pulverizador e resfriarem. Mesmo como componente de mistura, tais carvões podem levar a bloqueios nos sistemas de injeção.
Sistema de Injeção de Carvão
O sistema transporta pneumaticamente e dosa o carvão pulverizado do silo através do vaso injetante, onde é pressurizado até ou acima da pressão do AF, às lanças de injeção nos tuíres. As lanças injetam carvão em quantidades iguais através dos tuíres, dispostos simetricamente ao redor da circunferência do AF. Fator crítico no projeto do sistema de distribuição é garantir alimentação uniforme de carvão a cada tuíre sem flutuações na rota de entrega. Qualquer interrupção no fornecimento pode levar rapidamente a sérios problemas. Quanto maior a taxa de injeção, mais graves as consequências de interrupção não planejada.
Pelo menos dois vasos injetantes são necessários para fornecer fluxo contínuo de carvão ao AF. Basicamente, dois arranjos: (i) arranjo serial onde vaso superior repõe periodicamente o inferior, sempre mantido sob pressão, e injeta carvão; (ii) arranjo paralelo onde dois vasos injetam alternadamente com operação sobreposta para manter injeção durante troca.
É importante controlar quantidade de carvão injetado. Vasos injetantes são pesados continuamente e vazão controlada cuidadosamente. Problemas de manuseio de carvão pulverizado nos silos que alimentam vasos e tubulações são devidos a quantidades de umidade e partículas ultrafinas, e presença de argilas. Aquecedores externos e/ou isolamento podem ser necessários para reduzir probabilidade de bloqueios por condensação de umidade nas paredes internas dos silos. Em alguns locais, nitrogênio (N₂) é soprado através de almofadas de aeração no fundo do tanque intermediário para garantir fluxo livre quando carvão transferido ao tanque inferior.
Carvão dos vasos geralmente transportado por: (i) tubos individuais a cada tuíre, quantidade controlada independentemente em cada tubo; (ii) tubulação comum a distribuidor adjacente ao AF, que divide igualmente o carvão nos tubos individuais a cada tuíre. Vantagem deste sistema: distância entre planta de preparação e AF pode ser maior que com tubos individuais.
Diferenças no roteamento dos tubos e divisão desigual nos pontos de divisão podem resultar em alimentação desigual aos tuíres. Desequilíbrios também causam desgaste desigual nos tubos e distribuidor.
Dependendo da razão carvão/gás transportador, carvão é transportado pneumaticamente do vaso aos tuíres em fase diluída ou densa. Carga de gás transportador em fase diluída tipicamente ~10 kg carvão/kg gás, velocidade ~15–20 m/s. Gás transportador normalmente mistura de N₂ e ar com ar comprimido adicionado abaixo do vaso. No caso de fase densa, carga ~40–80 kg carvão/kg gás, velocidade ~1–5 m/s. Gás transportador normalmente N₂ ou mistura N₂/ar.
Velocidade do gás deve ser sempre superior à velocidade mínima de transporte para evitar bloqueios. Velocidade mínima depende de parâmetros incluindo pressão do sistema e diâmetro do tubo, que interagem. Baixa velocidade em fase densa significa baixo desgaste de tubulações e componentes, enquanto alta velocidade em fase diluída pode levar a desgaste, particularmente em curvas. Taxa de desgaste determinada por dureza, forma e velocidade das partículas. Propriedades do carvão também influenciam desgaste. Revestir partes dos tubos propensas ao desgaste com, por exemplo, material elastômero de uretano proporciona resistência à abrasão, além de retardar acúmulo de finos que podem levar a bloqueio. Propriedades do carvão relacionadas a bloqueios: teor de umidade e minerais de argila.
Alta umidade em carvões e misturas pode criar problemas. Assim, limites rigorosos de umidade nos carvões moídos são aplicados. Presença de argilas, que incham na presença de água, pode causar problemas, especialmente se houver queda de pressão no sistema de transporte, e/ou presença de partículas ultrafinas. À medida que teor de finos (< 5,8 micrômetros) do carvão pulverizado aumenta, queda de pressão no sistema aumenta. Se queda ultrapassa certo valor, relacionado ao projeto da planta, bloqueio pode ocorrer. Entupimento de tubulações experimentado devido a acúmulo de depósitos em curvas, normalmente relacionado à natureza mole do carvão (distribuição de tamanho mais fina). Ao injetar, carvão ultrafino (< 10 micrômetros) inicia processo aderindo à parede do cotovelo, e uma vez formada superfície rugosa, partículas maiores começam a aderir. Além disso, moagem preferencial do carvão mais mole em mistura pode levar a alta proporção de partículas ultrafinas, levando a bloqueio.
Bloqueios podem ser prevenidos por melhorias no layout de tubos e sistema de distribuição, e em alguns casos, ajustando sistema de preparação (como pulverizador) para produzir tamanho de partícula mais grosso. Sistema geralmente tem procedimento para detectar e limpar bloqueio, fenômeno comum. Linhas de transporte incluem portas de purga onde bloqueios são limpos, tipicamente com ar de alta pressão. Teste simples e prático necessário para avaliar fluidez e manuseabilidade do carvão pulverizado e misturas. Permite identificar materiais difíceis antes de serem usados.
A lança de injeção injeta carvão no tubo de sopro que leva ao tuíre. Partículas são imediatamente aquecidas pelo ar quente, inflamam, gaseificam e queimam. Projeto e posicionamento da lança influenciam eficiência de combustão. Anteriormente lanças eram retas de aço posicionadas na interface tuíre/tubo. Projetos incorporando injeção de O₂ diretamente no fluxo de partículas (lanças oxi-carvão) e/ou formas de gerar mais turbulência na ponta da lança foram desenvolvidos para melhorar eficiência. Incluem: (i) lanças coaxiais (carvão no tubo interno, O₂ no anel circundante); (ii) lanças de alta dispersão; (iii) lanças chanfradas; (iv) lanças com fenda; (v) lanças duplas excêntricas (não concêntricas); (vi) lanças de redemoinho (swirl).
Pré-aquecimento do carvão para aumentar eficiência de combustão também praticado. Problemas ocorridos quando carvão introduzido, como bloqueios de lança e tuíre e fusão da ponta, foram amplamente superados. Bloqueios devidos principalmente ao carvão sendo aquecido a temperatura onde torna-se pegajoso e adere à superfície das lanças e tuíres. Deposição de cinzas minimizada utilizando carvão com alta temperatura de fusão de cinzas (AFT). Para fins práticos, AFT deve ser 50 °C maior que temperatura do ar quente. Lanças também podem entupir se carvões com alto índice de coqueação (caking) formarem bolo próximo à ponta do tuíre. Superado evitando carvões com altos índices de coqueação, ou aumentando vazão.
Posicionar lança mais próxima ao tuíre reduz extensão de impacto de cinzas no tubo de sopro. Utilização de lanças coaxiais ar-refrigeradas ajuda prevenir bloqueio e erosão, prolongando vida da ponta. Vazão de ar de resfriamento deve ser minimizada para diminuir seu efeito de resfriamento na combustão. Porém, bloqueio de lanças ainda pode ser ocorrência frequente. Existem procedimentos para detectar e limpar estes bloqueios antes que causem problemas.
Uso de diferentes ligas para lanças e limitação da temperatura do ar quente também influenciaram fusão da ponta. Durabilidade da lança é consideração operacional importante pois queima com o tempo.
Combustão do Carvão
Canais de corrida são regiões vitais do AF embora volume total geralmente não exceda 1% do volume interno. Fornecem calor e agentes redutores. Injeção de carvão afeta inevitavelmente condições do canal, que por sua vez têm consequências fora dele. Partículas não queimadas deixando o canal podem causar problemas operacionais como permeabilidade reduzida, distribuições indesejáveis de gás e temperatura, erosão excessiva do coque, e aumento de carryover de char. Quantidade de char não queimado aumenta com taxas crescentes. Assim, comportamento de combustão e gaseificação do carvão injetado no canal é elemento importante para operação estável. É muito aparente que AF pode consumir mais carvão injetado que o combustido no canal, pois material não queimado é consumido em outras partes.
Combustão de carvão no AF amplamente estudada. Estudos conduzidos usando equipamentos de bancada como análise termogravimétrica (TGA), fornos de tubo de queda (DTFs) e reatores de malha de arame (WMRs). Estas técnicas não simulam totalmente condições no canal. Tempo de residência de partículas em DTF, por exemplo, é da ordem de segundos enquanto é ~milisegundos em canal de AF. Portanto, tipicamente usadas para avaliação comparativa de diferentes tipos de carvão.
Outra abordagem é uso de instalações especialmente projetadas para simular condições do canal. Incluem injeção de ar quente em leito de coque compactado, frequentemente denominado "modelo quente". Têm capacidade de simular condições de combustão para tempos de residência de milissegundos, bem como diferentes localizações do canal. No entanto, instalações piloto ainda não simulam totalmente condições no AF. Ex.: podem não trabalhar a pressões próximas à pressão tuíre/busto. Pressões maiores no canal aumentam taxa de gaseificação do carvão.
Vários modelos computacionais disponíveis para avaliar comportamento do carvão no canal e em outras partes do AF. Validade questionada pois mecanismos são complexos e não totalmente entendidos. Precisão depende de suposições e validade de relações construídas nos modelos. Como comportamento do carvão é fortemente influenciado por projeto do AF, condições operacionais e propriedades do carvão, modelo talvez só aplicável para AF particular, condições e mesmos tipos de carvão nos quais desenvolvido e testado. Estas são limitações de todas estas técnicas.
Combustão entre saída da lança e parede traseira do canal (distância física ~0,7–2 m) ocorre a altas temperaturas (1400–2200 °C), pressões elevadas (~3–6 kg/cm²) e tempos curtos de residência (10–40 milissegundos para partículas pulverizadas). Sob estas condições severas, alto nível de combustão deve ser alcançado.
Processo de combustão pode ser dividido nas seguintes etapas, algumas sobrepostas:
- Partículas injetadas (< 75 micrômetros) são rapidamente aquecidas ao entrarem no ar quente enriquecido com O₂. Taxa de aquecimento determinada por condições operacionais, ~100 °C/seg. Temperatura do ar tipicamente 1000–1200 °C, velocidade do gás ~180–250 m/s.
- Pirólise das partículas produz voláteis não condensáveis (gases), voláteis condensáveis (alcatrões) e char carbonáceo. Leva ~2–20 milissegundos para desvolatilização completa.
- Ignição e combustão dos voláteis produzem principalmente CO₂ e H₂O. Leva poucos milissegundos.
- Combustão parcial do char residual por O₂. Combustão de char contribui com maioria do calor liberado. Diferente da combustão dos voláteis, onde estes difundem-se para atmosfera rica em O₂ (grande área de reação), O₂ para oxidação do char deve ser transportado à superfície da partícula relativamente pequena. Resultado: oxidação do char é processo mais lento. Enquanto voláteis são liberados, O₂ não contata superfície do char devido a requisitos estequiométricos altos dos voláteis.
- Gaseificação do char residual por CO₂ e H₂O para produzir CO e H₂. Reação mais lenta de todos, ocorre principalmente fora do canal.
São as características de combustão do carvão, e não a do coque, que governam composição do gás e distribuição de temperatura no canal, pois são preferencialmente combustidos. Fig. 1 ilustra algumas etapas de combustão ocorrendo no canal, e como composição do gás varia. Maioria do O₂ consumida próximo ao bico do tuíre, atmosfera rica em CO₂ no meio, e rica em CO no final do canal.
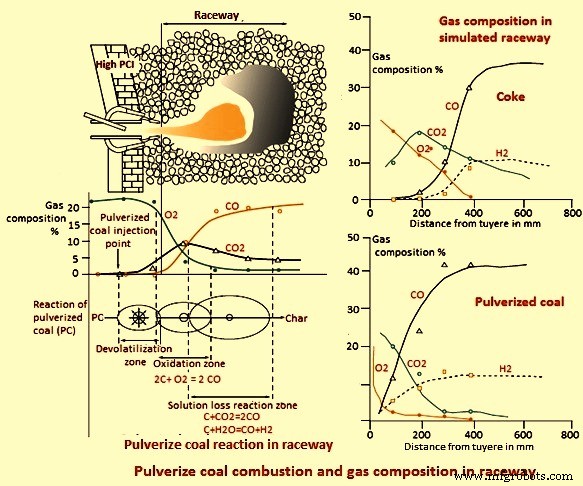
A extensão da combustão (eficiência de combustão), e portanto quantidade de material não queimado transportado para fora do canal, depende de vários parâmetros: (i) propriedades do carvão, como teor de MV, tamanho de partícula e densidade; (ii) condições operacionais, ex.: composição e temperatura do gás de sopro, posição e projeto da lança.
O gráfico na Fig. 2 mostrando eficiência de combustão e taxa de injeção de carvão pulverizado baseia-se em estudos investigando taxa máxima de carvão a partir de balanço de carbono no AF usando modelo de balanço de material e calor.
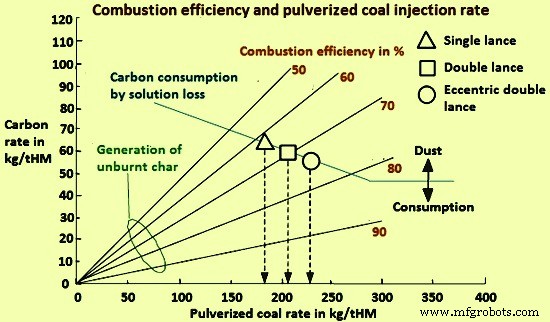
Baseado nas investigações, medidas para intensificar combustão no canal:
- Enriquecer ar de sopro com O₂. Porém, efeito não-linear do O₂ do ar no grau de combustão deve ser considerado. Aumento na taxa de combustão torna-se menor à medida que teor de O₂ aumenta.
- Mistura preliminar de carvão pulverizado com O₂ antes da introdução na cavidade do tuíre.
- Uso de misturas de carvão (geralmente carvões com alto e baixo teor de MV) e misturas de combustível para manter alto grau de combustão e alta taxa de substituição coque/carvão.
- Injeção de carvão com óxidos de Fe (minério fino, resíduos contendo Fe, etc.), carbonatos, e outros aditivos ricos em O₂.
- Uso de fenômenos químicos e físicos, ex.: catalíticos, polarizantes e outros efeitos.
- Otimização da moagem do carvão, dependendo de condições operacionais e propriedades do carvão.
Efeito do Rank do Carvão
Comportamento de combustão e gaseificação do carvão pulverizado no canal é influenciado por suas propriedades. Efeito das propriedades geralmente na temperatura de chama (TC) e eficiência de combustão (EC) descrito abaixo.
ICP tem efeito de resfriamento na TC. TC é parâmetro importante pois afeta química de escória e metal, evaporação e recirculação de álcalis, e fluxo de metal no cadinho. Difícil medir TC, geralmente calculada a partir de balanço de energia da zona do canal. Valor calculado conhecido como "temperatura adiabática da chama do canal" (RAFT), ou TC teórica. Cálculos de RAFT podem variar de AF para AF dependendo de suposições, então valores podem não ser diretamente comparáveis. Existe RAFT ótimo para cada AF dependendo de fatores como composição da carga e permeabilidade, qualidade do coque, e taxa de sopro. Injeção de carvão baixa RAFT (comparado a operação só coque) pois promove reações endotérmicas. Carvões de baixa MV e alta MV baixam TC nas faixas de 80–120 °C e 150–220 °C por 100 kg/t FG, respectivamente. Em geral, maior razão H₂/C no carvão, maior efeito de resfriamento. RAFT também diminui com aumento da taxa de injeção. Aumento da temperatura do ar e/ou enriquecimento de O₂, e/ou diminuição da umidade do ar podem compensar efeito de resfriamento.
Experimentos de combustão sob condições simulando AF indicaram que EC normalmente aumenta com aumento de MV do carvão. Carvões HV (alta volátil) são facilmente gaseificados, produzindo maior quantidade de gás, com menor PC, e menor quantidade de char comparado a carvões LV (baixa volátil) e MV (média volátil). Assim, combustão de gás é mais importante para carvões de rank inferior que combustão de char. Se combustão de gás incompleta, fuligem pode formar-se, levando a deterioração na permeabilidade quando sai do canal. Fuligem tem reatividade menor que char não queimado.
Extensão da desvolatilização influenciada pelo tamanho de partícula, com tamanhos mais finos levando a desvolatilização mais completa. À medida que MV diminui, EC final governada por reações de char, pois ignição e combustão dos voláteis é rápida. Char com maior reatividade tem maior EC. Frequentemente debatido que nas altas temperaturas do canal, reatividade química torna-se menos importante pois taxa de combustão limitada pela taxa de difusão de O₂ à partícula, e tempo de burnout depende mais de tamanho de partícula e concentração de O₂. Combinado com curto tempo de residência, efeito da diferença de reatividade do char entre carvões pode não ser muito significativo no canal. Outras opiniões afirmam que, em vista dos pequenos tamanhos de partícula (> 80% < 75 micrômetros na ICP) e condições altamente turbulentas no canal, taxa global de combustão do char é normalmente influenciada pela reatividade química intrínseca do char. Reatividade do char certamente importante fora do canal. Sob condições no eixo superior, gaseificação de char provavelmente controlada pela taxa de reação química. Portanto, taxa global de gaseificação provavelmente influenciada pela reatividade química do char a CO₂.
Em geral, reatividade do char aumenta com MV do carvão, ou seja, carvões HV tipicamente produzem chars mais reativos que LV, e hence melhor burnout. Existem exceções pois reatividade influenciada por fatores incluindo: (i) morfologia (área de superfície e porosidade); (ii) estrutura resultante; (iii) composição; (iv) condições operacionais. Taxa de queima e reatividade do char dependem parcialmente do tamanho de partícula e estrutura de poros. Estrutura de poros controla suprimento de gases reativos ao interior da partícula e fornece superfície interna variável para reação.
Fragmentação do char, influenciada por sua estrutura, aumenta área de superfície externa. Maior proporção de partículas de char com cavidades de paredes finas e maior macro-porosidade e áreas de macro-poros são produzidas em altas taxas de aquecimento. Em geral, estes chars tendem a fragmentar mais que aqueles com paredes mais grossas e menor porosidade, tendo maior taxa de reação. Fragmentação pode ser razão pela qual alguns operadores encontram que MV tem pouco efeito na combustibilidade dos carvões. Chars formados de carvões de rank superior (LV) a altas temperaturas são normalmente mais ordenados e hence menos reativos. Desenvolvimento de cenósferas de char altamente anisotrópicas com aumento de temperatura também diminui reatividade. Estes carvões beneficiam-se de menor temperatura do ar para melhorar combustibilidade.
Mudanças na composição maceral podem explicar diferenças em reatividade de combustão, particularmente entre carvões de rank similar. Maceral inertinita geralmente considerado "inerte" (não reativo). Porém não é tão simples. Nem toda inertinita é não reativa, e nem toda vitrinita é reativa. Vitrinita, inertinita, e até liptinita podem contribuir para C não queimado no resíduo carbonáceo. Notou-se que embora chars de carvões ricos em inertinita sejam basicamente menos reativos que chars ricos em vitrinita a 500 °C, isso não é mais importante a altas temperaturas (1300 °C). Provável que diferença na combustibilidade seja muito reduzida sob condições intensas de combustão no canal.
Desempenho de combustão pode ser melhorado por efeitos catalíticos de minerais constituintes ou retardado por concentração mineral excessiva. SiO₂ e Al₂O₃ podem retardar taxa de reação, enquanto Ca, Mg, Fe e tipos de álcalis podem melhorar, com efeitos catalíticos mais pronunciados em carvões de rank inferior. Porém, combustibilidade melhorada de partículas ricas em minerais atribuída, não a efeitos catalíticos, mas a difusão favorável do gás reagente através de minerais e interfaces maceral-mineral. Falta de correlação clara entre reatividade do char e fases inorgânicas individuais pode relacionar-se a diferenças na influência da temperatura na transformação mineral do carvão. Embora carvões e chars com alta reatividade sejam geralmente preferidos, reatividade muito alta pode levar a condições instáveis do forno.
Mistura pode diluir propriedades de combustão desfavoráveis de um carvão. Mas desempenho de combustão de mistura é mais complexo que de carvão único. Cada componente desvolatiliza e combuste a diferentes temperaturas e tempos e seu burnout pode variar consideravelmente. Além disso, interações entre carvões na mistura podem ocorrer complicando previsões. Interações primeiro ocorrem no pulverizador onde há potencial para grandes diferenças na distribuição de tamanho dos carvões componentes, especialmente se houver diferenças significativas na dureza de cada carvão. Desproporcionalidade também ocorre, influenciando composição mineral e petrográfica das partículas resultantes, e subsequente comportamento de combustão.
Interações entre carvões componentes podem aumentar combustibilidade da mistura. Ex.: combustibilidade de carvões LV pode ser melhorada misturando com HV. Carvão HV libera mais voláteis ajudando a formar campo de temperatura de gás mais alto, que aquece carvão LV. Isso promove sua desvolatilização, ignição e combustão. Efeito sinérgico mais pronunciado quando fração de HV é maior, até certa porcentagem. Sob condições simuladas de AF, mistura contendo ~70% HV com 32,5% MV e 30% LV com 20% MV deu maior burnout.
Efeitos do Tamanho de Partícula
Desempenho de combustão do carvão influenciado pelo tamanho de partícula. Para conversão completa e utilização efetiva, aquecimento, desvolatilização, pirólise e combustão das partículas devem ocorrer no período entre entrada no ar quente e fronteira do canal. Normalmente, maior quantidade de MV liberada com redução do tamanho de partícula. Isso pode facilitar combustão em fase gasosa.
Partículas finas têm maiores áreas de superfície específica e assim maiores taxas de aquecimento. Carvões granulares liberam menores quantidades de MV que quando pulverizados. Rendimentos de pirólise calculados indicam que quase todo MV de carvões pulverizados é liberado, enquanto incompleto no caso de granulares. Presença de MV residual nos carvões granulares afeta subsequentemente reatividade de gaseificação por CO₂ dos chars. Também mostrou-se que extensão de desvolatilização em partículas finas (45–75 micrômetros) é mais completa que em maiores (75–150 micrômetros). Efeito mais pronunciado para carvão LV (15% MV) comparado a HV (37% MV). Isso pois maior liberação de MV pode resultar em mais produção de fuligem e alcatrão, de reações secundárias dos voláteis. Reatividade da fuligem é menor que char não queimado. Assim, menor formação de fuligem, melhor estabilidade do AF.
EC (ou burnout) do carvão normalmente aumenta com diminuição do tamanho de partícula, pois maior área de superfície disponível para reação. Partículas maiores requerem maior tempo para burnout. Aumento mais pronunciado à medida que MV aumenta. Porém, efeito do tamanho também depende de estequiometria de O₂, bem como rank do carvão (e reatividade do char). Verificou-se que partículas maiores de carvão geralmente têm maior EC (grau de burnout) em razões O₂/C > 2 (condições combustível-pobre) sob condições simuladas de AF. Partículas menores têm maior EC em condições combustível-rico (O₂/C < 2).
Fatores Operacionais
Uso efetivo do carvão precisa de mudanças operacionais para compensar alterações nos parâmetros do canal e seus efeitos em outras partes do AF (estado térmico, regime de escória e dinâmica de gás). Medidas para intensificar combustão na região tuíre/canal e aumentar taxa de injeção incluem: (i) aumentar quantidade de O₂ nos tuíres; (ii) ajuste na temperatura e umidade do ar. Outras medidas para melhorar combustão: pré-aquecimento do carvão e uso de aditivos. Além disso, escolha do tamanho de partícula, e hence parâmetros de moagem, também podem influenciar EC.
O₂ pode ser adicionado ao tuíre por: (i) enriquecimento do ar quente; (ii) injeção através das lanças de carvão; (iii) lanças separadas de O₂. Adição resulta em maior disponibilidade de O₂ para combustão do carvão no canal. Portanto, EC aumenta. Porém, influência do enriquecimento na EC é limitada. Mostrou-se por cálculo que EC aumenta ~6,7% para carvão HV (34,5% MV) e 3,3% para LV (14% MV) quando enriquecimento sobe de 0% a 6% em volume. Com enriquecimento maior, EC pode diminuir devido a mistura insuficiente. Aumento do enriquecimento aumenta difusão de O₂, mas diminui volume de gás de combustão que transfere calor às partículas. Assim, efeito não-linear do O₂ no grau de combustão.
Enriquecimento de O₂ do ar quente produz redução no fluxo de gás do bucho e aumento na TC. Primeiro efeito ajuda contrabalançar aumento na resistência da carga (menor permeabilidade) e queda de pressão associada a altas taxas. Segundo compensa efeito de resfriamento da decomposição dos voláteis. Teores de CO e H₂ também aumentam com enriquecimento, resultando em melhor redução do minério no eixo central. PC do gás de topo normalmente melhora com enriquecimento.
Limite inferior de enriquecimento geralmente determinado pela quantidade necessária para manter RAFT requerido, com mais O₂ necessário à medida que MV aumenta. Se TC ficar muito alta, descida da carga pode tornar-se errática. TC muito baixa dificulta combustão do carvão e fusão da carga. Limite superior depende de manter temperatura de gás de topo suficiente. À medida que O₂ aumenta, fluxo de massa de gás no AF diminui, diminuindo fluxo de calor para região superior para secagem da carga. Limite superior da temperatura de gás de topo também governado pela necessidade de proteger equipamentos de gás de topo. Outras limitações incluem custo e disponibilidade de O₂.
Posição e projeto da lança influenciam EC e deposição de cinzas no tuíre. Porém, injeção oxi-carvão (co-anular) pode produzir efeito isolante ao redor das partículas, resultando em menor combustão dentro do tuíre. Este efeito estende-se ao canal, e menor combustão é resultado final. Reduzir taxa de injeção de O₂ na lança melhora EC.
Medida chave para combustão em altas taxas de injeção é alta temperatura do ar de sopro. Enriquecimento de O₂ desempenha papel mais importante como meio de controle de fluxo de gás no AF que controle de combustão do carvão. Normalmente, temperatura de ar quente mais alta é medida mais econômica que enriquecimento de O₂ pois permite menor consumo de O₂. Temperaturas aumentadas também reduzem consumo de coque, tipicamente 10 kg/t FG para cada aumento de 40 °C com ICP, e levam a pequeno aumento na profundidade do canal. Temperatura mais alta normalmente requerida à medida que MV do carvão aumenta. Devido à menor reatividade do char de carvão de baixa MV.
Redução da umidade do ar pode ajudar compensar efeitos de resfriamento da ICP. Se RAFT tornar-se excessivo, umidade pode ser aumentada. Aumento da umidade do ar quente significa mais H₂ no gás do bucho para redução do minério. RAFT ótimo em AFs operando com maiores teores de H₂ pode ser menor que em AFs com menor H₂. Também, velocidade do ar pode ser ajustada para não só melhorar combustão, mas manter comprimento necessário da zona de canal crítico para boas condições no cadinho.
Char Não Queimado
À medida que taxa de injeção aumenta, combustibilidade do carvão tende a diminuir resultando em material não queimado (char, finos, cinzas volantes) deixando o canal. Parte destes materiais, junto com detritos de coque, acumulam-se no fundo do canal, no ninho do pássaro, obstruindo fluxo de gás ascendente e sólidos arrastados. Maioria varrida para cima onde pode acumular-se sob zona coesiva, diminuindo permeabilidade e produtividade.
Mudanças na permeabilidade da zona inferior podem afetar qualidade do FG e viscosidade da escória. Material não queimado tende a acumular em posições onde grandes mudanças no fluxo de gás ocorrem. Eventualmente arrastado ao fluxo, passando pelas fendas de coque da zona coesiva, e subindo o eixo, onde pode influenciar permeabilidade da carga, e finalmente emitido com gás de topo. Taxas maiores de injeção também aumentam volume de gases de combustão, mudando fluxo de gás e carga térmica na parte inferior. Além disso, mais escória produzida.
Deposição de material fino não queimado é fenômeno complexo consistindo de vários mecanismos de geração, reações, fluxo multifásico, acúmulo e re-entrainment. Diferentes modelos de fluxo de gás desenvolvidos para entender e prever comportamento de material fino no AF. Com padrões adequados de carregamento (como carregamento central de coque) e uso de coque mais forte, muitos problemas de fluxo de gás podem ser superados.
Experiência operacional mostrou que a maior parte do material não queimado (char) é consumida dentro do forno por três mecanismos: (i) gaseificação com CO₂ e H₂O; (ii) reação com ferro líquido (carbonetação); (iii) reação com escória. É vantajoso se char não queimado participa nas reações de redução do minério, substituindo mais coque e baixando sólidos não queimados no gás de topo. Os três mecanismos de consumo descritos abaixo.
Reação de gaseificação de char com CO₂ e H₂O começa no canal, mas como tempo de residência para partículas finas é muito curto para reação apreciável, gaseificação ocorre principalmente no eixo. Reações de char C com CO₂ (perda de solução ou Boudouard) e H₂O são mais lentas que combustão de char. Char de carvão compete com de coque por CO₂ e H₂O. Char de carvão mais reativo que de coque e hence preferencialmente gaseificado. Portanto degradação do coque pela reação de perda de solução diminui com taxas crescentes de ICP. Em geral, char de carvão de alta MV tem maior reatividade a CO₂ que char de baixa MV. Porém reatividade do char de LV pode ser melhorada misturando com HV. Reatividade de CO₂ de misturas é não-aditiva.
Reatividade do C no char não queimado a CO₂ e H₂O depende não só de sua área de superfície (tamanho de partícula) mas também de sua estrutura e composição, e condições operacionais. Mostrou-se que reatividade de gaseificação por CO₂ de char de carvão aumenta com temperatura até 1500 °C, especialmente entre 1300–1500 °C. Gaseificação completa geralmente requer tempo de contato ~10 segundos a 1500 °C. Como tempo de residência em tais temperaturas é curto no AF, gaseificação ocorre principalmente a temperaturas decrescentes no eixo.
Propriedades do char mudam à medida que sobe no AF, e assim sua reatividade. Atmosfera reagente não é uniforme. Ex.: concentrações de CO, CO₂, H₂ e H₂O variam em diferentes locais. Injeção de carvão aumenta concentração de H₂ no gás do bucho. Como taxa de reação de redução por H₂ é maior que por CO, extensão da reação de perda de solução diminui à medida que H₂ do bucho aumenta. CO₂ e H₂O presentes na parte superior devido à redução de óxidos de ferro. Nest conditions, gaseificação por CO₂ espera-se controlada pela taxa de reações químicas. Na parte inferior, gaseificação parcialmente controlada por difusão. Portanto, taxa global provavelmente influenciada pela reatividade química do char a CO₂ nesta região. Reatividade do char a CO₂ também influenciada por sua estrutura química, com estruturas menos ordenadas mais reativas.
Presença de certos minerais na cinza do char, como Fe e álcalis, pode catalisar reação de gaseificação por CO₂, enquanto outros, como SiO₂ e Al₂O₃, podem retardar. Estes efeitos catalíticos tornam-se mais proeminentes para carvões de rank inferior. Dependendo da composição, cinza também pode retardar conversão de C devido a bloqueio de partículas de char como resultado de maior proporção de formação de escória na partícula. Na parte inferior, álcalis condensados dos gases recirculantes (derivados de carvão, coque e minério) podem ter efeito catalítico. Perda de C por gaseificação aumenta teor de cinza do char.
Carbonetação do FG começa na fase sólida dentro da zona coesiva, e continua durante descida das gotas de metal através do coque ativo, deadman e cadinho. Char não queimado e material fino deixando o canal podem contatar metal líquido gotejante nas zonas de bucho e cadinho. C e outros elementos (Fe, Si, S) dissolvem-se do char no ferro líquido influenciando composição do FG. Dissolução de C contribui para carbonetação do ferro líquido, e controla nível de consumo de char pelo FG. Torna-se crítico quando EC é baixa. Se FG próximo à saturação quando atinge deadman e cadinho, material não queimado não pode ser consumido, reduzindo permeabilidade nestas regiões. C pode vir de carvão não queimado e coque. Como taxa de dissolução de C de char de carvão é processo mais lento que de coque, C de coque é preferencialmente consumido.
Dissolução de C de char não queimado no metal líquido influenciada por condições do forno e:
- Tamanho de partícula do char – Char não queimado mantendo forma pulverizada reage muito pouco com metal e escória pois não penetra nos líquidos. Se, porém, partículas aglomeradas em maiores ou capturadas por pedaços maiores de coque, comportam-se como coque de bucho e carbonetam metal até saturação. Amostra de sonda de tuíre em AF na Austrália indicou que partículas ultrafinas de char de carvão podem reagir com metal gotejante, sendo mais prontamente dissolvidas que partículas ultrafinas de coque. Experimentos mostraram que taxa de dissolução de C de char, mesmo em tamanhos maiores, é processo mais lento que de coque.
- Estrutura do char – Normalmente, taxa de dissolução melhora à medida que estrutura de C torna-se mais ordenada.
- Matéria mineral do char – SiO₂, Al₂O₃ e MgO retardam cinética de dissolução de C, enquanto CaF₂ e óxidos de Fe aumentam taxa. Efeito de CaO menos claro. Reação de Ca com S no metal produz camada de CaS que pode inibir transferência de C. AFT também é mecanismo controlador que limita dissolução. Formação de camada de cinza no material carbonáceo reduz área de superfície disponível, retardando taxas. AFT baixa permite remoção fácil da cinza como escória líquida. Resulta em exposição constante de superfície fresca de C ao FG, permitindo transferência de massa de C para ferro líquido.
- Composição do ferro líquido – Muda com tempo. Taxa de dissolução tipicamente diminui à medida que teor de C do ferro aumenta. Teor de S mais alto também retarda dissolução. Combustão de carvão e coque libera óxidos de enxofre (SOx) que podem reagir com metal e escória descendentes.
Char não queimado, cinzas, finos e coque podem interagir com escória gotejante. Composição da escória muda à medida que desce, com concentração de óxido de Fe continuamente reduzida. Reações na interface entre char sólido e escória líquida desempenham papel principal no consumo de char, pois influenciam cinética de reações de redução e área de contato entre escória e char.
Fatores influenciando interações char-escória: composição da escória, teor de C do char, teor e composição de cinza do char, e condições operacionais. Consumo de char por escórias ocorre basicamente através de:
- Redução de óxidos de Fe na escória por C do char – Característica de molhabilidade tem efeito significativo no mecanismo dominante. Molhabilidade varia com composição, temperatura, tempo, e material carbonáceo. Varia com tempo pois redução de FeO na escória por char e dissolução de componentes de cinza do char na escória resultam em variações contínuas nas composições. Aumento de temperatura normalmente resulta em molhabilidade melhorada na interface escória/C. Taxa de redução geralmente aumenta com aumento de FeO na escória (2–10%) e temperatura (1300–1600 °C). Em geral, chars de carvão são pobremente molhados por escória contendo > 10% FeO a 1400–1500 °C. Taxa mais rápida para coque sugere que finos de coque são preferencialmente consumidos antes de char de carvão.
- Redução de SiO₂ na escória por C do char – Função da temperatura. < 1500 °C, apenas redução de FeO. > 1500 °C, ambos SiO₂ e FeO reduzidos, aumentando consumo de char. SiO₂ reduzido por C, via SiO gasoso, a Si ou SiC. Auto-redução de SiO₂ na cinza do char por C também ocorre, consumindo mais char. Cinética de redução de SiO₂ influenciada pela molhabilidade de char por escória. Molhabilidade melhora com aumento de SiO₂ na escória e temperatura (1500–1700 °C). Maiores quantidades de SiO₂ e FeO na cinza do char facilitam interações escória/C, melhorando consumo destes óxidos.
- Interação entre componentes na escória e char – Leva à assimilação de componentes de cinza do char como S. Além disso, redução de MgO na escória por C do char pode levar a consumo adicional. Auto-redução dos óxidos na cinza do char por C também contribui.
Viscosidade da escória também tem papel. Presença de char não queimado na escória pode interferir na descarga aumentando viscosidade, enquanto absorção de char normalmente aumenta fluidez da escória do bucho. Mudanças na mobilidade da escória afetam posição e forma das zonas fluida e coesiva. Alta viscosidade ao redor dos tuíres leva a sérios problemas de fluxo de gás. Viscosidade é função complexa de composição, temperatura e pressão parcial de O₂. Char não queimado, coque, e cinzas não queimadas do carvão interagem com escória. Todos contribuem óxidos para a escória. Em geral, maiores quantidades de SiO₂ ou Al₂O₃ (componentes ácidos) aumentam viscosidade, enquanto basicidade maior (maior CaO ou MgO) baixa viscosidade por despolimerização da rede de silicatos. Viscosidade diminui com aumento de FeO (0–20%) em basicidade fixa. Basicidade normalmente determinada pela razão CaO/SiO₂. Como escória não assimila completamente char e cinzas na região do bucho, escória do bucho normalmente tem basicidade maior que escória de descarga. Adição de fundentes pode ajudar resolver problemas de formação de escória.
Processo de manufatura
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Sistemas de Carregamento no Topo de Alto-Forno Otimizados para Eficiência e Segurança
- Sistemas de Injeção Direta: Como Funcionam e Por Que São Essenciais para Motores Modernos
- Injeção Indireta em Motores: Como Funciona e Por Que Importa
- Explorando Sistemas de Injeção Multiponto: Função, Componentes e Desempenho
- Sistemas de Injeção de Ar: Redução de Emissões de Escape Explicada