



Otimização da Fabricação de Ferro em Alto-Forno: O Papel da Injeção de Carvão Pulverizado
A injeção de carvão pulverizado no alto-forno (AF) foi inicialmente impulsionada por altos preços do petróleo, mas agora o uso de injeção de carvão pulverizado (ICP) tornou-se prática padrão na operação do AF, pois satisfaz a necessidade de reduzir custos de matérias-primas, poluição e também a necessidade de estender a vida útil de fornos de coque envelhecidos. A injeção de carvão pulverizado no AF resulta em: (i) aumento da produtividade do AF, ou seja, quantidade de ferro-gusa (FG) produzida por dia; (ii) redução do consumo de coques de coqueação mais caros, substituindo coque por carvões de coqueação branda ou térmicos mais baratos; (iii) auxílio na manutenção da estabilidade do forno; (iv) melhoria da consistência da qualidade do FG e redução de seu teor de silício (Si); (v) redução de emissões de gases de efeito estufa. Além destas vantagens, o uso de ICP no AF provou ser ferramenta poderosa nas mãos do operador para ajustar a condição térmica do forno muito mais rápido que o possível ajustando a carga do topo.
O carvão pulverizado tem basicamente duas funções na operação de um AF. Não só fornece parte do calor necessário para redução do minério, mas também alguns dos gases redutores. Para entender a produção de FG em AF com injeção de carvão pulverizado, é necessário entender o que acontece dentro do AF, bem como as reações químicas e a importância da permeabilidade dentro do forno e como as matérias-primas podem afetar este parâmetro.
Funcionamento do Alto-Forno
O AF é essencialmente um forno de leito móvel contracorrente com sólidos (minério de ferro, coque e fundente), e posteriormente líquidos fundidos, descendo pelo eixo. Carvão pulverizado e ar quente enriquecido com oxigênio (O₂) é injetado no nível dos tuíres próximo à base. Gases formados pelas várias reações movem-se para cima do eixo, reduzindo o minério à medida que desce.
A carga do AF consiste em: (i) material ferroso (minério em bloco, pelotas, sinter) e fundente (calcário, dolomita, quartzo); (ii) coque. Estes materiais são carregados alternadamente no topo. Após carregados, são secos e pré-aquecidos pelos gases que saem do forno.
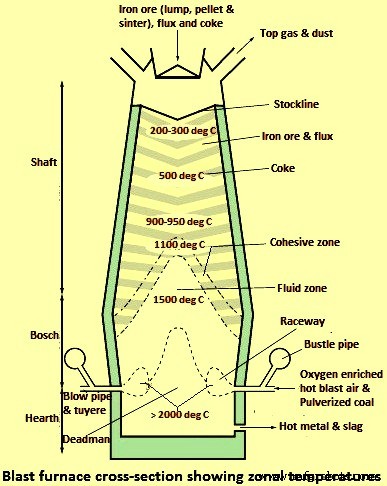
À medida que a carga desce, é aquecida e, a ~500 °C, inicia-se a redução indireta do minério pelo CO e H₂ nos gases ascendentes. A transformação de óxidos superiores de ferro a óxido ferroso (FeO) inicia-se nesta zona. À medida que desce mais e aquece a 900–950 °C, ocorre redução direta do óxido de ferro por coque sólido. O minério é reduzido por CO e H₂, e o CO₂ formado é imediatamente reduzido pelo coque de volta a CO. O efeito líquido é redução do minério pelo coque. A reatividade do coque a CO₂ é parâmetro importante, pois determina a faixa de temperatura onde ocorre a transição de redução indireta para direta.
Mais abaixo há região conhecida como zona coesiva. Aqui, escória começa a formar-se a ~1100 °C. Inicialmente relativamente viscosa, envolve partículas de óxido de ferro, impedindo redução adicional. À medida que temperatura sobe a 1400–1450 °C, funde-se e a redução continua. Região crítica em termos de permeabilidade da carga.
A próxima zona é a zona de coque fluido ou ativo. Temperatura aumenta a ~1500 °C, processo de fusão de minério e escória continua. Há movimento substancial e coque alimenta o canal de corrida (raceway). O canal é a parte mais quente do AF, onde temperaturas podem atingir 2200 °C. Criado quando ar quente é injetado através dos tuíres. Carvão pulverizado é injetado com ar quente diretamente no canal. Combustão e gaseificação do carvão e coque ocorrem, gerando gases redutores (CO e H₂) e calor necessário para fundir minério e escória e impulsionar reações endotérmicas.
O ar quente é enriquecido com O₂ para manter temperatura de chama desejada e melhorar eficiência de combustão. Um AF tem muitos tuíres (número depende do diâmetro do cadinho), cada um com seu canal, dispostos simetricamente. Profundidade de cada canal normalmente 1–2 m, dependendo da energia cinética do ar quente.
Material não queimado deixa o canal e move-se para cima nas regiões de bucho e eixo. Metal e escória fundidos passam pelo "deadman" (leito de coque estagnado) ao cadinho onde são coletados e periodicamente removidos pelo furo de corrida. Escória é então separada do ferro líquido. Alguns fornos têm furos separados para escória e ferro. Pode levar 6–8 horas para matérias-primas descerem ao cadinho, embora coque possa permanecer dias ou semanas no deadman. O ferro líquido (FG) é transportado às instalações de aciaria. Requisitos de qualidade: qualidade consistente e temperatura o mais alta possível.
O gás quente saindo do topo é o gás de topo do AF. É resfriado, limpo, e utilizado na usina como gás combustível, com maior parte usada para aquecimento dos fogões de ar quente. Fig. 1 mostra seção transversal do AF indicando zonas e temperaturas.
Reações Químicas no AF
O AF pode ser considerado forno de troca de calor e massa contracorrente, pois calor é transferido do gás ascendente para a carga e O₂ da carga descendente para o gás. A natureza contracorrente torna o processo muito eficiente. Reações químicas são de natureza complexa. As principais reações:
Redução principal do minério a ferro metálico – remoção de O₂ dos óxidos de ferro por série de reações denominadas redução gasosa ou indireta:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (inicia ~500 °C)
3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
Fe₃O₄ + CO = 3FeO + CO₂ (600–900 °C)
Fe₃O₄ + H₂ = 3FeO + H₂O
FeO + CO = Fe + CO₂ (900–1100 °C)
FeO + H₂ = Fe + H₂O
Estas reações são exotérmicas e geram calor. Simultaneamente, óxidos de ferro começam a amolecer e fundir. Nas altas temperaturas próximas à zona fluida, carbono do coque reduz FeO produzindo Fe e CO. Esta reação, "redução direta", é altamente endotérmica, e o calor é fornecido pelo calor específico dos gases quentes do canal.
FeO + C = Fe + CO
Combustão e gaseificação de carvão e coque geram gases redutores (CO e H₂) que fluem para cima. À medida que carvão e coque entram no canal, são inflamados pelo ar quente e combustem imediatamente produzindo CO₂ e calor:
C + O₂ = CO₂
Como a reação ocorre na presença de excesso de C a alta temperatura, CO₂ é reduzido pela "reação de Boudouard ou perda de solução" a CO, reação endotérmica:
CO₂ + C = 2CO
Além disso, vapor d'água (H₂O) produzido durante combustão é reduzido:
H₂O + C = CO + H₂
Injeção de carvão portador de H₂ aumenta redução indireta. H₂ é gás redutor mais eficaz que C (redução direta). Reação de regeneração de H₂ (H₂O + C = CO + H₂) é menos endotérmica e mais rápida que regeneração de CO (Boudouard). Maior teor de H₂ nos gases ascendentes promove maiores taxas de redução do minério, aumentando produtividade do AF. No entanto, maior concentração de H₂ pode levar a maiores quantidades de finos de coque no eixo.
Calcário e dolomita descem no forno e permanecem sólidos durante reações de calcinação:
CaCO₃ = CaO + CO₂
(Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Reações endotérmicas, iniciam ~870 °C. CaO e MgO ajudam remoção de S e impurezas ácidas da carga para formar escória líquida. Também ajudam remover S liberado do coque e carvão.
Questões de Processo
A operação estável do AF depende da distribuição uniforme do fluxo de gás ascendente e fluxo desimpedido de FG e escória ao cadinho. Portanto, manutenção da permeabilidade no forno é importante para operação estável e produtividade. A maioria das questões técnicas associadas ao aumento das taxas de injeção de carvão são resposta a requisitos de permeabilidade. Algumas questões essencialmente associadas a altas taxas de ICP mostradas na Fig. 2.
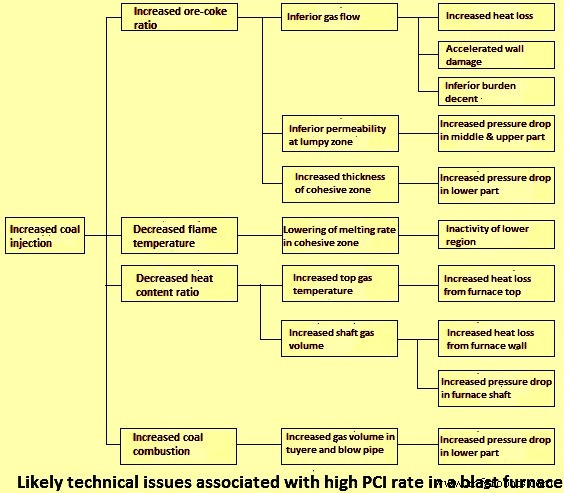
A permeabilidade no forno é influenciada pelas propriedades da carga de minério, coque e carvão. Finos gerados destes materiais podem acumular-se, bloqueando fluxos de gás e líquido. Char não queimado de carvão e finos de coque, por exemplo, podem acumular-se no ninho do pássaro, zona relativamente compacta entre canal e deadman, e ao redor da base da zona coesiva. Isso pode resultar em flutuações de fluxo de gás e operação instável. Fluxo de gás periférico pode ocorrer, levando a maior carga térmica nas paredes do forno, particularmente na parte inferior. Isso pode encurtar vida do refratário, acelerando necessidade de reparo capital antecipado.
A eficiência do processo AF depende da taxa de remoção de O₂ da carga de minério. Quanto mais gás remove O₂, mais eficiente o processo. Portanto, contato íntimo entre gás e carga é importante. Para otimizar este contato, a permeabilidade da camada de minério deve ser a mais alta possível. A razão entre gás fluindo através da carga e quantidade de O₂ a ser removida também deve estar em equilíbrio.
A permeabilidade de uma camada de minério é amplamente determinada pela quantidade de finos (< 5 mm) nela. A maioria dos finos é normalmente gerada por sinter, se presente na carga, ou por minério em bloco. Duas fontes de finos: (i) que fazem parte da carga de minério; (ii) gerados por degradação dos materiais da carga durante transporte, carregamento e dentro do eixo.
Assim, é importante peneirar materiais da carga para remover finos antes de carregar no AF. Tamanhos preferidos: 5–30 mm para sinter, 8–16 mm para pelotas, 10–30 mm para minério em bloco. A maioria dos AFs operando em altas taxas de ICP usa grande proporção de carga preparada consistindo de > 80% sinter e/ou pelotas.
Quando finos são gerados por degradação durante transporte, carregamento e no eixo, é importante controlar características de degradação dos materiais. Existem testes padrão para determinar resistência dos materiais de carga à degradação física por impacto e abrasão, e medir desintegração durante redução a baixas temperaturas.
Carga com alta redutibilidade é preferida. Existem métodos padrão para determinação da redutibilidade dos materiais constituintes. É infeliz que melhorar redutibilidade possa aumentar degradação e desintegração. Menores teores de SiO₂ e CaO, e maiores teores de álcalis aumentam redutibilidade mas também desintegração.
A permeabilidade para fluxo de gás reduz-se assim que material da carga começa a amolecer e fundir. Portanto, é essencial que materiais comecem a fundir a temperaturas relativamente altas para não retardar fluxo de gás enquanto ainda estão altos no eixo. Transição rápida de sólido para líquido também desejada. Propriedades de fusão determinadas pela composição da escória. Fusão de pelotas e minério em bloco tipicamente inicia em 1000–1100 °C, enquanto sinter básico começa a fundir a temperaturas mais altas.
Além disso, qualidade dos materiais de carga deve ser consistente para operação estável. Também deve ser distribuída no AF de forma a alcançar operação suave com alta produtividade.
Funções do Coque e Limites de Injeção
O coque tem três funções principais no AF: (i) química, (ii) térmica, (iii) física. Pela função química, atua como agente redutor. Sua combustão fornece gases para redução de óxidos de ferro e outros óxidos como SiO₂. Também fornece C para carbonetação do FG. Pela função térmica, coque combuste no canal fornecendo calor para fundir ferro e escória, e impulsionar processos endotérmicos. Pela função física, coque fornece suporte para carga de minério em matriz permeável, através da qual gases e ferro e escória fundidos podem fluir.
O carvão contribui para as duas primeiras funções mas não para a terceira "física". Aqui, o coque deve garantir permeabilidade para gás do forno na região acima da zona coesiva, dentro da zona coesiva, e para gás e produtos fundidos nas regiões de bucho e cadinho. Papel do coque é particularmente importante na zona coesiva onde amolecimento e fusão do minério podem formar camadas impermeáveis, separadas por camadas permeáveis de coque ou janelas. Além disso, nesta zona o coque forma grade forte que suporta parte do peso da carga superior. Devido à função física do coque, há limite para quantidade de carvão que pode ser injetado.
Alta qualidade consistente de coque é necessária para diminuir geração de finos que pode levar a pobre permeabilidade, operação instável, com resultante menor produtividade. A taxa na qual coque degrada e gera finos ao descer é controlada principalmente por reação de Boudouard, tensão térmica, tensão mecânica e acúmulo de álcalis, dependendo de sua posição no forno e condições operacionais. Principais propriedades do coque de interesse:
- Resistência a frio (no AF) – Determina resistência a quebra e abrasão durante manuseio. Mecanismos de fratura e abrasão dominam geração de finos na parte superior/eixo, frequentemente relacionados à resistência a frio. Testes padrão para avaliar degradação mecânica (resistência a frio) disponíveis.
- Resistência a quente – Devido à resistência a quente, há retenção de integridade estrutural nos grumos de coque quando reagidos com CO₂ a altas temperaturas. Reação com CO₂ (Boudouard) no canal promove degradação e produção de finos. Degradação por impacto com ar quente de alta velocidade também pode ocorrer. Coque com menor resistência a quente pode resultar em canal e zona coesiva distorcidos, e acúmulo de finos no deadman levando a problemas de permeabilidade. Portanto, resistência e estabilidade da estrutura do coque após reação com CO₂ a alta temperatura é parâmetro importante. Dois índices indicam comportamento potencial do coque a altas temperaturas: (i) Índice de Reatividade do Coque (CRI) e (ii) Resistência do Coque após Reação (CSR). Determinados por testes padrão.
- Composição química – Cinzas, S (afeta S no FG) e teores de álcalis são importantes. Álcalis (e outros óxidos básicos como óxidos de ferro) aumentam reatividade do coque a CO₂ por efeito catalítico, e baixam resistência à abrasão. Coque torna-se mais suscetível à degradação. Cinzas no coque normalmente têm efeito adverso no desempenho do AF.
- Tamanho médio e distribuição – Material abaixo do tamanho deve ser peneirado antes do carregamento para evitar problemas de permeabilidade. Distribuição de tamanho impacta diretamente permeabilidade, tanto na área do eixo quanto nas partes inferiores. Tamanho médio de coque carregado tipicamente 20–50 mm. Sob operação estável, maioria dos finos de coque é consumida no forno por reação de Boudouard, carbonetação do FG e reação com escória, com pequena quantidade saindo com gás de topo.
Taxas de coque abaixo de 300 kg/t FG tornaram-se prática state-of-the-art em AFs modernos com ICP. Valores mais baixos alcançados ~240 kg/t FG. Uso de coque miúdo (nut coke) tornando-se comum, quantidade dependendo de condições locais. Coque miúdo aumenta rendimento global de C do AF. Protege coque grosso de degradação excessiva de tamanho pois é preferencialmente gaseificado no eixo.
Emissões e Preocupações Ambientais
Globalmente, indústria de ferro e aço responde pela maior parcela de emissões de CO₂ (~27%) do setor manufatureiro. Devido à produção intensiva em energia, dependência do carvão como principal fonte energética e grande volume de produção de aço. ~60% da produção global de aço é via AF e fabricação de ferro por AFs é uma das maiores fontes de emissões numa usina, pois a maior parte do consumo de energia está relacionada ao processo AF em ~2,4–3,1 Gcal/t de aço bruto, incluindo fogões de ar quente. Como CO₂ associado a mudanças climáticas, sua redução é preocupação importante.
O gás sujo quente sai do topo sob pressão, passa por planta de limpeza de gás (GCP) onde particulados (principalmente char não queimado, fuligem e finos de coque) e água são removidos, e gás é resfriado. Quantidade de poeira a remover aumenta com taxas crescentes de injeção de carvão. GCPs modernos são unidades de múltiplas etapas onde partículas grossas são primeiro removidas por separação gravitacional (coletores de poeira ou ciclones), seguida por remoção de finos por lavadores úmidos ou precipitadores eletrostáticos úmidos para atingir teor de poeira < 10 mg/m³. Em alguns AFs, remoção a seco de finos usando filtros de mangas também praticada. GCPs modernos permitem poeira extraída ser classificada em diferentes tipos para reuso efetivo.
Gás de topo contém ~ H₂ 4%, CO 25%, CO₂ 20%, resto principalmente N₂. PC ~810 kcal/m³, ou seja, 35–40% da energia do carvão e coque é extraída no gás de topo. Gás limpo usado em vários locais na usina incluindo aquecimento do ar de sopro nos fogões. PC do gás influencia seu uso em processos downstream.
AFs modernos operam normalmente em alta pressão para aumentar produtividade. Em muitos, turbina de recuperação de pressão de topo gera eletricidade da pressão remanescente no gás de topo. Potência pode cobrir ~30% da necessidade de eletricidade de todos equipamentos do AF, incluindo sopradores de ar. Quantidade, composição e PC do gás são influenciados pelas propriedades do carvão e condições operacionais. Ex.: carvões HV tipicamente têm maior H₂ e menor PC que LV, gerando gás com maior H₂ e menor PC. Injeção de carvões HV tipicamente aumenta poeira no gás comparado a LV. Quantidade de poeira fina geralmente maior quando carvão de MV muito alto é injetado. Material carbonáceo aumentado na poeira fina identificado como fuligem, originário de combustão incompleta da MV do carvão.
Pouca informação disponível sobre mudanças em emissões atmosféricas quando carvão injetado no AF. Injeção não causa aumento no teor de S do gás quando carvões com S ~0,8% injetados. Estudo de inventário de ciclo de vida para AFs mostrou que emissões de SO₂ e NO₂ diminuem ~22% e 16% respectivamente quando taxa de ICP aumenta de 16 para 116 kg/t FG.
Limitação de cloro (Cl) no carvão (tipicamente < 0,05%) devida a propriedades corrosivas dos compostos de Cl gerados, particularmente ácido clorídrico (HCl). Cl formado no canal quando carvão injetado reage com álcalis gasosos (do carvão ou cinzas de coque) formando cloretos de álcalis (NaCl, KCl). Parte do HCl gerado removida pelo calcário no forno. Cloretos de álcalis (também gerados do minério) podem circular no eixo causando desintegração do sinter, aumentando finos e deteriorando permeabilidade. Compostos de Cl também podem corroer refratário e tubulações no GCP. Removidos na água de lavagem no lavador.
Termodinâmica e metalurgia do AF concentram elementos traço originários de carvão, coque e minério em diferentes correntes de saída. Elementos voláteis altos como cádmio (Cd) e mercúrio (Hg) são absorvidos na poeira fina e saem no gás de topo. Removidos no GCP (~75% Cd, 90% Hg). Cd e Hg não vão para FG ou escória. Elementos menos voláteis como zinco (Zn) e cobre (Cu) particionam entre metal líquido e escória. Maioria do Zn de todas fontes dissolve-se no FG devido à alta pressão no AF, ~70% sai no FG e escória. Chumbo (Pb) tem temperatura de evaporação menor que Zn, e pode acumular-se no AF, baixando produtividade. Maioria do Pb vem do minério (sinter, bloco, pelotas), seguido por coque. Maioria sai absorvida em partículas finas da carga e coque, removida no GCP no lavador (>80%). Transferência para FG considerada menor. Apenas ~1% cada de Cd e Pb, e 5% de Hg emitidos em estado gasoso metálico.
Emissões de CO₂ de AFs afetadas por vários fatores. AFs menores tendem a emitir mais CO₂/t FG que grandes devido à menor eficiência. AF maior normalmente mais eficiente pois perdas de calor menores e mais econômico instalar equipamentos eficientes. Perda de energia para AF eficiente < 10% da energia total. Qualidade das matérias-primas influencia consumo de energia e emissões. Ex.: carvões de menor cinza produzem menor quantidade de escória que carvões de maior cinza, melhor eficiência térmica pois menos energia necessária para fundir cinzas. Para cada aumento de 1% no teor de cinzas do carvão injetado, ~1,5 kg/t FG de coque extra necessário, aumentando entrada de C e assim emissões de CO₂.
Qualidade do coque afeta quantidade de agente redutor (coque e carvão) necessária no AF e portanto emissões. Aumento de 1% em cinzas do coque eleva taxa de escória em 10–12 kg/t FG, e demanda de energia para cada 10 kg/t FG de escória é ~15 Mcal/t FG. Qualidade do coque depende da qualidade do carvão usado em sua produção e processo de coqueação.
Qualidades de minérios diferem em composição química e teor de Fe, afetando energia necessária para reação de redução e fusão do minério. Composição da ganga afeta quantidade de calcário ou cal para basicidade da escória necessária. No total, estes fatores podem fazer diferença de ~240–480 Mcal/t nas necessidades de energia para AF. No entanto, qualidade do minério está deteriorando devido ao esgotamento de depósitos de alta qualidade. Portanto, necessidades de energia para fabricação de ferro estão aumentando por este fator.
ICP reduz emissões globais de CO₂ de usina comparado a operação só com coque. Principalmente porque ICP reduz necessidade de coque e hence consumo de energia e emissões dos fornos de coque. Energia poupada em média ~840 Mcal/t coque substituído. ICP também pode baixar consumo de energia dentro do AF.
Estudo de Avaliação de Ciclo de Vida (ACV) avalia desempenho ambiental de produtos e materiais da mineração até fim de vida e disposição. Fases iniciais envolvem inventário de ciclo de vida, quantificando material, energia e emissões associadas a sistema particular. Indústria de ferro e aço tem fluxos complexos de energia e materiais, dentro e fora das usinas. Muitos produtos podem ser vendidos "over the fence" e alguns despachados a longas distâncias. Portanto, uso total de energia de produção e emissões de CO₂ podem ser consideravelmente maiores ou menores que a pegada do site sugere. Ex.: comprar coque e/ou eletricidade reduz emissões no site mas aumenta em outro lugar. Resultados de ACV dependem de onde limites do sistema são definidos.
A World Steel Association (WSA) usou abordagem ACV para quantificar uso de recursos, energia e emissões associadas à produção de 14 produtos da indústria do aço da extração até portão da usina ("cradle-to-gate"). Inventário incluiu rotas AF/forno a oxigênio básico e forno a arco elétrico. Inventário para AFs mostrou ~6,5% redução de CO₂ quando taxa de ICP aumenta de 16 para 116 kg/t FG. Existe limite na quantidade de carvão injetável. Estudo indicou taxa máxima ~250 kg/t FG. Porém, segundo WSA, aumento acima de 180 kg/t FG não reduz quantidade de coque, e carvão adicional é apenas gaseificado produzindo mais gás de topo.
Em estudo por metodologia ACV, estima-se que efeito de redução de CO₂ da ICP é 0,07 kg CO₂ a taxa de injeção de 0,1 kg/kg FG.
Vários estudos ACV mostram que injeção de agentes redutores contendo H₂, como carvão, pode baixar emissões de CO₂ (comparado a operação só com coque, pois teor de H₂ do coque é apenas ~0,5%). Reduções adicionais podem ser alcançadas baixando entrada de C (coque e carvão). Medidas divididas em dois grupos:
- Aquelas promovendo operação de AF de maior eficiência: maiores temperaturas de ar de sopro, eficiência de eixo melhorada, menor temperatura da zona de reserva térmica. Porém, também reduzem fornecimento de gás de topo a processos downstream. Minimização da produção de gás de topo reduz CO₂ mas pode não ser possível em usinas onde utilização do gás downstream é importante.
- Medidas promovendo economia de energia na fabricação de ferro: redução de perdas de calor do AF, carga de ferro metálico, menor taxa de escória, operação com menor razão de sinter ou sinter pré-reduzido.
Além disso, reciclagem do gás de topo descarbonizado para o AF baixa emissões de CO₂. Tecnologia, denominada reciclagem de gás de topo (TGR), primeiro remove CO₂ por processo comercial como "Selexol", antes de reaquecer e injetar gás no eixo e/ou através dos tuíres. Requer operação com ar puro O₂ para evitar acúmulo de N₂ pela reciclagem. CO₂ capturado pode ser armazenado no subsolo. Gás de topo, consistindo principalmente de CO e H₂, reduz consumo de C e aumenta produtividade do AF. ULCOS (Ultra-Low CO₂ Steelmaking), consórcio de 48 empresas e organizações europeias, pioneira esta tecnologia. Testes em escala piloto por seis semanas resultaram em até 76% redução de CO₂, desde que CO₂ capturado seja armazenado.
Águas Residuais e Subprodutos
Produção de aço é processo intensivo em água, consumindo ~180–200 m³/t aço. AF consome ~14–17,5 m³/t FG, maioria para resfriamento (paredes e tuíres) e resfriamento de escória. Água usada também no GCP do AF. Águas residuais geradas tratadas antes de reciclagem, com > 90% reciclada. Quantidade e composição dependem parcialmente da qualidade das matérias-primas. Ex.: matérias-primas com alto teor de sal podem requerer volumes significativamente maiores de água de lavagem nos lavadores de gás de topo. Processo de tratamento pode remover Cd e outros metais pesados antes de reciclagem ou descarte.
Produção integrada de ferro e aço resulta em ~450–500 kg de resíduos e subprodutos por t de aço bruto. Deste, > 375 kg/t é escória e ~60–65 kg/t poeira e lodo de limpeza de gases e carepa. ~86% de todos resíduos e subprodutos podem ser reciclados interna e externamente, após tratamento. Poeira grossa removida do gás de topo por separação a seco pode ser reciclada internamente. Lodo contendo partículas finas do GCP tipicamente aterrado. Em algumas usinas também reciclado através de usina de sinterização.
Diferentes formas de escória produzidas dependendo do método de resfriamento da escória líquida: escória resfriada a ar, expandida ou espumada, peletizada, granulada. Maioria da escória pode ser vendida, com pequena quantidade para aterro (< 10%). Assim, escória de AF considerada subproduto, não resíduo. Escória utilizada em produção de cimento, construção de estradas, material de construção, e fins especiais. Usos dependem das propriedades e forma da escória.
Composição da escória depende da qualidade das matérias-primas. Formada do material de ganga no minério, e cinzas do coque e carvão. Consiste principalmente de silicatos e alumino-silicatos de Ca e Mg, junto com outros compostos de S, Fe, Mn e outros elementos traço.
Quantidade de escória gerada aumenta com taxas crescentes de injeção e teores crescentes de cinzas e S dos redutores. S na escória origina-se principalmente do carvão. Porém, S é efetivamente capturado na escória. Apenas S presente na superfície é potencialmente lixiviável. Elementos traço também provavelmente capturados na escória.
Processo de manufatura
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Eficiência do Alto-Forno com Injeção de Carvão Pulverizado
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- Otimização da Produção de Ferro: A Química da Redução em Alto-Forno
- Revestimento Refratário de Alto-Forno: Proteção de Casco para Operação Contínua
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno
- Sistemas de Injeção Direta: Como Funcionam e Por Que São Essenciais para Motores Modernos
- Injeção Indireta em Motores: Como Funciona e Por Que Importa
- Explorando Sistemas de Injeção Multiponto: Função, Componentes e Desempenho