



O Papel Crucial da Escória na Aciaria a Oxigênio (Conversor)
Papel da Escória na Aciaria a Oxigênio (Conversor)
O processo de conversor a oxigênio é o principal processo de aciaria para produção de aços carbono e baixas ligas. O processo é essencialmente um processo oxidante de refino do gusa de alto carbono para aço líquido de baixo carbono. O processo oxidante é realizado soprando oxigênio no conversor. Isso faz com que o ferro líquido e as outras impurezas metálicas e não metálicas presentes no banho líquido formem óxidos mais leves que o aço líquido e flutuem para a superfície do banho. O nome genérico desses óxidos é "escória". Alguns óxidos são ácidos e podem reagir com os refratários básicos do conversor, e por isso uma escória básica usando cal e dolomita calcinada é geralmente feita para proteger os refratários. O oxigênio também pode reagir com carbono para criar gás que fornece bolhas para espumar a escória líquida e fornecer energia química necessária durante a aciaria.
No processo de aciaria, a escória é predominantemente uma mistura de óxidos com pequenas quantidades de sulfetos e fosfetos. Os óxidos são ácidos ou básicos. A escória é formada durante o refino do gusa, no qual Si oxida a SiO₂, Mn a MnO, Fe a FeO, P a P₂O₅, etc., e adição de óxidos como CaO (cal), MgO (dolomita calcinada), óxido de ferro e outros. A adição de óxidos é feita para obter propriedades físico-químicas desejadas da escória como ponto de fusão, basicidade, viscosidade, etc.
Fontes da Escória
Existem quatro fontes primárias de escória durante o processo de aciaria no conversor: (i) oxidação de elementos metálicos no aço líquido (ex.: silício, manganês, alumínio, titânio, cromo, vanádio, etc.), (ii) presença de não-metálicos no banho líquido (ex.: enxofre, fósforo), (iii) adições de fundentes (ex.: cal, dolomita calcinada, fluorita), e (iv) refratários dissolvidos (ex.: MgO, CaO + MgO).
Uma escória ácida erosiona o revestimento do conversor, pois os tijolos são básicos. A escória ácida contém altas quantidades de SiO₂, Al₂O₃, que podem tornar a escória mais fluida (fina). Uma escória básica contém óxidos como MgO e CaO, que tornam a escória mais viscosa (espessa). FeO é a parte mais importante da escória, pois faz a cal dissolver a temperaturas mais baixas, o que é chamado de "fluxagem". A temperatura de fusão do CaO sendo 2570 °C e MgO 2800 °C, vê-se que é difícil, sem FeO baixar o ponto de fusão, colocar cal ou magnésia em solução onde as temperaturas de vazamento de aço são geralmente abaixo de 1650 °C.
Papéis Importantes da Escória
O papel desempenhado pela escória no processo de aciaria a oxigênio é muito importante. A cal é crítica para a aciaria. A ciência de como a cal interage com os vários componentes formados durante a aciaria é a base para entender a velha frase "Faça a escória e o aço se fará sozinho". A escória é um nome genérico e na aciaria é principalmente uma solução de óxidos e sulfetos em estado líquido e fases multicristalinas no estado sólido. A escória é uma fase separada do aço líquido, pois (i) é mais leve que o aço líquido, e (ii) é imiscível no aço líquido. Os papéis importantes que a escória desempenha durante a aciaria são:
-
li>Atua como sumidouro de impurezas durante o refino do aço.
- Controla o potencial oxidante e redutor do banho durante o refino através do teor de FeO. Maior teor de FeO torna a escória oxidante, enquanto menor teor a torna redutora.
- Ajuda na desfosforação e absorve algum enxofre.
- Impede a passagem de nitrogênio e hidrogênio da atmosfera para o aço líquido no banho.
- Absorve inclusões de óxido/sulfeto.
- Isola o banho líquido e reduz perdas térmicas. Fornece barreira térmica e impede transferência de calor do aço líquido para o entorno.
- Fornece proteção ao aço líquido contra reoxidação.
- Emulsiona o gusa e promove oxidação de carbono.
As funções da escória acima requerem que ela possua certas propriedades químicas (basicidade, potencial de oxidação) e físicas (densidade, ponto de fusão, viscosidade). Ambas são controladas pela composição e estrutura da escória.
Práticas de Sopro e Formação de Escória
Do ponto de vista da formação de escória, existem duas práticas de sopro limitantes: (i) sopro suave com lança em posição alta sem agitação por gás inerte no fundo, caracterizada por baixa intensidade de mistura do banho de ferro, e (ii) sopro forte com lança em posição baixa e com agitação no fundo (em conversores de sopro combinado), caracterizada por mistura mais intensa do banho de ferro e interação mais profunda do jato de oxigênio com o banho líquido. No sopro suave, a interação do jato de oxigênio com o banho de ferro é superficial, a transferência de massa do interior do banho é lenta devido à mistura fraca, e o ferro é oxidado primeiro e escoriado. No sopro forte, a interação entre o jato de oxigênio e o banho, bem como a transferência de massa do interior do banho para as camadas superficiais, é mais intensa e os elementos de impureza do banho são oxidados primeiro. Os principais efeitos da prática de sopro suave são:
- Aumento na taxa de formação de escória.
- Resulta em maior teor de FeO na escória.
- Resulta em super-saturação de oxigênio do aço líquido.
- Favorece espumação da escória.
- Promove desfosforação, pelo menos em alto nível de carbono.
- Aumenta a taxa de oxidação de Mn e outras impurezas.
- Aumenta o desgaste dos refratários.
- Aumenta as probabilidades de transbordamento de escória (slopping).
Princípios de Controle da Escória
Existem quatro princípios no controle de escória na aciaria: (i) controle da basicidade da escória, que é a razão entre óxidos básicos e ácidos, (ii) saturação da escória com MgO, (iii) controle de espumação da escória, também conhecido como controle de viscosidade da escória, e (iv) equilíbrio entre aço e escória no processo de aciaria para atingir um "estado de equilíbrio".
O termo basicidade da escória é um meio pelo qual se determina o quão ácida ou básica uma escória é em relação ao refratário básico utilizado no conversor. Se a escória é mais ácida, erosiona os tijolos; se mais básica, protege os tijolos. A basicidade é normalmente fixada pela quantidade de cal e dolomita calcinada adicionada, níveis de silício e alumínio do gusa e sucata carregados, bem como ferroligas. Quanto menor o valor da razão, mais ácida a escória; à medida que a razão aumenta, a escória torna-se mais básica.
Além da basicidade, o teor de MgO da escória também é importante. A escória contém compostos de cálcio dissolvidos e compostos ácidos que fazem MgO dissolver dos tijolos refratários do revestimento para a escória. O MgO dissolve na escória baseado em relações de teor de FeO, basicidade e temperatura. Quanto menor a basicidade da escória, maior a exigência de MgO para a escória. Aumento de FeO e temperatura também aumentam a exigência de MgO da escória. Os efeitos no MgO podem ser vistos na Fig. 1.
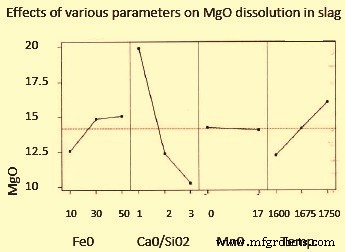
Fig. 1 Efeitos de vários parâmetros na dissolução de MgO na escória
Espumação da Escória
A altura da espuma no conversor é função do tempo de sopro. A altura máxima da espuma é atingida quando a massa da escória se aproxima de 70% da quantidade final de escória. A poeira reativa do conversor é fonte de óxidos de ferro e auxilia formação rápida de escória espumante, mesmo quando o sopro começou com lança baixa (prática de sopro forte). A escória espumante diminui a razão de pós-combustão e aumenta a eficiência de transferência de calor ao banho.
Vários fatores afetam a tendência de espumação da escória líquida:
- Teor de FeO na escória. A escória deve conter FeO em quantidade suficiente para reagir com carbono e formar bolhas de CO.
- Viscosidade ou consistência correta para reter as bolhas o máximo possível.
- MgO suficiente para minimizar desgaste refratário e promover espumação.
O carbono do ferro líquido no banho cria bolhas de CO para espumar a escória. A viscosidade da escória é determinada pela razão dos componentes da escória e como esses componentes tornam a escória fina ou espessa. É o equilíbrio desses componentes para fazer a viscosidade correta para reter as bolhas por mais tempo. SiO₂, FeO e Al₂O₃ tornam a escória mais fina, enquanto CaO e MgO a tornam mais espessa.
Uma estimativa aproximada para densidade de escória de conversor consistindo de CaO, SiO₂, FeO, MnO, etc., dentro de composição típica e faixas de temperatura do processo de conversor a oxigênio é 2,8 a 3 ton/m³. Se a razão massa escória/aço no final de um sopro varia entre 0,08 a 0,1, a razão volume escória/aço sobe de quase zero no início do sopro para 0,20/0,25 no final.
Em geral, a escória é considerada amortecer ejeções de metal (cuspimento) e formação de poeira do conversor durante o sopro. Se um conversor opera com quantidade muito baixa de escória, ejeções pesadas de metal e formação de crostas (skull) podem ocorrer. As propriedades da escória são, porém, de suma importância. Escória fluida e fortemente oxidante é favorável para reações de oxidação, mas pode resultar em transbordamento de escória (slopping) para fora do conversor. Slopping ocorre frequentemente se a formação de escória é atrasada, por algum motivo, e grande quantidade de oxigênio é "carregada" na escória por sopro suave, adição de minério/poeira, etc. Formação intensiva de CO resulta em formação de emulsão escória-metal, formação de escória inicia, reações de oxidação secundárias e terciárias ocorrem vigorosamente, e formação aumentada de gás leva a slopping pesado. Controle adequado de formação e espumação de escória é medida central na prevenção de slopping.
Equilíbrio Aço-Escória e Partição
FeO na escória é proporcional ao oxigênio dissolvido no aço. Em todas as reações escória/metal há uma razão entre quanto de uma coisa está no aço e quanto está na escória. Isso é chamado de "razão de partição". O aço e a escória no conversor precisam ser equilibrados para que estejam em estado de equilíbrio. Também há relação do teor de carbono no aço controlando o teor de oxigênio do aço. O carbono influencia o nível de oxigênio no aço. Em baixos níveis de carbono, o oxigênio reage com ferro para formar FeO, que torna a escória mais fina e impacta perdas de rendimento.
O teor de SiO₂ da escória determina quanta cal é necessária durante a aciaria. Também reduz o rendimento. Todos os materiais entrando no banho do conversor sob condições oxidantes influenciam os requisitos que a escória precisa e o custo dessas adições, bem como perdas de rendimento. O gusa e a sucata juntos influenciam o teor de SiO₂ da escória. Cada quilograma de silício reagindo com oxigênio cria 2,17 kg de SiO₂. Esse SiO₂ precisa ser neutralizado com cal e dolomita calcinada para formar escória básica. Essa escória básica causa perda de 5 kg de ferro na escória como FeO. A razão é que há aumento no volume de escória ao aumentar a quantidade de material ácido que deve ser equilibrado por material básico como cal.
Desgaste Refratário e *Slag Splashing*
O desgaste químico do revestimento refratário depende, entre outros, de sua interação com escória/emulsão, metal líquido e fase gasosa incluindo sopro de O₂. O mecanismo mais importante é a dissolução do revestimento na escória. Formação rápida de escória para ligar e neutralizar SiO₂ ácido formado no início do sopro é ponto-chave. Escória quente e altamente oxidante dissolve prontamente revestimento de magnésia ou dolomita. Uso de dolomita calcinada pode melhorar muito a vida do revestimento. Recentemente, *slag splashing* (aspersão de escória) tornou-se prática estabelecida para prolongar vida do conversor. A escória residual no conversor é condicionada para composição química e temperatura após vazamento e é aspergida por fluxo violento de nitrogênio ao redor da parede do conversor. O procedimento, bem como as consequências para o processo do conversor, são bastante complexos e a escória deve ser estritamente ajustada para o tratamento.
Reações de Formação de Escória
A formação de escória inicia com dissolução de oxigênio no ferro líquido e oxidação simultânea de ferro e outros constituintes do banho na zona de impacto do jato de oxigênio. Como a temperatura do banho líquido na zona de impacto é muito alta (mais de 2000 °C), grande quantidade de oxigênio (até 1%) pode ser dissolvida pelo ferro. Nessa zona de oxidação primária, óxido de ferro é formado e o ferro líquido com alto teor de oxigênio penetra no banho e entra em contato com ferro líquido fresco com teores mais altos de carbono e outros constituintes oxidáveis, oxidando-os. Parte dos produtos de reação primários é projetada na escória e atmosfera do forno.
Óxido de ferro e outros produtos de oxidação não voláteis como SiO₂, MnO, P₂O₅, etc., misturam-se com a escória existente e mais cal e dolomita calcinada dissolvem-se na escória líquida. A escória é, portanto, formada por uma complexa cadeia de reações:
[Si] + 2[O] = SiO₂
[Mn] + [O] = MnO
[Fe] + [O] = FeO
[P] + 5[O] = P₂O₅ + CaO + (CaO + MgO) → Escória
Essas reações são seguidas por reações de oxidação-redução secundárias, especialmente descarburização ocorrendo na superfície de gotas de ferro líquido circulando na escória:
[FeₓOᵧ] + y C = x Fe + y CO (g)
No período inicial do sopro, quando a temperatura do banho é baixa, a escória geralmente é saturada por silicato de dicalcio (2CaO·SiO₂), mas com o progresso da oxidação do gusa a composição da escória se afasta do "nariz" do silicato de dicalcio, retornando na fase final do sopro de volta a ele e passando-o para a faixa de saturação de silicato de tricálcio (3CaO·SiO₂) ou até saturação de cal. A avaliação do caminho da escória passando pelas superfícies de liquidus de alta temperatura como o nariz do 2CaO·SiO₂ ou superfícies de liquidus do 3CaO·SiO₂ ou cal e correspondente precipitação de fases sólidas do banho líquido, é algo obscurecida pelo fato de que as escórias são fases multicomponentes e as temperaturas da escória foram reportadas excedendo, mesmo por várias centenas de graus, a temperatura média do banho de ferro líquido.
Afinidades locais em fronteiras de fase (escória/banho, escória/gota, banho/gás, escória/gás, etc.) controlam o progresso de reações similares dos componentes na mesma fase de solução (ferro fundido ou escória). A magnitude da afinidade de reação depende da afinidade padrão e das atividades (potenciais químicos) dos componentes de reação nas fases de solução. As afinidades locais de reação controlando a distribuição de oxigênio entre a reação de oxidação de elementos menores no banho de ferro e ferro, ou seja, o progresso mútuo das reações de oxidação, mudam com a evolução do tempo e temperatura do processo. Da mesma forma, as afinidades locais de reações de oxidação secundária por ferro (e outros óxidos na escória, como óxido de manganês) controlam o progresso da descarburização vs. oxidação de outros constituintes menores das gotas de ferro no ambiente de escória. Esse controle termodinâmico da reação de oxidação explica por que o ferro é oxidado e escoriado no sopro fraco. Mistura fraca no banho de ferro resulta em transporte lento de constituintes menores do banho (Si, Mn, C, etc.) do interior do banho para as camadas superficiais onde a oxidação ocorre e das quais gotas de ferro são projetadas ou estouram na escória. Essas camadas são o esgotamento de elementos menores, suas atividades na fase metálica e, consequentemente, afinidades de reação diminuem relativas ao ferro. A oxidação do ferro torna-se, assim, termodinamicamente favorável.
Desfosforação
Para a desfosforação, a escória desempenha papel importante na aciaria a oxigênio. O equilíbrio da atividade de oxigênio no aço e escória pode ser relacionado na fase de oxidação e materiais usados para desfosforação. A equação de remoção de fósforo do aço, em termos simples, é:
2P + CaO + 5FeO ⇒ P₂O₅·CaO + 5 Fe Temp < 1640 °C
2P + CaO + 5FeO ⇐ P₂O₅·CaO + 5 Fe Temp > 1640 °C
Tudo isso mostra que para remover fósforo do aço, cal (CaO) e oxigênio (FeO) são necessários para produzir o produto P₂O₅·CaO para aprisionar na escória. Porém, se a temperatura ultrapassar 1640 °C, a reação se inverte e refosforação ocorre. Portanto, para remoção de fósforo, escória contendo P₂O₅·CaO deve ser removida pela desescoriação do conversor no meio do sopro ou é necessário adicionar mais cal, soprar mais o calor (atividade de oxigênio) ou mantê-lo mais frio.
Processo de manufatura
- Display de Cristal Líquido (LCD): Tecnologia, Fabricação e Perspectivas Futuras
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Processo de Sopro Combinado: Melhorando Mistura e Qualidade na Aciaria a Conversor
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio
- Impacto da Tubulação de Precisão na Dispensação de Líquidos: Insights Finais
- Como Tubulação de Precisão Melhora a Precisão na Dispensação Automatizada de Líquidos: Parte 2
- Tubulação de Precisão: Aumentando a Precisão em Sistemas de Dispensação de Líquidos