



A Evolução da Lingotamento Contínuo na Siderurgia: Principais Marcos Históricos
Aspectos Históricos do Lingotamento Contínuo e Tecnologias Relacionadas para Aço
A tecnologia de lingotamento contínuo (CC) de aço, como método de processamento de solidificação de aço líquido, tem uma história relativamente curta — não muito mais longa que a siderurgia a oxigênio. Diferente de outros processos na produção de aço, o lingotamento contínuo é o elo vital entre as fases líquida e sólida e deve lidar com efeitos metalúrgicos e desafios mecânicos ao mesmo tempo.
O lingotamento contínuo transforma aço líquido em sólido de forma contínua e inclui uma variedade de processos comerciais importantes. Estes processos são a maneira mais eficiente de solidificar grandes volumes de aço líquido em formas simples para processamento subsequente. A taxa de CC para a indústria siderúrgica mundial é agora de cerca de 96% da produção de aço bruto, que era meramente 4% em 1970.
O lingotamento contínuo distingue-se de outros processos de solidificação por sua natureza de estado estacionário. O aço líquido solidifica contra as paredes do molde enquanto é simultaneamente retirado da base do molde a uma taxa que mantém a interface sólido/líquido em uma posição constante com o tempo. O processo funciona melhor quando todos os seus aspectos operam neste modo de estado estacionário.
Vantagens Econômicas e Operacionais
Relativo a outros processos de lingotamento, o lingotamento contínuo geralmente tem um custo de capital mais alto, mas custo operacional mais baixo. É o método mais custo- e energia-eficiente para produzir em massa produtos siderúrgicos semiacabados com qualidade consistente em uma variedade de tamanhos e formas. As seções transversais podem ser retangulares, para laminação subsequente em chapas ou placas, quadradas ou circulares para produtos longos e tubos sem costura, e até em forma de "osso de cachorro" (dog-bone), para laminação em vigas I ou H.
Hoje, as máquinas de lingotamento contínuo consistem de pacotes tecnológicos/mecatrônicos modularizados para permitir projeto rápido e curto tempo de execução de projeto, bem como rápida aceleração de produção após a primeira carga ter sido lingotada. Do ponto de vista metalúrgico, máquinas de lingotamento contínuo de última geração têm recursos para permitir tratamento do fio (strand) através de tecnologias especiais de resfriamento e redução suave (soft reduction). Modelos de processo sofisticados permitem simulação de processo on-line e controle de malha fechada para otimizar ainda mais a qualidade do produto e metas de produtividade. Unidades robóticas realizam tarefas em áreas perigosas e melhoram a confiabilidade operacional sem intervenção humana. A velocidade de inovação tem sido excepcional no lingotamento contínuo desde o início de sua comercialização na década de 1950. Visões e as primeiras tentativas de desenvolvimento deste processo durante as décadas de 1960 e 1970, bem como marcos na década de 1980, são observados.
Estágios Iniciais do Desenvolvimento
Durante o período precursório bastante longo, ou seja, antes da década de 1950, importantes estímulos de desenvolvimento vieram da indústria não ferrosa, que já havia aplicado processos de CC — em particular, pelo princípio do molde viajante — usando rodas de lingotamento e/ou correias para superar o atrito do molde. Mais tarde, ideias genuínas emanadas de siderúrgicos adicionaram vários marcos à aplicação de CC ao aço, embora principalmente por um processo baseado em um molde estacionário oscilante.
Ideia de Continuidade no Lingotamento
A ideia de tornar o processo de lingotamento mais produtivo através da continuidade é atribuída a J. Laing, que em 1843 patenteou nos EUA após testar com sucesso uma máquina para lingotamento contínuo horizontal de tubos e chapas de ligas metálicas de baixo ponto de fusão. Nesta patente, Laing propôs a alimentação do metal líquido de um reservatório vertical através de um canal para um molde horizontal pré-aquecido com um mandril inserido que girava em torno de seu eixo para evitar aderência ao lingote. O tubo era resfriado na saída do molde.
Desenvolvimento por Henry Bessemer
O desenvolvimento adicional do lingotamento contínuo é atribuído a Henry Bessemer, que em 1857 sugeriu e patenteou no Reino Unido um dispositivo conhecido como lingotador de dois rolos (twin roll caster). Neste dispositivo, aço líquido era vertido entre dois tambores resfriados a água, e a chapa sólida resultante era extraída através de placas guia curvas onde a chapa era cortada continuamente no comprimento, e further extraída através de rolos carregados por molas (Figura 1). No entanto, Bessemer não prosseguiu com esta tecnologia, presumivelmente dando prioridade maior ao desenvolvimento do processo de siderurgia primeiro.
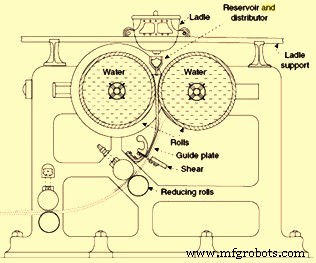
Figura 1: Processo de lingotamento contínuo proposto por Henry Bessemer
Levou mais de 100 anos para o lingotamento contínuo de aço se tornar uma tecnologia de produção em massa, mas então com um design diferente do lingotamento de dois rolos, que foi aplicado a ligas leves em escala industrial.
Em desenvolvimentos posteriores, Bessemer então implementou uma panela de lingotamento (tundish) com tampão para retenção de escória. O molde de 250 mm x 250 mm abaixo da tundish incorporava um cilindro hidráulico para empurrar o lingote para cima para uma laminação direta pretendida do lingote sem reaquecimento. Isso foi um precursor para fechar a extremidade inferior do molde com uma barra de partida (dummy bar).
Göran Fredrik Göransson da Suécia introduziu uma panela com tampão para transferência de aço líquido do conversor para a cova de vazamento via guincho em 1858. Isso foi substituído por Henry Bessemer em 1859 com um dispositivo do tipo balanço (swing type) que foi a primeira torre de panelas (ladle turret). A primeira comporta de panela (ladle slide gate) foi concebida em 1885 por David D. Lewis.
Próximos Passos no Desenvolvimento
O próximo passo no desenvolvimento do lingotamento contínuo foi feito por Benjamin Atha em 1886. Conforme sua aplicação de patente, o molde alto, resfriado a água, sem fundo, era conectado diretamente com a tundish, enquanto a barra de partida apresentava uma cabeça em forma de garra e extraía o lingote metálico resultante intermitentemente com rolos de extração acionados. O método foi usado para produção semi-comercial de lingotes de 100 mm quadrados no início do século XX, mas não chegou à produção em massa. Independentemente, RM Daelen patenteou em 1889 um aparato similar (não realmente usado) com corte no voo.
O primeiro lingotador construído por um construtor de máquinas genuíno, Arthur McKee Co. de Cleveland, Ohio, em 1915, havia sido projetado por John T. Rowley dos EUA já com dobra e endireitamento e com tamanhos de lingotes de 45 mm x 45 mm a 75 mm x 75 mm em comprimentos variando de 10 m a 50 m (sem corte no voo). Havia controle de comprimento errático como consequência de atrito excessivo do molde, que causava aderência e rasgamento da casca aleatoriamente.
O conceito de reciprocificar um molde curto para cima e para baixo para reduzir o atrito do molde foi patenteado por Cornelius W. van Ranst dos EUA em 1921. Siegfried Junghans da Alemanha implementou pela primeira vez a oscilação do molde na década de 1930. Sua máquina de lingotamento contínuo foi inicialmente usada na Wieland-Werke para lingotamento de latão. O molde consistia de um tubo de cobre aberto em ambos os lados e cercado por uma camisa de água. O metal líquido era alimentado pelo topo, e o metal solidificado era retirado por rolos da base. Por um sistema especial, a alimentação de metal líquido era ajustada à velocidade de extração de forma que o nível de metal líquido fosse mantido constante no molde. Esta era uma parte importante da tecnologia e um exemplo vívido de que o processo de CC oferece vantagem de automação e controle. O molde era lubrificado e recebia um movimento oscilante para cima e para baixo para evitar a aderência do metal sólido às paredes do molde. Esta característica foi eventualmente adotada para o lingotamento contínuo de aços. Serras voadoras (flying saws) eram posicionadas no poço abaixo da instalação para o corte contínuo dos lingotes no comprimento requerido. Tal esquema havia sido bem-sucedido e foi amplamente usado para lingotamento contínuo de cobre e ligas de alumínio na Alemanha, EUA e então URSS. O processo Junghans foi aplicado ao magnésio a partir de 1937 para lingotamento de lingotes redondos de 200 mm de diâmetro para extrusão e chapas de dimensões até 100 mm x 600 mm. A Figura 2 representa o método de lingotamento contínuo de Junghans. Mais tarde, Junghans adicionou pulverização de água diretamente no lingote e fez muitas inovações quanto ao sistema adequado de alimentação e distribuição de metal líquido.
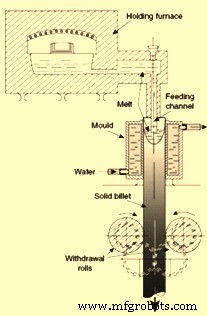
Figura 2: Método de lingotamento contínuo de Junghans
Comparado com o lingotamento em molde permanente usado antes, o método Junghans tinha as seguintes vantagens:
- Processo verdadeiramente contínuo com possibilidade de automação avançada, permitindo maior produtividade com menos mão de obra
- Regimes de lingotamento reprodutíveis que permitiam qualidade reprodutível dos lingotes
- Melhor alimentação das porções centrais dos lingotes com correspondente aumento da solidez dos lingotes
- Estrutura mais uniforme através do lingote
- Melhor remoção de gases durante o lingotamento através da porção líquida do lingote
- Menor material descartado
No entanto, o método Junghans não resolveu todos os problemas do lingotamento em molde permanente, principalmente devido à extração de calor ser predominante através das paredes do molde. Como resultado, o sump (zona de fusão) do lingote era profundo, a casca solidificada estava sujeita a altos gradientes térmicos, e a formação de gap de ar requeria a manutenção de baixas velocidades de lingotamento ou, em outras palavras, tempos de solidificação mais longos. Lingotes maiores (300 mm - 500 mm de diâmetro) eram caracterizados com estrutura e composição química inhomogêneas (macro-segregação). Os moldes longos que eram necessários para resfriamento adequado exigiam acabamento muito fino da superfície interna.
Tecnologia Direct Chill (DC)
Para eliminar estas deficiências, foi necessário desenvolver uma tecnologia onde o calor seria extraído predominantemente através da parte sólida do lingotado. Como resultado, o sump do lingotado precisava ser mais raso com o perfil de solidificação requerido para ser mais plano. A macro-segregação, inhomogeneidade de estrutura e tensões radiais precisavam ser muito menos pronunciadas. Estas necessidades foram atendidas com uma nova tecnologia desenvolvida quase simultaneamente e independentemente na Alemanha e EUA. Esta tecnologia é conhecida como tecnologia "direct chill (DC)". Esta tecnologia foi logo comercializada e usada em escala industrial. O processo de lingotamento DC conforme a tecnologia era o seguinte.
Metal líquido era vertido do topo em um molde aberto, relativamente curto, resfriado a água, que no início era fechado na base por um bloco de partida conectado a um sistema hidráulico ou mecânico de abaixamento. Após o nível do metal no molde atingir certo nível, o pistão era abaixado e a parte sólida do lingote era extraída para baixo. A taxa de fluxo de metal líquido e a velocidade de lingotamento eram ajustadas de forma que o nível líquido no molde permanecesse constante. Assim que a casca sólida emergia da parte inferior do molde, água era aplicada à superfície na forma de spray ou filme de água. O resfriamento do lingote sólido era ainda intensificado abaixando-o em um poço cheio de água (o que também tornava o processo mais seguro, pois o metal líquido, em caso de vazamento, era rapidamente resfriado em grande quantidade de água). O processo era semi-contínuo. Assim que o pistão atingia sua posição mais baixa no poço, o lingotamento era parado, e o lingote era removido do poço. O lingotamento DC tinha uma característica única que o torna muito distinto das tecnologias de lingotamento usadas anteriormente.
A solidificação ocorria em uma camada estreita do lingotado dentro e abaixo do molde. Durante o estágio estacionário de lingotamento, a forma e as dimensões desta região permaneciam constantes e reprodutíveis de uma carga para outra. Controlando a distribuição de metal líquido durante a alimentação do molde, resfriamento direto abaixo do molde e a velocidade de lingotamento, a forma e as dimensões das regiões de solidificação podiam ser mantidas dentro de limites ótimos. Como estas forma e dimensões determinam os gradientes térmicos e são responsáveis por trincas, macro-segregação e homogeneidade de estrutura, a ocorrência destes defeitos também podia ser controlada. O lingotamento DC tinha as seguintes vantagens sobre o método de lingotamento de Junghans:
- Consideravelmente reduzida segregação na linha central
- Aumento da densidade da porção central do lingote
- Estrutura mais fina e mais homogênea com correspondentes propriedades mecânicas melhoradas
- Melhor qualidade de superfície
- Menor custo operacional
Primeiras Instalações Comerciais
O primeiro lingotador CC para metal não ferroso foi instalado por Rossi, um empreendedor, em 1937 na Scovill Manufacturing Co. em Waterbury, aplicando vários processos CC da época. O lingotador contínuo (Figura 3), com molde oscilante mais resfriamento direto com sprays de água abaixo, parecia bastante simples, mas um sistema elaborado para suprimento e alimentação de metal líquido foi implementado. Estes incluíam: (i) transferência de metal líquido totalmente protegida da panela através de um funil em dois vasos de retenção aquecidos por indução e inertizados, dispostos em paralelo, (ii) dali, transferência protegida de metal líquido para um pequeno canal de alimentação intermediário inertizado por pressão de gás inerte (assegurando retenção completa de escória) através de dutos aquecidos por resistência, e equipados com indicador de altura de metal, e (iii) então, alimentação por gravidade de metal líquido através de outro duto aquecido por resistência no molde protegido por gás. Rossi havia garantido operação ininterrupta do lingotador por sete dias, o que foi alcançado desde o início do lingotador contínuo.
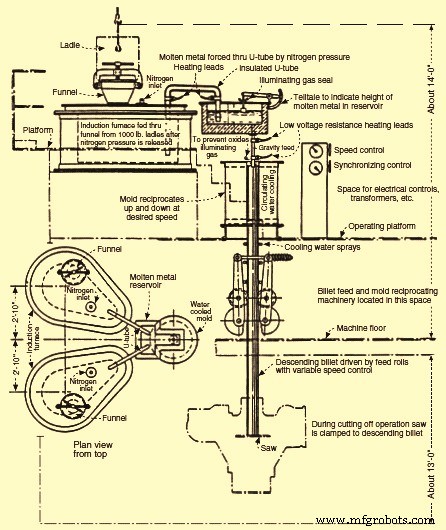
Figura 3: Lingotador Rossi com molde oscilante
Estimulado por este exemplo bem-sucedido da indústria não ferrosa, os esforços gradualmente se intensificaram para aplicar a tecnologia CC ao aço também. No entanto, a maioria de tais desenvolvimentos foi severamente limitada nos anos durante e logo após a Segunda Guerra Mundial. Muito poucos detalhes operacionais surgiram durante este período devido ao ambiente de sigilo geral. Edward R. Williams, presidente da "Vulcan Mold and Iron Co.", optou por um molde longo e estacionário e tentou reduzir o atrito do molde por extração intermitente do fio. Sua aplicação de patente incluía um delantal de rolos (roller apron) para suporte do fio requerido no lingotamento de seções de placa. Ele, junto com a Republic Steel, iniciou um lingotador piloto grande em 1942 para lingotes de 100 mm x 100 mm, bem como mini-placas de 75 mm x 215 mm. Uma unidade piloto adicional foi construída com Babcock and Wilcox em 1948, equipada com recursos avançados como controle automático de nível do molde e supervisão por TV.
Desenvolvimento de Grupos Rivais
Baseado em um molde fixo estacionário, muitos esforços contemporâneos similares foram iniciados então nos EUA, na Grã-Bretanha, na Rússia (então URSS), no Japão, na Áustria e na França. Estes esforços de lingotamento foram prejudicados pelo atrito do molde e, portanto, foram menos bem-sucedidos do que os primeiros lingotamentos piloto de aço com o molde oscilante Junghans-Rossi. Em 1949, Junghans iniciou seu próprio lingotador piloto, alimentado por conversor Bessemer de 1 tonelada. Após iniciar o lingotador, ele entrou em acordo de cooperação com Mannesmann, que iniciou seu lingotador piloto em Huckingen em 1950. Em 1952, os desenvolvedores alemães e austríacos de CC uniram forças, mais tarde nomeando Demag como seu construtor de máquinas em 1956, o que levou ao acrônimo do grupo DMB, Demag-Mannesmann-Böhler.
Rossi, que ficou por conta própria, forneceu sua primeira máquina de lingotamento de aço, construída pela Koppers Co., que foi iniciada na Allegheny Ludlum em 1949. Este lingotador era para seção de lingote redondo de 150 mm de diâmetro e mini-placa de 75 mm x 380 mm. Rossi deu garantias de produtividade do lingotador de 20 toneladas por hora, bem como de qualidade do produto. Este lingotador é considerado a primeira tentativa de um lingotador comercial para aço. O lingotador é mostrado na Figura 4. Além das características vistas na Figura 4, este lingotador tinha proteção por gás inerte da tundish e do molde, bem como pré-aquecimento por resistência do tubo de vazamento não submerso. Para eventual aplicação de um bocal de entrada submerso (SEN) a seção de placa fina, Rossi propôs e patenteou uma metade superior do molde em forma de funil, mas não a usou.
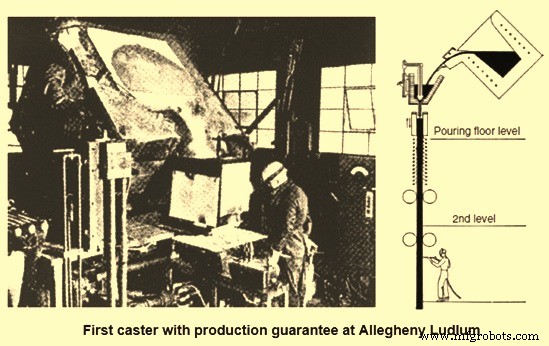
Figura 4: Primeiro lingotador com garantias de produção
Rossi formou a empresa de engenharia "Continuous Metalcast Inc." com Allegheny e Koppers entre os acionistas e recebeu mais quatro pedidos de siderúrgicos de especialidade nos EUA, Inglaterra, Suécia e França. Para lidar com negócios no exterior, a Concast AG, Zurique, Suíça, foi fundada por Rossi em 1954. Assim, dois grandes grupos rivais emergiram no projeto e fornecimento de lingotadores no início da industrialização do CC, além de muitos esforços de construção de máquinas de menor capacidade. Um certo entendimento entre os dois grupos foi alcançado após a implementação do conceito de molde curvo, quando tanto o consórcio DMB quanto o grupo Concast formaram uma joint venture em 1963 chamada MBC (Mannesmann-Böhler-Concast) em Zurique.
Inicialmente, o desenvolvimento de CC no aço focou na fabricação de aços especiais onde economias de rendimento potenciais implicavam a maior vantagem de custo. Também, capacidade de panela menor era mais compatível com menor taxa de produção do lingotador. Outro obstáculo para a adoção do lingotamento contínuo por grandes produtores foi devido a tentativas malsucedidas na produção de aços rimados (rimming steels) de qualidades superficiais aceitáveis. Assim, esforços iniciais no lingotamento de placas foram restritos à produção de graus de placas mortos com manganês-silício (Mn-Si). Apenas a conversão para aços mortos com alumínio (Al) e paralelamente melhorias nas qualidades superficiais do fio abriram o caminho para aplicação mais ampla do lingotamento contínuo para produtos planos e longos. A este respeito, desenvolvimentos na metalurgia secundária também se tornaram um pré-requisito vital, igualmente importante tanto para a produtividade do lingotador quanto para a qualidade do produto.
Tipos de Máquinas de Lingotamento Contínuo
No decorrer do desenvolvimento das máquinas de lingotamento contínuo, vários tipos de lingotadores foram realizados com diferença significativa nas alturas de projeto (Figura 5). Alguns destes tipos tinham produtividade do lingotador restrita devido a comprimento de suporte limitado (lingotadores verticais) ou devido à velocidade de lingotamento limitada por alto atrito do molde (lingotadores horizontais). Além disso, também havia diferenças características com relação à qualidade do produto.
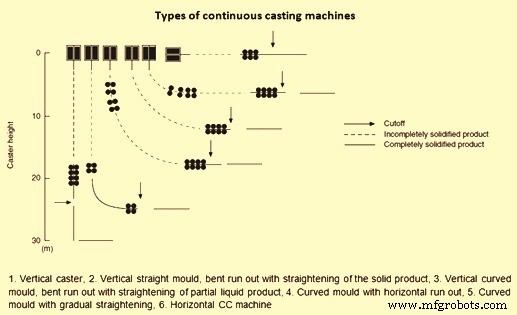
Figura 5: Tipos de máquinas de lingotamento contínuo
A máquina de lingotamento vertical era o projeto natural, lingotando com gravidade e também assegurando uma macroestrutura simétrica; mas a produtividade do lingotador era severamente limitada pela altura da máquina. Portanto, vários esforços na história do CC foram notáveis para estender o comprimento do lingotador a baixa altura de edifício por dobra e endireitamento do fio, por exemplo, o lingotador de lingotes por Rowley e uma proposta mais avançada por Tarquinee e Scovill. Para prevenir trincas internas, várias regras para projeto de lingotador, baseadas em tensão crítica e taxa de tensão na interface sólido/líquido, haviam sido desenvolvidas, o que levou a zonas distintas de dobra e endireitamento estendendo-se por vários pares de rolos.
Com o advento do princípio de lingotamento com molde curvo, introduzido simultaneamente pelos ensaios pioneiros em planta na Mannesmann Huckingen e Von Moos Stahl em 1963, a altura de edifício requerida foi substancialmente reduzida. Este tipo de lingotador iniciou rápido crescimento da aplicação de CC no caso de lingotamento contínuo de lingotes e blocos (blooms), especialmente em oficinas de lingotamento de lingotes pequenos que podiam usar os edifícios existentes. No lingotamento de placas, no entanto, o uso generalizado do design de molde curvo chegou a uma parada clara nos últimos anos devido à acumulação acentuada de macroinclusões e/ou bolhas de argônio nas bandas de quartos (quarter-band). Portanto, além de novas máquinas de lingotamento agora sendo construídas exclusivamente como tipo molde reto/dobra, máquinas existentes de molde curvo estão cada vez mais sendo reformadas (revamped).
Controle de Temperatura e Equipamentos Auxiliares
Desde o início do desenvolvimento de CC, uma grande preocupação foi o controle de temperatura do aço líquido. Este era um grande obstáculo para capacidades pequenas de panela com grande razão superfície/volume. Enquanto lingotadores piloto iniciais eram alimentados diretamente dos fornos de fusão ou retenção, isso não era prático para operação em grande escala. Uma abordagem anterior perseguida por Halliday na Barrow Steel Works na Inglaterra nesta direção foi o uso de uma panela de vazamento de lábio (lip pour ladle) completamente fechada, que podia ser aquecida durante o lingotamento por um queimador can-jet através da tampa da panela, permitindo tempo de lingotamento até 2 horas de uma panela de 7 toneladas. Halliday também insistia em alto pré-aquecimento da panela. Para capacidades maiores, panelas de vazamento de lábio não eram práticas, então panelas com controle de fluxo por tampão (stopper) foram introduzidas. No entanto, o uso de controle por tampão não era bem adequado ao aumento do tempo de residência do metal. Portanto, um grande avanço em confiabilidade operacional e produtividade do lingotador foi alcançado pela implementação da comporta deslizante de panela (ladle slide gate).
Desenvolvimentos Recentes (Desde 1980)
Desde a década de 1980, um grande número de desenvolvimentos ocorreu para melhorar o desempenho da tecnologia de lingotamento contínuo para aços. Estas melhorias ocorreram em tratamentos de panela de aços líquidos, transferência de metal líquido de panela para tundish e de tundish para molde, na tundish (metalurgia de tundish), em moldes e resfriamento primário (agitação eletromagnética, etc.), em resfriamento secundário e suporte do metal lingotado (agitação eletromagnética e resfriamento por névoa de ar, etc.), corte e resfriamento do aço lingotado (leitos de resfriamento do tipo virador), e automação e controle do processo. A Figura 6 dá exemplos típicos de sistema especialista e agitação eletromagnética.
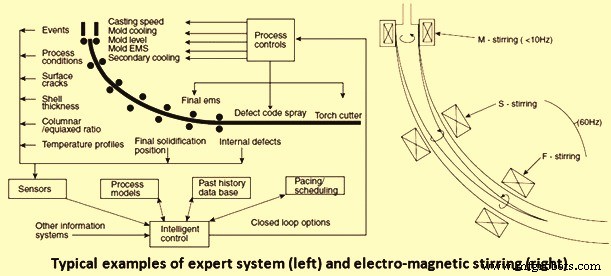
Figura 6: Exemplos típicos de sistema especialista e agitação eletromagnética
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Automação Avançada e Modelagem no Lingotamento Contínuo de Aço
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Guia Essencial da Lingotamento Contínuo de Aço: Processo e Benefícios
- Moldes: O Componente Crucial na Lingotagem Contínua de Aço
- Fases Essenciais do Projeto e Construção de uma Usina Siderúrgica
- Soluções Premium em Aço Inoxidável para Corte, Retificação e Acabamento
- Otimizando Desempenho de Punção e Matriz com Graus Premium de Aço-Ferramenta
- Aço Suave, Inoxidável ou Ferramenta: Como Escolher o Melhor Material para Seu Projeto